
Start › Produkte › PKD-Werkzeuge
Werkzeugcluster
PKD-Werkzeuge: Fräser, Bohrer, Reibahlen und Kombinationswerkzeuge
PKD ist der Schneidstoff für Aluminium mit hohem Siliziumanteil, für NE-Metalle, CFK/GFK und Graphit. Diese Seite ordnet die fünf Werkzeuggruppen nach Bearbeitungsaufgabe, zeigt die Grenze gegenüber Hartmetall und führt zu den Auslegungsseiten, auf denen Toleranz und Standzeit entschieden werden.
Zeichnung oder Aufgabe senden
Werkzeuggruppen ansehen
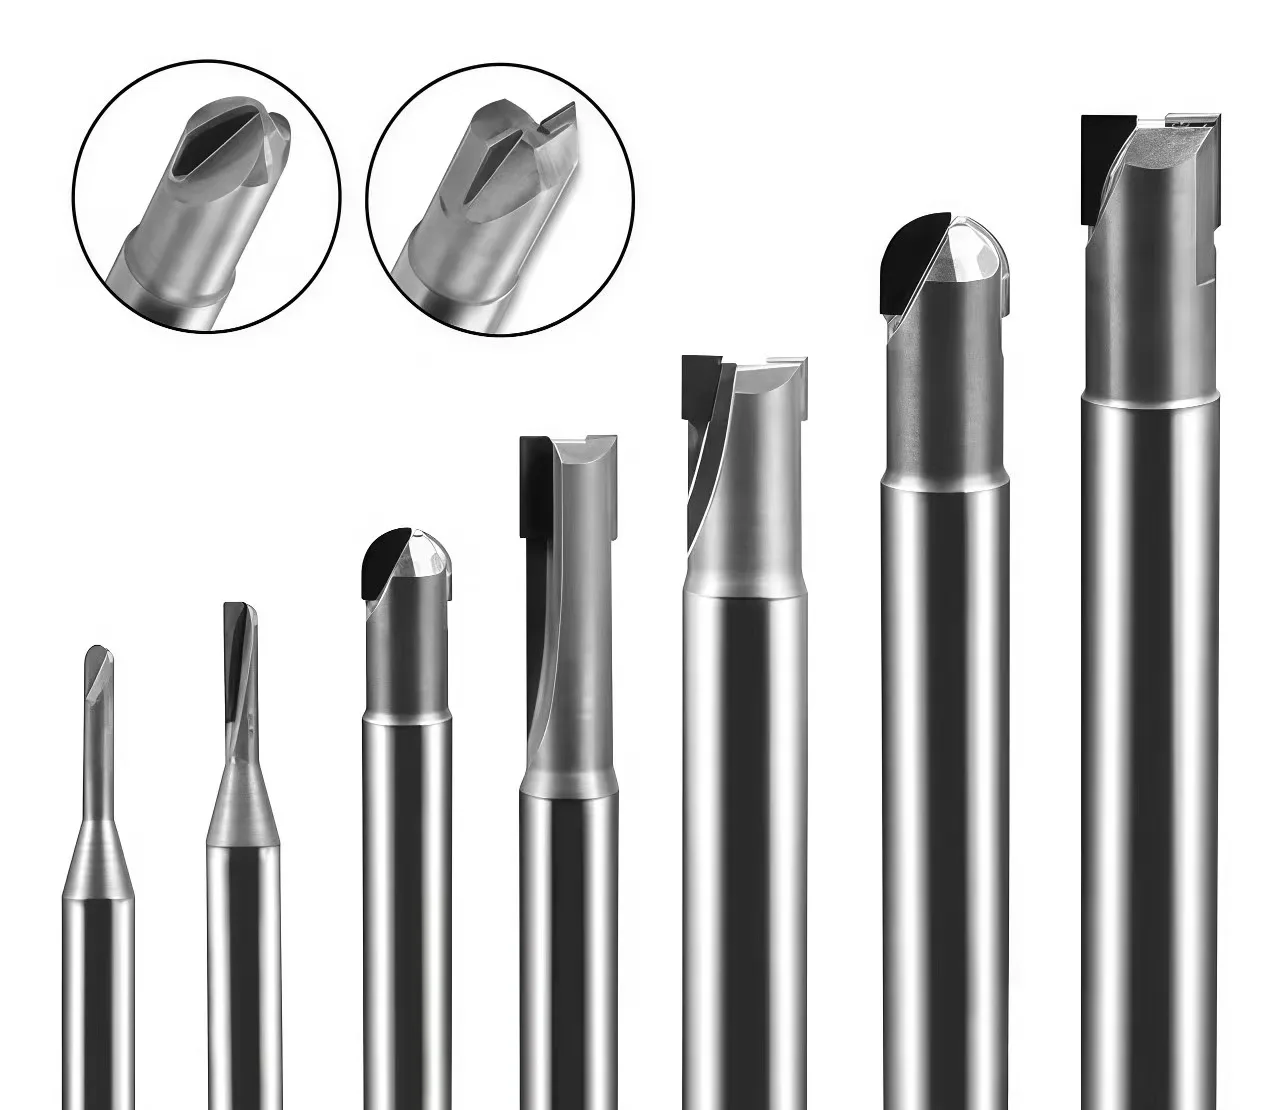
Kurz gesagt: PKD lohnt sich, wenn ein abrasiver Werkstoff die Standzeit von Hartmetall begrenzt und die Losgröße die Werkzeugkosten trägt. Für eisenhaltige Werkstoffe ist PKD die falsche Wahl, dort werden CBN oder Hartmetall geprüft. Welche der fünf Gruppen passt, entscheiden Werkstoff, Toleranzziel und Stückzahl — nicht der Werkzeugkatalog.
Fünf Werkzeuggruppen und wofür sie gedacht sind
Die Gruppen unterscheiden sich nicht im Schneidstoff, sondern in der Aufgabe. Ein Fräser trägt Flächen und Konturen ab, ein Bohrer erzeugt die Bohrung, eine Reibahle korrigiert Maß und Oberfläche, eine Wendeschneidplatte arbeitet drehend, und ein Kombinationswerkzeug fasst mehrere Schritte in einem Arbeitsgang zusammen.
PKD-Fräser
Für AlSi-Gusslegierungen, Reinaluminium, CFK/GFK und Graphit. Schaft-, Torus-, Kugel- und Profilfräser mit gelöteten Diamantschneiden, auch mit Innenkühlung.
PKD-Bohrer
Für Bohrungen in abrasivem Aluminium und in Faserverbundwerkstoffen. Spitzenwinkel, Freischliff und Führung entscheiden über Maßhaltigkeit und Delamination.
PKD-Reibahlen
Für IT6 bis IT7 in Aluminium und NE-Metallen, wenn Hartmetall die Standmenge nicht trägt. Mit geraden oder spiraligen Nuten, auch als Sonderausführung.
PKD- und CBN-Wendeschneidplatten
PKD für NE-Metalle, CBN für gehärteten Stahl. Beide Gruppen werden über Schneidstoff, Schneidkantenpräparation und Spanleitstufe an die Aufgabe angepasst.
Kombinationswerkzeuge
Bohren, Senken und Reiben in einem Arbeitsgang. Sinnvoll bei kurzen Taktzeiten und schwer zugänglichen Bohrungen, wenn die Werkzeuglänge beherrschbar bleibt.
Alle fünf Gruppen werden nach Zeichnung gefertigt; Standardabmessungen sind nicht in jeder Gruppe verfügbar.
Welche Werkzeuggruppe zu Werkstoff und Aufgabe passt
Die Tabelle ist als erste Eingrenzung gedacht. Sie ersetzt keine Auslegung, zeigt aber, welche Gruppe überhaupt in Frage kommt und wo die Grenze liegt.
| Werkstoff oder Aufgabe | Passende PKD-Gruppe | Grenze, die zuerst greift |
|---|---|---|
| AlSi-Gusslegierung mit hohem Siliziumanteil | PKD-Fräser, PKD-Reibahlen | Abrasion durch Siliziumkristalle; Hartmetall verliert Standzeit schnell |
| Reinaluminium und weiche Knetlegierungen | PKD-Fräser, PKD-Bohrer | Aufbauschneiden ist die Hauptgrenze, nicht der Verschleiß |
| CFK und GFK | PKD-Fräser, PKD-Bohrer | Delamination und Faserüberstand begrenzen den Vorschub je Zahn |
| Graphit und Kohlenstoff | PKD-Fräser | Staubabsaugung ist Voraussetzung, nicht Zusatzausstattung |
| Messing, Kupfer, Zink und andere NE-Metalle | PKD-Fräser, PKD-Bohrer | Zerspanbarkeit der Legierung bestimmt Schneidengeometrie und Politur |
| Gehärteter Stahl und eisenhaltige Werkstoffe | nicht PKD — CBN oder Hartmetall prüfen | Chemischer Verschleiß am Diamanten; PKD ist hier keine Option |
Wann PKD wirtschaftlich ist und wann nicht
Vier Größen entscheiden über die Wirtschaftlichkeit. Fehlt eine davon, bleibt die Rechnung offen — unabhängig davon, wie gut der Werkstoff zum Schneidstoff passt.
Abrasivität
Siliziumanteil, Füllstoffe und Faseranteil bestimmen, wie schnell Hartmetall verschleißt. Erst wenn der Verschleiß die Standzeit dominiert, wird PKD interessant.
Standmenge
Die Losgröße muss die Werkzeugkosten tragen. Bei kleinen Serien bleibt Hartmetall meist günstiger, auch wenn es häufiger gewechselt wird.
Toleranzziel
PKD hält Maß und Schneidkante über lange Laufzeit stabil. Das zählt vor allem bei IT6 bis IT7 und bei engen Lage- und Formtoleranzen.
Kosten je Gutteil
Werkzeugpreis, Standmenge, Wechselzeit und Ausschussquote gehören in dieselbe Rechnung. Einzelpreise allein führen zu falschen Entscheidungen.
Auslegung, Toleranz und Prüfung
Die folgenden Seiten behandeln die Punkte, an denen sich ein PKD-Werkzeug im Betrieb bewährt oder nicht. Sie sind nach der Reihenfolge geordnet, in der die Fragen bei einem Projekt auftreten.
- PKD oder Hartmetall beim Fräsen von AlSi-Legierungen — Legierung, Verschleißbild, Losgröße und Kosten je Gutteil gegenüberstellen.
- PKD oder Hartmetall: Reibahle auswählen — Erreichbare Toleranz, Oberfläche und Standzeit als Auswahlkriterium.
- CFK bearbeiten: wann PKD-Werkzeuge sinnvoll sind — VHM, diamantbeschichtetes VHM und PKD im Vergleich, inklusive Bauteilqualität.
- PKD-Reibahlen nachschärfen oder neu bestücken — Schneide, Fügezone und Körper getrennt bewerten, mit Messblatt.
- H7-Bohrungen fertigen und prüfen — Von der Vorbohrung bis zum Prüfmittel, mit Zuordnung der Messgrößen.
- Rundheit und Zylindrizität prüfen — Warum zwei Messverfahren zu unterschiedlichen Aussagen führen können.
- Aufmaß vor dem Reiben — Welches Aufmaß je Durchmesser und Werkstoff verbleiben sollte.
- Bohren oder Reiben: Entscheidungshilfe — Toleranz, Oberfläche und Stückzahl als Trennlinie zwischen den Verfahren.
Von der Zeichnung zum freigegebenen Werkzeug
Aufgabe beschreiben
Werkstoff und Zustand, Bearbeitungsstelle, Maschine und Aufnahme, Kühlung oder Absaugung, Toleranz und Rauheit, geplante Stückzahl.
Gruppe und Geometrie festlegen
Aus den Angaben folgen Werkzeuggruppe, Durchmesser, Schneidenzahl, Freiwinkel und Auskragung.
Muster fertigen und erproben
Ein Muster wird unter Serienbedingungen getestet. Maß, Oberfläche, Verschleiß und Spanverhalten werden dokumentiert.
Freigabe und Serie
Erst nach der Erprobung wird die Ausführung freigegeben. Änderungen an Werkstoff oder Prozess ziehen eine erneute Prüfung nach sich.
Für Sonderausführungen gilt zusätzlich die Seite Standardwerkzeug oder Sonderwerkzeug. Sie beschreibt, welche Angaben vor einer Angebotserstellung vorliegen müssen, und ist auch für Sonderfräser und Sonderreibahlen maßgeblich.
Häufige Fragen zu PKD-Werkzeugen
Was bedeutet PKD und ist das dasselbe wie PCD?
PKD steht für polykristallinen Diamanten, PCD für polycrystalline diamond. Beide Bezeichnungen meinen denselben Schneidstoff. In deutschen Ausschreibungen ist PKD üblich, in angelsächsischen Datenblättern PCD.
Kann ein PKD-Werkzeug Stahl bearbeiten?
Für eisenhaltige Werkstoffe ist PKD in der Regel ungeeignet, weil Kohlenstoff in den Diamanten diffundiert und die Schneide chemisch verschleißt. Für gehärteten Stahl wird CBN geprüft, für weichen Stahl Hartmetall.
Ab welcher Stückzahl lohnt sich ein PKD-Werkzeug?
Eine feste Stückzahl lässt sich nicht angeben. Die Entscheidung hängt von Abrasivität des Werkstoffs, Standzeit des Hartmetallwerkzeugs, Rüstzeit und Werkzeugpreis ab. Aussagekräftig sind die Kosten je Gutteil über die gesamte Standmenge.
Werden PKD-Werkzeuge nachgeschärft?
Viele gelötete PKD-Werkzeuge können innerhalb konstruktiver Grenzen nachgeschärft oder neu bestückt werden. Ob sich das lohnt, hängt von der verbleibenden Maßreserve, der Fügezone und der geforderten Toleranz ab.
Welche Angaben werden für ein Angebot benötigt?
Zeichnung oder Skizze, Werkstoff und Zustand, Bearbeitungsaufgabe, Maschine und Aufnahme, Kühlung oder Absaugung, Toleranz und Rauheit sowie die geplante Stückzahl. Mit diesen Angaben lässt sich ein belastbares Angebot erstellen.
PKD-Werkzeug nach Zeichnung anfragen
Senden Sie Zeichnung oder Skizze, Werkstoff, Maschine, Aufnahme und die geplante Stückzahl. Wenn die Toleranz oder das Aufmaß noch offen ist, genügt ein Hinweis — wir fragen die fehlenden Punkte gezielt nach.