
Fräsplatten, Rahmen und Bauteile für Halbleiter
Ausrüstungskomponenten erfordern oft wiederholbare Positionen, saubere Oberflächen und Lochnetzwerke an Aluminium- oder Edelstahlteilen. Die Auswahl basiert auf Plan, erwarteter Sauberkeit und Kontrolle.
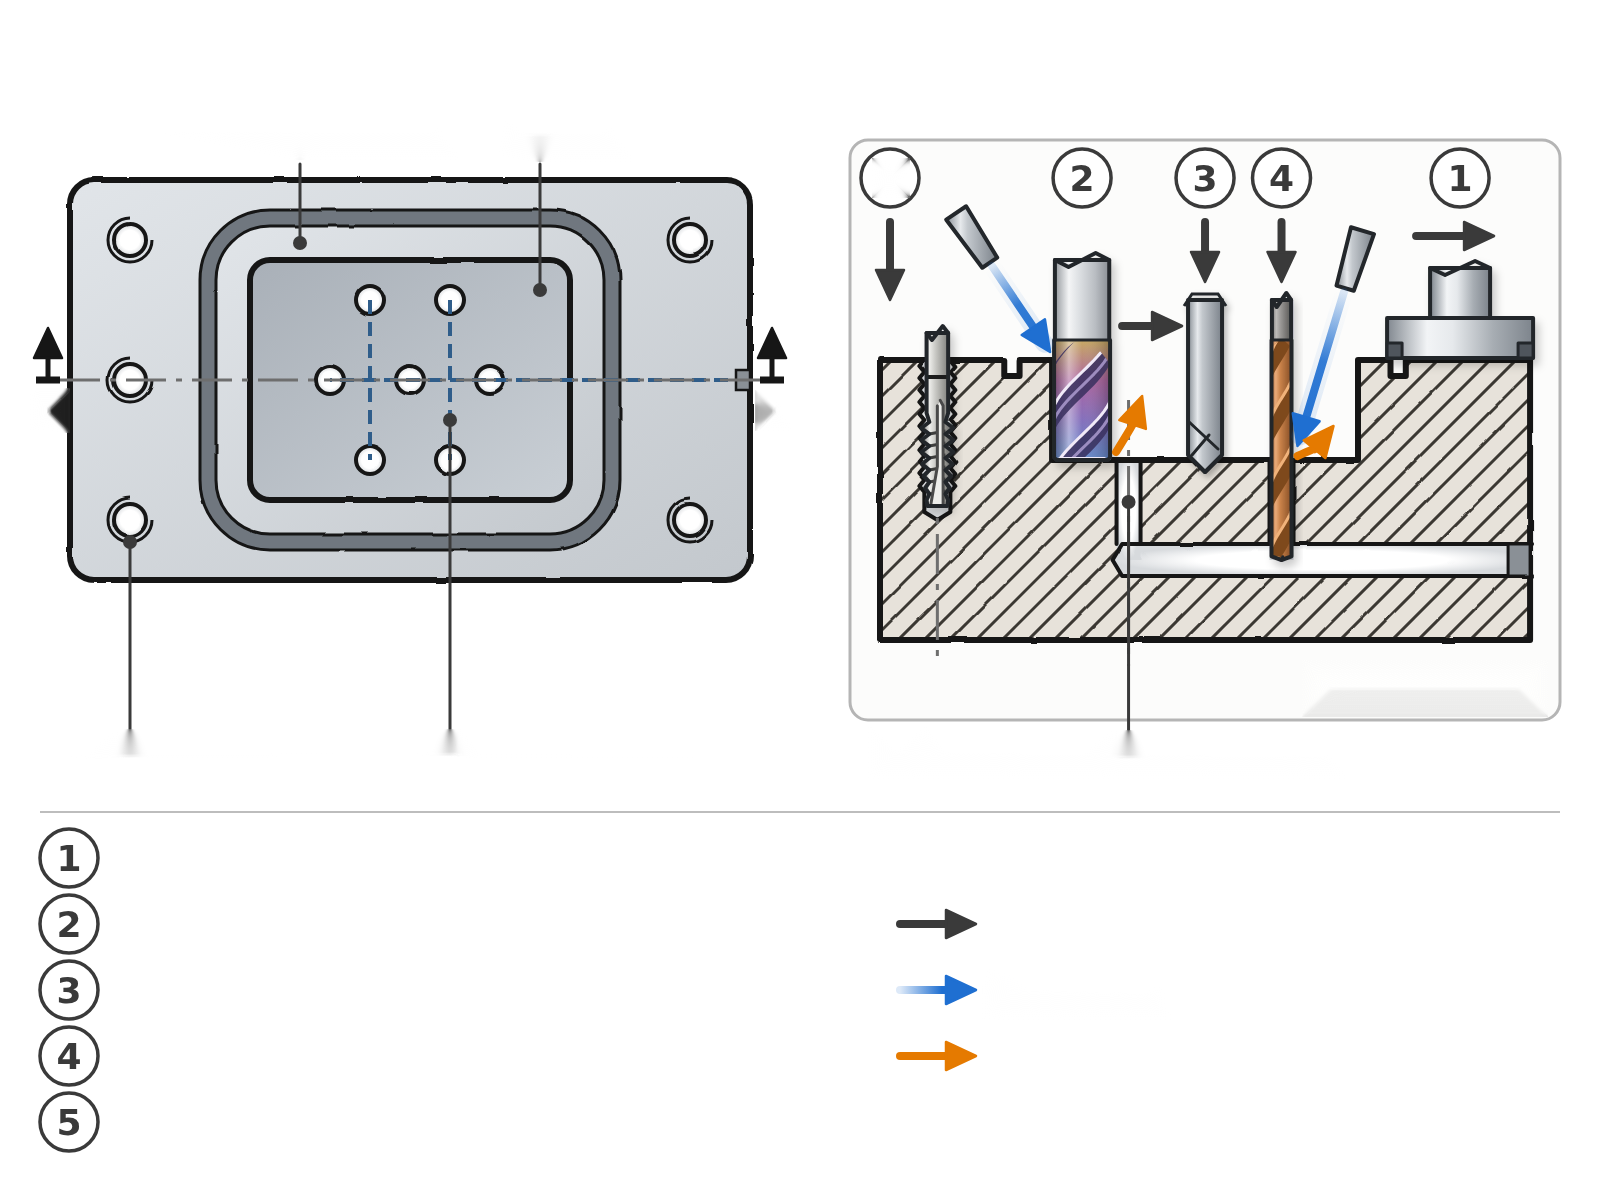
Verteilerplatten und Vakuumbauteile
Diese Teile kombinieren sich wiederholende Geometrie und Reinigungsanforderungen. Der Bereich muss verhindern, dass ein Trittfrequenzgewinn beim Bohren einen Bereich beschädigt oder die Reinigung des Kreislaufs erschwert.
Die vom Kunden angegebenen Nuancen, Materialzustände, Toleranzen und Volumina bleiben für die endgültige Auswahl ausschlaggebend.
Technisches Profil des Stücks
Teile und Materialien
- Verteilerplatten und Räume
- Präzisionsgebäude und -stützen
- Vakuumkomponenten und Schnittstellen
Zu bestätigendes Material: Aluminium, Edelstahl und in der Ebene angegebene technische Materialien
Zu bearbeitende Merkmale
- Bohr- und Abstichgründe
- Dichtungen und Dichtungen
- Kleine Leitungen und Anschlüsse
Zu prüfende Qualität
- Position zwischen Löchern und Referenzen
- Keine Restrasur
- Rauhigkeit der Funktionsflächen
Maschinenbedingungen
- Filterung und Reinigung definiert
- Stabile Werkzeugaufnahme für kleine Durchmesser
- Montage ohne Markierungen auf fertigen Flächen
Symptome zu diagnostizieren, bevor Sie das Werkzeug wählen
Die folgenden Ursachen sind diagnostische Annahmen; sie müssen am Teil, an der Maschine und an der Montage überprüft werden.
| Bearbeitung | Beobachtbares Symptom | Mögliche Ursachen | Zu prüfende Daten | Direktion Arbeit |
|---|---|---|---|---|
| Mikrobohrungen | Bruch oder unvollständiges Loch | Fake, Chips, Mindestvorschuss | Durchmesser, Tiefe, Stift, Fauxrond | Reduzieren Sie Beat- und Kontrollzyklus |
| Musterbohrungen | Positionsabweichung | Referenzen, Wärme, Wiederholbarkeit | Varianzabbildung und Bearbeitungsreihenfolge | Referenz und Sequenz stabilisieren |
| Oberflächen | Streifen im Bereich | Schneiden von Chips oder berichtete Kante | Reinigung, Legierung, Oberflächenbeschaffenheit | Evakuieren aus der Funktionsfläche |
| Gewindebohrering | Zurückgehaltene unvollständige Garne oder Späne | Vorloch, Tiefe, Schmierung | Art des Lochs, nicht, Messgerät, Waschen | Vorbereitung und Richtung der Evakuierung anpassen |
Typbereich eines technischen Kennzeichens
Gesichter vorbereiten
Erstellen Sie flache Referenzen, ohne zukünftige Würfe zu kontaminieren.
Familie: Fräser
Schutz von Oberflächen, die für Vakuum oder Abdichtung vorgesehen sind.
Maschinentaschen und -kanäle
Setzen Sie Volumes vor Small Hole Networks.
Familie: Aluminiumerdbeeren
Bei Edelstahl ist eine separate Konfiguration anzufordern.
Zeigenetze
Stabilisieren Sie den Start auf engen Mustern oder harten Gesichtern.
Familie: Punkt- und Mittelbohrer
Die Kerbe muss mit der Geometrie des letzten Bohrers kompatibel sein.
Bohren kleiner Durchmesser
Erstellen Sie Kanäle und Befestigungselemente mit einer dokumentierten Evakuierung.
Familie: Mikroforstwerke
Falschabrundung, Nutzlänge und Reinigung werden zur Priorität.
File und sauber
Verbindungen bilden und etwaige Rückstände entfernen.
Familie: Gewindebohrer-Maschine
Wählen Sie die Familie nach Loch blind / Bohrer und Material.
Zwei spezifische Entscheidungen zu diesem Antrag
Microhole: die falsche Runde vor der Geschwindigkeit
Wenn der Durchmesser abnimmt, wird ein kleiner Klemmfehler ein wichtiger Teil der Belastung einer einzelnen Lippe.
- Messung des Beats so nah am Werkzeug
- Beschränken Sie den Output auf das unbedingt notwendige
- Steuerstift und Werkzeughalter vor Prüfung
Saubere interne Kreisläufe
Die Übereinstimmung ist nicht auf den Durchmesser beschränkt: Splitt, Grate und Restflüssigkeit können die Verwendung des Teils beeinträchtigen.
- Definieren einer Spülmethode
- Kontrollzugang gewähren
- Angabe des erwarteten Sauberkeitsgrads
Empfohlener Validierungsplan
Dimensionales Netz
Eine auf der Platte verteilte Probe wird gemessen, um eine thermische oder Referenzdrift zu erkennen.
Sauberkeit
Prüfen Sie die Kanäle nach dem Waschen mit einer vereinbarten Methode, ohne die Sauberkeit auf einfaches Aussehen zu erklären.
Werkzeug und Prozess
Folgen Sie der falschen Runde, Pause, Erröten und Batch-Position anstelle einer einzigen Zykluszeit.
Häufig gestellte Fragen vom Method Engineer
Wann müssen Sie ein Mikroloch zeigen?
Wenn das Gesicht, die Position oder die Geometrie des Bohrers einen kontrollierten Start erfordert; die Kerbe muss kompatibel bleiben.
Welcher Werkzeughalter für einen kleinen Durchmesser?
Die Person, die die erforderliche Fälschung und Zurückhaltung mit der vorgesehenen Geschwindigkeit bringt; messen Sie die tatsächliche Montage.
Wie vermeidet man Späne in einem blinden Kanal?
Passen Sie Gujurs, Zyklus, Flüssigkeit und Reinigung an und validieren Sie dann die Inspektion.
Können wir die gleiche Strategie für Aluminium und Edelstahl anwenden?
Nein: Spanbildung, Wärme- und Kantenvorbereitung unterscheiden sich.
Welche Sauberkeitsinformationen sollten bereitgestellt werden?
Waschmethode, Partikelgrenzwert, kritische Bereiche und Prüfmethode.
Senden Sie den Plan Ihres Zimmers
Übertragen Sie die Plan-, Material-, Vakuum- oder Sauberkeitsanforderungen und die Vernunftprüfung, um die Auswahl vorzubereiten.
Wenn möglich: Plan oder Modell, Materialgüte, Abmessungen und Tiefen, Toleranzen, Oberflächenbeschaffenheit, Maschine, Schnittstelle, Kühlung, aktuelles Werkzeug und erwartetes Volumen.
Projekt einreichenVerwandte Produkte und Ressourcen
Referenzangaben der HC-Entwicklungsabteilung.