
Außenschießgeräte
Koordinieren Sie Werkzeughalter, Platte und Schnittbedingungen entsprechend dem herzustellenden Außenprofil.
Technische Prüfung anfragenVorbereitung auf die Auswahl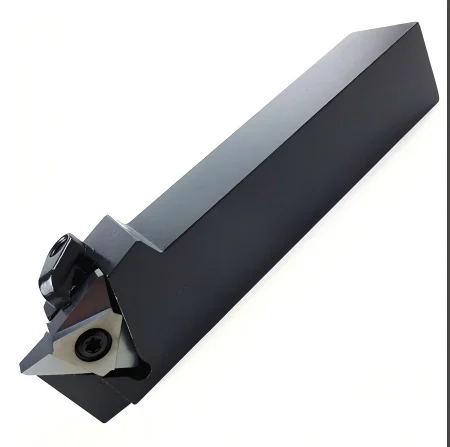
Ein System, das durch das zu bearbeitende Profil definiert wird
Die Form des Stücks bestimmt die Ausrichtung des Werkzeughalters, den Zugang zur Platte und die Wirkungsrichtung. Das gezeigte Beispiel entspricht dem Außengewinde; andere Operationen erfordern entsprechende Geometrie.
Betrieb und FlugbahnAnzugeben sind Kartage, Verband, Schulter, Profilierung oder Außengewinde.
Angepasster BlisterVerbinden Sie Form, Profil, Schnabelradius, Spanbrecher und sortieren Sie zu Material und Schnitt.
starre BefestigungWählen Sie Abschnitt, Richtung und falschen Halter des Werkzeughalters abhängig vom Turm und verfügbaren Zugang.
Identifizieren Sie den externen Vorgang
Chariage und Dressur
Definieren Sie Schneidrichtung, Durchlauftiefe und Vorschub, um Durchmesser, Fläche und Späne zu kontrollieren.
Sweeping und Profiling
Überprüfen Sie den Zugang zu den Wänden, die Radien des Flugzeugs und die Interferenzrisiken zwischen dem Werkzeug und dem Raum.
Außengewinde
Geben Sie Standard, nicht, Profil, Bedeutung und Toleranzklasse an. Die Platte und der Werkzeughalter müssen mit diesen Daten kompatibel sein.
Die Daten zur Auswahl des Werkzeugs
Befestigen Sie den Plan des Teils und die vorgesehenen Bearbeitungsbedingungen.
| Anzugebender Punkt | Erforderliche Angaben |
|---|---|
| Profil | Durchmesser, Flächen, Schultern, Strahlen oder Vollfadeneigenschaften. |
| Werkstoff | Nuance, Härte, Hautzustand und das Vorhandensein eines unterbrochenen Schnittes. |
| Schneidbedingungen | Durchlauftiefe, Vorschub, Geschwindigkeit und Art des Vorgangs: Entwurf oder Ziel. |
| Maschine | Turmtyp, Schnittstelle, Leistung, Steifigkeit und Kühlung verfügbar. |
| Erwartete Qualität | Toleranzen, Rauheit, Nettokontrolle und Erröten Anforderungen. |
| Produktion | Mengen-, Geschwindigkeits-, Stabilitäts- und Werkzeugwechselbeschränkungen. |
Automatisches Schneiden validieren
Späne beobachten
Überprüfen Sie ihre Form, Flucht und das Fehlen von Windungen um den Stück- oder Werkzeughalter.
Folgen Sie dem Grat
Kontrollverschleiß, Verbrühung, Verklebung und Änderung des Aufwands, bevor der Grad oder die Oberfläche driftet.
Messung des Stücks
Überprüfen Sie Maße, Profile und Rauheit mit der Methode und passen Sie dann die Maschinenkorrekturen an.
Häufig gestellte Fragen
Zeigt das Bild ein universelles Outdoor-Schießwerkzeug?
Nein. Dargestellt ist ein Werkzeughalter mit Wendekissen für ein Außengewinde. Das Plattenprofil, die Richtung und die Abmessungen sind für jeden Faden zu bestätigen.
Wie wählt man den Schnabelradius für Cartage?
Es hängt vom Vorschub, der Steifigkeit der Montage, der Tiefe des Passes und der angestrebten Rauhigkeit ab. Diese Parameter müssen gemeinsam bewertet werden.
Warum kann Dimension in der Produktion driften?
Abnutzung der Kante, Erwärmung, Biegen oder eine Änderung der Verspannung kann die Seite bewegen. Das Follow-up muss Teilemessung und Werkzeugzustand verbinden.
Konfigurieren Sie Ihr Shooting Werkzeug
Teilen Sie Plan, Material und Schnittbedingungen.
Referenzangaben der HC-Entwicklungsabteilung.