
Edelstahl fräsen: Werkzeug, Wärme und Standzeit prüfen
Welcher Fräser für Edelstahl infrage kommt, hängt von Werkstoffnummer, Lieferzustand und Fräsaufgabe ab. Prüfen Sie beim Seitenfräsen den Eingriff und bei Vollnuten zusätzlich den Spanraum. Die Tabelle ordnet geeignete Werkzeugkandidaten nach Werkstoffgruppe, Bearbeitung und beobachtetem Verschleißbild ein.
Fräser für Edelstahl nach Werkstoff und Bearbeitung vergleichen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Stand: 8. November 2026
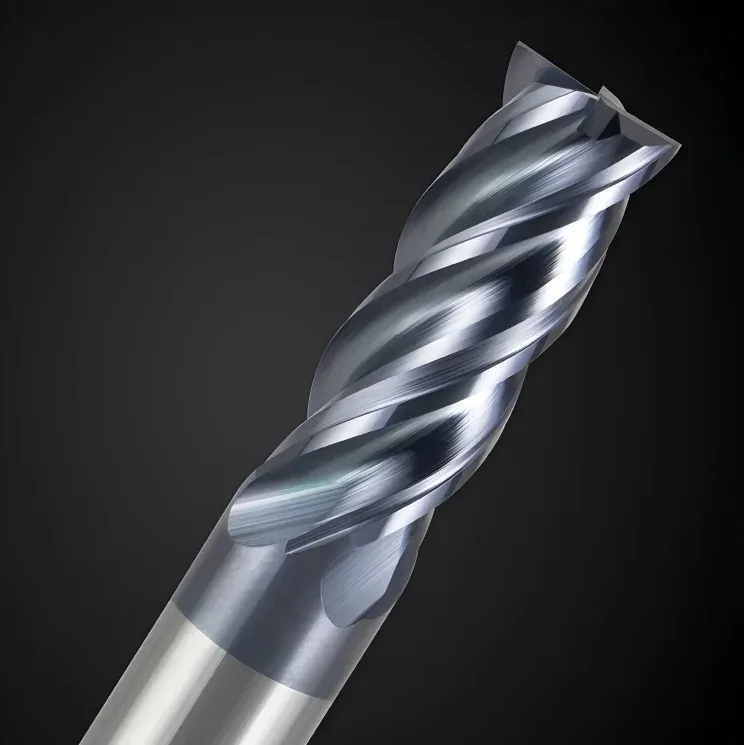
Was ist beim Edelstahlfräsen zuerst zu entscheiden?
Kurzantwort: Wählen Sie den Fräser nicht allein nach „Edelstahl“. Klären Sie zuerst Werkstoffnummer, metallurgische Familie und Zustand, dann Operation, Eingriff und beobachteten Fehler. Austenitische, ferritische, martensitische, ausscheidungshärtende und Duplex-Stähle bilden kein einheitliches Schnittfenster. Erst wenn Wärmequelle, Spanabfuhr, Reibkontakt, Schwingung und Verschleißbild getrennt sind, lässt sich ein Vollhartmetall- oder Wendeschneidplattenfräser sinnvoll vorauswählen.
Grenze dieser Seite: Sie erklärt die Material- und Fehlergrenzen für die Vorauswahl. Konkrete HC-Referenzen, Durchmesser, Schneidenzahl, Beschichtung, verfügbare Größen und Schnittwerte werden erst nach Produkt- und Anwendungsprüfung bestätigt. Ein vorhandener Produktlink ist keine Bestätigung aller Varianten.
Wie wird die Fräsaufgabe in fünf Schritten eingegrenzt?
Normbezeichnung, Familie, Liefer- oder Wärmebehandlungszustand und vorhandene Härte erfassen.
Schruppen, Schlichten, Nut, Tasche, Schulter oder Fläche sowie Eingriff und Unterbrechungen festhalten.
Anhaftung, Kerbverschleiß, Ausbruch, thermische Risse, Rattern oder Verzug nicht vermischen.
Werkzeugform, Schneidenzahl, Spanraum, Substrat, Beschichtung, Aufnahme und Kühlschmierstrategie gemeinsam prüfen.
Nur unter dokumentierten Bedingungen vergleichen; Verschleißgrenze und Gutteilkriterium vor dem Versuch festlegen.
Welche Angaben zum Edelstahl entscheiden vor der Werkzeugwahl?
Outokumpu trennt die Zerspanbarkeit ausdrücklich nach Stahlsorte und metallurgischer Ausführung; ferritische Güten sind im Allgemeinen leichter zu bearbeiten als Standard-Austenite. Der Leitfaden von worldstainless und IMOA beschreibt für austenitische Stähle die Kombination aus hoher Duktilität, Verfestigung und geringer Wärmeleitung. Diese Einordnung erklärt den Prüfweg, ersetzt aber keine Freigabe für eine konkrete Sorte. [1] [2]
| Werkstoffgruppe | Vor der Auswahl klären | Typische Prüfpriorität | Nicht pauschal ableiten |
|---|---|---|---|
| Austenitisch | Werkstoffnummer, Lieferzustand, Kaltverformung, Rohoberfläche | Reibkontakt, Anhaftung, verfestigte Randzone, Wärmeabfuhr | Keine universelle Schneidenzahl oder Schnittgeschwindigkeit |
| Ferritisch | Güte, Zustand, Blech/Block/Guss und Oberflächenzustand | Grat, Spanbildung, Schneidkantenadhäsion und Finish | Nicht automatisch wie unlegierten Stahl behandeln |
| Martensitisch / PH | Wärmebehandlung, Härte, Härteverlauf, Bearbeitungsreihenfolge | Kantenausbruch, Abrasion, Werkzeug- und Werkstückwärme | „Edelstahlgeeignet“ ersetzt keine Härtegrenze |
| Duplex | Exakte Güte, Zustand, Festigkeit, unterbrochener Schnitt | Steifigkeit, Schneidkantenlast, Kerbverschleiß, Wärme | Keine Übertragung aus 304/316 ohne Prüfung |
Herstellerdaten richtig verwenden: Walter ordnet ferritisch/martensitische, austenitische, PH- und Duplex-Stähle getrennten Anwendungsgruppen zu. Solche Kataloggruppen helfen bei der Startauswahl, gelten aber nur zusammen mit dem konkreten Werkzeug, dessen Abmessungen und den angegebenen Einsatzbedingungen. [3]
Welcher Fräser passt zu Werkstoff, Operation und Symptom?
Die Tabelle ist ein Routing-Werkzeug, keine HC-Liefer- oder Leistungszusage. Sie führt zu einem Kandidaten und zur nächsten Prüfung. Die konkrete Produktreferenz bleibt offen, bis Produktverantwortliche Sorte, Abmessungen und Ausführung bestätigt haben.
| Material × Operation | Beobachtetes Symptom | Bedingter Werkzeugkandidat | Vor Freigabe prüfen |
|---|---|---|---|
| Austenitisch · Seitenfräsen / Tasche | Aufbauschneide, verschmierte Oberfläche, lange Späne | Scharf schneidender, positiv ausgelegter VHM-Fräser für ISO-M-Anwendungen; Beschichtung und Schneidenzahl nach Spanraum und Eingriff | Schneidenfoto, Spanform, tatsächliche Auskragung, Eingriff, Kühlmittelzufuhr |
| Austenitisch · Vollnut / tiefe Tasche | Spänestau, wiederholtes Spanen, lokale Ausbrüche | VHM-Schaftfräser mit ausreichend Spanraum; geringere Schneidenzahl oder angepasste Bahn nur als Kandidat | Nutbreite, Tiefe, Eintritt, Spanabfuhr, Werkzeugweg und Halterfreigang |
| Duplex · Schruppen | Hohe Last, Kerbverschleiß an der Zustelllinie | Robuster ISO-M-VHM- oder Wendeschneidplattenfräser, abhängig von Durchmesser, Eingriff und Maschinenleistung | Güte, Steifigkeit, Rundlauf, Lastverlauf, Zustelltiefe und Kantenbefund |
| Ferritisch · Schulter / Fläche | Grat oder wechselnde Oberflächengüte | VHM-Schulterfräser oder Planfräser mit scharfer, für die Aufgabe bestätigter Geometrie | Gratseite, Werkstückauflage, Planlauf, Schneidenzustand und Messstelle |
| Martensitisch / PH · Semi-Finish / Finish | Schneller Freiflächenverschleiß oder Schneidkantenausbruch | Substrat, Beschichtung und Kantenpräparation nach bestätigter Härte; kein pauschaler Edelstahlfräser | Wärmebehandlung, Härte, Unterbrechung, Aufmaß, Werkzeugzustand und Akzeptanzgrenze |
| Dünnwandig · Schlichten | Verzug, Rattern oder lokale Glanzstellen | Scharfer Fräser mit geringer Schnittkraft und möglichst kurzer Auskragung; Bahn und Kühlung als Teil des Konzepts | Wandstärke, Spannfolge, Restmaterial, Eintritt, Temperatur und Formmessung |
Für Durchmesser, Zähnezahl und Längenverhältnisse führt der nächste Schritt zur Seite Vollhartmetallfräser auswählen. Der übergeordnete Fräser-Leitfaden trennt Form, Eingriff und Strategie.
Wie werden Wärme und Verschleiß getrennt beurteilt?
Prüfkarte für den nächsten Fräsversuch
| Befund | Erste Prüfung | Entscheidung für den Versuch |
|---|---|---|
| Anhaftung an der Schneide | Haftendes Material am gereinigten Vergleichswerkzeug und unbearbeitete Ausgangsschneide fotografieren. Spanabfuhr und Eingriff in der betroffenen Bahnzone prüfen. | Bei erneutem Spanen zuerst Spanabfuhr prüfen. Einen anderen Fräser erst mit dokumentierten Einsatzdaten vergleichen. |
| Kerbe an der Zustelllinie | Kerbe zur axialen Eingriffsgrenze zuordnen. Lage in mehreren dokumentierten Zwischenprüfungen vergleichen. | Ist die Kerbe ortsfest, den Einfluss der Zustelllinie gezielt prüfen. Werkzeug und Bahn nur gemeinsam als Variante bewerten, wenn sich beides ändert. |
| Ausbrüche oder periodische Riefen | Kantenbild, Zeitpunkt, Rundlauf, Auskragung und Lastverlauf erfassen. | Bei zunehmender Schwingung erst die Ursache des Ratterns klären. Bei Schneidenausbruch den Versuch nach Betriebsanweisung stoppen. |
Die Werkstoffhinweise von Sandvik Coromant beschreiben unterschiedliche Verschleißbilder bei austenitischen und Duplex-Stählen. Vergleichen Sie die Befunde nur unter dokumentierter Werkstoffgüte, gleichem Startzustand der Schneide und vorab vereinbartem Gutteilkriterium.
Wärmequelle statt Farbe allein prüfen
Bei austenitischen Stählen wird Wärme wegen der geringen Wärmeleitfähigkeit weniger gut über das Werkstück abgeführt. Prüfen Sie deshalb Schnittkontakt, Spanabtransport, Reibphasen, Eingriff und Kühlmittelstrategie gemeinsam. Die Spanfarbe allein ist kein Temperaturmesswert. [1]
Verschleißbild lokalisieren
Seco unterscheidet unter anderem gleichmäßigen Freiflächenverschleiß, Kerbverschleiß, Kolkverschleiß, Aufbauschneide und Ausbruch. Der Ort und die zeitliche Entwicklung sind aussagekräftiger als die pauschale Aussage „Standzeit zu kurz“. [4]
Kühlschmierstoff nicht automatisch umstellen
Sandvik Coromant beschreibt Fräsen als thermisch wechselnden Prozess und nennt Kühlschmierstoff beim Edelstahl-Schlichten unter anderem zur Vermeidung von Verschmieren. Daraus folgt keine universelle Nassstrategie: Werkzeughersteller, Operation und vorhandene Zufuhr entscheiden; ungleichmäßige Beaufschlagung darf nicht als kontrollierte Kühlung gelten. [5]
Rattern separat diagnostizieren
Ausbruch und unregelmäßige Oberfläche können auch aus Rundlauf, Auskragung, Werkstücksteifigkeit oder wechselndem Eingriff entstehen. Bevor Beschichtung oder Sorte gewechselt werden, führt die Anleitung Rattern beim CNC-Fräsen diagnostizieren durch diese Prüfung.
Wie wird der Vorversuch dokumentiert?
Methodenbeispiel, kein Kundenfall: Bei einer austenitischen Tasche mit Aufbauschneide werden zunächst Werkstoffzustand, Werkzeugidentität, Rundlauf, Auskragung, Eingriff, Spanabfuhr und Kühlmittelzustand dokumentiert. Danach wird genau eine geplante Änderung geprüft. Koppelt die Änderung zwangsläufig weitere Größen, werden diese mitprotokolliert. Es werden keine Standzeit-, Temperatur- oder Produktivitätswerte vorweggenommen.
| Prüffeld | Ausgangszustand | Geänderte Bedingung | Gleiches Abnahmekriterium |
|---|---|---|---|
| Material und Los | Werkstoffnummer, Zustand, Rohoberfläche | Unverändert halten | Identischer Werkstoffbezug |
| Werkzeug | Referenz, Revision, Schneidenzustand, Auskragung | Nur dokumentierte Änderung | Gleicher Startzustand |
| Prozess | Operation, Eingriff, Bahn, Kühlung, Programmversion | Eine Ursache gezielt prüfen | Gleiche Geometrie und Messstellen |
| Ergebnis | Oberfläche, Maß, Grat, Span, Kantenfoto | Beobachtung mit Zeitpunkt | Vorab definierte Grenze |
Wann ist die Standzeit vergleichbar geprüft?
Standzeit ist nur belastbar, wenn Startzustand, Endkriterium und Gutteilanforderung gleich sind. Minuten, Wege oder Stückzahlen dürfen nicht gemischt werden. Ein kurzer Musterlauf zeigt, ob der Kandidat unter den dokumentierten Bedingungen weiter geprüft werden kann; er beweist keine stabile Serienstandzeit.
Gleiche Kosten- und Leistungsbasis
- gleiches Materiallos oder dokumentierte Abweichung;
- gleiche Zeichnungs- und Prüfanforderung;
- gleicher Werkzeugstartzustand;
- gleiche Maschine, Aufnahme, Kühlung und Bahn soweit relevant;
- gleiche Definition des Standzeitendes.
Stoppen statt schönrechnen
- bei Ausbruch oder Sicherheitsrisiko abbrechen;
- bei Rattern zuerst Ursache lokalisieren;
- bei unklarer Material- oder Härteangabe keine Parameterfreigabe;
- bei mehreren Änderungen den Versuch nicht einer Einzelursache zuschreiben;
- fehlende Messwerte als offen dokumentieren.
Welche Angaben werden für Auswahl und Anfrage benötigt?
- Werkstoffnummer, Familie und Zustand;
- Härte oder Wärmebehandlung, falls relevant;
- Bauteilzeichnung oder verständliche Merkmalbeschreibung;
- Schruppen, Schlichten, Nut, Tasche, Schulter oder Fläche;
- Werkzeugdurchmesser, benötigte Reichweite und Störkonturen;
- Maschine, Schnittstelle, Aufnahme und tatsächliche Auskragung;
- Kühlmittelart, Zufuhr und bekannte Einschränkungen;
- aktuelles Werkzeug und beobachtetes Symptom;
- Fotos von Schneidkante, Span und Oberfläche, wenn vorhanden;
- Prüfmerkmal, Messmethode, Menge und Abnahmekriterium.
Für den ersten Kontakt genügen eine erreichbare Kontaktmöglichkeit plus konkrete Fräsaufgabe oder Fehlerbeschreibung. Zeichnung, Fotos und technische Lücken können danach gezielt ergänzt werden.
Fräsaufgabe eingrenzen
Beginnen Sie mit Werkstoff und Zustand, Operation, Werkzeugdurchmesser oder Bauteilmerkmal sowie dem beobachteten Verschleiß- oder Qualitätsproblem. HC kann danach prüfen, welche vorhandene Produktfamilie als Kandidat passt und welche Angaben für eine konkrete Referenz noch fehlen. Verfügbarkeit, Abmessungen, Beschichtung und Schnittwerte werden erst nach Bestätigung zugesagt.
Vollhartmetallfräser eingrenzenFräsaufgabe anfragenHäufige Fragen zum Edelstahlfräsen
Warum gibt diese Seite keine universellen Schnittwerte an?
Weil Werkstoffnummer und Zustand, Werkzeugreferenz, Durchmesser, Eingriff, Maschine, Aufnahme und Kühlung das zulässige Fenster verändern. Öffentliche Werte eines anderen Werkzeugs sind keine HC-Freigabe.
Muss Edelstahl immer nass gefräst werden?
Nein. Die Entscheidung hängt von Operation, Werkzeug, Wärmewechsel, Spanabfuhr und vorhandener Zufuhr ab. Beim Schlichten kann Kühlschmierstoff gegen Verschmieren helfen; beim Fräsen muss die Beaufschlagung jedoch kontrolliert und mit den Werkzeugangaben vereinbar sein.
Woran erkennt man mögliche Kaltverfestigung?
Hinweise können lokale Kerbverschleißzonen, steigende Last, Glanz- oder Reibspuren und wiederholtes Schneiden in einer zuvor verformten Randzone sein. Diese Beobachtungen sind noch kein Beweis; Materialzustand, Werkzeugweg und Kantenbefund müssen zusammen geprüft werden.
Ist ein kurzer erfolgreicher Versuch ein Standzeitnachweis?
Nein. Er bestätigt nur den dokumentierten Versuch. Eine Standzeitaussage braucht ein gleiches Endkriterium, vergleichbare Bedingungen und einen ausreichend dokumentierten Verlauf.
Welcher HC-Fräser ist für meinen Edelstahl verfügbar?
Das lässt sich erst nach Werkstoff, Operation, Abmessungen und Einsatzbedingungen beantworten. Die Produktseite zeigt Auswahlkriterien; konkrete Referenz, Größe, Beschichtung, Lieferumfang und Verfügbarkeit müssen bestätigt werden.
Quellen und weiterführende Inhalte
- worldstainless / IMOA – Practical Guidelines for the Fabrication of High Performance Austenitic Stainless Steels. Stützt die Aussagen zu geringer Wärmeleitfähigkeit, Verfestigung und steifer Aufspannung bei Austeniten. Gilt für die dort behandelten austenitischen Gruppen, nicht als HC-Schnittwertfreigabe.
- Outokumpu – Machining, cutting and grinding of stainless steel. Stützt die Trennung nach Sorte und metallurgischer Ausführung sowie die Verwendung werkzeugspezifischer Lieferantenangaben. Herstellerquelle; keine Übernahme fremder Leistungswerte als HC-Zusage.
- Walter – Technical Compendium: Milling. Stützt die getrennte Einordnung von ferritisch/martensitischen, austenitischen, PH- und Duplex-Gruppen und die werkzeugbezogene Datenauswahl. Walter-spezifische Werte werden nicht auf HC übertragen.
- Seco Tools – Manage Tool Wear with Stainless Steel. Stützt die Differenzierung von Freiflächen-, Kerb- und Kolkverschleiß, Aufbauschneide und Ausbruch. Die Diagnose bleibt an Werkzeug und Prozess gebunden.
- Sandvik Coromant – Dry milling or with cutting fluid. Stützt die bedingte Kühlschmierstoffbetrachtung, insbesondere beim Edelstahl-Schlichten. Keine universelle Nass- oder Trockenfreigabe.
Quellen zuletzt geprüft am 8. November 2026. Sie erklären Material- und Prozessmechanismen innerhalb ihres jeweiligen Anwendungsbereichs; konkrete HC-Produktdaten, Verfügbarkeit und Einsatzwerte bedürfen einer separaten Bestätigung.