
Gewindefräser für Innen- und Außengewinde
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 7. November 2026
Gewindefräser erzeugen das Profil über eine helikale CNC-Bahn. Werkzeugdurchmesser, Gewindeprofil, Steigung, nutzbare Schneidenlänge, Kernloch und Maschineninterpolation müssen als gemeinsames System ausgelegt werden.
Geeignet für: Innen- und Außengewinde, die über eine helikale CNC-Bahn erzeugt werden — auch an Stellen, die für Gewindebohrer nicht zugänglich sind.
Gewindefräser anfragen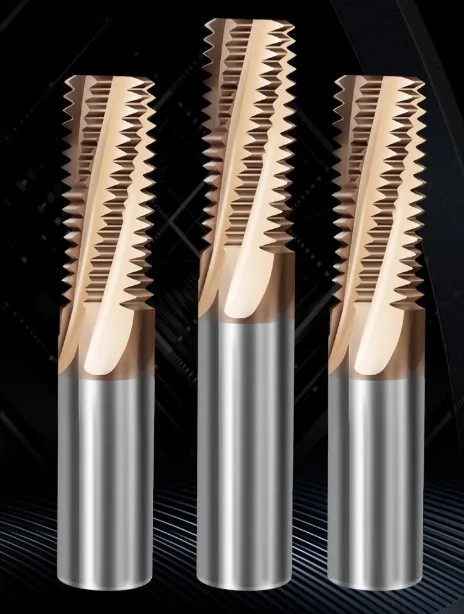
Gewindefräser nach Gewinde und Bohrungsart auswählen
Gewindefräsen ist besonders interessant, wenn Durchmesser über die CNC-Bahn eingestellt, kurze Späne erzeugt oder unterschiedliche Gewindelängen flexibel programmiert werden sollen. Vor der Werkzeugwahl sind Zugänglichkeit und Bohrungsart zu klären.
Innengewinde
Kernloch, Werkzeugdurchmesser und Einfahrbogen müssen genügend radialen Freiraum für eine kollisionsfreie helikale Bahn lassen.
Außengewinde
Werkstückkontur, Spannung und Halter dürfen die vollständige Umfahrung des Außendurchmessers nicht behindern.
Sackloch
Gewindetiefe, Grundabstand, Einfahrposition und Spanraum werden gemeinsam definiert. Kurze Frässpäne erleichtern die Abfuhr, ersetzen aber keine Prozessprüfung.
Durchgangsloch
Ein- und Austritt sowie vorhandene Fasen bestimmen nutzbare Gewindelänge und Bahnstart. Der Durchmesser wird nach Messung über die Werkzeugkorrektur eingestellt.
Maschinenvoraussetzung: Die CNC-Steuerung muss eine synchrone helikale Interpolation mit kontrolliertem Ein- und Ausfahrweg ausführen können.
Einreihige oder mehrreihige Gewindefräser auswählen
Mehrreihige Werkzeuge erzeugen die Gewindehöhe typischerweise in einer helikalen Umfahrung. Sie bieten kurze Zykluszeit, verlangen jedoch eine zur Gewindelänge passende Schneidenzone.
Einreihige Werkzeuge erzeugen das Profil über mehrere Umläufe entlang der Gewindehöhe. Dadurch können unterschiedliche Längen flexibler programmiert werden, während Zykluszeit und Auskragung steigen können.
Kombinationswerkzeuge können zusätzliche Funktionen wie Ansenken integrieren, wenn Zeichnung, Freiraum und Prozessfolge dies zulassen.
Gewindeprofil, Nenndurchmesser und Steigung müssen zur tatsächlichen Werkzeugreferenz passen; die Produktansicht allein reicht nicht zur Auswahl.
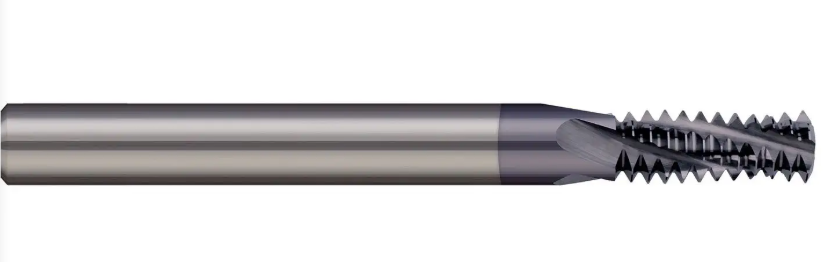
Programmierdurchmesser, Steigung und Bahnkorrektur
Gewinde und Drehrichtung festlegen
Norm, Profil, Nenndurchmesser, Steigung, Toleranzklasse, Rechts-/Linksgewinde und Innen-/Außenbearbeitung dokumentieren.
Kernloch und Freiraum prüfen
Kernloch, Eintritt, Nutztiefe, Störkonturen und Halterdurchmesser müssen eine kollisionsfreie Bahn zulassen.
Helikale Bahn programmieren
Drehbewegung und axiale Bewegung werden entsprechend der Gewindesteigung gekoppelt.
Sanft ein- und ausfahren
Ein- und Ausfahrbogen so wählen, dass keine sichtbare Ansatzmarke oder Lastspitze entsteht.
Gewinde messen
Lehrdorn, Gewindelehre oder definierte Messmethode nach Zeichnung verwenden.
Korrektur dokumentieren
Kleine radiale Korrekturen anhand der Messung vornehmen und Werkzeugverschleiß getrennt verfolgen.
Sackloch und Durchgangsloch auf Bahnfreiraum prüfen
Gewindefräser für Sackloch und Durchgangsloch auswählen
Wählen Sie den Gewindefräser anhand der nutzbaren Gewindelänge, des Spanwegs und des Freiraums am Eintritt und am Bohrungsgrund. Beim eingängigen Gewinde verschiebt sich die Helixbahn je voller Kreisumdrehung axial um eine Gewindesteigung. Bei mehrgängigen Gewinden richtet sich der axiale Weg je Umdrehung nach der Leitsteigung. Legen Sie Ein- und Ausfahrbahn sowie den Rückzug innerhalb des freien Kernlochs fest und prüfen Sie die vollständige Bewegung mit Werkzeug und Halter im CAM.
| Prüfschritt | Sackloch | Durchgangsloch |
|---|---|---|
| Spanweg | Abfuhr über die Öffnung mit dem gewählten Kühl- oder Spülkonzept prüfen. Späne am Grund nach dem ersten Teil kontrollieren. | Freien Austritt und Bauraum hinter dem Werkstück prüfen. Auf Spannmittel und Austrittsgrat achten. |
| Nutzbare Tiefe | Vollprofil, Werkzeugstirn, Kernlochgrund und Ausfahrraum getrennt im CAM prüfen. | Durchgängige Nutzlänge und Austrittsabstand anhand der Zeichnung prüfen. |
| Schneidkonzept | Einzel- und Mehrprofilwerkzeuge nach Steigung, Profil, nutzbarer Schneidenlänge und Engstellen vergleichen. | Bei einem Mehrprofilwerkzeug prüfen, ob die Profilreihe zur geforderten Länge und Steigung passt. |
Gühring: Grundlagen des Gewindefräsens. Verwenden Sie die im Produktangebot bestätigten Abmessungen. Weiter zu Gewindewerkzeugen, zum Verfahrensvergleich und zur Gewindeprüfung. Gewinde, Kernloch, Nutzlänge und CNC-Steuerung zur Anfrage senden.
Beim Innengewindefräsen müssen Werkzeugspitze, aktive Schneide und Freistellung an jeder Bahnposition Platz haben. Beim Sackloch bestimmt der Abstand zum Bohrungsgrund, wie tief das volle Gewinde ausgeführt werden kann. Beim Durchgangsloch ist der Austritt nur nutzbar, wenn er auch in der Vorrichtung frei bleibt.
Sackloch
↑ Späne zur Öffnung abführen
↻ Helix im freigegebenen Bereich
↳ Ausrollbogen zurück zum freien Innenraum
Freiraum zwischen Werkzeugspitze und Grund
Durchgangsloch
↻ Helix im freigegebenen Bereich
↳ Ausrollbogen und Ausfahrbewegung prüfen
Freier Austritt mit Aufspannung prüfen
| Prüfpunkt | Im Modell oder Programm prüfen | Am Erstteil bestätigen |
|---|---|---|
| Nutzbares Innengewinde | Solltiefe ab Zeichnungsbezug mit voller Profilzone abgleichen. Fase, Auslauf und Bohrerspitze berücksichtigen. | Nutzbare Länge nach vereinbartem Prüfverfahren dokumentieren. |
| Ein- und Ausrollen | Zustellbewegung, Helix und Ausrollbogen mit Fräserhüllraum simulieren. In freien Innenraum ausrollen und freigegebenen axialen Ausfahrweg prüfen. | Profilanfang und -ende kontrollieren. Bei Kollision oder unklarem Freiraum bleibt die Bahn gesperrt. |
| Spanweg und Einrichtung | Sackloch auf Spänetransport zum Eintritt prüfen. Beim Durchgang Lochunterseite, Vorrichtung und tatsächlichen Abtransport berücksichtigen. | Restspäne, Riefen und Schneidenzustand nach dem Einrichtversuch prüfen. |
Der Sandvik-Coromant-Anwendungsleitfaden beschreibt das weiche Ein- und Ausrollen beim Gewindefräsen. Für die Werkzeugauslegung sind Lochart, Sollgewinde, nutzbare Tiefe, kleinster Kernlochdurchmesser, Maschine und Steuerung hilfreich. Die Gewindeprüfung beschreibt die Abnahme. Bei Wärmebehandlung nach Zeichnung siehe Innengewinde in gehärteten Werkstoffen planen.
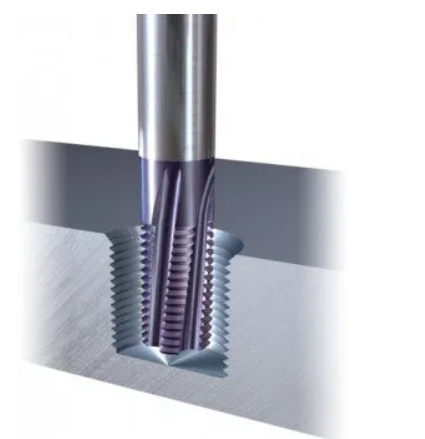
Kernloch, Zustellung und Werkstoff aufeinander abstimmen
Das Kernloch schafft den radialen Freiraum für Werkzeug und Span. Ein zu kleines Kernloch erhöht Belastung und Kollisionsrisiko; ein zu großes Kernloch kann die Gewindetragfähigkeit beeinträchtigen.
- realen Kernlochdurchmesser und Rundlauf messen
- radiale Zustellung und mögliche Mehrfachzustellung nach Werkstoff planen
- Werkzeugauskragung so kurz wie funktional möglich halten
- Kühlschmierstoff beziehungsweise Luft auf Spanabfuhr abstimmen
- bei harten oder abrasiven Werkstoffen Schneidstoff und Beschichtung bestätigen
Prozessdaten und Fehlerdiagnose
Wenn sich Gewindebefund oder Bahnkorrektur bei gleichem Aufbau verändern, zeigt der Leitfaden Verschleiß an Gewindefräsern erkennen, wie Schneidenbefund, Prüfergebnis und Wechselgrenze zusammen dokumentiert werden.
Angaben für Werkzeugauswahl und Programmierung
| Datenblock | Erforderliche Angaben | Auswirkung |
|---|---|---|
| Gewinde | Norm, Profil, Nenndurchmesser, Steigung, Toleranzklasse, Richtung | Definiert Schneidenprofil und zulässige Werkzeugreferenz. |
| Zugang | Innen/Außen, Sack-/Durchgangsloch, Kernloch, Gewindetiefe und Fase | Bestimmt Durchmesser, Reichweite, Hals und Kollisionsraum. |
| Werkstoff | Bezeichnung, Härte und Zustand | Beeinflusst Schneidstoff, Beschichtung, Zustellung und Kühlung. |
| Maschine | Steuerung, Spindel, Aufnahme, Rundlauf und Kühlmittel | Bestimmt Interpolationsfähigkeit und Prozessstabilität. |
| Qualität | Prüfmethode, Oberfläche, Menge und Fehlerbild | Definiert Freigabe und Korrekturstrategie. |
Symptom, Ursache und nächste Prüfung
| Symptom | Mögliche Ursache | Nächste Prüfung |
|---|---|---|
| Gewinde zu eng oder zu weit | Bahnkorrektur, Rundlauf, Verschleiß oder Messmethode | Messwert, Werkzeugdurchmesser und Korrekturhistorie vergleichen. |
| Ansatzmarke sichtbar | ungünstiger Ein-/Ausfahrbogen oder Lastsprung | Bahnübergang und radiale Zustellung prüfen. |
| Rattern | zu große Auskragung, instabile Aufnahme oder ungeeigneter Eingriff | Montage verkürzen, Rundlauf messen und Zustellung prüfen. |
| Schneidenbruch | Kollision, zu kleines Kernloch, Spanstau oder Überlast | Kernloch, Freiraum, Bahn und Spanabfuhr kontrollieren. |
| Profil unvollständig | falsche Referenz, Tiefe oder Bahnposition | Profil, Steigung, Schneidenlänge und Programmnullpunkt abgleichen. |
Mobilansicht: Beide Tabellen lassen sich horizontal verschieben, ohne die technischen Angaben in schmale Spalten zu pressen.
Fallbeispiel: Innengewinde M18 × 0,75 im Gehäuse aus X4CrNiMo 16-5-1
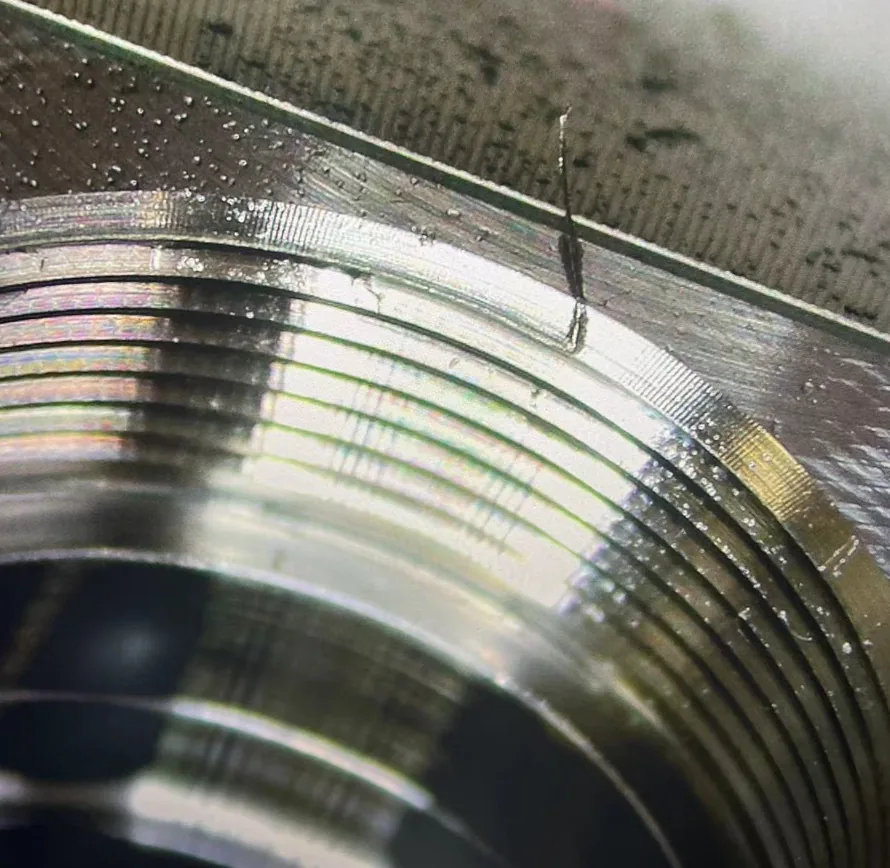
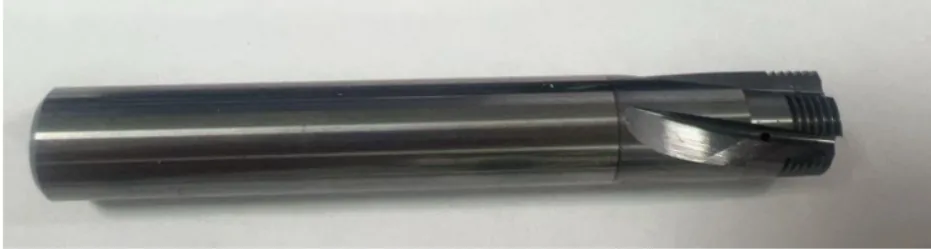
Wir haben M18 × 0,75 in einem Gehäuse aus dem martensitischen Edelstahl X4CrNiMo 16-5-1 gefräst. Der Werkstoff neigt zur Kaltverfestigung und leitet Wärme schlecht; mit dem vorherigen Werkzeug traten Ausweichen, Rattern und Grat am Bohrungsrand auf, die Standzeit lag bei 400 Teilen.
Wir setzten einen Gewindefräser D9,965 × M18 × 0,75 × L70 ein: die Frässchneide am Gewindeende verbessert den Bohrungsrand, die Freiwinkelgeometrie hält die Schneidenverrundung gleichmäßig, die Edelstahl-Beschichtung reduziert Anhaften.
Mit Innenkühlung auf dem Bearbeitungszentrum stieg die Standzeit auf 1.500–2.000 Teile, Rattermarken und Grat blieben aus, die Späne liefen zuverlässig ab.
| Merkmal | Wert |
|---|---|
| Gewinde | M18 × 0,75 (Innengewinde) |
| Werkzeug | Gewindefräser D9,965 × M18 × 0,75 × L70 |
| Werkstoff | X4CrNiMo 16-5-1 (martensitischer Edelstahl) |
| Maschine | vertikales Bearbeitungszentrum, Innenkühlung |
| Schnittgeschwindigkeit vc | 80 m/min |
| Vorschub pro Zahn fz | 0,04 mm |
| Standzeit vorher | 400 Teile |
| Standzeit mit HC-Werkzeug | 1.500–2.000 Teile, ohne Rattermarken und ohne Grat |
| Anforderung | 2.000 Teile |
Übertragbarkeit: Für ein anderes Bauteil fehlen Gewindetoleranz, Prüfmittel, Beschichtung, Spindel, Kühlmitteldruck, Losgröße und Rauheitsziel – legen wir mit der Anfrage fest.
Technische Quellen
Die folgenden Quellen tragen die allgemeinen Erläuterungen dieser Seite: Gewindefräsen als helikale CNC-Bahn, die Beziehungen zwischen Drehzahl, Vorschub und Gewindesteigung, die Maße und Toleranzen metrischer Gewinde sowie die Zuordnung von Schneidstoffen zu den Anwendungsgruppen.
Was sie belegen, gilt für die allgemeine Technik; die Freigabe je HC-Referenz steht im Angebot.
- Sandvik Coromant – Threading — Gewindeherstellung, Spanbildung und Werkzeugauswahl.
- Sandvik Coromant – Thread milling — helikale Interpolation, Ein- und Ausfahrbahn beim Gewindefräsen.
- Sandvik Coromant – Machining formulas and definitions — Beziehungen zwischen Drehzahl, Schnittgeschwindigkeit und Vorschub.
- EMUGE-FRANKEN – Gewindetechnik — Gewindeherstellung und Auslegung von Gewindewerkzeugen.
- Walter Tools – Milling — Fräswerkzeuge, Schnittdaten und Prozessauslegung.
- ISO 965-1 – Metrische Gewinde, Toleranzen (Verzeichniseintrag BSI) — Toleranzklassen metrischer Gewinde, z. B. 6H.
- ISO 513:2012 – Klassifizierung und Anwendung harter Schneidstoffe (Verzeichniseintrag BSI) — Hauptanwendungsgruppen; Schneidstoffe für die Gewindeherstellung.
Häufig gestellte Fragen
Kann ein Gewindefräser mehrere Durchmesser bearbeiten?
Kann man Sacklochgewinde fräsen?
Eignet sich dasselbe Werkzeug für Innen- und Außengewinde?
Wie wird der Gewindedurchmesser korrigiert?
Welche Kernlochgröße ist erforderlich?
Welche Daten benötigt HC?
Gewindefräser technisch auslegen lassen
Senden Sie Gewindezeichnung, Norm, Nenndurchmesser, Steigung, Toleranzklasse, Innen-/Außengewinde, Sack-/Durchgangsloch, Kernloch, Werkstoff, Maschine, Aufnahme und Stückzahl. HC prüft Standard- oder Sonderwerkzeug sowie die für den Versuch benötigten Randbedingungen.
Zeichnung senden und Angebot anfordernGewindefräsen mit Gewindebohren vergleichen
Vor der Werkzeugauswahl zeigt Gewindefräsen oder Gewindebohren, welche CNC-, Qualitäts-, Takt- und Risikodaten für einen kontrollierten Wechsel benötigt werden.