
Spiralnut-Gewindebohrer technisch auswählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 7. November 2026
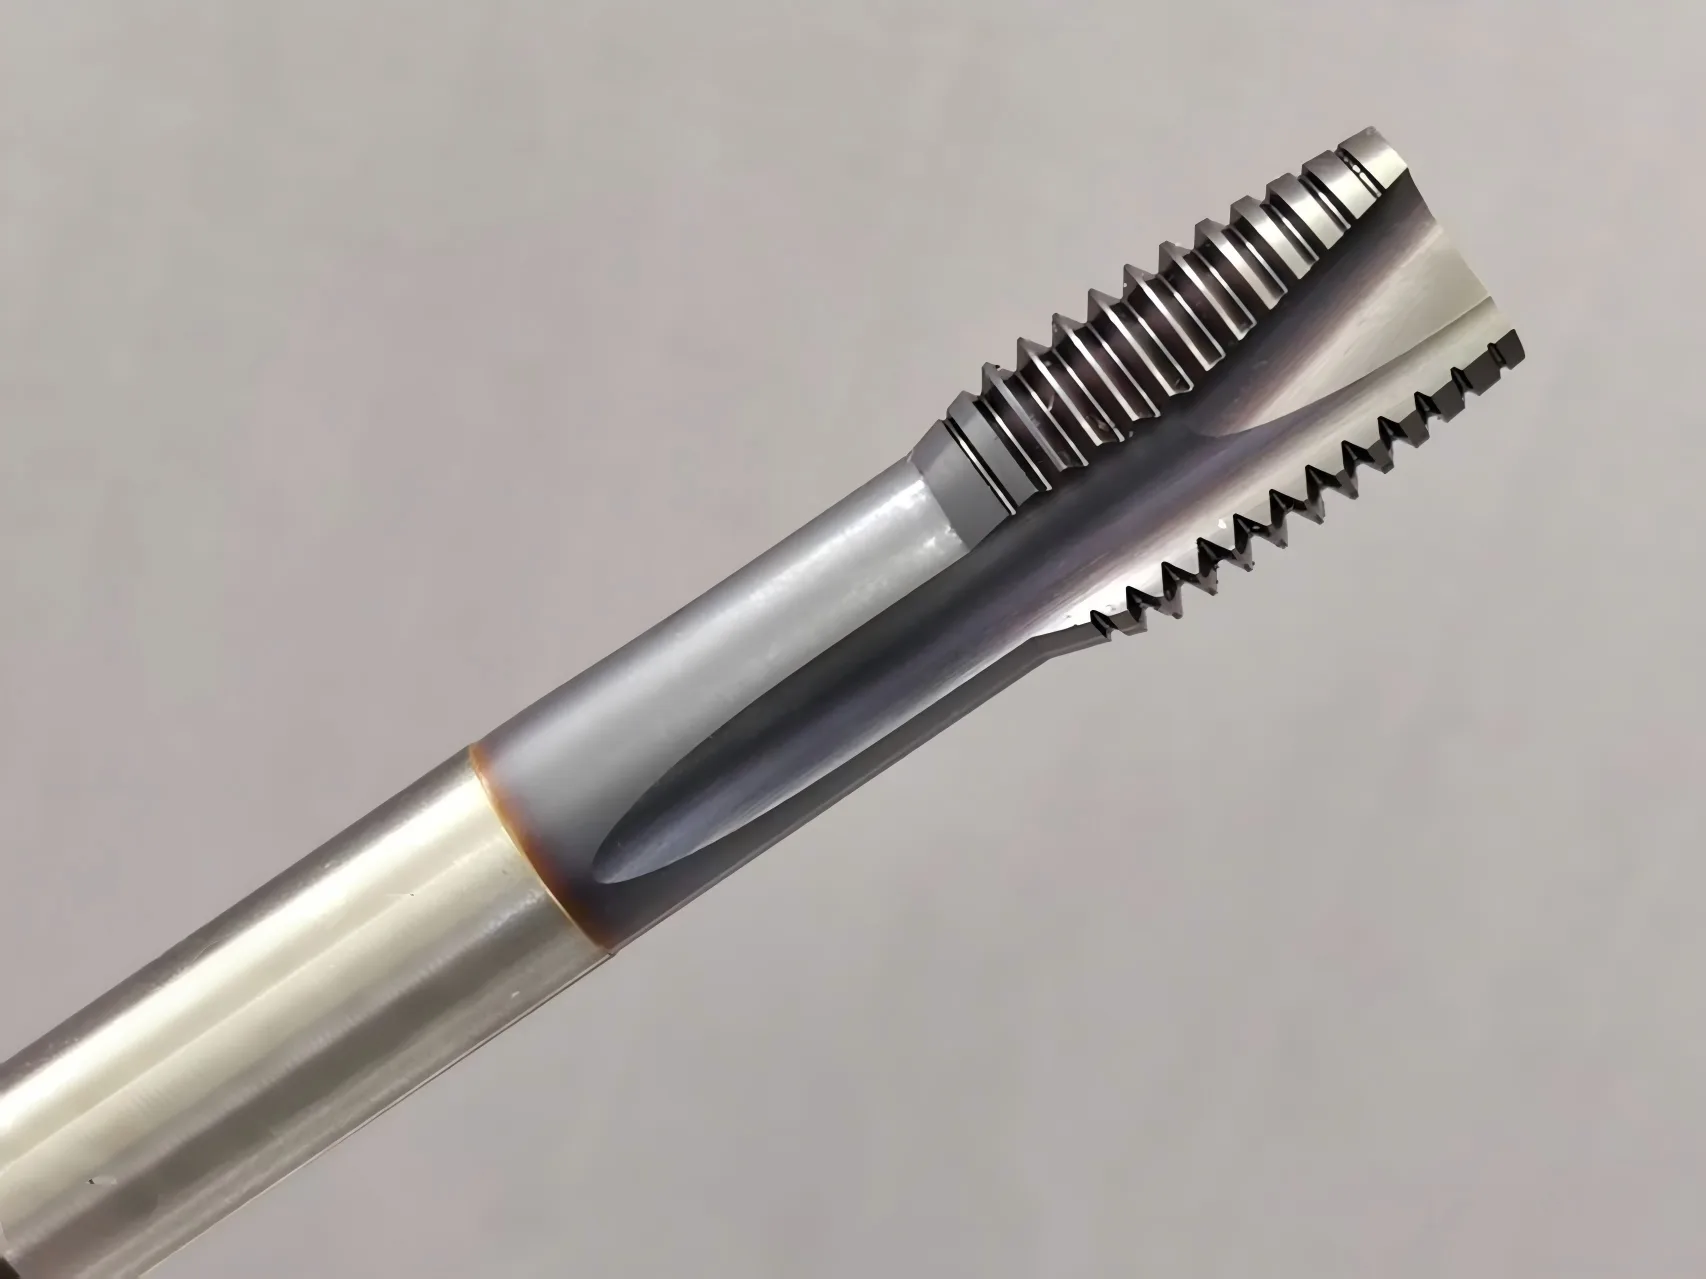
Spiralgenutete Gewindebohrer transportieren Späne in Richtung Werkzeugeintritt. Spiralwinkel, Anschnitt, Gewindetiefe, Werkstoff, Toleranz, Beschichtung und Kühlschmierung müssen zum Sacklochprozess passen.
Wann ist ein Spiralnut-Gewindebohrer die richtige Wahl?
Sackloch mit langen Spänen
Die rechtsspiralisierte Nut zieht Späne entgegen der Vorschubrichtung aus dem Loch und reduziert den Rückstau am Grund.
Gewinde nahe am Bohrungsgrund
Kurzer Anschnitt kann mehr nutzbare Gewindelänge ermöglichen. Bohrtiefe, Anschnittlänge und Sicherheitsabstand müssen gemeinsam geprüft werden.
Automatisierte Bearbeitung
Auf CNC-Maschinen beeinflussen Synchronisation, Aufnahme, Rundlauf, Schmierung und kontrolliertes Reversieren die Prozesssicherheit.
„Spiralnut“ und „Spiralspitze“ sind nicht dasselbe: Spiralgenutete Werkzeuge führen Späne zum Eintritt und werden häufig für Sacklöcher eingesetzt; Schälanschnitt/Spiralspitze drückt Späne nach vorn und eignet sich typischerweise für Durchgangslöcher.
Spiralnut, gerade Nut, Schälanschnitt oder Gewindeformer?
| Werkzeugtyp | Spanrichtung | Typischer Einsatz | Besonders prüfen |
|---|---|---|---|
| Spiralnut-Gewindebohrer | zum Werkzeugeintritt | Sackloch, langspanende Werkstoffe | Spiralwinkel, Spanraum, Grundabstand |
| Gerade Nut | begrenzter aktiver Transport | kurzspanende Werkstoffe; je nach Ausführung Sack-/Durchgangsloch | Werkstoff und Spänebruch |
| Schälanschnitt/Spiralspitze | in Vorschubrichtung | Durchgangsloch | freier Späneaustritt hinter dem Gewinde |
| Gewindeformer | spanlos | formbare Werkstoffe, Sack- und Durchgangsloch | Formloch-Ø, Schmierung, Drehmoment |
Spiralwinkel und Werkstoff
Ein höherer Drall kann den Spantransport aus tiefen Sacklöchern unterstützen, schwächt aber den Werkzeugkern. Ein niedrigerer Drall bietet mehr Stabilität, transportiert Späne jedoch weniger aggressiv.
- Spanlänge und Neigung zur Aufbauschneide bewerten
- Stahl, Edelstahl, Aluminium und Sonderlegierungen getrennt betrachten
- Geometrie und Schneidkantenpräparation zur Anwendung wählen
- keinen Spiralwinkel allein nach Gewindegröße festlegen
Anschnitt, Bohrtiefe und Grundabstand
Die nutzbare Gewindetiefe ist kleiner als die Bohrtiefe. Zusätzlich zum Gewinde werden Anschnitt, Spanraum, Bohrerspitze und ein sicherer Abstand zum Grund benötigt.
Kernlochdurchmesser und Bohrtiefe anhand Gewindenorm, Toleranz, Werkstoff und konkreter Werkzeugreferenz bestätigen.
Gewinde, Schneidstoff und Beschichtung abstimmen
Gewinde und Toleranz
Metrisch, Fein-, UNC/UNF oder Sonderprofil sowie Nenndurchmesser, Steigung und Toleranzklasse eindeutig angeben.
Schneidstoff
HSS-E, PM-HSS-E oder Vollhartmetall nach Werkstoff, Stabilität, Schnittgeschwindigkeit und Stückzahl auswählen.
Oberfläche und Beschichtung
Blank, dampfbehandelt, TiN, TiCN, AlCrN oder andere Varianten nur nach Reibung, Adhäsion, Temperatur und Kühlschmierung wählen.
Vorgehen zur sicheren Auswahl
Gewinde definieren
Norm, Größe, Steigung, Toleranz und nutzbare Gewindetiefe festlegen.
Bohrung prüfen
Kernloch-Ø, Bohrtiefe, Grundform, Anschnitt und Sicherheitsabstand erfassen.
Werkzeug auslegen
Spiralwinkel, Nuten, Schneidstoff, Beschichtung, Schaft und Kühlung abstimmen.
Prozess validieren
Drehmoment, Spanform, Lehrenmaß, Oberfläche, Verschleiß und Gewindetiefe prüfen.
Fallbeispiel: Sacklochgewinde M8 × 1,25 im Turboladergehäuse
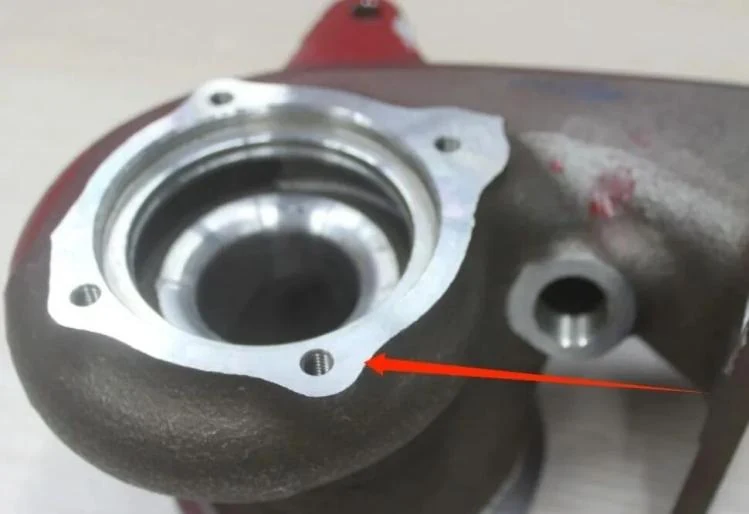
Wir haben das Sacklochgewinde M8 × 1,25 in einem Turboladergehäuse aus dem warmfesten austenitischen Stahl 1.4837 (200–240 HB) gefertigt. Der Werkstoff ist zäh und neigt zur Kaltverfestigung; im Sackloch kommen Spanabtransport, Wärmeabfuhr und der Grundabstand zusammen.
Werkzeug und Prozess
Wir setzten einen kleinen Spiralnut-Gewindebohrer M8 × 1,25 mit Anschnitt von 1,5–2 Gewindegängen ein. Die Spiralnut führt Späne zum Eintritt, der kurze Anschnitt hält den Grundabstand klein; Außenkühlung, ein Schnitt.
Die Gewindetiefe von 21 mm erreichten wir in einem Schnitt; die Standmenge lag bei 1.000 Gewinden.
| Merkmal | Wert |
|---|---|
| Werkzeug | Spiralnut-Gewindebohrer M8 × 1,25 |
| Anschnitt | 1,5–2 Gewindegänge |
| Drehzahl n | 200 min−1 |
| Vorschub F | 250 mm/min (n × Steigung = 200 × 1,25) |
| Schnitte | 1 |
| Gewindetiefe | 21 mm |
| Kühlung | außen |
| Werkstück | Turboladergehäuse, 1.4837, 200–240 HB |
| Maschine | vertikales Bearbeitungszentrum, Aufnahme BT50 |
| Standmenge | 1.000 Gewinde |

Was die Bearbeitung ergab
Spanabtransport über die Spiralnut zum Eintritt, der Bohrungsgrund blieb frei; Gewindetiefe 21 mm in einem Schnitt, Standmenge 1.000 Gewinde.
Übertragbarkeit: Für die Übertragung auf ein anderes Bauteil fehlen Gewindetoleranz und Prüfmittel, Beschichtung, konkrete Maschinenspindel, Kühlmitteldruck, Losgröße und Rauheitsziel – legen wir mit der Anfrage fest.
Typische Probleme beim Sacklochgewinden
Spänestau oder Spanpakete
Spiralwinkel, Spanraum, Gewindetiefe, Rückzugsweg, Kühlschmierung und Werkstoffzustand überprüfen.
Hohes Drehmoment oder Werkzeugbruch
Kernloch-Ø, Rundlauf, Synchronisation, Aufnahme, Schneidkantenverschleiß und Grundabstand kontrollieren.
Über- oder Untermaß
Toleranzklasse, Rundlauf, Aufbauschneide, Beschichtung, Schmierung, Reversierung und Lehrenprüfung bewerten.
Daten für Auswahl und Angebot
- Gewindenorm, Größe und Steigung
- Toleranzklasse und Prüfmittel
- Nutzgewinde- und Bohrtiefe
- Kernlochdurchmesser und Grundform
- Werkstoff, Härte und Zustand
- Maschine und Synchronisation
- Aufnahme und Rundlauf
- Kühlschmierstoff und Zuführung
- aktuelle Schnittwerte und Fehlerbild
- Losgröße und Standmengenziel
Spiralnut-Gewindebohrer anfragen
Senden Sie Zeichnung, Gewindedaten, Werkstoff und Prozessbedingungen. HC prüft Geometrie, Spiralwinkel, Anschnitt, Schneidstoff, Beschichtung und mögliche Sonderausführung.
Häufige Fragen
Sind Spiralnut-Gewindebohrer nur für Sacklöcher geeignet?
Welcher Spiralwinkel ist richtig?
Wie tief muss das Kernloch sein?
Warum bricht der Gewindebohrer beim Reversieren?
Kann HC Sondergewinde oder Sondergeometrien anbieten?
Verwandte Gewindewerkzeuge
Technische Quellen
Die folgenden Quellen tragen die allgemeinen Erläuterungen dieser Seite: Gewindeschneiden mit Spiralnut-Gewindebohrern, die Beziehungen zwischen Drehzahl, Steigung und Vorschubgeschwindigkeit, die Kernlochbohrung sowie die Zuordnung von Schneidstoffen zu den Anwendungsgruppen.
Was sie belegen, gilt für die allgemeine Technik; die Freigabe je HC-Referenz steht im Angebot.
- Sandvik Coromant – Threading — Gewindeschneiden, Spanabtransport und Auswahl von Gewindebohrern.
- Sandvik Coromant – Machining formulas and definitions — Beziehungen zwischen Drehzahl, Steigung und Vorschubgeschwindigkeit.
- Sandvik Coromant – Drilling a hole — Kernlochbohrung als Eingangsgröße des Gewindebohrens.
- EMUGE – Gewindetechnik — Gewindeherstellung, Spanbildung und Werkzeugauslegung.
- EMUGE-FRANKEN USA – Taps — Spiralnut-Gewindebohrer für Sacklöcher.
- OSG – Taps — Gewindebohrer-Programm, Span- und Toleranzauslegung.
- ISO 513:2012 – Klassifizierung und Anwendung harter Schneidstoffe (Verzeichniseintrag BSI) — Hauptanwendungsgruppen; Schneidstoffe für die Gewindeherstellung.