
ER-Spannzangenfutter für CNC-Werkzeuge auswählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Ein Spannzangenfutter spannt zylindrische Werkzeugsäfte über Spannzange, Innenkegel und Spannmutter. Für eine prozesssichere Auswahl müssen ER-Größe, Maschinenschnittstelle, Rundlauf, Einspanntiefe, A-Maß, Drehzahl, Spannmutter und Kühlmittelweg zusammenpassen.
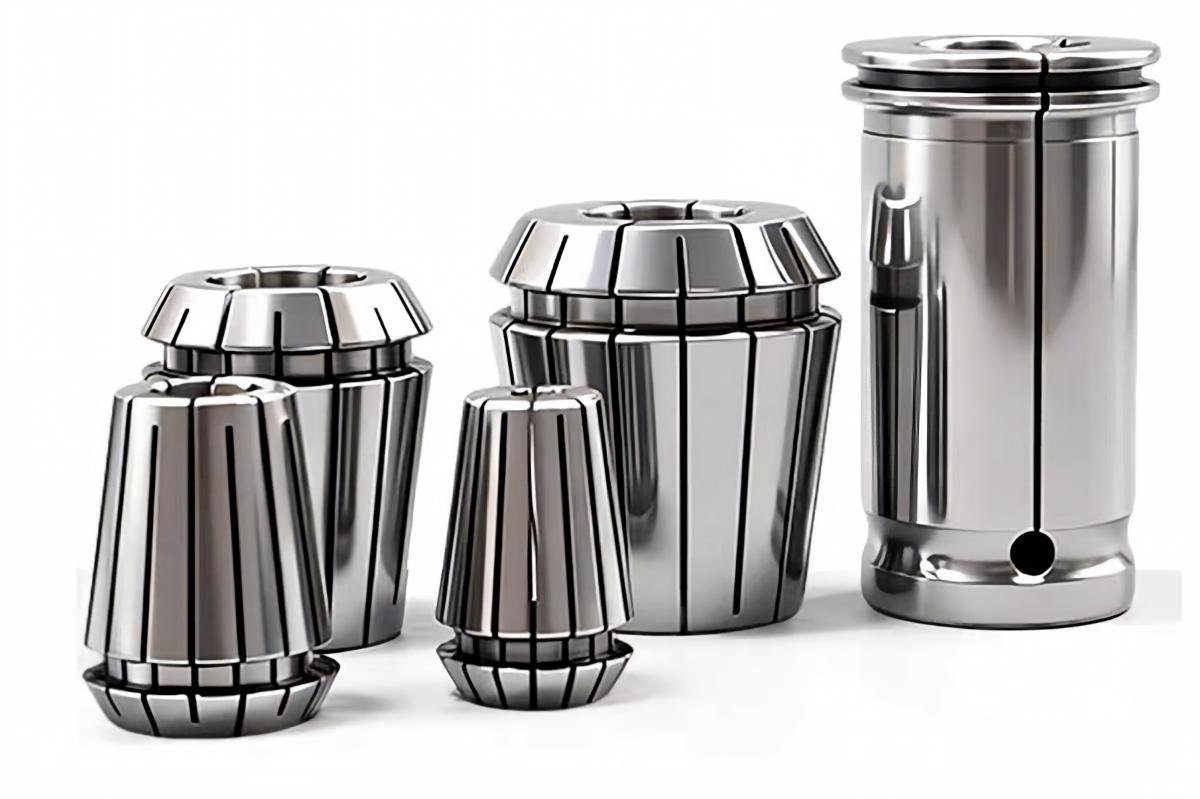
Wie funktioniert ein ER-Spannzangenfutter?
Werkzeughalter
Der Grundkörper verbindet das Spannsystem mit der Maschinenspindel und bestimmt Schnittstelle, Baulänge, Steifigkeit und Kühlmittelzufuhr.
ER-Spannzange
Die geschlitzte Spannzange wird axial in den Innenkegel gezogen und spannt den Werkzeugschaft radial über den zulässigen Bereich.
Spannmutter
Die Mutter überträgt das Anzugsmoment und beeinflusst Störkontur, Wuchtung, Kühlmittelführung und Demontage der Spannzange.
Montageregel: Die Spannzange zuerst korrekt in den Exzenterring der Spannmutter einrasten und erst danach Mutter und Spannzange in den Futterkörper einsetzen. Herstellervorgaben haben Vorrang.
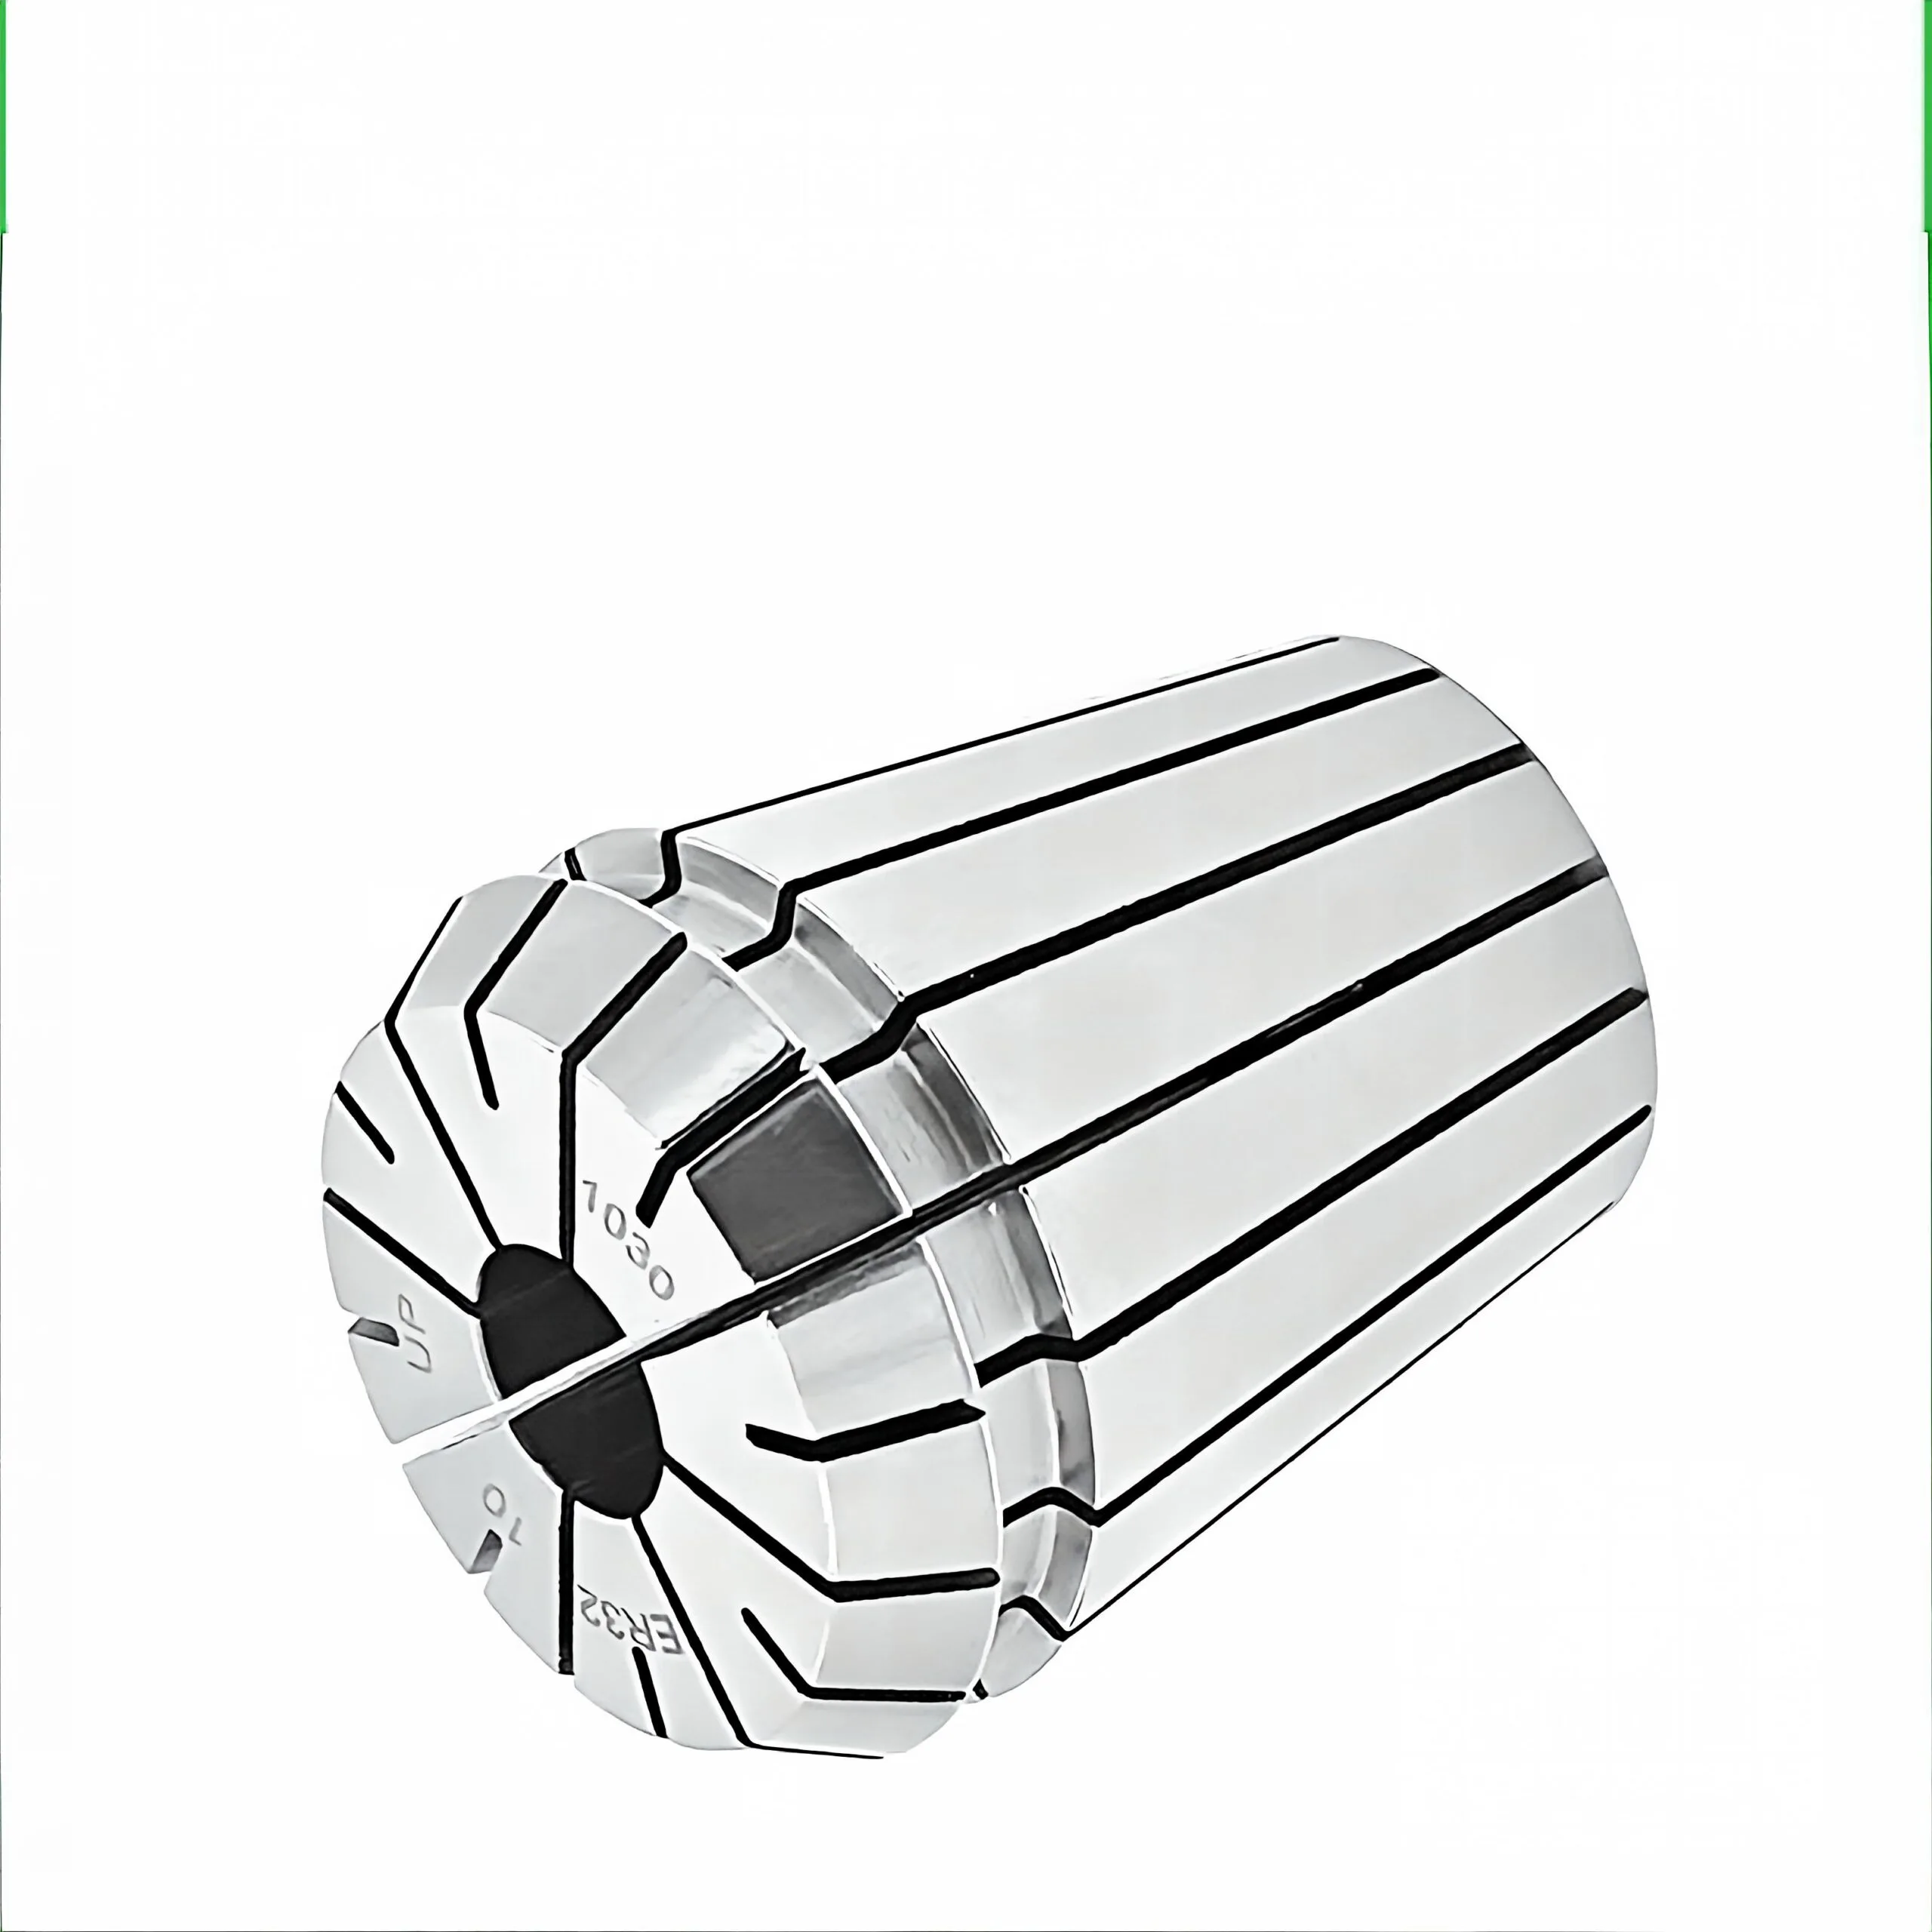
Warum ER-Spannzangen von beiden Seiten geschlitzt sind
Wechselnde Längs- und Gegenschlitze ermöglichen eine gleichmäßige elastische Verformung über den Umfang. Dadurch kann die Spannzange den Werkzeugschaft konzentrisch umschließen, wenn Größe, Schaft und Montage zusammenpassen.
- Schlitze auf Späne, Grat und Beschädigung prüfen
- Innen- und Außenkegel sauber halten
- Schaft nicht auf Spannuten oder Übergangsradien spannen
- Beschriftung und ER-Größe eindeutig dokumentieren
Spannzangenfutter in vier Schritten auswählen
Schnittstelle bestimmen
HSK, SK, BT, ISO oder andere Maschinenschnittstelle sowie automatischen Werkzeugwechsel festlegen.
ER-Größe wählen
Schaftdurchmesser, Zugänglichkeit, Mutterdurchmesser, Steifigkeit und verfügbaren Spannbereich berücksichtigen.
Präzision definieren
Rundlauf, Messabstand, Drehzahl, Wuchtung, Haltekraft und gewünschte Wiederholbarkeit angeben.
Prozess absichern
Einspanntiefe, Anzugsmoment, Kühlmittelweg, A-Maß, Werkzeugauszug und Prüfplan festlegen.
ER-Größe nicht nur nach dem maximalen Durchmesser wählen
| Kriterium | Kleinere ER-Baugröße | Größere ER-Baugröße | Entscheidend ist |
|---|---|---|---|
| Störkontur | schlankere Mutter, bessere Zugänglichkeit | größerer Nasendurchmesser | Bauteilkontur, Tiefe und Kollisionsraum |
| Spannbereich | für kleine Schäfte | deckt größere Schäfte ab | tatsächliche Werkzeugschäfte und passende Einzelzangen |
| Steifigkeit | kompakt, aber geringere Systemabmessung | größerer Querschnitt möglich | Auskragung, Belastung und Anwendung |
| Masse/Wuchtung | Vorteil bei kleiner Störkontur | höhere Masse möglich | Drehzahl und freigegebene Wuchtgüte |
| Bestand | zusätzliche Zangenfamilie | eventuell vorhandenes Werkstattsystem | Standardisierung ohne technische Kompromisse |
Standard-, Mini- oder Präzisionsspannzangenfutter?
Standard-ER-Futter
Universell für Bohren, Reiben, Gewinden und leichte bis passende Fräsanwendungen – abhängig von Referenz und Prozesslast.
Mini-Ausführung
Reduzierte Störkontur für tiefe oder schwer zugängliche Bereiche. Mutter, Schlüssel und zulässige Betriebsdaten passend wählen.
Präzisionsausführung
Für engere Rundlaufanforderungen mit abgestimmter Präzisionsspannzange, korrektem Drehmoment und dokumentierter Messmethode.
Technische Daten für Vergleich und Angebot
| Datenpunkt | Warum relevant | Was angeben? |
|---|---|---|
| Maschinenschnittstelle | Bestimmt Einbau, Steifigkeit und Werkzeugwechsel. | Norm, Größe, Form und Plananlage |
| ER-Größe und Spannzange | Müssen zu Schaft, Mutter und Halter passen. | ER-Serie, Schaftdurchmesser und Toleranz |
| Rundlauf | Beeinflusst Standzeit, Oberfläche und Belastung. | Zielwert, Prüfdorn, Messabstand und Wiederholungen |
| A-Maß und Außendurchmesser | Beeinflussen Steifigkeit und Zugänglichkeit. | Auskragung und Störkontur |
| Drehzahl und Wuchtung | Für sicheren HSC/CNC-Betrieb. | maximale Drehzahl und Maschinenanforderung |
| Spannmutter | Bestimmt Betätigung, Störkontur und Kühloption. | Standard, Mini, abgedichtet oder Präzisionsmutter |
| Kühlmittel | Abdichtung und Austritt müssen zum Werkzeug passen. | intern/extern, Druck und Austrittsweg |
Rundlauf entsteht aus der gesamten Spannkette
Komponenten getrennt kontrollieren
- Spindel und Werkzeughalter-Schnittstelle
- Innenkegel des Spannzangenfutters
- Spannzange und Spannmutter
- Werkzeugschaft und Einspannlänge
- Anzugsmoment und Messabstand
Wiederholbarkeit prüfen
Werkzeug mehrfach aus- und einspannen, Messbedingungen konstant halten und Rundlaufwerte vergleichen. Schmutz, Grat oder beschädigte Schlitze können eine Präzisionsspannzange wirkungslos machen.
Konkrete Rundlauf-, Drehzahl- und Haltekraftwerte werden nur für die bestätigte Kombination aus Futter, Mutter und Spannzange angegeben.
Werkzeug richtig in der Spannzange montieren
Ausreichend tief spannen
Der zylindrische Schaft muss über eine ausreichende Länge gespannt werden. Nicht auf Schneiden, Spannuten, Freistichen oder Übergangsradien klemmen.
Sauber montieren
Innenkegel, Spannzange, Mutter und Schaft reinigen. Beschädigte oder korrodierte Komponenten nicht weiterverwenden.
Drehmoment einhalten
Passenden Schlüssel und das freigegebene Anzugsmoment verwenden. Zu wenig und zu viel Drehmoment können Prozess und Komponenten schädigen.
Typische Probleme und nächste Prüfung
| Symptom | Mögliche Ursache | Zuerst prüfen |
|---|---|---|
| Werkzeug zieht sich aus dem Futter | zu geringe Einspanntiefe, falsche Zange, Drehmoment oder Überlast | Schaft, Zange, Mutter und Prozesslast |
| Rundlauf schwankt nach Werkzeugwechsel | Schmutz, beschädigte Zange oder falsche Montagefolge | Reinigung, Einrasten in Mutter und Wiederholmessung |
| Rattermarken oder schlechte Oberfläche | Auskragung, Rundlauf, geringe Steifigkeit oder falsche Systemwahl | A-Maß, Schaft, Zange und Schnittdaten |
| Kühlmittel tritt an der Mutter aus | nicht abgedichtete Zange/Mutter oder falsche Dichtelemente | Kühlmittelkonzept und Komponentenkompatibilität |
| Spannzange lässt sich schwer lösen | nicht im Exzenterring eingerastet, Überdrehmoment oder Verschmutzung | Montagefolge, Schlüssel, Mutter und Zangenzustand |
Wann ist ein anderes Spannsystem sinnvoll?
Hydrodehnspannfutter
Wenn Dämpfung, einfache Bedienung und hohe Rundlaufanforderungen wichtiger als ein sehr breiter Spannbereich sind.
Schrumpffutter
Für schlanke Kontur, hohe Steifigkeit und präzise Werkzeugspannung bei vorhandener Schrumpftechnik.
HPC-Kraftspannfutter
Für hohe Zerspanungskräfte und Haltekraft, wenn Störkontur und Systemabmessungen dies zulassen.
Daten für Auswahl und Angebot
- Maschine und Spindelschnittstelle
- ER-Größe oder gewünschter Schaftbereich
- Werkzeugtyp, Schaftdurchmesser und Toleranz
- Einspanntiefe und Werkzeugauskragung
- Rundlaufziel mit Messmethode
- maximale Drehzahl und Wuchtanforderung
- Bearbeitung, Werkstoff und Prozesslast
- Kühlmittelweg und Druck
- Störkontur und verfügbares A-Maß
- Stückzahl und aktuelles Fehlerbild
ER-Spannzangenfutter anfragen
Senden Sie Maschinen-, Werkzeug- und Prozessdaten. HC prüft Schnittstelle, ER-Größe, Bauform, Mutter, Kühlung und Präzisionsanforderung.
Technische Anfrage startenHäufige Fragen
Kann eine ER-Spannzange jeden Durchmesser ihres Spannbereichs gleich genau spannen?
Warum muss die Spannzange zuerst in die Mutter eingerastet werden?
Wie tief muss der Werkzeugschaft eingespannt werden?
Welche ER-Größe ist für kleine Werkzeuge geeignet?
Kann Innenkühlung durch ein ER-Spannzangenfutter geführt werden?
Verwandte Seiten
Rundlauf messen und Spannzangenwartung belegen
Rundlauf an Spindel, Halter und Werkzeug messen trennt Bezug, Messpunkt und Wiederholspannung. Spannzangen reinigen und Verschleiß prüfen verbindet Sichtbefund, Mutterzustand und Vergleichsmessung.