
Werkzeuglösungen für Ventilkörper und Komponenten der Öl- und Gasindustrie
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Fräs-, Bohr-, Feinbearbeitungs-, Gewinde-, Profil-, Entgrat- und Sonderwerkzeuge den Funktionsmerkmalen Ihres Bauteils zu. Werkstoff, Härte, Rohteil, Kanalgeometrie, Dichtsitz, Gewinde und Prüfanforderungen bestimmen die Auswahl.
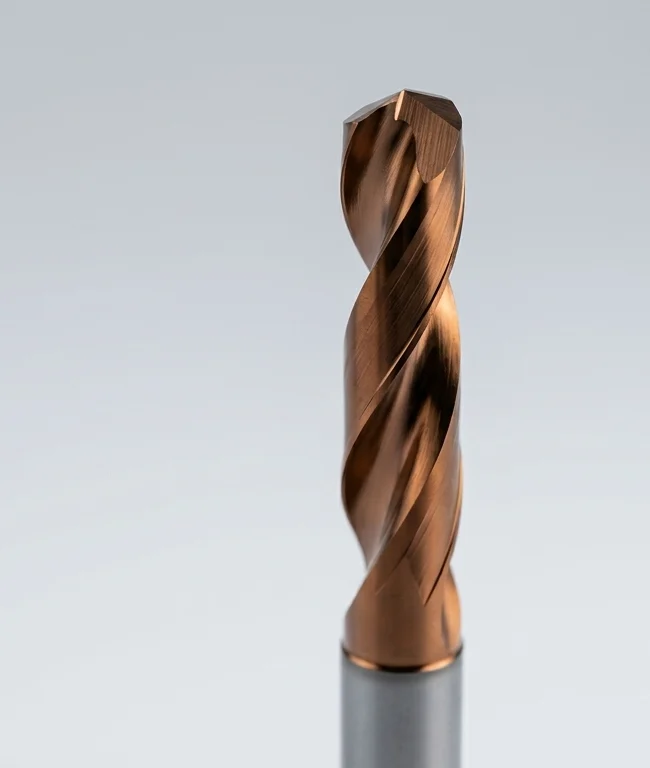
Welche Bearbeitungsaufgabe möchten Sie lösen?

Strömungskanäle und Querbohrungen herstellen
Durchmesser, Tiefe, Eintritt, Neigung, Verschneidungen, Kühlung und Spanabfuhr bestimmen Bohrer und Bearbeitungsfolge.
Ventilaufnahmen und Dichtsitze fertigbearbeiten
Vorbohrung, Aufmaß, Form, Lage, Dichtprofil, Werkstoff und Oberfläche bestimmen Feinbearbeitungs- und Profilwerkzeuge.
Flansche, Anschlussgewinde und Montageflächen bearbeiten
Geometrie, Aufmaß, Unterbrechungen, Gewindenorm, Dichtprinzip und Zugänglichkeit bestimmen Fräs-, Dreh- und Gewindeverfahren.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Flanschflächen bearbeiten | Geeignete Planfräs- oder Drehwerkzeuge | Material, Aufmaß, Geometrie, Oberflächenvorgabe |
| Taschen und Konturen fräsen | Werkstoffgerechte Schaftfräser | Breite, Tiefe, Radien, Zugänglichkeit |
| Haupt- und Querkanäle bohren | Geeignete Bohrer | Durchmesser, Tiefe, Eintritt, Verschneidungen, Kühlung |
| Ventilaufnahmen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Vorbohrung, Aufmaß, Toleranz, Form, Lage |
| Dichtsitze und Nuten herstellen | Geeignete Profil-, Nut- oder Drehwerkzeuge | Dichtgeometrie, Material, Oberfläche, Werkzeugzugang |
| Anschlussgewinde fertigen | Gewinde- oder Drehwerkzeuge | Norm, Form, Größe, Tiefe |
| Innere Übergänge entgraten | Geeignete Entgratwerkzeuge | Kanalgeometrie, Erreichbarkeit, Gratvorgabe |
Typische Ventil- und Anschlusskomponenten
Ventilkörper und Ventilgehäuse
Hauptkanäle, Querbohrungen, Ventilaufnahmen, Dichtsitze, Flansche, Deckelanschlüsse und Betätigungsmerkmale bilden eine funktionale Bezugskette.
Verteilerblöcke und Anschlussadapter
Dichte Kanalnetze, Bohrungsverschneidungen, Verschlussgewinde, Sensoranschlüsse und Montageflächen verlangen klare Reihenfolge und innere Gratkontrolle.
Flansche, Deckel und weitere Montagebauteile
Dichtflächen, Lochbilder, Passungen, Gewinde, Schultern und Kanten werden nach Funktion, Material und Montagebezug geplant.
Die gezeigten Bauteile sind Anwendungsgruppen und keine pauschalen Kundenreferenzen. Druckstufe, Werkstoff, Korrosionsanforderung und Abnahmeumfang müssen projektbezogen bestätigt werden.
Werkstoff und Rohteil bestimmen die Werkzeugauswahl
Stahl und Edelstahl nach Sorte und Zustand unterscheiden
Genaue Werkstoffbezeichnung, Härte, Wärmebehandlung, Kaltverfestigung, Zähigkeit und Korrosionsanforderung beeinflussen Schneidstoff, Geometrie und Prozessfenster.
Guss- und Schmiederohteile bewerten
Gusshaut, Zunder, Poren, Einschlüsse, Schmiedehaut, Aufmaßschwankung und unterbrochene Schnitte werden vor der Werkzeugwahl erfasst.
Sonderlegierungen und beschichtete Bereiche prüfen
Duplexwerkstoffe, Nickelbasislegierungen, Hartauftrag, Plattierungen und beschichtete Zonen benötigen bestätigte Daten und eine gesonderte Eignungsprüfung.
Speziallegierungen, Auftragsschichten oder Plattierungen werden nur dann abgedeckt, wenn Werkstoff, Schichtaufbau, Härte, Bearbeitungsumfang und tatsächliche HC-Werkzeugfähigkeit bestätigt sind.
Bezugsflächen und Bearbeitungsfolge festlegen
Anschlussflächen und Bohrungsachsen zuordnen
Flansche, Ventilachsen, Dichtsitze, Kanäle, Gewinde und Montageflächen werden auf die im Plan definierten Bezüge zurückgeführt.
Unregelmäßige Rohteile stabil spannen
Auflagepunkte, Gussschrägen, Spannflächen, Kraftfluss, Verformung, Freiräume und Bauteilzugang bestimmen die Aufspannung.
Umspannungen und Werkzeugzugänge planen
Bohrungsrichtungen, tiefe Innenmerkmale, Störkonturen und Messzugang werden vor Werkzeugreichweite und Operationsfolge geprüft.
Ein Werkzeug allein kann keine Achslage garantieren. Bezugssystem, Maschine, Aufnahme, Spannung, Vorbearbeitung, Temperatur und Messmethode wirken gemeinsam.
Strömungskanäle und Querbohrungen bearbeiten
Hauptkanäle nach Durchmesser und Tiefe bohren
Durchmesser-Tiefen-Verhältnis, Durchgangs- oder Sackloch, Bohrungsgrund, Vorbohrung, Maschine und Kühlmitteldruck bestimmen das Bohrkonzept.
Schräge Eintritte und Kanalüberschneidungen berücksichtigen
Schräge Flächen, Gusskonturen, Querkanäle und Durchbrüche verändern Führung, Schneidenbelastung, Gratbildung und Bearbeitungsfolge.
Kühlmittelversorgung und Spanabfuhr abstimmen
Innenkühlung, Druck, Durchfluss, Spanraum, Rückzug, Spankontrolle und Wiederzerspanung müssen zu Werkzeug und Maschine passen.
Tiefbohrlösungen werden nur für konkrete Durchmesser, Tiefe, Werkstoff, Maschine, Kühlmittelversorgung und erforderliche Bohrungsqualität empfohlen.
Ventilaufnahmen und Funktionsbohrungen fertigbearbeiten
Vorbearbeitung und Aufmaß festlegen
Vorbohrungsdurchmesser, Geradheit, Form, Lage, Oberfläche, Unterbrechungen und gleichmäßiges Aufmaß müssen zur Feinbearbeitung passen.
Reiben oder Feinbohren nach Anforderung auswählen
Bohrungsform, Durchmesser, Tiefe, Unterbrechungen, Toleranz, Form, Lage, Einstellbarkeit und Stückzahl bestimmen das Verfahren.
Maß, Form und Lage der Bohrungen prüfen
Durchmesser, Rundheit, Zylindrizität, Geradheit, Achslage, Abstand und Bezug zum Dichtsitz werden mit festgelegter Messmethode kontrolliert.
Ein Strömungskanal benötigt nicht automatisch eine Reiboperation. Reiben wird nur eingesetzt, wenn Geometrie, Aufmaß, Unterbrechung und Qualitätsanforderung dazu passen.
Dichtsitze und Dichtnuten nach Zeichnung herstellen
Plan-, Kegel- und weitere Dichtgeometrien unterscheiden
Dichtprinzip, Profil, Winkel, Durchmesser, Breite, Rundlauf und Bezug bestimmen das geeignete Profil-, Dreh- oder Fräswerkzeug.
Übergänge, Schultern und Nuten bearbeiten
Stufen, Freistiche, O-Ring-Nuten, Schultern und Übergangsradien werden nach Abmessung, Zugänglichkeit und Gratvorgabe bewertet.
Oberflächen- und Profilanforderungen prüfen
Rauheit, Welligkeit, Profilform, Lage und Messverfahren folgen der Dichtspezifikation und nicht einer pauschalen Hochglanzanforderung.
Spezielle Sitzkonturen, Hartauftrag, Beschichtungen sowie anschließendes Schleifen oder Läppen werden als eigene Prozesskette bewertet.
Flansch- und Montageflächen bearbeiten
Anschlussflächen planfräsen oder drehen
Rotationssymmetrie, Bauteilspannung, Aufmaß, Fläche, Maschine und geforderte Struktur entscheiden zwischen Dreh- und Fräsbearbeitung.
Unterbrochene Flächen und wechselnde Aufmaße berücksichtigen
Bohrungen, Nuten, Rippen, Gusshaut und lokale Aufmaßunterschiede beeinflussen Schneidenbelastung, Eingriff und Bearbeitungsfolge.
Ebenheit und Bezug zu Anschlussachsen prüfen
Ebenheit, Parallelität, Rechtwinkligkeit, Rundlauf und Position werden entsprechend der funktionalen Zeichnungsbezüge kontrolliert.
Dichtflächen werden nach Zeichnung und Dichtkonzept hergestellt. Eine spiegelnde Oberfläche ist kein allgemeingültiges Qualitätskriterium.
Anschlussgewinde und Befestigungsmerkmale fertigen
Gewindenorm, Form und Dichtprinzip erfassen
Innen- oder Außengewinde, zylindrische oder konische Form, Nenngröße, Steigung, Toleranz und Dichtprinzip werden eindeutig angegeben.
Gewindebohren, Gewindefräsen oder Gewindedrehen auswählen
Werkstoff, Form, Durchgangs- oder Sackloch, Maschine, Flexibilität, Spanrisiko, Größe und Zugänglichkeit bestimmen das Verfahren.
Gewindetiefe, Auslauf und Zugänglichkeit prüfen
Kernloch, nutzbare Tiefe, Freistich, Auslauf, Schulter, Werkzeugreichweite und Messbarkeit werden vor der Auswahl geprüft.
Die lieferbaren Gewindeformen und Größen werden anhand des tatsächlichen HC-Programms oder einer bestätigten Sonderwerkzeugprüfung angeboten.
Grate an Kanälen und Bohrungsübergängen bearbeiten
Zugängliche Kanten mechanisch entgraten
Außenkanten, Bohrungseintritte, Senkungen und erreichbare Übergänge werden nach Fasenmaß, Radius oder definierter Gratvorgabe bearbeitet.
Innenliegende Verschneidungen gesondert bewerten
Verdeckte Querkanäle, Durchbrüche und Rückseiten benötigen Angaben zu Geometrie, Erreichbarkeit, zulässigem Restgrat und Prüfverfahren.
Entgratung, Reinigung und Kontrolle abstimmen
Zerspanung, Entgratung, Spülen, Reinigung, Restschmutzprüfung und Sicht- oder Endoskopkontrolle sind getrennte, aufeinander abgestimmte Schritte.
Passende HC-Werkzeuge nach Aufgabe und Werkstoff finden
Fräser für Flächen, Taschen und Konturen
Plan-, Schaft-, Nut- und Profilfräser werden nach Werkstoff, Aufmaß, Unterbrechung, Geometrie und Reichweite ausgewählt.
Bohrer für Haupt- und Querkanäle
Vollhartmetall-, Wendeplatten- und Sonderbohrer werden nach Durchmesser, Tiefe, Eintritt, Verschneidung und Kühlung verglichen.
Reibahlen für geeignete Funktionsbohrungen
Reibwerkzeuge werden nur für passende Vorbohrungen, Aufmaße, Unterbrechungen, Toleranzen und Oberflächen eingesetzt.
Gewinde-, Profil-, Entgrat- und Sonderwerkzeuge
Werkzeuge für Gewinde, Dichtsitze, Nuten, innere Übergänge und kombinierte Merkmale nach bestätigter Lieferfähigkeit.
Typische Bearbeitungsprobleme gezielt untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Schneidkantenausbruch an Kanalüberschneidung | Eintritt, Durchbruch, Unterbrechung, Werkstoff, Schneidenzustand | Bohrreihenfolge, Werkzeuggeometrie und Eingriff anpassen |
| Instabile Spanabfuhr oder Verschleiß | Werkstoffzustand, L/D, Spanraum, Kühlung, Rückzug, Wiederzerspanung | Kühlung, Zyklus, Geometrie und Wechselkriterium prüfen |
| Maßabweichung an Ventilaufnahme | Vorbohrung, Aufmaß, Rundlauf, Führung, Unterbrechung, Temperatur | Vor- und Feinbearbeitung sowie Messzustand abstimmen |
| Unzureichende Dichtsitzqualität | Profil, Bezug, Rundlauf, Schneide, Aufmaß, Späne, Messmethode | Werkzeugaufbau und separate Schlichtoperation prüfen |
| Grat an innerer Verschneidung | Reihenfolge, Kantenlage, Erreichbarkeit, Reinigung, Prüfmethode | Entgrat- und Kontrollkonzept projektspezifisch festlegen |
Werkzeugkonzept für Ihre Ventilgeometrie prüfen
Zeichnung und Prüfmerkmale abstimmen
Bezüge, Kanäle, Ventilaufnahmen, Dichtsitze, Flansche, Gewinde, Maße, Form, Lage, Oberfläche und Gratvorgaben werden eindeutig definiert.
Sonderreichweiten und Stufengeometrien bewerten
Nutzlänge, Freistellung, Dämpfung, Stufen, Profile, Kühlmittelführung und Kombinationsmöglichkeiten werden gegen Steifigkeit, Spanabfuhr und Menge geprüft.
Musterbearbeitung und Ergebnisse dokumentieren
Werkstoffcharge, Rohteil, Maschine, Aufnahme, Spannung, Werkzeug, Parameter, Kühlung, Messmethode, Ergebnis und Standzeitkriterium gehören in den Bericht.
Funktionsgrenze: Druckbeständigkeit, Korrosionsbeständigkeit und Dichtheit entstehen aus Material, Konstruktion, Fertigung, Reinigung, Montage und Endprüfung. Eine Werkzeuglösung allein garantiert diese Bauteilfunktionen nicht.
Häufige Fragen zu Werkzeugen für Ventil- und Öl-Gas-Komponenten
Welche Werkzeuge eignen sich für Ventilkörper aus Stahl oder Edelstahl?
Wie werden Querbohrungen mit Kanalüberschneidungen bearbeitet?
Wann ist Reiben gegenüber Feinbohren sinnvoll?
Welche Angaben bestimmen die Werkzeugauswahl für einen Dichtsitz?
Wie wird die passende Bearbeitung für Anschlussgewinde ausgewählt?
Welche Unterlagen benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihren Ventilkörper anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Ventilkörpers? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Anwendung
- Werkstoff und Härte
- Rohteil und Lieferzustand
- Bauteilzeichnung oder 3D-Modell
- Kanalgeometrie und Bohrungsfolge
- Dichtsitze und Dichtnuten
- Gewindenormen und Dichtprinzip
- Aufmaß und Toleranzen
- Maschine und Aufnahme
- Kühlmittelversorgung
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Kennzeichnen Sie Haupt- und Querkanäle, Bohrungsverschneidungen, Ventilaufnahmen, Dichtsitze, Flansche, Gewinde und schwer zugängliche Übergänge.
Welche Werkzeuglösung passt zu Ihrem Ventilkörper?
HC prüft Werkstoff, Rohteil, Kanalnetz, Dichtgeometrie, Maschine und Prüfanforderungen und ordnet die Aufgaben geeigneten Werkzeuggruppen zu.
Bauteilzeichnung senden