
PKD-Bohrer für Aluminium, CFK und abrasive Werkstoffe
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 27. Oktober 2026
PKD-Bohrer (engl. PCD) werden für reproduzierbare Bohrungsqualität und hohe Standmengen in geeigneten Nichteisenmetallen, Verbundwerkstoffen und abrasiven Materialien ausgelegt. HC entwickelt Standard-nahe und kundenspezifische Bohr-, Stufen- und Mikrobohrwerkzeuge nach Bauteil und Prozess.

Wann ist ein PKD-Bohrer sinnvoll?
PKD ist die deutsche Abkürzung für polykristallinen Diamant; PCD ist die englische Bezeichnung polycrystalline diamond. Entscheidend ist nicht die Bezeichnung, sondern ob Werkstoff, Qualitätsziel und Serienvolumen den Einsatz einer Diamantschneide technisch und wirtschaftlich rechtfertigen.
Abrasiver Werkstoff
Hoher Siliziumanteil, Fasern oder abrasive Füllstoffe können Hartmetallschneiden schnell verschleißen. Hier kann PKD eine stabilere Schneidkante ermöglichen.
Konstante Bohrungsqualität
Wenn Durchmesser, Oberfläche, Grat oder Austrittsqualität über lange Serien reproduzierbar bleiben müssen, wird die Werkzeugauslegung am Prüfplan ausgerichtet.
Ausreichendes Serienvolumen
Bewertet werden Kosten je Gutbohrung, Werkzeugwechsel, Stillstand und Ausschuss – nicht nur der Einkaufspreis des Werkzeugs.
Geeignete Materialien und technische Grenzen
Die genaue Legierung, Matrix, Faserorientierung und Werkstoffkombination gehören in jede Anfrage. Pauschale Angaben wie „Aluminium“ oder „Composite“ reichen nicht.
| Werkstoffgruppe | Typische Aufgaben | Vor der Auswahl klären |
|---|---|---|
| Aluminiumlegierungen | Serienbohrungen, Stufen, Fasen und kombinierte Bearbeitungen | Legierung, Siliziumgehalt, Guss- oder Knetzustand, Grat und Oberfläche |
| CFK und GFK | Präzisionsbohrungen mit kontrolliertem Ein- und Austritt | Matrix, Faseraufbau, Wanddicke, Abstützung und Delaminationsgrenze |
| Graphit und abrasive Werkstoffe | Verschleißbeständige Bohrbearbeitung | Staubabsaugung, Abrasivität, Reinheit und zulässige Kontamination |
| NE-Metalle und Kunststoffe | Maßhaltige Bohrungen mit definierter Oberfläche | Werkstoffzustand, Anhaftung, Wärmeeintrag und Spanabfuhr |
| Materialverbunde | Bohrungen durch unterschiedliche Schichten | Schichtfolge, Ein- und Austritt, Titananteil, Kühlung und Qualitätskriterien |
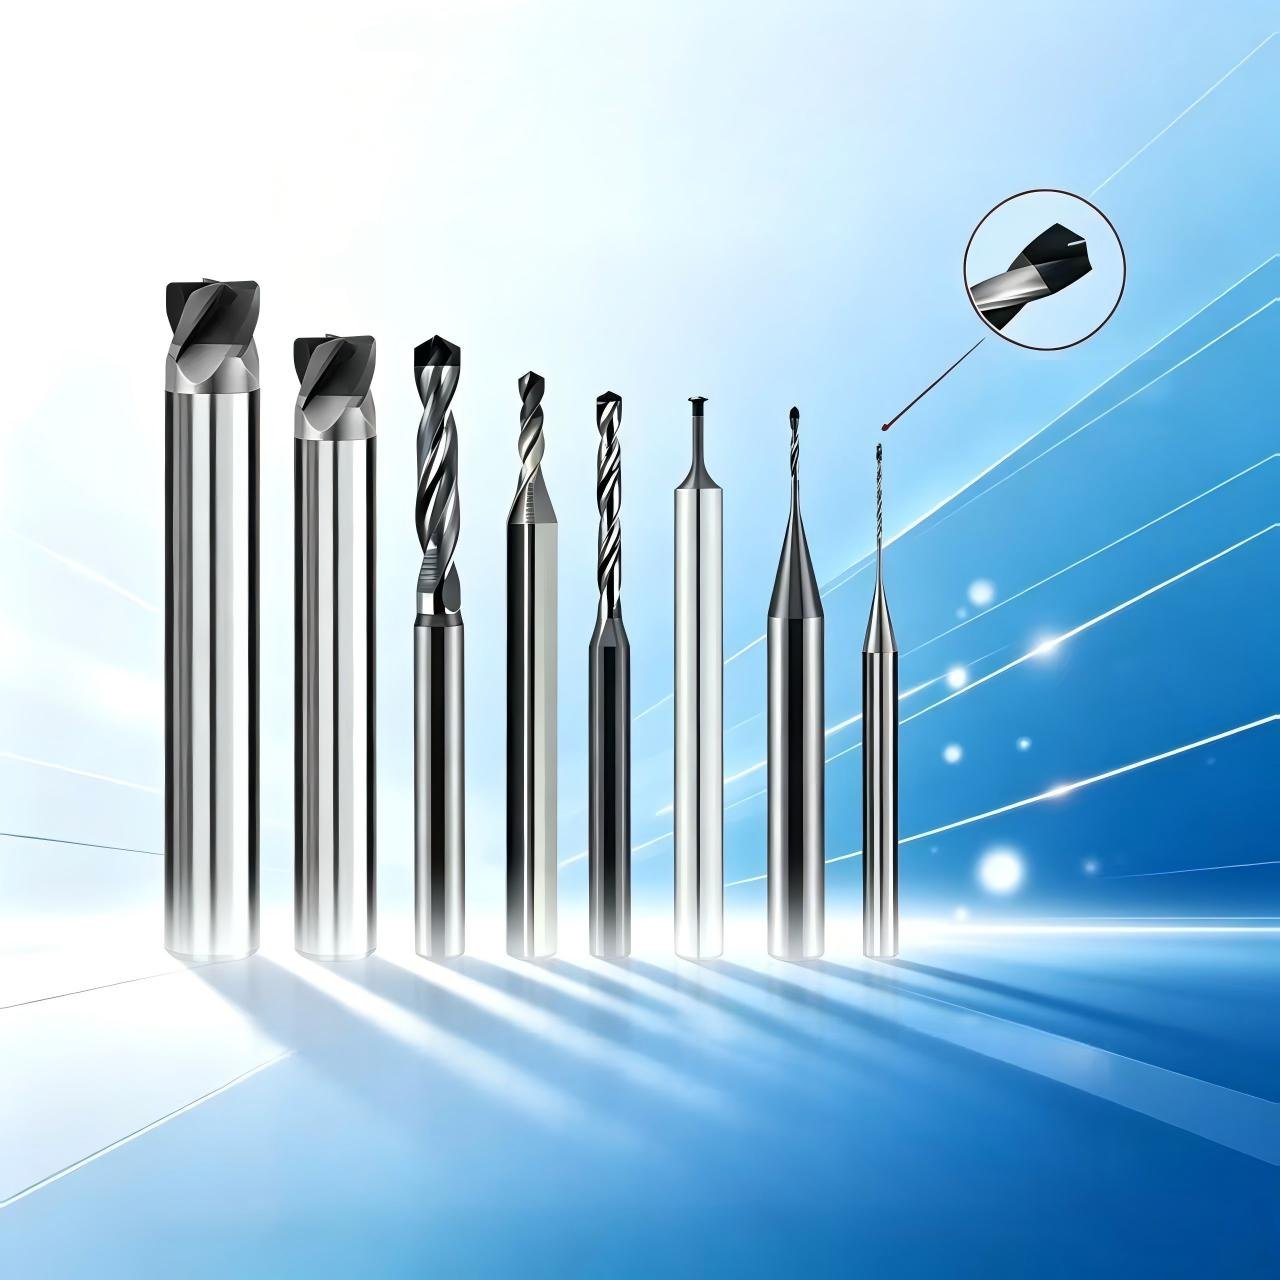
PKD-Bohrer, Stufenbohrer und Mikrobohrer auslegen
Die Bauform richtet sich nach Bearbeitungsfolge, Lochgeometrie und Stückzahl. Mehrere Bearbeitungsschritte können in einem Sonderwerkzeug zusammengefasst werden, wenn Maschine, Spannung und Toleranzkette dies zulassen.
PKD-bestückter Vollbohrer
Für durchgehende oder blinde Bohrungen mit anwendungsspezifischer Spitze, Nut und Schneidenanordnung.
PKD-Stufenbohrer
Kombiniert mehrere Durchmesser und gegebenenfalls Fasen, um Werkzeugwechsel und Lageabweichungen zu reduzieren.
Vollkopf- und Einsatzspitze
Die Konstruktion wird nach Durchmesser, Kraftfluss, Schneidenstabilität und möglicher Wiederaufbereitung gewählt.
PKD-Mikrobohrer
Für sehr kleine Durchmesser sind Rundlauf, Handhabung, kurze Auskragung und reproduzierbare Spannbedingungen besonders kritisch.
Schneidengeometrie, Kühlung und Spanabfuhr abstimmen
Spitzenwinkel, Freiwinkel, Schneidenaufbereitung, Nutengeometrie und PKD-Anordnung beeinflussen Zentrierung, Schnittkraft, Spanform und Bohrungsqualität. Diese Merkmale werden nicht unabhängig voneinander festgelegt.
- Bei Sacklöchern nutzbare Tiefe und Tiefe bis zur Spitze unterscheiden.
- Bei CFK Austrittsqualität, Delamination und Bauteilabstützung definieren.
- Bei Aluminium Spanbildung, Anhaftung, Kühlmittelweg und Austrittsgrat prüfen.
- Bei innerer Kühlung Maschine, Halter und real verfügbare Versorgung bestätigen.
- Schrägen Eintritt, Querbohrungen und unterbrochenen Schnitt vorab kennzeichnen.

Wirtschaftlichkeit über Kosten je Gutbohrung vergleichen
Ein höherer Werkzeugpreis kann sich nur dann rechnen, wenn der reale Prozess weniger Wechsel, Ausschuss oder Nacharbeit verursacht. Daher werden PKD- und VHM-Lösungen unter identischen Abnahmekriterien verglichen.
Standmenge
Gutbohrungen bis zum definierten Aussonderungsgrund erfassen, nicht nur Maschinenlaufzeit oder bearbeitete Meter.
Qualitätskosten
Ausschuss, Nacharbeit, Messaufwand und Schwankungen von Durchmesser, Oberfläche oder Grat berücksichtigen.
Werkzeugwechsel
Stillstand, Einrichten, Vermessen sowie mögliche Nachschliff- oder Neubestückungszyklen einbeziehen.
Welche Daten HC für einen PKD-Bohrer benötigt
Eine bemaßte Bauteil- oder Werkzeugzeichnung beschleunigt die technische Prüfung und verhindert Missverständnisse bei Stufen, Fasen und Toleranzen.
| Datenblock | Erforderliche Angaben | Einfluss auf die Auslegung |
|---|---|---|
| Werkstück | Werkstoff, Zustand, Härte, Faser- oder Siliziumanteil, Zeichnung | Schneidstoffkompatibilität und Schneidengeometrie |
| Bohrung | Durchmesser, Stufen, Tiefe, Toleranzen, Fasen, Rauheit | Werkzeugaufbau, Arbeitslänge und Prüfmerkmale |
| Maschine | Spindel, Aufnahme, Rundlauf, Kühlung, verfügbarer Arbeitsraum | Stabilität, Schnittwerte und Kühlkanalkonzept |
| Prozess | Eintritt/Austritt, Schnittunterbrechung, aktuelle Parameter und Fehlerbild | Spitze, Nut, Spanabfuhr und Versuchsvorgehen |
| Wirtschaft | Losgröße, Jahresmenge, Standmenge, Werkzeugwechsel und Ziel | Vergleich von PKD, VHM und Sonderlösung |
PKD-Bohrer validieren, prüfen und wiederaufbereiten
Versuchsplan und Wartungskriterien werden vor Serienfreigabe festgelegt. So bleibt klar, wann ein Werkzeug weiter eingesetzt, nachgeschärft oder ersetzt wird.
Ausgangszustand dokumentieren
Werkzeugcode, Rundlauf, Auskragung, Schneidenzustand, Parameter und Kühlung erfassen.
Bohrungsqualität messen
Durchmesser, Position, Oberfläche, Grat und gegebenenfalls Delamination nach festgelegtem Intervall prüfen.
Wiederaufbereitung bewerten
Schneidenzustand, Geometrie und verbleibende Aufarbeitungsreserve prüfen. Nachschliff ist keine pauschale Zusage für jede Bauform.
FAQ zu PKD-Bohrern
Was ist der Unterschied zwischen PCD und PKD?
Beide Abkürzungen bezeichnen polykristallinen Diamant. PCD ist international üblich, PKD die häufige deutsche Schreibweise.
Für welche Werkstoffe eignen sich PKD-Bohrer?
Typische Anwendungen liegen in geeigneten Aluminiumlegierungen, CFK/GFK, Graphit, Nichteisenmetallen und abrasiv gefüllten Materialien. Die konkrete Werkstoffpaarung muss geprüft werden.
Warum wird PKD nicht pauschal für Stahl empfohlen?
Diamantschneiden können bei eisenhaltigen Werkstoffen und hoher Temperatur chemisch ungünstig reagieren. Werkstoff und Prozess müssen daher vor einer Empfehlung technisch bewertet werden.
Wann ist Innenkühlung sinnvoll?
Bei größerer Tiefe, hoher thermischer Belastung oder schwieriger Spanabfuhr kann gezielte Innenkühlung sinnvoll sein. Maschine, Halter und Kühlkanal müssen zusammenpassen.
Kann HC einen PKD-Stufenbohrer nach Zeichnung fertigen?
HC prüft kundenspezifische Stufen, Fasen und Kombinationen anhand von Bauteilzeichnung, Toleranzen, Maschine, Werkstoff und Jahresmenge.
Können PKD-Bohrer nachgeschärft werden?
Das hängt von Bauform, Schneidenzustand und vorhandener Aufarbeitungsreserve ab. Das konkrete Werkzeug wird vor einer Zusage geprüft.
PKD-Bohrer technisch anfragen
Senden Sie Zeichnung, vollständige Werkstoffbezeichnung, Bohrungsmaße, Toleranzen, Maschine, Aufnahme, Kühlung, aktuelle Parameter, Jahresmenge und gewünschtes Ergebnis. Bei einem Ersatzwerkzeug ergänzen Sie Artikelnummer, Standmenge und Aussonderungsgrund.
PKD für CFK im vollständigen Werkzeugvergleich
Für CFK-Projekte erläutert der Leitfaden wann PKD-Werkzeuge bei Bohren, Besäumen und Kegelsenken sinnvoll sind und welche Daten ein belastbarer Vergleich mit VHM benötigt.
Cluster: PKD-Werkzeuge · Aluminium fräsen