
Werkzeuglösungen für Zylinderköpfe, Kurbelgehäuse und Motorsportbauteile
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 2. November 2026
HC ordnet Fräs-, Bohr-, Reib-, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Funktionsmerkmalen Ihres Motorsportbauteils zu. Werkstoff, Rohteil, Einsatzwerkstoffe, Aufmaß, Montagezustand und Prüfanforderungen bestimmen die Auswahl.

Was diese Seite belegt und was nicht
Die Seite ordnet Bearbeitungsaufgaben an Motorsportbauteilen Werkzeuggruppen zu und nennt die Angaben, die für eine belastbare Auswahl nötig sind. Eine projektbezogene Freigabe ersetzt sie nicht: Werkzeugausführung, Schnittdaten und Standzeit werden am konkreten Bauteil bestätigt.
| Angabe | Status auf dieser Seite | Wo die Angabe zu erhalten ist |
|---|---|---|
| Zuordnung von Bearbeitungsaufgaben zu Werkzeuggruppen | Als Auswahlrichtung aufgeführt | Weiterführende HC-Seiten je Werkzeuggruppe |
| Motorsport-spezifische Freigaben oder Referenzen | Keine veröffentlicht | Projektbezogene Prüfung mit Ihrem Bauteil |
| Dokumentierter HC-Fall mit Messwerten | Ein Fall aus der Serienfertigung (Hybrid-Getriebegehäuse), kein Motorsportbauteil | Abschnitt „Fallbeispiel“ auf dieser Seite |
| Schnittdaten, Standzeit und erreichbare Genauigkeit für Ihr Bauteil | Nicht pauschal zugesichert | Versuch mit vorab definierten Abnahmekriterien |
| Abmessungen, Beschichtungen, Lieferkonfiguration | Hier nicht ausgewiesen | Werkzeugunterlagen der jeweiligen Ausführung |
| Mindestmenge, Lieferzeit, Nachschärfbedingungen | Keine Richtwerte ausgewiesen | Angebot |
Welche Bearbeitungsaufgabe möchten Sie lösen?

Dicht- und Montageflächen bearbeiten
Material, Aufmaß, Unterbrechungen, Fläche, Ebenheit, Dichtkonzept und Oberflächenvorgabe (Rauheit nach ISO 21920-2) bestimmen Werkzeug und Prozess.
Lager- und Führungsbohrungen fertigbearbeiten
Vorbohrung, Einsatzwerkstoff, Durchmesser, Tiefe, Passung (Toleranzen nach ISO 286-1), Form, Lage und Montagezustand bestimmen die Feinbearbeitung.
Taschen, Konturen und Anschlussmerkmale herstellen
Tiefe, Innenradien, Wandstärke, Zugänglichkeit, Anschlussbohrungen und Gewinde bestimmen Fräs-, Bohr- und Gewindewerkzeuge.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Dicht- und Montageflächen bearbeiten | Geeignete Planfräser | Material, Aufmaß, Unterbrechungen, Flächenanforderungen |
| Taschen und Freistellungen fräsen | Schrupp- und Schlichtfräser | Tiefe, Radien, Wandstärke, Zugänglichkeit |
| Befestigungs- und Ölbohrungen herstellen | Werkstoffgerechte Bohrer | Durchmesser, Tiefe, Ein- und Austritt, Verschneidungen |
| Führungsbohrungen fertigbearbeiten | Geeignete Reib- oder Feinbearbeitungswerkzeuge | Einsatzwerkstoff, Aufmaß, Passung, Oberfläche |
| Lageraufnahmen fertigbearbeiten | Geeignete Feinbohr- oder Reibwerkzeuge | Geometrie, Aufmaß, Toleranz, Form, Lage |
| Gewinde und Senkungen herstellen | Gewinde- und Senkwerkzeuge | Norm, Größe, Tiefe, Material |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenmaß, Zugänglichkeit, Gratvorgabe |
Typische Bauteile und Bearbeitungsmerkmale im Motorsport
Zylinderköpfe und Deckel
Dicht- und Anschlussflächen, Befestigungsbohrungen, Gewinde, Führungsbohrungen, Kanäle und eingesetzte Komponenten bilden zusammen die Bearbeitungsaufgabe.
Kurbelgehäuse und Lageraufnahmen
Gehäuseflächen, Hauptlagerstellen, Schultern, Ölkanäle, Dichtbereiche und Lochbilder benötigen abgestimmte Bezüge und Montagezustände.
Halterungen, Flansche und weitere Anschlussbauteile
Leichtbautaschen, Konturen, Passungen und Verbindungselemente werden nach Funktion, Steifigkeit, Zugang und Stückzahl geplant.
Die Bauteile sind Anwendungsgruppen. Ein veröffentlichtes Beispiel gilt nur dann als HC-Referenz, wenn Werkstoff, Maschine, Werkzeug, Prüfverfahren und Ergebnis aus einem freigegebenen HC-Projekt dokumentiert sind.
Werkstoff und Rohteil bestimmen die Werkzeugauswahl
Aluminium-Gusslegierungen und Werkstoffzustand
Legierung, Wärmebehandlung, Gusshaut, Poren, Siliziumgehalt, Aufmaß und bereits eingebrachte Einsatzteile beeinflussen Schneidstoff (Werkstoffbegriffe nach ISO 513) und Prozess.
Bauteile aus Vollmaterial
Großer Materialabtrag, tiefe Taschen, dünne Wände, Restspannungen und erreichbare Innenradien verlangen eine abgestimmte Schrupp- und Schlichtfolge.
Stahl, Gusseisen und Einsatzwerkstoffe gesondert bewerten
Sitzringe, Führungen, Buchsen oder andere Einsätze dürfen nicht automatisch mit dem Werkzeugkonzept für den Aluminiumgrundkörper bearbeitet werden.
PKD-Werkzeuge für geeignete Aluminiumanwendungen werden nicht ungeprüft auf Stahl- oder Gusseiseneinsätze übertragen.
Dicht- und Montageflächen am Zylinderkopf bearbeiten
Anschluss- und Dichtflächen fräsen
Flächenbreite, Aufmaß, Brennraum- und Kanalunterbrechungen, Werkstoffwechsel, Spannung und Maschine bestimmen Planfräser und Bearbeitungsfolge.
Befestigungsbohrungen, Gewinde und Senkungen herstellen
Bohrungsart, Durchmesser, Tiefe, Lochbild, Gewindenorm, nutzbare Tiefe, Senkung und Montagezugang werden gemeinsam betrachtet.
Ebenheit und Oberfläche nach Zeichnung prüfen
Ebenheit, Rauheit, Struktur, Bezug und Messzustand folgen dem tatsächlichen Dichtkonzept und der technischen Zeichnung.
Eine spiegelnde oder pauschal möglichst niedrige Rauheit ist nicht für jede Dichtung richtig. Die geforderte Oberfläche muss aus Konstruktion und Dichtspezifikation stammen.
Führungsbohrungen und Ventilsitzbereiche gesondert bewerten
Werkstoff und Geometrie der Ventilführung erfassen
Führungsmaterial, Einbauzustand, Vorbohrung, Durchmesser, Länge, Unterbrechungen, Aufmaß und Bezugsachse sind vor der Auswahl notwendig.
Reiben oder andere Feinbearbeitung auswählen
Passung, Form, Oberfläche, Ausrichtung, Werkzeugführung und Prozessstabilität entscheiden, ob Reiben oder ein anderes Feinbearbeitungsverfahren passt.
Ventilsitzbearbeitung als spezielle Aufgabe prüfen
Sitzringmaterial, Winkel, Durchmesser, Kontur, Koaxialität zur Führung, Maschine und verfügbare Spezialwerkzeuge müssen separat bestätigt werden.
Ventilsitzwerkzeuge werden nur angeboten, wenn Geometrie, Maschine und tatsächliche HC-Lieferfähigkeit bestätigt sind. Diese Aufgabe gehört nicht pauschal in ein allgemeines Fräserprogramm.
Kurbelgehäuse und Lageraufnahmen bearbeiten
Vorgegossene oder vorbearbeitete Bohrungen bewerten
Rohdurchmesser, Form, Lage, Gusszustand (Gusstoleranzen nach ISO 8062-3), Aufmaß, Unterbrechungen und Zugang bestimmen Vor- und Feinbearbeitung.
Lagerbohrungen und Schultern fertigbearbeiten
Durchmesser, Tiefe, Schulter, Teilfuge, Oberflächen- und Formanforderung sowie die mögliche Einstellung des Werkzeugs werden geprüft.
Mehrere Lagerstellen auf gemeinsame Bezüge abstimmen
Achslage, Abstand, Koaxialität, Gehäuseteilung, Verschraubung und Messzustand bestimmen Werkzeug- und Prozesskonzept.
Eine komplette Lagergasse wird nicht automatisch mit einer gewöhnlichen Reibahle bearbeitet. Mehrere Lagerstellen, Teilfugen und Montagespannung erfordern eine separate Verfahrensprüfung.
Taschen, Freistellungen und zugängliche Konturen fräsen
Schrupp- und Schlichtbearbeitung aufteilen
Materialabtrag, Restaufmaß, dünne Bereiche, Prozesskräfte und Funktionsflächen werden in einer geeigneten Reihenfolge bearbeitet.
Kleine Innenradien und Restmaterial bearbeiten
Kleinster Radius, Tiefe, Ecken, Restmaterial, Wandstärke und gewünschte Oberfläche bestimmen Folgewerkzeug und Reichweite.
Werkzeugreichweite und Kollisionsfreiheit prüfen
Halter, Auskragung, Störkonturen, Maschinenbewegung und Spannung werden gegen das 3D-Modell und den Bearbeitungszugang geprüft.
Ansaug- oder Abgaskanäle und andere komplexe Freiformflächen benötigen reale 3D-Geometrie, Maschinenkinematik, Bahnstrategie und Oberflächenanforderung. Sie lassen sich nicht allein über einen Fräsertyp festlegen.
Ölkanäle und Anschlussbohrungen herstellen
Haupt- und Querbohrungen bearbeiten
Durchmesser, Tiefe, Eintritt, Austritt, Lage, Richtung, Führung, Kühlmittelzufuhr und nachfolgende Verschlussgeometrie werden angegeben.
Kanalüberschneidungen und Durchbrüche berücksichtigen
Bohrungsverschneidungen verändern Führung, Belastung, Spanbildung und Gratrisiko und müssen in Reihenfolge und Inspektion eingeplant werden.
Gewinde und Verschlussgeometrien herstellen
Gewindenorm, Dichtkonzept, Senkung, Stopfenauflage, nutzbare Tiefe und Zugänglichkeit bestimmen die nachfolgenden Werkzeuge.
VHM-, PKD- und Sonderwerkzeuge gezielt auswählen
VHM-Werkzeuge für geeignete Fräs- und Bohraufgaben

Vollhartmetallwerkzeuge bieten flexible Geometrien für Konturen, Taschen, Bohrungen und wechselnde Anwendungen – jeweils material- und prozessbezogen.
PKD-Werkzeuge für geeignete Aluminiumanwendungen

PKD wird nach Aluminiumlegierung, Einsatzmaterial, Eingriff, Oberflächenziel, Stückzahl und Kosten pro Gutteil bewertet.
Profil-, Stufen- und Kombinationswerkzeuge bewerten

Kombinierte Merkmale können Werkzeugwechsel reduzieren, verlangen aber bestätigte Geometrie, Toleranzkette (Passungssystem nach ISO 286-2), Maschine, Menge und Nachschärfkonzept.
| Werkstoff am Bauteil | PKD-Gruppe zur Prüfung | Grenze, die zuerst greift |
|---|---|---|
| Aluminium-Gusslegierung mit hohem Siliziumanteil | PKD-Fräser, PKD-Reibahlen | Abrasion; Hartmetall verliert Standzeit |
| Einsatzwerkstoffe aus Stahl oder Gusseisen (Sitzringe, Führungen) | Nicht PKD; Hartmetall oder CBN prüfen | Chemischer Verschleiß am Diamanten |
| Weicheres Aluminium (Knetlegierung) | Je nach Aufgabe PKD oder Hartmetall | Aufbauschneiden und Oberflächenziel |
Kanten und Kanalübergänge fertigbearbeiten
Montagefasen und definierte Kanten herstellen
Fasenmaß, Winkel, sichtbare Seite, Dicht- oder Montagefunktion und Toleranz werden aus der Zeichnung übernommen.
Grate an Bohrungsverschneidungen prüfen
Querbohrungen und Kanaldurchbrüche werden auf innenliegende Grate, lose Partikel, eingeschränkte Zugänglichkeit und Prüfbarkeit untersucht.
Passungs- und Dichtflächen schützen
Entgraten, Reinigen, Spülen und Handhaben dürfen fertige Führungen, Lagerstellen, Dicht- und Montageflächen nicht beschädigen.
Span- und Gratfreiheit erfordert neben der Zerspanung eine geeignete Reinigung und Restschmutzprüfung. Nicht erreichbare Innenkanten werden separat bewertet.
Werkzeugkonzepte für Einzelteile und Kleinserien abstimmen
Standardwerkzeuge flexibel einsetzen
Für wechselnde Varianten können verfügbare Standardgeometrien, einstellbare Systeme und modulare Abläufe die wirtschaftlichere Lösung sein.
Sonderwerkzeuge nach Aufwand und Nutzen bewerten
Wiederholmenge, Taktzeit, Qualität, Wechsel, Einstellaufwand, Lieferzeit, Nachschärfbarkeit und Variantenrisiko bestimmen den Nutzen.
Werkzeugkosten und Bearbeitungszeit gemeinsam betrachten
Werkzeugpreis, Standmenge, Maschinenzeit, Wechsel, Einstellung, Messung, Nacharbeit und Ausschuss werden pro Gutteil verglichen.
Motorsport bedeutet nicht automatisch Einzelteil oder Kleinserie. Tatsächliche Stückzahl, Änderungsstand und Wiederholbedarf müssen der Anfrage beigefügt werden.
Typische Bearbeitungsprobleme untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Maß- oder Lageabweichung an Lagerstellen | Montagezustand, Bezug, Vorbohrung, Aufmaß, Rundlauf, Temperatur | Bezugskette, Vorbearbeitung und Messzustand abstimmen |
| Rattermarken an Fläche oder Tasche | Spannung, Wandstärke, Auskragung, Eingriff, Werkzeughalter | Aufbau, Eingriff und Bearbeitungsfolge stabilisieren |
| Instabiler Werkzeugverschleiß | Werkstoffwechsel, Einsätze, Gusshaut, Spanabfuhr, Kühlung | Schneidstoff, Geometrie und Wechselkriterium aufteilen |
| Grat an Kanalüberschneidung | Bohrreihenfolge, Durchbruch, Schneidenzustand, Zugang, Prüfung | Reihenfolge, Entgratverfahren und Inspektion anpassen |
| Unzureichende Flächenqualität | Aufmaß, Rundlauf, Schneide, Spannung, Bahn, Messvorgabe | Werkzeugzustand und Schlichtprozess gezielt prüfen |
Werkzeugempfehlungen mit dokumentierten Ergebnissen prüfen
Zeichnung und Prüfmerkmale abstimmen
Bezüge, Dichtflächen, Führungen, Lagerstellen, Kanäle, Maße, Form und Lage (Geometrische Tolerierung nach ISO 1101), Oberfläche, Kanten und Montagezustand werden eindeutig festgelegt.
Werkstoff, Maschine und Bedingungen dokumentieren
Legierung, Härte, Rohteil, Einsätze, Maschine, Aufnahme, Spannung, Werkzeug, Schnittdaten, Kühlung und Bearbeitungsfolge gehören in den Versuch.
Bauteilqualität und Werkzeugstandzeit bewerten
Ergebnisse werden mit Messmethode, Gutteilkriterium, Verschleißbild, Standmenge und dokumentiertem Wechselkriterium veröffentlicht.
Funktionsgrenze: Eine Werkzeugempfehlung kann Bearbeitungsqualität und Prozessdaten adressieren. Leistung, Durchfluss, thermisches Verhalten oder Zuverlässigkeit des Motors müssen konstruktiv und am Gesamtsystem validiert werden.
Wie ein Werkzeugkonzept am Bauteil validiert wird
Ein Versuch wird vor Beginn mit Abnahmekriterien und dokumentierten Ausgangsbedingungen geplant. Erst danach lassen sich Qualität, Werkzeugstandmenge und Aufwand vergleichen. Ein Ergebnis gilt für die geprüfte Kombination aus Bauteil, Werkzeug und Prozess.
Ein Prüfbericht sollte erkennen lassen, ob ein Wert ein Einzelwert, Mittelwert oder Grenzwert ist. Eine Erstbemusterung ist von einer über mehrere Lose nachgewiesenen Prozessfähigkeit zu unterscheiden.
| Prüfschritt | Zu dokumentierender Nachweis |
|---|---|
| Ausgangszustand festhalten | Material, Zeichnungsstand, Werkzeugversion, Vorbearbeitung, Maschine, Aufnahme, Spannung und Kühlung |
| Abnahme festlegen | Maß-, Form-, Lage- und Oberflächenmerkmale, Messverfahren, Stichprobe und Prüfzustand |
| Versuch durchführen | Schnittdaten, Bearbeitungsfolge, akzeptierte Teile, Abweichungen und Schneidenzustand |
| Standmenge auswerten | Gutteile je Schneide oder Werkzeug bis zum vorab definierten Wechselkriterium |
| Vergleich bewerten | Gleicher Bezugszeitraum und vergleichbare Bedingungen; Änderungen an Werkzeug, Vorrichtung und Ablauf getrennt ausweisen |
| Folgebedarf abstimmen | Freigegebene Ausführung, Dokumentation, Wiederholbestellung und Umgang mit Änderungen |
Fallbeispiel: Lagerstellen in einem Hybrid-Getriebegehäuse
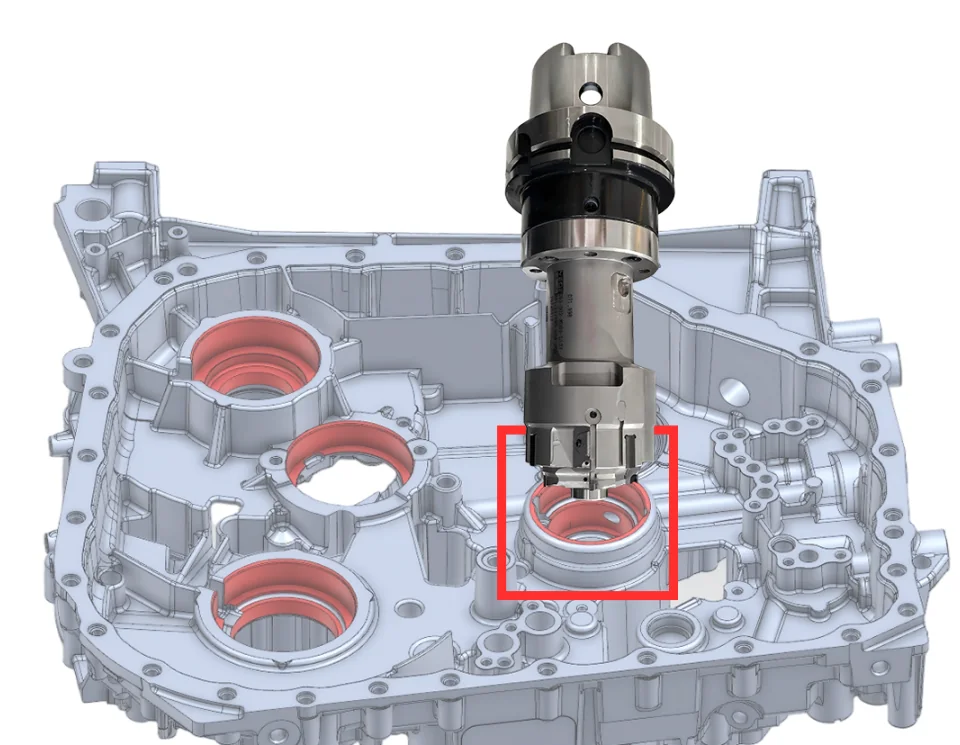
Das folgende Beispiel stammt aus der Serienfertigung eines Hybrid-Getriebegehäuses (DHT32) und ist kein Motorsportbauteil. Es steht hier, weil die Aufgabe dieselbe ist wie an Kurbelgehäusen und Lageraufnahmen: eine Lagerstelle H6 in dünnwandigem Aluminiumdruckguss mit Rundlauf- und Rauheitsvorgabe.
Bearbeitet wurden zwei Lagerstellen (Ø72 H6 und Ø55 H6) mit einem einschneidigen PKD-Feinbohrwerkzeug mit Führungsleisten auf einer Mazak HCN5000 (HSK 100), innengekühlt. Die Führungsleisten stützen das Werkzeug in der bereits geschnittenen Bohrung ab und dämpfen Schwingungen.
| Merkmal | Angabe im dokumentierten Versuch |
|---|---|
| Werkstück | Getriebegehäuse DHT32 (Hybridantrieb), Aluminium-Druckguss |
| Werkstoff | ADC12Z |
| Maschine / Aufnahme | Mazak HCN5000, HSK 100 |
| Werkzeug | einschneidiges PKD-Feinbohrwerkzeug mit Führungsleisten, Innenkühlung, 7 kg |
| Verfahren | Feinbohren der Lagerstellen (OP50, horizontales Zentrum) |
| Nennmaß | Ø72 H6 (+0,019/0) mm; Ø55 H6 (+0,019/0) mm |
| Vorgabe | Rundlauf 0,015 mm; Ra 0,8 µm |
| Erreicht | Rundlauf 0,004 mm; Ra 0,4 µm |
| Schnittdaten | n = 4.500 min⁻¹; vf = 630 mm/min; ae = 0,2 mm |
| Standzeit | 20.000 Teile je Schneide (vorher 13.335, +50 %) |
| Inbetriebnahme | 116 Werkzeuge in 5 Tagen (Kundenvorgabe: 1 Woche) |
| Ergebnis | 100 % Erstgut; 104 → 112 Teile/Tag (≈ +8 %) |
Nachrechnung der Kennzahlen
Die Schnittgeschwindigkeiten und der Vorschub je Umdrehung sind aus den dokumentierten Werten umgerechnet und stehen nicht in der ursprünglichen Fallaufzeichnung.
| Kennzahl | Rechenweg | Ergebnis |
|---|---|---|
| Standzeit je Schneide | 20.000 / 13.335 − 1 | +50,0 % |
| Teile je Tag | 112 / 104 − 1 | +7,7 % |
| Schnittgeschwindigkeit, Ø72 mm | π × 72 × 4.500 / 1.000 | ≈ 1.018 m/min |
| Schnittgeschwindigkeit, Ø55 mm | π × 55 × 4.500 / 1.000 | ≈ 778 m/min |
| Vorschub je Umdrehung | 630 / 4.500 | 0,14 mm/U |
| Toleranzbreite H6, Nennmaß 50–80 mm | IT6 nach ISO 286-2 | 19 µm (+0,019/0 mm) |
Was die Fallbeschreibung ausweist und was nicht
| Angabe | Status |
|---|---|
| Werkstück, Werkstoff, Maschine, Werkzeugart, Verfahren, Nennmaße, Vorgaben, erreichte Werte, Drehzahl, Vorschub, Standzeit, Tagesleistung | Ausgewiesen |
| Vorgängerwerkzeug (Hersteller, Typ, Schneidstoff) | Nicht angegeben |
| Anzahl geprüfter Werkzeuge und Kriterium für das Standzeitende | Nicht angegeben |
| Vorbohrung und Aufmaß | Nicht angegeben |
| Messverfahren, Messpositionen, Stichprobe | Nicht angegeben |
| Definition von „Erstgut“ und Prüfzeitraum | Nicht angegeben |
Die dokumentierte Standzeit je Schneide bezieht sich auf den Vergleich mit dem Vorgängerwerkzeug. Die gesteigerte Tagesleistung ergibt sich aus dem Gesamtprozess und ist nicht allein dem Werkzeug zuzuschreiben.
Die fünf Aufspannungen (OP10 bis OP50) wurden als modulares Vorrichtungskonzept ausgelegt: vier auf vertikalen Bearbeitungszentren, die fünfte auf einem horizontalen Zentrum für die Fertigbearbeitung. OP20 und OP30 sind so gestaltet, dass sie sich nicht gegenseitig im Weg stehen.
Alle Aufspannungen nutzen ein einheitliches Bezugssystem. Die Spannpunkte wurden simuliert, um Verformung und Druckstellen am dünnwandigen Aluminiumgehäuse zu vermeiden – derselbe Grundsatz gilt für Kurbelgehäuse und Deckel im Motorsport.
Übertragbar auf ein Motorsportbauteil sind nicht die Zahlen, sondern das Vorgehen: erst Lagerstelle und Bezugskette festlegen, dann Werkzeug und Führung, dann Spannung und Messzustand.
Einordnung: Einzelprojekt aus der Serienfertigung, kein Motorsportbauteil. Die Werte gelten für dieses Bauteil, diese Maschine, diesen Werkzeugaufbau und diesen Prüfzustand und sind keine Produktgarantie.
Welche Unterlagen vor Bestellung vereinbart werden sollten
Stimmen Sie vor der Bestellung die Werkzeugidentität, Zeichnungsrevision, Lieferkonfiguration und Abnahmekriterien ab. Legen Sie fest, welche Merkmale am Werkzeug geprüft werden und welche erst im Bauteilversuch beurteilt werden können.
Werkzeugprüfung und Bauteilfreigabe sind unterschiedliche Nachweise.
Für die Angebotsklärung sind außerdem die benötigten Prüfunterlagen, Rückverfolgbarkeit, Verpackung, Mindestmenge, Liefertermin und Lieferbedingung zu benennen. Bei Sonderwerkzeugen sind Änderungen, Nachschärfbarkeit, mögliche Ersatzteile und erneute Freigabe gesondert zu klären.
Umfang und Verfügbarkeit dieser Leistungen werden im jeweiligen Angebot bestätigt; Richtwerte für Mindestmenge, Lieferzeit oder Nachschliffzahl weist diese Seite nicht aus.
Bei Abweichungen helfen Werkzeugnummer und Revision, Bauteilzeichnung, Fotos von Schneide und Fehlerbild sowie die dokumentierten Prozess- und Messdaten. Veränderte Materialien, Maschinen oder Bauteilstände erfordern eine erneute Prüfung der bisherigen Freigabe.
Häufige Fragen zu Werkzeugen für Motorsportbauteile
Welche Werkzeuge eignen sich für Aluminium-Motorteile?
Welche Angaben bestimmen die Bearbeitung einer Zylinderkopf-Dichtfläche?
Wie werden Werkzeuge für Ventilführungsbohrungen ausgewählt?
Wie beeinflusst der Montagezustand die Bearbeitung von Lagerbohrungen?
Wann lohnt sich ein Sonderwerkzeug für eine Kleinserie?
Welche Unterlagen benötigt HC für eine Werkzeugempfehlung?
Ist PKD automatisch die richtige Wahl für Aluminiumbauteile?
Wann wird Reiben und wann Feinbohren geprüft?
Welche Rauheit ist für eine Zylinderkopf-Dichtfläche erforderlich?
Gibt es einen dokumentierten HC-Fall für Lagerstellen?
Sind Standzeit und erreichbare Genauigkeit allgemein zugesichert?
Werkzeuglösung für Ihr Motorsportbauteil anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Motorsportbauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Anwendung
- Werkstoff und Härte
- Rohteil und Lieferzustand
- Bauteilzeichnung oder 3D-Modell
- Einsatzwerkstoffe
- Bearbeitungsmerkmale
- Aufmaß und Toleranzen
- Montagezustand
- Maschine und Aufnahme
- Kühlmittelversorgung
- aktuelles Problem und Werkzeug
- Stückzahl und Änderungsstand
- Kontaktdaten
Kennzeichnen Sie Dichtflächen, Führungen, Lagerstellen, Kanäle, Bohrungsverschneidungen, Gewinde und schwer zugängliche Bereiche.
Welche Werkzeuglösung passt zu Ihrem Motorsportbauteil?
HC prüft Bauteil, Materialkombination, Rohteil, Maschine, Montagezustand und Qualitätsanforderungen und ordnet die Aufgaben geeigneten Werkzeuggruppen zu.
Bauteilzeichnung sendenWeiterführende Werkzeug- und Materialseiten
Technische Quellen und Geltungsbereich
Die folgenden Quellen erläutern Schneidstoffklassifikation, Oberflächenparameter, Größen- und Geometriespezifikationen sowie allgemeine Zusammenhänge der Zerspanung. Sie belegen keine HC-spezifischen Standzeiten, Lieferumfänge oder Versuchsergebnisse.
- ISO 513 – Klassifikation und Anwendung harter Schneidstoffe; Hauptanwendungsgruppen für Hartmetall, Keramik, Diamant und kubisches Bornitrid.
- ISO 21920-2 – Begriffe und Parameter der Oberflächenbeschaffenheit (Profilverfahren); kein Bearbeitungsergebnis eines bestimmten Werkzeugs.
- ISO 286-2 – Toleranzklassen und Grenzabweichungen für Bohrungen und Wellen; Tabellen für Größenmaße.
- ISO 1101 – Geometrische Tolerierung; Sprache der geometrischen Spezifikation für Form, Lage und Lauf.
- Mitsubishi Materials (MMC Carbide): Flute length and overhang – Zusammenhang von Schneidenlänge, Auskragung und Durchbiegung von Schaftfräsern.
- Hensley, S.: The Anatomy of an End Mill for Aluminum. Modern Machine Shop, 23. September 2008 – Herausforderungen beim Fräsen von Aluminium und abrasive Oxide in Gussqualitäten.
Die Quellenverweise stehen zusätzlich an den betreffenden Abschnitten.