
Herstellung von Bauwerken für die Luftfahrt aus Aluminium und Titan
Bei Rahmen, Stützen und Montageteilen muss die Strategie eine geringe lokale Steifigkeit, den Zugang zu Hohlräumen, die Qualität der Löcher und die Rückverfolgbarkeit der Kontrollen ohne Annahme eines Vortestergebnisses verbinden.
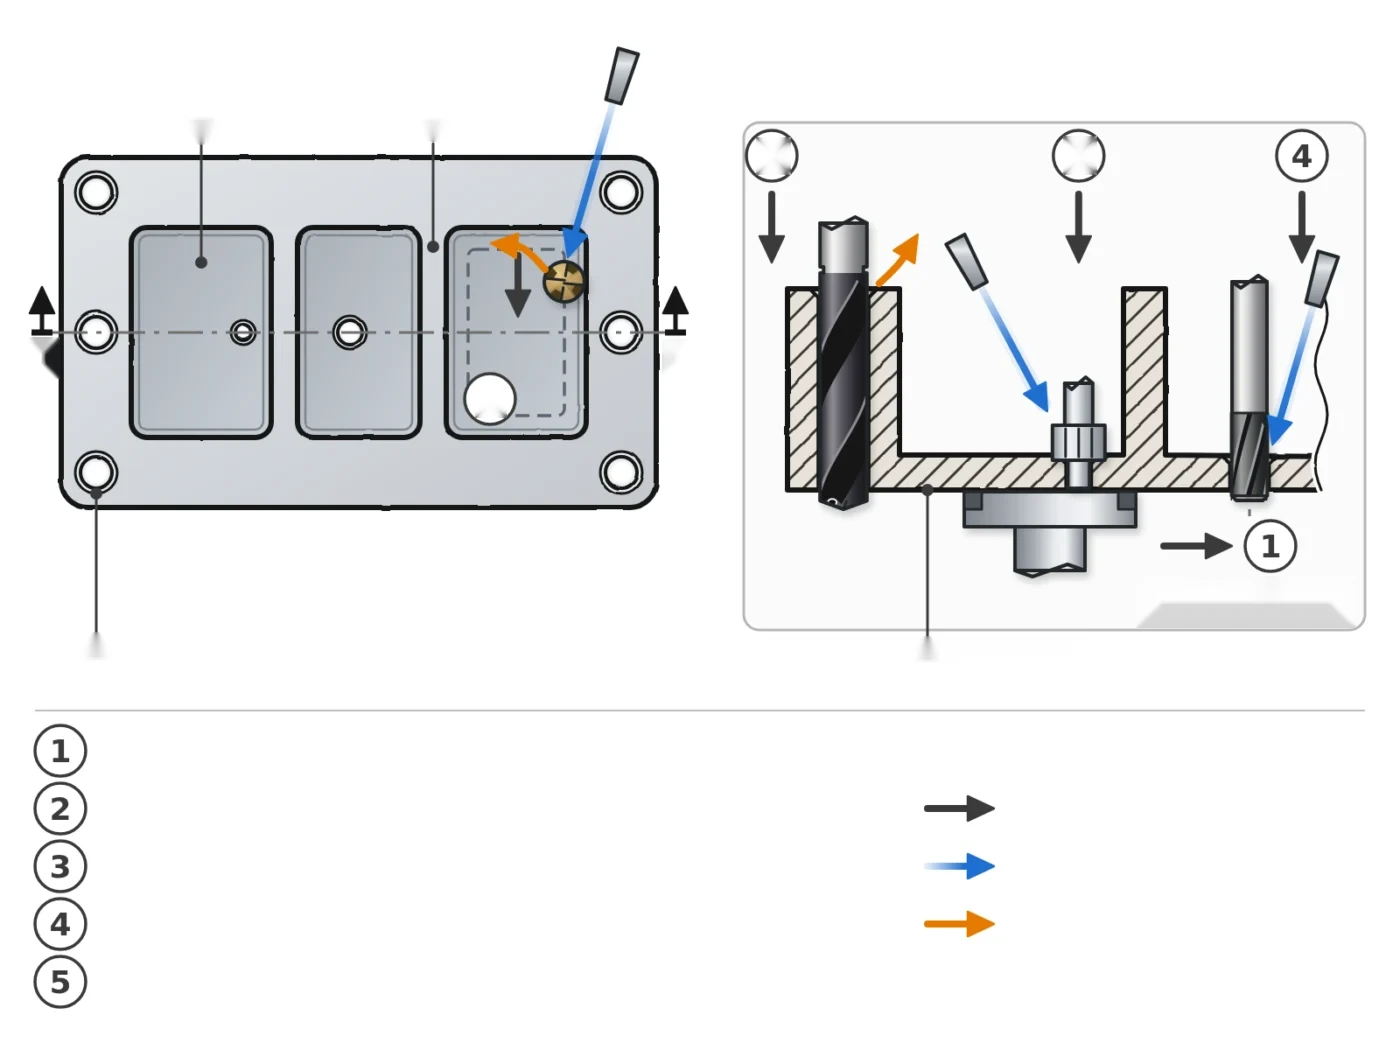
Geringe Steifigkeit Rahmen, Halterungen und Beschläge
Der gleiche Raum kann tiefe Taschen und stark positionierte Löcher kombinieren. Der Bereich muss stabile Referenzen zwischen Zug, Fertigkeit und Bohren beibehalten.
Die vom Kunden angegebenen Nuancen, Materialzustände, Toleranzen und Volumina bleiben für die endgültige Auswahl ausschlaggebend.
Technisches Profil des Stücks
Teile und Materialien
- Strukturelle Rahmen und Unterstützung
- Beschläge und Armaturen
- mit Adern bearbeiteter Entwurf
Zu bestätigendes Material: Aeronautische Aluminiumlegierungen, Titan oder Stahl je nach Ebene
Zu bearbeitende Merkmale
- Erleichterte Taschen und Adern
- Löcher zum Öffnen oder Stapeln
- Lokalisierte Bremsen und Würfe
Zu prüfende Qualität
- Lage und Durchmesser der Löcher
- Blast und Integrität von Input/Output
- Verformung nach dem Aufräumen
Maschinenbedingungen
- Halterung tragender Dünnstellen
- Kontrollierte Brosche und Werkzeughalter
- Substanzverträgliche Kühlung
Symptome zu diagnostizieren, bevor Sie das Werkzeug wählen
Die folgenden Ursachen sind diagnostische Annahmen; sie müssen am Teil, an der Maschine und an der Montage überprüft werden.
| Bearbeitung | Beobachtbares Symptom | Mögliche Ursachen | Zu prüfende Daten | Direktion Arbeit |
|---|---|---|---|---|
| Taschenfräsen | Stöbern oder verformt | Klemme, Radialkraft, Flansch | Dicke, Reichweite, Strategie, Häufigkeit | Verringern Sie radiale Belastung und Sequenzdurchläufe |
| Montagebohren | Schlechtigkeit oder Abweichung beim Ausgang | Unzureichende Abstützung, Stapelung, Kante | Überfahrten, Ausfahrt, Toleranz | Tipp, Anleitung und Unterstützung anpassen |
| Lochende | Instabiler Durchmesser oder Umlauf | Variables Vorloch, falsch rund, über Dicke | Vor- und Fertiglochmessungen | Präparation stabilisieren und dann bohren |
| Bremsen | Unregelmäßige Breite | Lochstellung, Schlag, Schrägfläche | Winkel, Breite, Markierung und Schlag | Definieren Sie eine geführte und kontrollierte Wiederherstellung |
Typenbereich einer bearbeiteten Struktur
Referenzen erstellen
Löschen Sie die Ebenen und Flächen, die für die Positionierung verwendet werden.
Familie: Fräser
Überprüfen Sie Falten und Eigenspannungen vor der Fertigstellung.
Entwurfskavitäten
Entfernen Sie das Material, indem Sie die Unterstützung um die Wände halten.
Familie: Fräser mit flachem Ende
Definieren Sie Engagement, Kragen und nützliche Länge in Abhängigkeit von der Tiefe.
Löcher machen
Bohren nach Stabilisierung von Referenzen und Fronten.
Familie: Innenkühlungsbohrer
Wählen Sie Tiefe und Kühlung nach dem Lesen Stapeln.
Würfe kalibrieren
Beenden Sie die Funktionsbohrungen mit einer regelmäßigen Dicke.
Familie: Hartmetallwellen mit Monoblockk
Die Qualität des Vorlochs und der Ausrichtung bedingt das Ergebnis.
Erstellen Sie Einträge
Angegebene Fasen anwenden, ohne die Wände zu markieren.
Familie: Schaftwerkzeuge
Bedienwinkel, Breite und Zugänglichkeit auf jeder Seite.
Zwei spezifische Entscheidungen zu diesem Antrag
Materialstapelung und Bohrleistung
Ein Loch durch mehrere Schichten behandelt sich nicht als homogenes Loch: Die Schnittstellen verändern Führung und Form der Rasur.
- Identifizieren Sie die Reihenfolge der Schichten
- Dokumentation von Spielen zwischen den Schichten
- Set Output Support und Bash Control
Dünne Wand nach dem Entwurf
Die Ordnung der Taschen, das im Halt gelassene Material und der Moment des Debridements beeinflussen die endgültige Geometrie.
- Messen Sie das zerbrochene Stück dann frei
- Materialabtrag verteilen
- Buchen Sie einen messbaren Finishing Pass
Empfohlener Validierungsplan
Geometrie
Position, Durchmesser, Umlauf und Abschrägung der repräsentativen Merkmale.
Oberfläche und Bash
Dokumentieren Sie Eingang, Ausgang und Wand des Lochs mit der Messmethode.
Stabilität
Vergleichen Sie die Verformung vor und nach der Reinigung und folgen Sie dann dem Verschleiß der Serie.
Häufig gestellte Fragen vom Method Engineer
Sollte der gleiche Bohrer zum Stapeln verwendet werden?
Nur nach Prüfung von Materialien, Dicken, Sätzen und Ausgabeanforderungen.
Wie wählt man die nützliche Länge?
Aus echter Tiefe, Kollisionen und Steifheit; vermeiden Sie unnötige Reichweite.
Wann das Loch bohren?
Wenn Vorloch, Toleranz und Oberflächenzustand eine separate Kalibrierung rechtfertigen.
Wie kann man Deformation begrenzen?
Überarbeiten Sie Flansch, Sequenz, Radialkräfte und Überdicke anstelle des einzigen Werkzeugs.
Welche Beweise gibt es?
Plan, Lochmessungen, Bash-Fotos, Montage, Maschine und aktuelles Werkzeug beschleunigen die Diagnose.
Senden Sie den Plan Ihres Zimmers
Um eine erste Werkzeugkette zu erhalten, befestigen Sie die Ebene oder das Modell, Materialqualität, Abmessungen und Tiefen, Toleranzen, Oberflächenbeschaffenheit, Maschine, Montage, Schnittstelle, Kühlung, aktuelles Werkzeug und erwartetes Volumen.
Projekt einreichenVerwandte Produkte und Ressourcen
Referenzangaben der HC-Entwicklungsabteilung.