
Werkzeuglösungen für Industriekameragehäuse aus Aluminium
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 27. Oktober 2026
Ein Aluminium-Kameragehäuse wird mit VHM-Schaftfräsern Ø 3–12 mm geschruppt und geschlichtet; Objektivaufnahmen mit Koaxialitätsvorgabe werden feingebohrt (IT7–IT8, Ra 0,8–1,6 µm) oder gerieben (IT7). Entscheidend sind kleinster Innenradius, Wandstärke und die Lagetoleranz der Aufnahme. Alle Werte gelten für EN AW-6082/6061 und EN AC-46000 bei starrer Aufspannung und Innenkühlung ab 20 bar.
Welche Werkzeuge passen zu Ihrem Kameragehäuse?
Innenräume, Taschen und schmale Stege
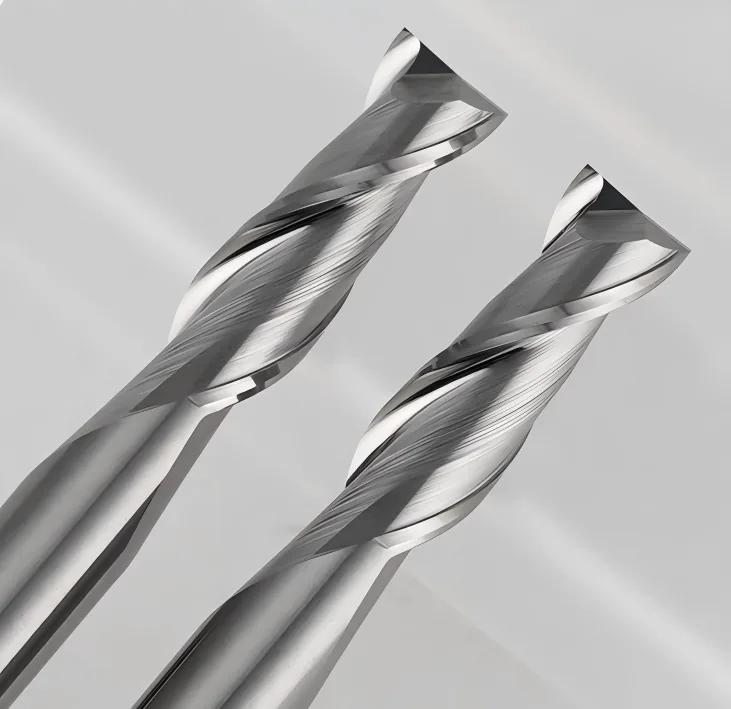
VHM-Aluminiumfräser mit Ø 3–12 mm, kleine Schaftfräser und Langhalsausführungen. Der kleinste Innenradius begrenzt den Durchmesser: R 3 mm verlangt Ø 6 mm, R 1,5 mm verlangt Ø 3 mm. Liegt die Auskragung über dem Dreifachen des Durchmessers, sinkt die Steifigkeit so weit, dass Schlichten mit reduziertem Eingriff oder eine zweite Aufspannung günstiger ist.
Objektivaufnahmen und Anschlussflächen
Drei Verfahren mit unterschiedlich erreichbarer Genauigkeit: Kreisinterpolation IT8, Feinbohren IT7–IT8, Reiben IT7. Das Aufmaß liegt je nach Verfahren bei 0,1–0,3 mm. Eine Objektivaufnahme mit Koaxialitätsvorgabe wird nicht automatisch gerieben – die Zeichnungsvorgabe entscheidet, nicht die Gewohnheit.
Befestigungsbohrungen, Gewinde und Dichtnuten
VHM-Bohrer für Ø 2–8 mm, Senker 90°, Gewindefräser oder Gewindebohrer für M2–M6, Nut- oder Profilfräser für Nutbreiten 1,5–4 mm. Diese Werkzeuggruppen werden nur den tatsächlich vorhandenen Merkmalen zugeordnet.

- 1Außen- und Anlagefläche
- 2Innenraum und Tasche
- 3Bohrung / Kühlmittel
- 4Innenkontur und Schulter
- 5Objektivaufnahme / Gewinde
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Auswahlkriterium mit Richtwert |
|---|---|---|
| Innenräume schruppen | VHM-Schaftfräser | Taschenbreite ≥ 2×Ø; a_p ≤ 0,5×Ø; Schlichtaufmaß 0,3–0,5 mm |
| Kleine Innenradien | VHM-Schaft- oder Mikrofräser | R_min = Ø/2; Auskragung ≤ 3×Ø |
| Dünne Wände schlichten | Schlichtfräser | Wandstärke ≥ 1,0 mm; Wandhöhe/Wandstärke > 8 → Stützsteg prüfen |
| Objektivaufnahme | Fräser, Feinbohrwerkzeug oder Reibahle | IT8 gefräst, IT7–IT8 feingebohrt, IT7 gerieben; Aufmaß 0,1–0,3 mm |
| Befestigungsbohrungen | VHM-Bohrer | Ø 2–8 mm; Tiefe ≤ 5×Ø ohne Pilotbohrung |
| Gewinde | Gewindefräser oder Gewindebohrer | M2–M6; Einschraubtiefe 1,5–2×d |
| Dichtnuten | Nut- oder Profilfräser | Nutbreite 1,1–1,25× Schnur-Ø; Eckradius ≥ 0,5 mm |
| Kanten | Fasenfräser oder Entgrater | Fase 0,2–0,5 mm; Grat ≤ 0,05 mm |
Auswahlgrenze: Die Richtwerte gelten für EN AW-6082/6061 und EN AC-46000 bei starrer Aufspannung, Auskragung ≤ 3×Ø und Innenkühlung ab 20 bar. Grundlage sind die Werkstoffkennwerte nach EN 573-3 und EN 1706 sowie übliche Herstellerempfehlungen; es sind keine Messergebnisse von HC.
Konkrete HC-Ausführung, Abmessung, Schneidstoff, Beschichtung und Einsatzbereich werden erst nach technischer Prüfung anhand Ihrer Zeichnung bestätigt.
Aluminiumlegierung und Rohteil bestimmen die Werkzeugauswahl
Gehäuse aus Vollmaterial
EN AW-6082 T6 (Si 0,7–1,3 %) und EN AW-6061 T6 (Si 0,4–0,8 %) sind die üblichen Halbzeuge. Hoher Materialabtrag, Taschenzugang und Spanvolumen bestimmen Schruppstrategie, Spanraum und Werkzeuglänge; Restmaterial in Ecken wird separat geplant. Der Zustand T6 ist hartzugfest, T4 ist zäher und schlechter spanend.
Vorgeformte oder gegossene Gehäuse
EN AC-46000 (AlSi9Cu3, Si 8–11 %) und EN AC-44200 (AlSi12, Si 10–13 %). Gusshaut, Porosität, Aufmaßschwankung, vorgeformte Rippen und unterbrochener Schnitt verändern Schneidenbelastung und Messstrategie. Ab etwa 8 % Si wirkt das Gefüge abrasiv; dann ist PKD zu prüfen.
Aufmaß, Werkstoffzustand und Oberflächenbehandlung
Bei Gussrohteilen liegt das Aufmaß typisch bei 0,8–2 mm, bei Vollmaterial bestimmt es die Halbzeugabmessung. Eloxieren trägt je nach Schicht 5–25 µm auf; Maße und Rauheiten sind deshalb eindeutig vor oder nach der Behandlung zu spezifizieren. Vor dem Eloxieren sind Ra 1,6–3,2 µm üblich.
Innenräume und Taschen wirtschaftlich fräsen
Materialabtrag beim Schruppen
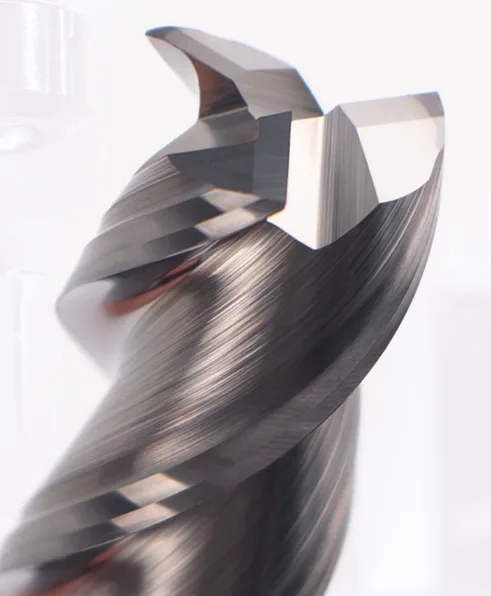
Für EN AW-6082 mit VHM-Werkzeug, drei Schneiden, Innenkühlung ab 20 bar und starrer Aufspannung liegen die Richtwerte bei v_c 300–500 m/min, f_z 0,05–0,12 mm, a_p ≤ 0,5×Ø und a_e ≤ 0,5×Ø. Bei DLC-Beschichtung ist v_c um 20–30 % zu reduzieren.
Kleine Innenradien und Restmaterial bearbeiten
Der kleinste Innenradius begrenzt den Fräserdurchmesser auf Ø = 2×R_min. Für Restmaterial in Ecken und schmale Übergänge sind Mikrofräser ab Ø 0,5 mm verfügbar; unter Ø 1 mm ist die Auskragung auf 2×Ø zu begrenzen, sonst bricht die Schneide vor dem geplanten Standweg.
Werkzeugreichweite und Spanabfuhr abstimmen
Schneidenlänge, Halsfreistellung und Auskragung so kurz wie möglich: bis 3×Ø gilt als stabil, darüber ist mit Schwingungen zu rechnen. In Taschen tiefer als 3×Ø sind Spanweg, Wiederschneiden und Kühlschmierstoffzugang gesondert zu prüfen.
Bezugsbedingung: Die Schnittdaten gelten für Schruppen mit a_p ≤ 0,5×Ø und a_e ≤ 0,5×Ø. Beim Schlichten liegt v_c bei 500–800 m/min und f_z bei 0,03–0,08 mm; bei dünnen Wänden sind v_c 500–700 m/min und f_z 0,02–0,05 mm sinnvoll. Bei offener Kühlung oder Trockenbearbeitung ist mit Aufbauschneiden zu rechnen – dann f_z erhöhen statt v_c senken.
Dünne Gehäusewände und Stege maßhaltig bearbeiten
Schrupp- und Schlichtbearbeitung aufteilen
Schlichtaufmaß 0,2–0,3 mm bei Wandstärken unter 1,5 mm, darüber 0,3–0,5 mm. Eine auf die Gehäusesteifigkeit abgestimmte Reihenfolge verteilt die Restspannung, statt sie in die letzte Zustellung zu legen.
Schnittkräfte und Werkzeugauskragung berücksichtigen
Auskragung höchstens 3×Ø, beim Schlichten höchstens 2×Ø; a_e ≤ 0,05×Ø. Kleine radiale Eingriffe, passender Drall und scharfe Schneiden senken die Belastung dünner Wände. Die Wirkung wird im realen Aufbau geprüft.
Maße nach dem Ausspannen prüfen
Wandmaß, Ebenheit, Rundheit und Lage sind gespannt und freigesetzt zu kontrollieren. Bei Wandstärken unter 1,5 mm können beide Zustände um mehrere Hundertstel Millimeter differieren; die Zeichnung legt fest, welcher Zustand maßgeblich ist.
Objektivaufnahmen und Funktionsflächen präzise bearbeiten
Zentrierbohrungen und Passungen herstellen
Kreisinterpolation erreicht IT8, Feinbohren IT7–IT8, Reiben IT7. Das Aufmaß liegt bei 0,1–0,3 mm. Bezug, Zugänglichkeit und geforderte Rundheit entscheiden zwischen den Verfahren.
Anlageflächen und Schultern fertigbearbeiten
Durchmesser, Schulterbreite, Ebenheit, Rechtwinkligkeit und Oberflächenvorgabe bestimmen Werkzeugform und Bearbeitungsfolge. Übliche Zielwerte für Objektivaufnahmen: Koaxialität 0,02–0,05 mm, Rundheit 0,01–0,02 mm, Ra 0,8–1,6 µm.
Lage- und Formtoleranzen nach Zeichnung prüfen
Koaxialität, Rundheit, Zylindrizität und Bezug zu Sensor- oder Montageflächen werden nur übernommen, wenn sie in Zeichnung und Messkonzept definiert sind. Ohne definierten Bezug ist eine gemessene Koaxialität nicht bewertbar.
Verfahrensvergleich und Produktfamilien: Feinbohrwerkzeuge und Ausdrehköpfe sowie Reibahlen nach Bohrung und Toleranz auswählen.
Befestigungsbohrungen und Gewinde herstellen
Kleine Durchgangs- und Sacklochbohrungen
Ø 2–8 mm; ohne Pilotbohrung ist die Tiefe auf 5×Ø begrenzt, mit Pilotbohrung auf 10×Ø. Austritt, Bodenform, Wandabstand und Spanabfuhr bestimmen Bohrerlänge, Spitzenwinkel (118° oder 130°) und Prozessfolge.
Gewindekernlöcher und Senkungen
Kernlochdurchmesser bei Regelgewinde: M2 1,6 mm, M3 2,5 mm, M4 3,3 mm, M5 4,2 mm, M6 5,0 mm. Senkwinkel 90°, Senktiefe und verbleibende Wandstärke werden gemeinsam geprüft. Grat und Übergang sind Teil des Qualitätsziels.
Gewindefräsen oder Gewindebohren auswählen
In Aluminium liegt die sinnvolle Einschraubtiefe bei 1,5–2×d, weil das Gewinde im Grundwerkstoff nachgibt. Gewindefräsen ist bei M2–M6 und Sacklöchern mit definiertem Boden flexibler; Gewindebohren ist bei durchgehender Bohrung und stabiler Aufspannung direkt einsetzbar.
Passende Produktseiten: VHM-Bohrer für Aluminium, Gewindefräser und Spiralnut-Gewindebohrer für Sacklöcher.
Dichtnuten und Anschlussbereiche bearbeiten
Nutbreite, Nuttiefe und Eckradien abstimmen
Bei O-Ring-Schnur-durchmessern von 1,5–4 mm liegt die Nutbreite bei 1,1–1,25× und die Nuttiefe bei 0,7–0,8× des Schnurdurchmessers. Der Eckradius muss mindestens dem Werkzeugradius entsprechen, praktisch ≥ 0,5 mm.
Dichtflächen nach Zeichnungsvorgabe fertigen
Rauheit, Ebenheit und Bearbeitungsspuren folgen der Zeichnungs- und Dichtungsvorgabe; für statische O-Ring-Dichtungen sind Ra ≤ 1,6 µm üblich. Eine bearbeitete Fläche allein bestätigt keine Dichtfunktion.
Ausschnitte für Stecker und Kabelanschlüsse bearbeiten
Innenradien, Wandabstand, Konturtiefe, Fase und Gratvorgabe bestimmen Werkzeugdurchmesser und Zugang. Bei Ausschnitten unter 3 mm Innenradius ist ein Mikrofräser nötig, dessen Auskragung die Konturtiefe begrenzt.
Dieser Abschnitt gilt nur, wenn das Kameragehäuse entsprechende Dicht- oder Anschlussmerkmale besitzt. Die Dichtwirkung ist nach Montage mit dem vorgesehenen Prüfverfahren zu verifizieren.
Kanten entgraten und sichtbare Flächen fertigbearbeiten
Bohrungs- und Gewindeeintritte entgraten
Fase 0,2–0,5 mm, Gratgrenze ≤ 0,05 mm. Bei Bohrungen unter Ø 3 mm ist eine kontrollierte, reproduzierbare Kantenbearbeitung nur mit Führung oder Rückwärtsentgrater möglich.
Definierte Fasen und Kanten herstellen
Fasenmaß, Winkel und Übergang werden aus der Zeichnung übernommen; üblich sind 0,2–0,5 mm bei 45°. Ein Entgratwerkzeug ersetzt keine fehlende Kantenangabe.
Sichtflächen für die nachfolgende Oberflächenbehandlung vorbereiten
Werkzeugspuren, Rauheit und optischer Zustand werden auf die nachfolgende Behandlung abgestimmt; vor dem Eloxieren sind Ra 1,6–3,2 µm üblich. Nicht jede sichtbare Fläche muss spiegelblank sein.
VHM- oder PKD-Werkzeuge für Ihr Aluminiumgehäuse?
VHM-Fräser für kleine Konturen und flexible Bearbeitung
VHM deckt Ø 0,5–12 mm in vielen Hals- und Stirnformen ab. Bei Si-Gehalten unter 2 % (EN AW-6082, EN AW-6061) ist VHM die wirtschaftliche Standardwahl, mit v_c 300–800 m/min und f_z 0,03–0,12 mm.
PKD-Werkzeuge für geeignete Serienanwendungen
Ab etwa 8 % Si, wie in EN AC-46000 (8–11 %) und EN AC-44200 (10–13 %), wirkt das Gefüge abrasiv. PKD ist dann bei stabiler Serie, gleichbleibender Geometrie und hoher Qualitätskonstanz wirtschaftlich, mit v_c 800–1500 m/min. Es ist kein Standardersatz für jedes kleine oder schwer zugängliche Merkmal.
Werkzeugkosten pro Gutteil vergleichen
Werkzeugpreis, Standweg, Wechselzeit, Bearbeitungszeit, Nacharbeit, Ausschuss und Prozessfähigkeit werden gemeinsam bewertet. Bei abrasiven AlSi-Legierungen liegen die Standwege von PKD typisch ein Vielfaches über VHM; die konkrete Relation ist werkzeug- und prozessabhängig und wird im Versuch bestimmt, nicht zugesagt.
Produktfamilien vergleichen: VHM-Aluminiumfräser und PKD-Fräser.
Typische Bearbeitungsprobleme gezielt untersuchen
Rattermarken und Maßabweichungen
Zuerst die Auskragung gegen den Durchmesser prüfen: über 3×Ø liegt die Ursache meist in der Aufspannung, nicht im Werkzeug. Danach Rundlauf, Wandsteifigkeit und Eingriff.
Aufbauschneiden und Späne in tiefen Taschen
Legierung, Schneidenschärfe, Spanraum, Schmierung und Wiederschneiden vergleichen. Bei Trockenbearbeitung oder offener Kühlung ist mit Aufbauschneiden zu rechnen; dann f_z erhöhen statt v_c senken.
Grate an kleinen Bohrungen
Werkzeugzustand, Austritt, Wanddicke, Spitzengeometrie und Vorschub kontrollieren. Bei Ø unter 3 mm ist der Vorschub auf 0,02–0,05 mm/U zu begrenzen.
Unregelmäßige Oberflächen auf sichtbaren Bereichen
Planlauf, Bahnüberdeckung, Schneidenzustand, Vibration und Vorgabe für die Nachbehandlung prüfen. Eine Bahnüberdeckung unter 60 % hinterlässt sichtbare Riefen nach dem Eloxieren.
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rattern an dünner Wand | Auskragung > 3×Ø; Wandstärke < 1,5 mm | Auskragung kürzen, a_e ≤ 0,05×Ø, Stützsteg setzen |
| Spänestau in tiefer Tasche | Tiefe > 3×Ø; Kühlmittel < 20 bar | Spanraum vergrößern, Innenkühlung, Rückzug programmieren |
| Grat an Mikrobohrung | Ø < 3 mm; Austritt ins Freie | Vorschub 0,02–0,05 mm/U, Austrittsstrategie ändern |
| Maß driftet nach dem Ausspannen | Wandstärke < 1,5 mm; hohe Spannkraft | Aufmaß verteilen, Schrupp und Schlicht trennen |
Sonderwerkzeuge und dokumentierte Bearbeitungsversuche
Angepasste Reichweiten und Freistellungen
Halslänge, Freistellung, Schneidenlänge, Schaft und Gesamtlänge werden anhand von CAD, Störkontur und realer Spannlänge ausgelegt. Ziel ist eine Auskragung von höchstens 3×Ø; jeder Millimeter darüber kostet Steifigkeit.
Stufen- und Kombinationswerkzeuge prüfen
Bohrung, Senkung, Schulter oder mehrere Durchmesser lassen sich nach Machbarkeitsprüfung kombinieren. Toleranzkette und Nachschärfung werden berücksichtigt: nach dem Nachschärfen verschiebt sich die Stufe um das Nachschärfmaß.
Bauteilqualität und Werkzeugverschleiß dokumentieren
Material, Werkzeug, Aufnahme, Auskragung, Schnittdaten, Kühlung, Messmethode, Gutteile und Verschleißtrend werden für eine belastbare Freigabe festgehalten. Umfang und Ort einer möglichen Versuchsbearbeitung sowie Mindestmenge, Lieferziel und Freigabeverfahren bestätigt HC projektbezogen.
Häufige Fragen zur Bearbeitung von Aluminium-Kameragehäusen
Welcher Fräser eignet sich für ein Aluminium-Kameragehäuse?
Wie lassen sich dünne Gehäusewände maßhaltig fräsen?
Welche Werkzeuge eignen sich für kleine Innenradien?
Wann sollte eine Objektivaufnahme gerieben oder feingebohrt werden?
Wann sind PKD-Werkzeuge für Aluminiumgehäuse sinnvoll?
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihr Industriekameragehäuse anfragen
Senden Sie die für Auswahl und Machbarkeitsprüfung erforderlichen Daten möglichst vollständig:
- Aluminiumlegierung (EN AW oder EN AC) und Zustand
- Rohteilform und Aufmaß
- Bearbeitungsmerkmale mit Maßen
- Toleranzen und Bezug
- Oberflächenanforderungen als Ra-Wert
- Bezug vor/nach Oberflächenbehandlung
- Maschine und Werkzeugaufnahme
- Aufspannung und Kühlung
- aktuelles Problem
- Stückzahl und Kontaktdaten
Bitte nennen Sie Zeichnungsnummer und vorhandene Mess- oder Fehlerbilder. Konkrete Produkte und Schnittdaten werden nach technischer Prüfung bestätigt.
Werkzeugempfehlung anfragen
HC ordnet Innenräume, Radien, Wände, Objektivaufnahme, Bohrungen, Gewinde und gegebenenfalls Dichtnuten geeigneten Werkzeugfamilien zu.
Bearbeitungsanforderungen senden