
Rohrplatten bohren: Lochbild, SUS304 und Standzeit
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 3. November 2026
Eine Rohrplatte trägt hunderte Bohrungen in einem Bezugssystem, und jede einzelne entscheidet über die Dichtheit einer Einwalzstelle. Wir zeigen, woran die Standzeit in Edelstahl tatsächlich scheitert – und was ein Kühlmitteldruck von 1,5 bar für die Spanabfuhr bedeutet.

Was eine Rohrplatte von einer einzelnen Bohrung unterscheidet
Bei einer Rohrplatte zählt nicht die Bohrung, sondern die Summe. Hunderte Bohrungen sitzen in einem Raster, jede mit derselben Anforderung an Lage, Durchmesser und Oberfläche, und alle teilen sich ein Bezugssystem. Ein einzelner Ausreißer ist kein Ausreißer – er ist eine Stelle, an der später kein Rohr dicht wird.
Woher die Anforderung kommt, steht in der Auslegung: ISO 16812 regelt Rohrbündelwärmetauscher für die Erdöl-, petrochemische und Erdgasindustrie, die Regeln der TEMA legen die mechanische Auslegung fest. Beide beschreiben die Platte – nicht, wie sie gebohrt wird.
Dazu kommt die Reihenfolge. Die Bohrungen werden nicht in einem Zug gesetzt, sondern über Stunden. Was am Anfang der Platte funktioniert, muss auch bei der letzten Bohrung noch funktionieren, wenn das Werkzeug verschlissen ist und die Platte warm geworden ist. Genau daran scheitern die meisten Prozesse, die auf dem ersten Loch gut aussehen.
- Lage: die Positionstoleranz gilt für die Bohrungsachse, nicht für den Rand
- Maß: Durchmesser mit einer Toleranz, die zur Einwalztechnik passt
- Form und Oberfläche: Rauheit und Rundheit entscheiden über den Sitz des Rohrs
- Ein- und Austritt: der Grat am Austritt ist Nacharbeit oder Ausschuss
- Standzeit: wie viele Bohrungen trägt ein Werkzeug, ohne dass das Letzte aus der Reihe fällt
Diese fünf Punkte hängen zusammen, und sie lassen sich nicht getrennt optimieren. Ein Bohrer, der die Standzeit verdoppelt und dabei den Austrittsgrat verschlechtert, hat nichts gewonnen. Deshalb steht bei uns am Anfang immer die Frage, welche der fünf Anforderungen die Zeichnung tatsächlich stellt – und welche nur mitgeschrieben wird.
Lochbild: Teilung, Randabstand und der Bezug, der zählt
Das Bohrbild ist der Teil der Zeichnung, der am häufigsten unterspezifiziert ankommt. Eine Teilung ohne Bezug ist keine Angabe: Erst mit einem Bezugssystem wird aus „gleichmäßig verteilt“ eine prüfbare Forderung. Meist ist der Bezug die bearbeitete Plattenstirnfläche plus der Außendurchmesser, seltener zwei Referenzbohrungen.
Wie ein Bezugssystem aufgebaut wird, steht in ISO 5459; die Positionstoleranz der Bohrungsachsen selbst in ISO 1101.
Für die Bearbeitung heißt das: Die Bezugsfläche muss vor dem Bohren fertig sein, und sie muss in derselben Aufspannung erreichbar bleiben. Wer die Platte nach dem Bohren noch einmal umspannt, um die Stirnfläche zu schlichten, verliert den Bezug, auf den er sich beruft.
Über eine Platte von zwei Metern Länge addiert sich außerdem die Positionierabweichung der Achsen; wie sie geprüft wird, steht in ISO 230-2.
| Merkmal | Anforderung im Fall | Messgröße | Fehlerfolge |
|---|---|---|---|
| Lage der Bohrung | Positionstoleranz zum Bezugssystem | Lage der Bohrungsachse | Rohr lässt sich nicht setzen |
| Teilung im Raster | gleiche Abstände zueinander | Abstände benachbarter Bohrungen | kumulierender Versatz über die Platte |
| Randabstand | Mindestwand zur Außenkontur | Wandstärke am Rand | geschwächte Wand, Rissbildung beim Einwalzen |
| Durchmesser | +0,04 mm im dokumentierten Fall | Durchmesser am Ein- und Austritt | Rohr sitzt zu stramm oder zu locker |
| Oberfläche | Ra 6,3 µm im dokumentierten Fall | Rauheit nach ISO 21920-2 | Dichtheit der Einwalzstelle |
| Bohrungsaustritt | gratfrei | visuell, Grat an der Kante | Nacharbeit, Verletzung beim Einschieben |
Die beiden Zahlen in der Tabelle sind Projektangaben aus dem unten beschriebenen Fall. Sie sind der Maßstab, an dem wir dort gearbeitet haben – nicht die Vorgabe für Ihre Platte. Eine andere Einwalztechnik verträgt eine andere Rauheit, und eine andere Wandstärke verträgt einen anderen Randabstand.
Was die Zeichnung häufig nicht sagt: ob die Bohrung durch eine Plattierung oder eine Auflage läuft. Läuft der Bohrer durch zwei Werkstoffe, ändert sich die Standzeit, ohne dass sich an der Geometrie etwas ändert. Wir fragen das ab, bevor wir einen Wert nennen.
SUS304: warum der Werkstoff die Standzeit entscheidet, nicht der Vorschub
SUS304 ist die japanische Bezeichnung für einen austenitischen Edelstahl, der in Europa als 1.4301 oder X5CrNi18-10 geführt wird – die Zuordnung samt Kennwerten steht im Merkblatt 820 der Informationsstelle Edelstahl Rostfrei.
Für die Zerspanung ist die Bezeichnung weniger wichtig als die Eigenschaft, die alle austenitischen Sorten teilen: Sie verfestigen sich beim Schneiden, und sie leiten Wärme schlecht ab.
Beides zusammen erzeugt ein Muster, das wir in Edelstahl immer wieder sehen. Der erste Schnitt läuft gut. Wird der Vorschub zu klein oder steht die Schneide kurz im Eingriff, verfestigt sich die Randschicht, und der nächste Schnitt trifft auf ein Material, das härter ist als die Zeichnung sagt.
Die Folge ist Aufschmierung an der Schneide, dann ein größerer Schneidenradius, dann eine noch dickere verfestigte Schicht. Der Prozess schaukelt sich auf, und am Ende steht ein Werkzeug, das nicht verschlissen ist, sondern zugesetzt.
Die Gegenmaßnahme ist keine höhere Drehzahl, sondern ein Schnitt, der immer schneidet. Das heißt: Vorschub pro Umdrehung hoch genug, dass die Schneide unter der verfestigten Zone bleibt, und kein Stillstand im Eingriff. Beides ist eine Frage der Werkzeuggeometrie und der Kühlung – und genau dort lag im beschriebenen Fall der Hebel.
SUS304 und 1.4301 sind nicht in jedem Detail gleich. Die Zuordnung ist für die Zerspanung brauchbar, ersetzt aber kein Werkstoffzeugnis: Legierungszusammensetzung, Lieferzustand und Härte müssen aus dem Zeugnis kommen, nicht aus der Kurzbezeichnung.
Der Fall: 33 mm SUS304 auf einer DNM415
Der Auftraggeber ist ein Lohnfertiger, der Rohrplatten für Wärmetauscher bohrt. Sein Problem war nicht die Qualität, sondern die Standzeit: Das Werkzeug hielt 50 Meter, dann war Schluss. Bei 33 mm Bohrtiefe sind das rund 1 500 Bohrungen pro Werkzeug – eine Größenordnung, bei der ein Werkzeugwechsel mitten in einer Platte teuer wird.
| Angabe | Wert im Projekt |
|---|---|
| Maschine | Doosan Vertikal-Bearbeitungszentrum, Typ DNM415 |
| Spindel | rund 11 kW, Aufnahme BT40 |
| Steuerung | FANUC |
| Innenkühlung | Kühlmitteldruck 1,5 bar |
| Rundlauf der Spindel | 0,01 mm |
| Werkstoff | SUS304, Härte HB 180–200 |
| Bohrtiefe | 33 mm |
| Werkzeug | Vollhartmetallbohrer, Sonderausführung, Ø7,9 mm |
33 mm bei Ø7,9 mm ist ein Tiefen-Durchmesser-Verhältnis von 4,2 zu 1. Das ist kein Tiefbohren, aber es ist die Zone, in der die Spanabfuhr anfängt, eine Rolle zu spielen: Der Span muss aus einer Bohrung heraus, die viermal so tief wie breit ist, und er muss es durch die Spannut tun – nicht durch den Kühlmittelstrahl, wie weiter unten beschrieben.

Parameter und die Nachrechnung
Der Vergleich liegt als Tabelle zweier Werkzeuge vor: das bisher eingesetzte Produkt eines Wettbewerbers und die Sonderausführung von HC, beide mit Ø7,9 mm, beide auf derselben Maschine. Die Zahlen sind vollständig genug, um sie gegenzurechnen – deshalb stehen sie hier unverändert und mit der Rechnung daneben.
| Größe | Bisheriges Werkzeug | HC-Sonderausführung | Nachrechnung |
|---|---|---|---|
| Schnittgeschwindigkeit Vc | 60 m/min | 65 m/min | Vorgabe |
| Drehzahl n | 2 400 min⁻¹ | 2 600 min⁻¹ | n = 1000 · Vc / (π · 7,9) |
| Vorschub je Umdrehung fn | 0,08 mm | 0,073 mm | Vorgabe |
| Vorschubgeschwindigkeit vf | 192 mm/min | 190 mm/min | vf = fn · n |
| Zeit je Bohrung | 10,5 s | 10,5 s | t = 33 mm / vf |
| Rauheit der Bohrung | Ra 6,3 µm | Ra 6,3 µm | gemessen |
| Durchmessertoleranz | +0,04 mm | +0,04 mm | gemessen |
| Standzeit | 50 m | 70 m | Vorgabe |
Vorschub: 0,073 mm · 2 600 min⁻¹ = 190 mm/min.
Zeit je Bohrung: 33 mm / 190 mm/min = 0,174 min = 10,4 s → angegeben 10,5 s.
Gegenprobe bisheriges Werkzeug: 1000 · 60 / (π · 7,9) = 2 417 min⁻¹;
0,08 · 2 400 = 192 mm/min; 33 / 192 = 10,3 s.
Die Rechnung bestätigt beide Parametersätze und zeigt gleichzeitig, wo der Gewinn nicht herkommt. Die Schnittgeschwindigkeit steigt um gut acht Prozent, der Vorschub je Umdrehung sinkt um knapp neun Prozent – die Vorschubgeschwindigkeit bleibt praktisch gleich, und die Zeit je Bohrung ist in beiden Fällen dieselbe.
Der Takt hat sich also nicht verbessert.
Was sich verbessert hat, ist die Standzeit: von 50 auf 70 Meter, also um 40 Prozent, bei unverändertem Takt und unveränderter Qualität. Diese Kombination lässt sich nicht über die Schnittdaten erklären. Sie kommt aus dem Werkzeug – aus Geometrie, Schneidstoff und der Art, wie der Span die Bohrung verlässt.
Die Parameter stammen aus einem dokumentierten Projekt mit einer Maschine, einem Werkstoff und einer Plattengeometrie. Wir tragen sie hier als belegtes Beispiel ein und nicht als Empfehlung: Auf einer anderen Maschine mit anderer Steifigkeit und anderer Kühlmittelversorgung sind dieselben Werte ein Ausgangspunkt für einen Versuch, kein Ergebnis.
50 Meter auf 70 Meter: was das in Bohrungen bedeutet
Standzeit in Metern ist eine Größe für die Werkzeugakte, nicht für die Fertigung. In der Fertigung zählt, wie viele Bohrungen ein Werkzeug trägt, bevor es aus der Platte kommt. Bei 33 mm Bohrtiefe lässt sich das umrechnen – und die Zahl wird anschaulicher als der Meterwert.
| Standzeit | Bohrungen bei 33 mm | Reine Schneidzeit | Differenz |
|---|---|---|---|
| 50 m (bisheriges Werkzeug) | 1 515 | 4,4 h | – |
| 70 m (HC-Sonderausführung) | 2 121 | 6,2 h | +606 Bohrungen, +40 % |
Schneidzeit: 1 515 · 10,5 s = 15 908 s = 4,4 h; 2 121 · 10,5 s = 22 271 s = 6,2 h.
606 zusätzliche Bohrungen pro Werkzeug sind der eigentliche Wert. Ob das reicht, hängt an der Lochzahl je Platte: Geht eine Platte über 2 000 Bohrungen, fällt mit dem alten Werkzeug ein Wechsel mitten in die Platte und mit dem neuen nicht. Geht sie über 600, ist der Unterschied ein Wechsel weniger pro Platte.
Wir rechnen das bewusst in Bohrungen und nicht in Kosten. Was ein Werkzeugwechsel in Ihrer Fertigung kostet, wissen Sie – wir kennen Ihre Stillstandskosten nicht, und eine Zahl dafür wäre geraten.
Die Umrechnung gilt für eine Bohrung von 33 mm Tiefe. Bei einer Plattierung, einer zweiten Lage oder einer tieferen Platte ändert sich die Lochzahl pro Werkzeug, ohne dass sich an der Standzeit in Metern etwas ändert. Der Meterwert ist die belastbare Größe, die Lochzahl die anschauliche.
Was den Bohrer für SUS304 tauglich macht
Wenn die Schnittdaten den Unterschied nicht erklären, bleibt die Geometrie. Bei einem Vollhartmetallbohrer in austenitischem Edelstahl sind es vier Merkmale, an denen die Standzeit hängt – und alle vier wirken auf dieselbe Ursache: Wie viel Kraft bringt der Bohrer in die Bohrung, und wie gut kommt der Span wieder heraus.
Querschneide
Die Querschneide ist der Bereich in der Bohrerachse, in dem die Schnittgeschwindigkeit gegen null geht. Dort wird nicht geschnitten, sondern gedrückt – und Drücken ist in einem verfestigenden Werkstoff genau das Falsche.
Eine ausgeführte Querschneide, also eine ausgeschliffene oder anderweitig verkürzte Querschneide, verlagert die Arbeit nach außen auf die Hauptschneiden. Das senkt die Vorschubkraft und damit die Verfestigung an der Bohrwurzel.
Spitzenwinkel und Spanform
Der Spitzenwinkel bestimmt, wie der Span abläuft und wie lang er wird. In Edelstahl wollen wir kurze, gebrochene Späne, weil ein langer Span in einer 33 mm tiefen Bohrung nicht mehr kontrolliert aus der Spannut kommt. Die Spanform ist keine Folge der Drehzahl, sondern eine Folge von Spannutengeometrie, Spanwinkel und Vorschub.
Schneidstoff und Beschichtung
Für SUS304 arbeiten wir mit einer Hartmetallsorte, die zäh genug für unterbrochenen Eingriff und verschleißfest genug für die abrasiven Oxide im Edelstahl ist. Eine Beschichtung kann die Aufschmierung bremsen, ersetzt aber keine Geometrie: Ein zugesetztes Werkzeug mit guter Beschichtung ist immer noch zugesetzt.
Ausführung
Die Sonderausführung im beschriebenen Fall ist ein Vollhartmetallbohrer Ø7,9 mm mit angepasster Querschneide und Spannutengeometrie. Was wir nicht dokumentiert haben und deshalb nicht behaupten: konkrete Spitzenwinkel, Spanwinkel, Beschichtungstyp und Schneidstoffsorte. Diese Angaben stehen im Werkzeugzeugnis und nicht in einer Fallbeschreibung.
Wer die Wahl zwischen Bauformen grundsätzlich durchdenken will, findet die Abwägung unter HSS oder VHM-Bohrer und VHM, Wechselkopf oder Wendeplattenbohrer. Die Werkzeuggruppe selbst liegt unter CNC-Bohrer nach Werkstoff, Tiefe und Kühlung.
1,5 bar: der eigentliche Engpass
In der Maschinenliste steht Innenkühlung mit 1,5 bar. Für ein Bearbeitungszentrum mit Innenkühlung ist das ein niedriger Wert – übliche Anlagen liegen deutlich darüber, und bei Bohrungen ab etwa dem Vierfachen des Durchmessers ist der Druck die Größe, die den Span aus der Bohrung befördert. Bei 1,5 bar befördert er wenig.
Das ist keine Kritik an der Maschine, sondern eine Verschiebung der Aufgabe. Wenn der Druck den Span nicht trägt, muss der Span selbst gehen wollen: kurz gebrochen, mit einer Form, die in der Spannut läuft und nicht verklemmt. Genau das ist der Punkt, an dem die Bohrergeometrie die Aufgabe übernimmt, die sonst die Kühlmittelpumpe hätte.

Was wir aus der Aufzeichnung nicht sagen können: ob die 1,5 bar an der Pumpe oder am Werkzeugaustritt gemessen wurden. Das ist keine Nebensache – zwischen Pumpe und Schneide liegt der gesamte Weg durch Spindel, Aufnahme und Bohrer, und dort geht Druck verloren. Wenn Sie uns Ihre Werte schicken, fragen wir das als Erstes.
Der Zusammenhang zwischen Druck und Spanabfuhr ist keine Faustregel, sondern eine Frage des Verhältnisses von Spannutquerschnitt zu Spanvolumen. Deshalb nennen wir hier keinen Mindestdruck: Der hängt am Durchmesser, an der Tiefe und an der Spanform, und die wiederum an der Geometrie.
Ra 6,3, +0,04 mm und der Austritt
Die beiden Qualitätswerte im Fall – Ra 6,3 µm und +0,04 mm im Durchmesser – sind in beiden Werkzeugen gleich. Das ist der wichtigste Satz dieses Abschnitts: Die Standzeit hat sich um 40 Prozent verbessert, ohne dass die Qualität nachgegeben hat. Ein Standzeitgewinn, der über eine rauere Bohrung oder ein engeres Maß erkauft wird, ist keiner.
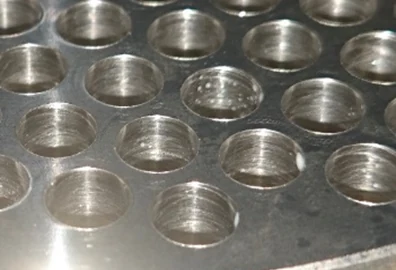
Der Austritt ist der Punkt, an dem die Qualität kippt, ohne dass eine Messung anschlägt. Ein Grat am Austritt steht in keiner Rauheitsangabe und in keiner Durchmessertoleranz.
Er fällt erst auf, wenn das Rohr eingeschoben wird oder wenn die Einwalzstelle nicht dicht wird. Deshalb gehört die Sichtprüfung der Kanten zum Nachweis – und deshalb steht sie in der Merkmalstabelle oben als eigene Zeile.
Für die Messung selbst gilt das Übliche: Der Durchmesser wird an mehreren Stellen über die Tiefe gemessen, nicht nur am Eintritt. Eine Bohrung kann am Eintritt maßhaltig sein und zur Mitte hin enger laufen, wenn der Bohrer verläuft.
Die Rauheit wird nach ISO 21920-2 als Profilkenngröße angegeben, nicht als Sichturteil. Bei einer Toleranz von +0,04 mm spielt die Messunsicherheit noch keine Rolle; wird die Toleranz enger, entscheidet sie mit, und dann gelten die Regeln aus ISO 14253-1.
Was das im Detail bedeutet, steht unter Bohrungen auf Rundheit und Zylindrizität prüfen und Querbohrungen entgraten und Restgrate prüfen.
Fehlerbilder und was wir zuerst prüfen
Die Reihenfolge ist auch hier von der Ursache zur Wirkung: erst der Werkstoff und die Kühlung, dann die Geometrie, dann die Schnittdaten. Wer bei einer zugesetzten Schneide zuerst die Drehzahl senkt, hält die Schneide länger im Eingriff und macht es schlimmer.
| Fehlerbild | Zuerst prüfen | Richtung |
|---|---|---|
| Schneide setzt zu, Späne schmieren an | Vorschub je Umdrehung, Kühlmittelauftritt | Vorschub erhöhen, Kühlung an die Schneide bringen |
| Standzeit bricht früh ein, ohne Verschleißbild | Wurde die Randschicht verfestigt? | Querschneide ausführen, Stillstand im Eingriff vermeiden |
| Span kommt nicht aus der Bohrung | Spanform und Spannutengeometrie | kurze, gebrochene Späne erzwingen |
| Bohrung läuft zur Mitte hin enger | Bohrerlänge, Rundlauf, Aufspannung | kürzerer Bohrer, Rundlauf prüfen |
| Grat am Austritt | Vorschub beim Durchbruch, Auflage unter der Platte | Vorschub am Austritt reduzieren, Auflage anpassen |
| Lage streut über die Platte | Bezug, Aufspannung, Erwärmung | Bezug in einer Aufspannung halten, Temperatur beachten |
| Durchmesser am Eintritt gut, am Austritt zu groß | Rundlauf, Schneidenzahl, Austrittsbedingungen | Rundlauf und Austrittssituation prüfen |
Beim Bohrungsaustritt kommt ein Punkt dazu, der nichts mit dem Werkzeug zu tun hat: die Auflage. Liegt die Platte unter der Bohrstelle hohl, bricht der Bohrer ins Leere, und der Grat wird unvermeidlich. Eine opfernde Auflage unter der Platte ist billiger als jede Nacharbeit.
Was wir nicht zusagen
Der Fall oben ist ein belegtes Beispiel mit vollständigen Randbedingungen: eine Maschine, ein Werkstoff, eine Plattengeometrie, ein Werkzeug. Was daraus folgt, ist eine Richtung – keine Zusage für Ihre Platte.
- Keine Standzeit in Metern ohne dokumentierten Versuch auf Ihrer Maschine, mit Ihrem Werkstoff und Ihrer Kühlmittelversorgung
- Keine Taktzeit aus einem Standzeitgewinn – im beschriebenen Fall blieb der Takt gleich
- Keine Aussage über die Dichtheit einer Einwalzstelle aus einem Bearbeitungsergebnis
- Keine Aussage über die Lagegenauigkeit des Bohrbilds ohne Bezugssystem und Messstrategie
- Keine Empfehlung für eine Plattierung oder einen zweiten Werkstoff im Schnitt, ohne dass beide bekannt sind
Wo wir eine Zahl nicht belegen können, schreiben wir sie nicht hin. Das ist der Grund, warum in der Werkzeugbeschreibung keine Spitzenwinkel und keine Beschichtung stehen: Diese Angaben liegen im Werkzeugzeugnis, und ein Fallbericht ist kein Ersatz dafür.
Häufige Fragen zu Rohrplattenbohrungen
Warum sinkt die Standzeit in SUS304 schneller als in Baustahl?
Weil sich die Randschicht beim Schneiden verfestigt und die Wärme wegen der schlechten Wärmeleitfähigkeit an der Schneide bleibt. Beides zusammen erzeugt Aufschmierung, und die Schneide schneidet danach nicht mehr, sondern drückt. Der Verschleiß ist dann nicht abrasiv, sondern adhäsiv.
Hilft eine höhere Drehzahl gegen Aufschmierung?
Nur zusammen mit einem Vorschub, der die Schneide unter der verfestigten Zone hält. Eine höhere Drehzahl bei zu kleinem Vorschub erhöht die Wärme an der Schneide und die Verfestigung an der Bohrungswurzel. Im beschriebenen Fall wurde die Drehzahl um acht Prozent erhöht und der Vorschub je Umdrehung um neun Prozent gesenkt – der Vorschubweg pro Zeiteinheit blieb gleich.
Was bedeutet ein Tiefen-Durchmesser-Verhältnis von 4,2 zu 1?
Dass der Span aus einer Bohrung heraus muss, die gut viermal so tief wie breit ist. Bei diesem Verhältnis entscheidet noch die Spannut über die Spanabfuhr und nicht ein Kühlmitteldruck. Ab etwa dem Zehnfachen kippt das, und Innenkühlung mit Druck wird zur Voraussetzung.
Reichen 1,5 bar Kühlmitteldruck für Innenkühlung?
Für die Kühlung der Schneide ja, für den Transport des Spans kaum. Bei 1,5 bar muss die Spanform die Abfuhr leisten: kurze, gebrochene Späne, die in der Spannut laufen. Ob der Wert an der Pumpe oder am Werkzeugaustritt gemessen wurde, ist dabei entscheidend und meist nicht dokumentiert.
Wie wird die Standzeit in Metern gemessen?
Als Summe der zurückgelegten Bohrwege bis zum Verschleißkriterium, also Bohrtiefe mal Anzahl der Bohrungen. Bei 33 mm Tiefe sind 50 Meter rund 1 515 Bohrungen und 70 Meter rund 2 121. Die Angabe ist nur vergleichbar, wenn das Verschleißkriterium dasselbe ist.
Warum wird die Bohrung am Austritt größer?
Weil der Bohrer beim Durchbruch keine Führung mehr hat und die Schneiden unterschiedlich belastet werden. Dazu kommt die Auflage: Liegt die Platte unter der Bohrstelle hohl, entsteht ein Ausbruch. Beides lässt sich über die Auflage und den Vorschub am Austritt beeinflussen.
Welche Angaben brauchen wir für eine Prüfung?
Plattenzeichnung mit Bohrbild und Bezugssystem, Werkstoff mit Zeugnis und Härte, Bohrtiefe und Anzahl der Lagen, Durchmesser und Toleranz, Rauheitsanforderung, Maschine mit Aufnahme und Kühlmittelversorgung, Aufspannung, Stückzahl und das aktuelle Problem.
Garantiert HC eine Standzeitverdopplung?
Nein. Wir nennen Werte aus dokumentierten Versuchen und sagen dazu, unter welchen Bedingungen sie entstanden sind. Für Ihre Platte gilt der Wert, den ein Versuch auf Ihrer Maschine ergibt – nicht der Wert aus diesem Bericht.
Werkzeuglösung für Ihre Rohrplatte prüfen lassen
Am schnellsten geht es mit der Plattenzeichnung und dem Bohrbild. Was wir zusätzlich brauchen, damit die Antwort nicht bei einer Werkzeugliste stehen bleibt:
- Werkstoff mit Zeugnis und Härte, bei Edelstahl mit Kurzname und Lieferzustand
- Bohrdurchmesser, Toleranz und Rauheitsanforderung
- Bohrtiefe, Anzahl der Lagen und ob eine Plattierung im Schnitt liegt
- Bohrbild mit Bezugssystem und Randabstand
- Maschine, Aufnahme, Rundlauf und Kühlmittelversorgung mit Druck
- Stückzahl, aktuelle Standzeit und wo das Werkzeug ausfällt
Standzeit und Taktzeit sagen wir nicht ohne dokumentierte Versuchsbedingungen zu.
Normen und Quellen
- ISO 16812:2019 – Erdöl-, petrochemische und Erdgasindustrie: Rohrbündelwärmetauscher. Regelt Auslegung, Werkstoffauswahl, Fertigung und Prüfung; ergänzt API Std 660. Enthält keine Zerspanungsparameter.
- TEMA – Tubular Exchanger Manufacturers Association – Standardwerk für die mechanische Auslegung von Rohrbündelwärmetauschern, international als Referenz für Rohrplatten und Rohr-Teilung verwendet. Keine Angaben zur Bohrungsbearbeitung.
- ISO 1101:2017 – GPS, Geometrische Tolerierung: Form-, Richtungs-, Orts- und Lauftoleranzen. Grundlage für die Positionstoleranz der Bohrungsachsen; keine Aussage über erreichbare Fertigungsgenauigkeit.
- ISO 5459:2024 – GPS, Bezüge und Bezugssysteme. Beschreibt den Aufbau der Bezüge A, B, C; enthält keine Messstrategie für ein konkretes Bauteil.
- ISO 21920-2:2021 – GPS, Oberflächenbeschaffenheit: Profil. Begriffe, Definitionen und Kenngrößen; Grundlage für die Angabe Ra.
- ISO 14253-1:2017 – Prüfung von Werkstücken, Entscheidungsregeln. Konformitätsaussage unter Berücksichtigung der Messunsicherheit; kein Toleranzwert für ein konkretes Bauteil.
- ISO 230-2:2014 – Prüfregeln für Werkzeugmaschinen, Positioniergenauigkeit numerisch gesteuerter Achsen. Relevant für die Streuung der Lochposition über eine große Platte; keine Aussage über ein konkretes Bohrbild.
- Informationsstelle Edelstahl Rostfrei – Merkblatt 820 – Leitfaden zur Auswahl nichtrostender Stähle, mit Werkstoffkenngrößen zu 83 Sorten. Keine Zerspanungsparameter.
Verwandte Seiten
Querbohrungen bohrenUnterbrochener Schnitt, Führung und Grat am Austritt.
Spanbrechen oder EntspanenWie die Spanform entsteht und wann sie kippt.
Rundheit und Zylindrizität prüfenWarum der Durchmesser allein die Form nicht beschreibt.
CNC-Bohrer auswählenBauformen nach Werkstoff, Tiefe und Kühlung.
Verdichterkomponenten bearbeitenSpirale, Lagerbohrung und Gehäuse im Maschinenbau.