
Querbohrungen bohren bei unterbrochenem Schnitt
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 16. Oktober 2026
Bearbeitungsfolge, Wiedereintritt und Werkzeuggrenzen gezielt prüfen: Dieser Leitfaden zeigt, wie sich kreuzende Bohrungen geometrisch eingeordnet, A → B und B → A verglichen und am Bauteil validiert werden.
Inhalt anzeigen
KurzantwortWo unterbricht die Querbohrung den Schnitt?Eintritt und Austritt: wo der Bohrer führt oder ausweichtWie beeinflusst die Bearbeitungsfolge das Risiko?Welche Werkzeugmerkmale müssen geprüft werden?Wie werden Werkzeugschneide und Bohrung bewertet?Prüfprotokoll für den Vergleich A → B und B → AHäufige Fragen zum Bohren von QuerbohrungenZeichnung und Prozessdaten an HC sendenQuellen und GeltungsgrenzenKurzantwort
Beim Bohren durch eine vorhandene Querbohrung ändern sich Eingriff und Abstützung der Werkzeugschneiden. Entscheidend sind das Durchmesserverhältnis, der Kreuzungswinkel, ein möglicher Achsversatz und die Frage, ob der Bohrer hinter dem Hohlraum erneut in Werkstoff eintritt. Deshalb werden zuerst Geometrie, Bearbeitungsfolge und Werkzeugfreigabe geprüft – erst danach Schnittgeschwindigkeit und Vorschub.
Vier Leitregeln
1. Geometrie und Werkzeugfreigabe vor Schnittwertänderungen prüfen. 2. Ein Austritt in einen Hohlraum ist nicht dasselbe wie ein Wiedereintritt. 3. Es gibt keine werkzeug- und werkstoffübergreifende Reduktionsquote für Drehzahl oder Vorschub. 4. Eine abgeschlossene Bohrung beweist noch nicht, dass Bohrungsqualität und innere Kreuzungskante freigegeben sind.
Begriffsgrenze: Mit Querbohrungen sind hier Bohrungen gemeint, die eine bereits vorhandene innere Bohrung schneiden. Der Leitfaden behandelt nicht den äußeren schrägen Bohrungseintritt und ersetzt keinen vollständigen Entgratungsleitfaden.
Wo unterbricht die Querbohrung den Schnitt?
Austritt in einen Hohlraum und Wiedereintritt unterscheiden
Nicht jede Kreuzungsgeometrie führt dazu, dass die gesamte Bohrerspitze gleichzeitig frei läuft. Je nach Lage können beide Schneiden nacheinander aus dem Werkstoff austreten, nur teilweise den Kontakt verlieren oder nach dem Hohlraum wieder in Werkstoff eintreten.
| Bearbeitungssituation | Änderung im Eingriff | Vorrangig prüfen |
|---|---|---|
| Neue Bohrung endet in einer vorhandenen Bohrung | Die Schneiden treten schrittweise aus dem Werkstoff aus. | Kreuzungskante, Grat, tatsächlicher Endpunkt |
| Neue Bohrung wird hinter dem Hohlraum fortgesetzt | Austritt, freie Strecke und erneuter Materialkontakt folgen aufeinander. | Wiedereintritt, Laständerung, Schneidenzustand, Bohrungsqualität |
| Vorhandene Bohrung wird nur teilweise geschnitten | Ein Teil der Schneide verliert Kontakt, während andere Bereiche weiter schneiden. | Asymmetrischer Eingriff, Ablenkung, lokale Beschädigung |
Durchmesser, Kreuzungswinkel und Versatz erfassen
Die Zeichnung oder das freigegebene 3D-Modell muss mindestens D_A, D_B, den Kreuzungswinkel α, einen definierten Achsversatz e, die Lage der Kreuzung zum Bauteilbezug und die Bearbeitungsrichtung enthalten. Das Verhältnis D_A/D_B allein beschreibt den Eingriff nicht: Winkel, Versatz, Spitzengeometrie und Toleranzen verändern, wann einzelne Schneiden in die Öffnung eintreten und wieder Werkstoff erreichen.
Der Schnittpunkt der Bohrungsachsen ist deshalb kein universeller Umschaltpunkt für einen Parametersatz. Der tatsächliche Übergangsbereich wird aus Bauteilgeometrie, Toleranzen und Werkzeuggeometrie abgeleitet.
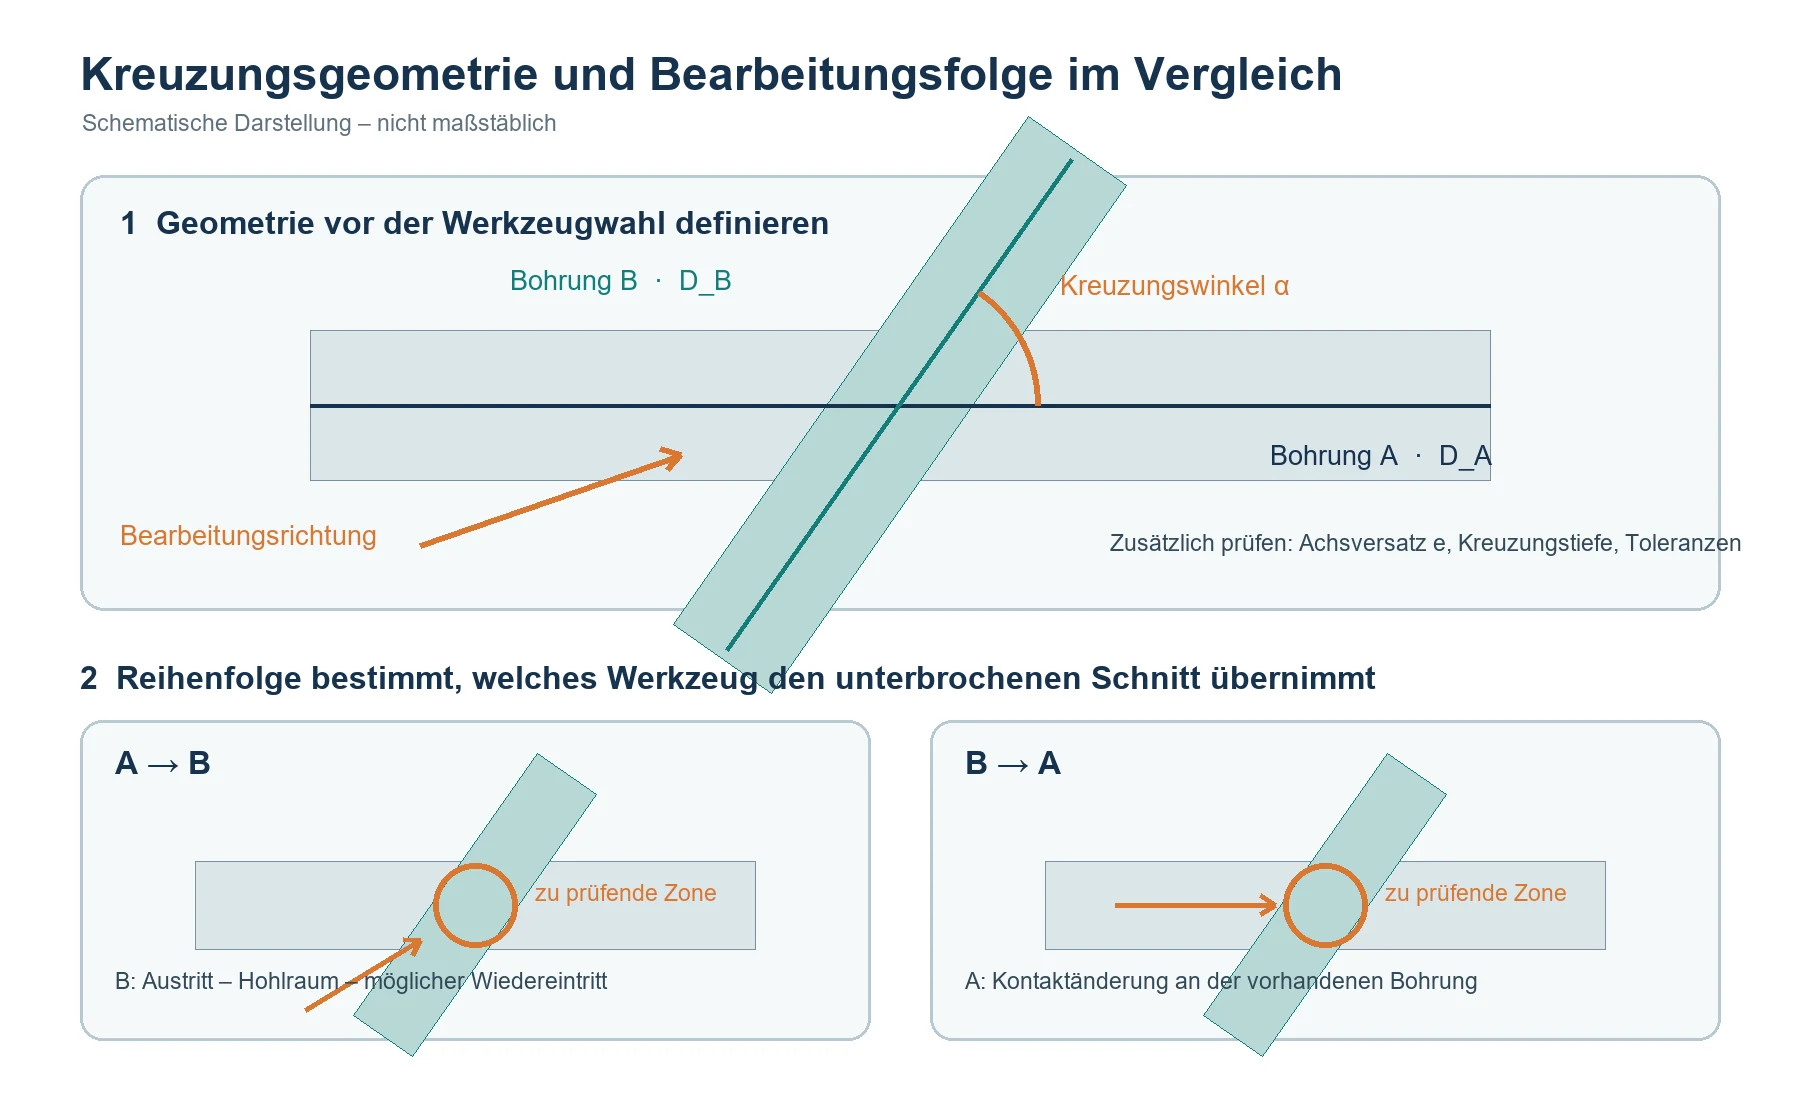
Den Übergangsbereich bestimmen
- Im Schnittmodell markieren, wo eine Schneide erstmals die vorhandene Öffnung erreicht.
- Bereiche mit Teilkontakt und gegebenenfalls vollständigem Freilauf kennzeichnen.
- Prüfen, ob und auf welcher Seite ein Wiedereintritt erfolgt.
- Den Bereich markieren, in dem wieder der erwartete Schneideneingriff vorliegt.
- Toleranzen von Bohrungsdurchmesser, Lage und Werkzeuggeometrie in die Zone einbeziehen.
Eintritt und Austritt: wo der Bohrer führt oder ausweicht
Bei einer Querbohrung ist der Eingriff nicht gleichmäßig: Beim Durchlaufen der Gegenbohrung trägt zeitweise nur eine Schneidenhälfte, kurz darauf keine. Der Bohrer verliert in diesem Moment seine seitliche Abstützung an den Führungsfasen. Ob er danach wieder auf der Sollachse läuft, entscheidet sich an zwei Stellen – beim Eintritt in die Unterbrechung und beim Austritt aus ihr.
Eintritt: Trifft die Schneide auf eine bereits vorhandene Bohrung, springt die Schnittkraft. Ein Bohrer mit kurzer Auskragung und breiten Führungsfasen fängt diesen Sprung besser ab als ein langer, schlanker. Ein Anbohren vor der Querbohrung sichert die Lage, beseitigt aber nicht die Unterbrechung selbst.
Austritt: Verlässt der Bohrer die Unterbrechung wieder, ist die Restwand an dieser Stelle dünn. Sie gibt nach, bevor die Schneide durchtrennt – daraus entsteht der Grat am Rand der Querbohrung. Je dünner die Restwand und je höher der Vorschub, desto stärker fällt er aus.
| Situation | Was die Stabilität gefährdet | Erste Maßnahme |
|---|---|---|
| Eintritt in eine vorhandene Querbohrung | Die Schnittkraft springt auf eine Schneidenhälfte | Vorschub über das Unterbrechungsfenster reduzieren, Auskragung verkürzen |
| Austritt aus der Querbohrung | Die dünne Restwand gibt nach, bevor die Schneide trennt | Vorschub am Austritt senken, Stützkörper oder Gegenlage prüfen |
| Gewölbte oder schräge Eintrittsfläche | Nur ein Punkt der Schneide trägt, der Bohrer läuft seitlich weg | Anbohren oder Fläche planfräsen, Vorschub beim Eintritt begrenzen |
| Dünne Wand zwischen zwei Bohrungen | Das Werkstück federt, nicht nur das Werkzeug | Stützkörper, kleinere Zustellung und Spannkraft prüfen |
Stabilität ist deshalb keine Werkzeugeigenschaft allein. Sie entsteht aus Auskragung, Führungsfasen, Vorschubfenster, Werkstückspannung und der Frage, ob die Wand an der Engstelle nachgeben kann. Wer nur den Bohrer wechselt und Auskragung, Vorschub und Spannung unverändert lässt, verschiebt das Problem häufig nur an eine andere Stelle der Bohrung.
Wie beeinflusst die Bearbeitungsfolge das Risiko?
A → B und B → A unter denselben Abnahmekriterien vergleichen
| Vergleichspunkt | A zuerst, danach B | B zuerst, danach A |
|---|---|---|
| Werkzeug im unterbrochenen Schnitt | Bohrer für B | Bohrer für A |
| Zu untersuchender Übergang | B tritt in A ein; gegebenenfalls Wiedereintritt | A tritt in B ein; gegebenenfalls Wiedereintritt |
| Oberfläche, die durch den zweiten Schritt beeinflusst werden kann | Bohrungswand und Kreuzungskante von A | Bohrungswand und Kreuzungskante von B |
| Folgeaufwand | Prüfen, gegebenenfalls feinbearbeiten, entgraten und reinigen | Prüfen, gegebenenfalls feinbearbeiten, entgraten und reinigen |
| Entscheidung | Werkzeugfreigabe, Messergebnis und Kosten pro Gutteil | Werkzeugfreigabe, Messergebnis und Kosten pro Gutteil |
Eine größere Bohrung zuerst herzustellen kann eine zu prüfende Bearbeitungsfolge sein. Sie ist jedoch keine allgemeine Regel. Die Eignung hängt von Werkzeugausführung, Kreuzungsgeometrie, Material, Feinbearbeitung, Zugänglichkeit und dem geforderten Endzustand ab.
Wichtig für den Vergleich
Beide Reihenfolgen müssen dieselbe Zeichnung, dieselben Qualitätsmerkmale und dieselbe Definition eines Gutteils erfüllen. Unterschiedliche Abnahmekriterien erzeugen keinen belastbaren Prozessvergleich.
Feinbearbeitung, Entgratung und Reinigung einplanen
Die Reihenfolge muss auch die späteren Prozessschritte berücksichtigen: Kann die zweite Bohrung eine bereits feinbearbeitete Wand beschädigen? Darf eine Reibahle oder ein anderes Werkzeug die Kreuzungszone passieren (Reiben bei Querbohrungen und unterbrochenem Schnitt)? Wann entsteht der Grat, und wie wird er innen geprüft? Ist das Entgratwerkzeug erreichbar? Wie wird nach der Reinigung kontrolliert, dass keine losen Späne oder anhaftenden Gratreste verbleiben?
Die zweite Bohrung entfernt den Grat der ersten nicht automatisch. Reiben ist keine allgemeine Entgratstrategie, und Reinigen entfernt keinen Grat, der noch fest mit der Kreuzungskante verbunden ist. Für den Austrittsgrat und die Kantenprüfung gilt der separate Leitfaden Grat am Bohrungsaustritt reduzieren.
Nicht nur die reine Bohrzeit vergleichen
Zur Prozessentscheidung gehören Bearbeitungs- und Werkzeugwechselzeit, Erstteil- und Prozessprüfung, Entgratung, Reinigung, Werkzeugwechsel, Nacharbeit, Ausschuss und die Zahl freigegebener Gutteile. Ohne belastbare Produktionsdaten werden keine Standzeit- oder Kosteneinsparungen in Prozent angegeben.
Welche Werkzeugmerkmale müssen geprüft werden?
Die konkrete Werkzeugausführung freigeben
Eine Produktfamilie oder der Schneidstoff allein genügt nicht. Für die Freigabe werden Werkzeugtyp und Zeichnungsstand, Schneidstoff und Schneidengeometrie, Spitzenzentrum und Schneidenecken, Führungsfasen, Spannuten, Kühlmittelaustritte, nutzbare Länge, tatsächliche Auskragung sowie die dokumentierte Eignung für Material, Tiefe und Kreuzungsgeometrie geprüft.
Herstellerunterlagen zeigen bewusst unterschiedliche Grenzen: Eine Sandvik-Unterlage zum CoroDrill DS20 nennt für Querbohrungen konkrete Voraussetzungen und schließt langspanende Werkstoffe in diesem Zusammenhang aus; MAPAL beschreibt Querbohrungen als Einsatzfall eines bestimmten Tritan-Drill-Steel; Kennametal nennt eine Vier-Führungsfasen-Ausführung für Geradheit und Rundheit auch bei Querbohrungen. Diese Angaben belegen keine allgemeine Überlegenheit, sondern dass die Freigabe an eine konkrete Werkzeugausführung gebunden ist.
Keine pauschale Übertragung
Weder eine zusätzliche Führungsfase noch eine bestimmte Schneidenzahl, Beschichtung oder flache Spitze ist automatisch für jede Querbohrung geeignet. Produktdaten anderer Hersteller werden nicht als HC-Schnittwerte oder HC-Freigabe übernommen.
Aufnahme, Rundlauf, Auskragung und Kühlung mitbewerten
- Werkzeug- und Aufnahmezustand dokumentieren.
- Rundlauf am montierten Werkzeug an einer definierten Messstelle prüfen.
- Auskragung und Kollisionsraum erfassen.
- Werkstückspannung und lokale Wandstärken bewerten.
- Kühlmittelzufuhr und mögliche Spanwege durch beide Bohrungen prüfen.
- Maschinen- und Programmbedingungen dokumentieren.
Ein neues Werkzeug kann Fehler in Aufspannung, Schnittstelle, Rundlauf oder Kühlmittelversorgung nicht automatisch kompensieren. Hinweise zur Kühlmittelversorgung stehen im Leitfaden Bohrer mit Innenkühlung: Einsatzbedingungen, Druck und Spanabfuhr.
Vorschub und Schnittgeschwindigkeit getrennt behandeln
Die Angaben Vorschub pro Umdrehung f, Vorschubgeschwindigkeit v_f sowie Schnittgeschwindigkeit v_c beziehungsweise Drehzahl n dürfen nicht unter „langsamer bohren“ zusammengefasst werden. Welche Größe in welchem Übergangsbereich geändert werden darf, richtet sich nach Werkzeug, Material, Steuerung und Freigabe. Eine universelle Reduktion in Prozent wird nicht veröffentlicht.
Standardwerkzeug oder angepasste Lösung?
Eine weitergehende Werkzeugbewertung ist sinnvoll, wenn das vorhandene Werkzeug für die Kreuzungsgeometrie nicht freigegeben ist, nutzbare Länge und Auskragung nicht zusammenpassen, die Standardgeometrie Kontakt, Führung und Spanabfuhr nicht zugleich beherrscht oder eine validierte Standardlösung die Qualitäts- beziehungsweise Wirtschaftlichkeitsziele verfehlt. Zuerst wird die Bearbeitungsfolge geprüft, danach eine mögliche Anpassung.
Wie werden Werkzeugschneide und Bohrung bewertet?
Akzeptanzkriterien vor dem Versuch festlegen
| Bewertungsobjekt | Vorab festzulegende Nachweise |
|---|---|
| Werkzeugschneide | Ausgangszustand, Verschleißort, Ausbruch, Wechselgrund und Foto-ID |
| Neue Bohrung | Durchmesser, Lage, Form, Oberfläche und zeichnungsbezogene Prüfmerkmale |
| Kreuzungskante | Anhaftender Grat, Ausbruch, Verformung oder unzulässige Kontur |
| Vorhandene Bohrung | Kratzer, Grateintrag und Veränderungen durch die spätere Bearbeitung |
| Prozess | Spanabfuhr, Kühlung, auffällige Last, Geräusch oder Schwingung |
| Produktion | Gutteilzahl, vollständige Zykluszeit, Prüfung, Nacharbeit und Ausschuss |
Eine allgemeine zulässige Grathöhe wird nicht angenommen. Grenzwerte müssen aus Zeichnung, Funktionsanforderung oder einem freigegebenen Prüfplan stammen.
Schadensbild und Entstehungszeit zusammenführen
| Beobachtung | Zuerst prüfen |
|---|---|
| Schaden nahe dem Wiedereintritt | Kontaktgeometrie, Übergangszone, Werkzeugmontage und anfänglicher Schneidenzustand |
| Maßabweichung der neuen Bohrung | Messposition, Rundlauf, Werkzeugzustand, Aufspannung und Bahn |
| Grat wächst mit der Bohrungszahl | Schneidenverschleiß, Werkstoffstreuung und Einfluss der Folgebearbeitung |
| Späne bleiben in der Kreuzung | Spannut, Fluidweg und mögliche Spanablage in der vorhandenen Bohrung |
| Ergebnis ändert sich nach Werkzeugwechsel | Werkzeugversion, Montage, Längenkorrektur und Erstteilfreigabe |
Diese Beobachtungen stützen eine Ursachenhypothese, beweisen sie jedoch nicht allein. Eine einzelne Ausbruchaufnahme darf nicht als eindeutige Root-Cause-Bestätigung verwendet werden.
Sichtprüfung und Maßprüfung trennen
Ein Endoskop kann Lage und sichtbare Defekte der inneren Kreuzung zeigen. Maß-, Form- und Lageaussagen benötigen eine geeignete Messfähigkeit und definierte Messpositionen. Ein einwandfreier äußerer Bohrungseintritt beweist nicht, dass die innere Kreuzungskante freigegeben ist. Falls erforderlich, werden freigegebene Schnittmuster oder andere geeignete Prüfverfahren verwendet. Ein Durchflussversuch allein beweist weder Gratfreiheit noch Partikelsicherheit.
Reihenfolge vergleichen, danach Variablen gezielt ändern
Im ersten Versuchsschritt werden A → B und B → A als vollständige Prozessrouten verglichen. Jede Route verwendet die für sie freigegebenen Werkzeuge und Bedingungen, aber dieselbe Bauteilanforderung. Erst nach Auswahl einer Route wird innerhalb dieser Route eine erklärbare Einflussgröße gezielt verändert; erforderliche gekoppelte Anpassungen werden mit dokumentiert.
Für die allgemeine Versuchsplanung siehe Wie testet man ein neues Zerspanungswerkzeug vor der Serienproduktion?.
Abbruch- und Wiederholungsbedingungen definieren
Der Versuch wird bei auffälliger Last, ungewöhnlichem Geräusch oder Schwingung, gestörter Kühlung oder Spanabfuhr, erkennbarer Schneiden- beziehungsweise Aufnahmebeschädigung, Bohrungsabweichung oder unzulässigem Defekt in der vorhandenen Bohrung unterbrochen. Materialzustand, Winkel, Versatz, Bohrungsgröße, Tiefe, Auskragung oder Werkzeugversion ändern die Übertragbarkeit und lösen eine erneute Bewertung aus.
Prüfprotokoll für den Vergleich A → B und B → A
Die Tabelle ist eine Arbeitsvorlage. Solange keine tatsächlichen Versuche dokumentiert sind, dürfen keine hypothetischen Ergebnisse als HC-Anwendungsfall veröffentlicht werden.
| Prüffeld | Route A → B | Route B → A |
|---|---|---|
| Bauteil / Zeichnungsrevision | — | — |
| Werkstoff und Zustand | — | — |
| D_A, D_B, α, e und Kreuzungstiefe | — | — |
| Austritt / Teilkontakt / Wiedereintritt | — | — |
| Werkzeugtyp und Version | — | — |
| Aufnahme, Auskragung, Rundlauf | — | — |
| Kühlmittel und Spanweg | — | — |
| v_c oder n; f oder v_f; Übergangszone | — | — |
| Schneidenprüfung / Foto-ID | — | — |
| Bohrungsprüfung / Messverfahren | — | — |
| Kreuzungskante / Befund | — | — |
| Entgratung und Reinigung | — | — |
| Stichprobe / Bearbeitungsfolge | — | — |
| Zykluszeit / Gutteile / Nacharbeit | — | — |
| Ergebnis, Grenzen, Freigabe | — | — |
Häufige Fragen zum Bohren von Querbohrungen
Welche Angaben fehlen für eine belastbare Werkzeugauswahl?
Benötigt werden beide Bohrungsdurchmesser, Kreuzungswinkel, Versatz, Kreuzungstiefe, Information zum Wiedereintritt, Werkstoffzustand, Qualitätsanforderung und die aktuelle Werkzeugausführung. Die Angabe „Querbohrung“ allein reicht nicht.
Muss die größere Bohrung immer zuerst hergestellt werden?
Nein. Sie kann eine zu prüfende Route sein, muss aber zu Werkzeugfreigabe, Geometrie, Feinbearbeitungsfolge, Zugänglichkeit und Messergebnis passen.
Reicht es aus, den Vorschub zu reduzieren?
Nein. Eine Vorschubänderung behebt keine ungeeignete Geometrie, keinen unzulässigen Rundlauf, keine unzureichende Spanabfuhr und keine fehlende Werkzeugfreigabe.
Wann gilt eine erprobte Empfehlung nicht mehr?
Wenn sich Werkstoffzustand, Winkel, Versatz, Bohrungsgröße, Kreuzungstiefe, Auskragung, Kühlung oder Werkzeugversion ändern, muss die Übertragbarkeit neu geprüft werden.
Wie wird das Ergebnis am Bauteil bestätigt?
Mit tatsächlichem Material und realer Aufspannung sowie vorab festgelegten Kriterien für Bohrungsqualität, Kreuzungskante, Werkzeugzustand und Gutteilzahl. Ein einmal erfolgreich durchbohrtes Teil genügt nicht.
Entfernt die zweite Bohrung automatisch den Grat der ersten?
Nein. Sie kann vorhandene Grate verändern und gleichzeitig eine neue Kreuzungskante erzeugen. Prüfung, Entgratung und Reinigung werden für die vollständige Prozessfolge geplant.
Zeichnung und Prozessdaten an HC senden
Für eine erste technische Einordnung benötigt HC den Zeichnungsausschnitt der Kreuzung, Werkstoff und Zustand, beide Bohrungsabmessungen einschließlich Winkel und Versatz, Qualitäts- und Kantenanforderungen sowie Angaben zu Maschine, Aufnahme, Kühlung und Stückzahl. Bei einem bestehenden Problem helfen zusätzlich Werkzeugversion, Prozessreihenfolge, Parameter, Fotos, Fehlerzeitpunkt und Messprotokoll.
Zeichnung zur Werkzeugauswahl senden
Unterstützende Auswahlseiten:
Quellen und Geltungsgrenzen
- Sandvik Coromant, CoroDrill DS20 – Produktbroschüre (Abschnitt zu schwierigen Bohrsituationen und Querbohrungen). Produkt- und anwendungsbezogene Grenzen; keine allgemeine HC-Schnittwertfreigabe.
- MAPAL, Tritan-Drill-Steel. Belegt Querbohrungen als beschriebenen Einsatzfall einer konkreten Werkzeugausführung; nicht auf beliebige Bohrer übertragbar.
- Kennametal, Kenna Universal Drills. Beschreibt eine konkrete Vier-Führungsfasen-Ausführung für Geradheit und Rundheit auch bei Querbohrungen; keine allgemeine Aussage zu allen Vierfasenbohrern.
Nach dem Bohren muss die räumliche Verschneidungskante getrennt bearbeitet und geprüft werden. Der Leitfaden Querbohrungen entgraten und Restgrate prüfen ordnet Werkzeugzugang, Reinigung, Prüfabdeckung und Blindstellen.