
Wie testet man ein neues Zerspanungswerkzeug vor der Serienproduktion?
Bei einem nützlichen Versuch geht es nicht nur darum, ein gutes Stück zu produzieren. Sie muss zeigen, warum das Ergebnis akzeptabel ist, unter welchen Bedingungen es erreicht wurde und ob diese Bedingungen reproduzierbar sind.
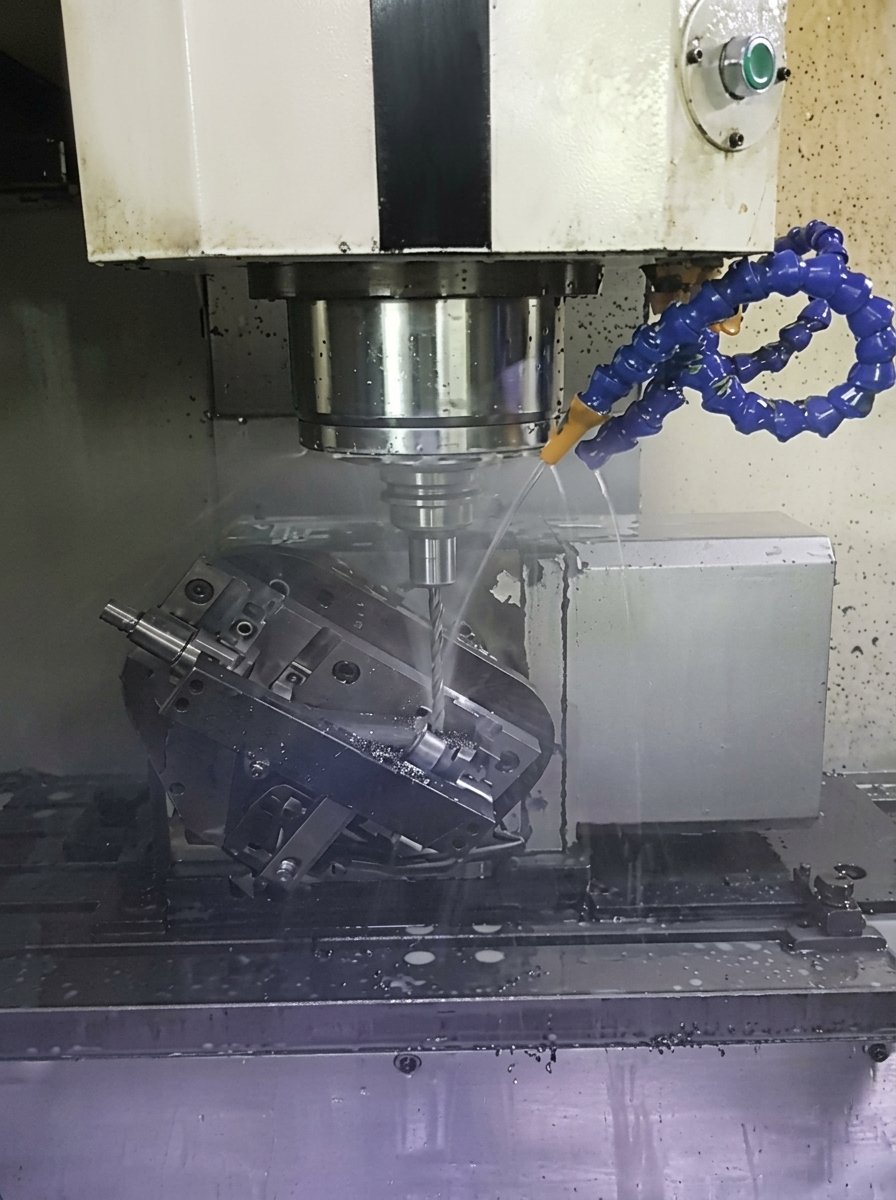
Eine Prüfung muss die tatsächliche Befestigung wiedergeben.
Bei der Validierung geht es nicht nur um das Werkzeug. Maschine, Werkzeughalter, Klemmung, Teileorientierung und Fluidverteilung sind Teil des Protokolls. Ein Bild der Baugruppe dokumentiert die Bedingungen und erleichtert den Vergleich, wenn sich das Ergebnis während des seriellen Durchlaufs ändert.
Die vier Stufen eines industriellen Tests
| Ebene | Fragestellung | Erwartete Beweise |
|---|---|---|
| Durchführbarkeit | Realisiert das Werkzeug das Feature ohne kritischen Defekt? | Gemessenes Stück, Fotos, Randzustand, kein Vorfall |
| Erstausrüstung | Wiederholt sich das Ergebnis auf mehreren Stücken? | Kurzserien mit konstanter Methode und Bedingungen |
| Ausdauer | Bleibt die Drift rechtzeitig kontrolliert? | Periodische Messungen, Messgeräte, Verschleiß- und Lebensdauerbestimmung |
| Produktion | Bleibt der Prozess zwischen Losen, Betreibern oder Maschinen stabil? | Kontrollplan, Rückverfolgbarkeit und Reaktion auf Abweichungen |
Protokoll schreiben vor dem Schneiden
- Ziel: Durchmesser, Zykluszeit, Oberflächenbeschaffenheit, Lebensdauer oder Stabilität
- Referenz: aktuelles Werkzeug, Anfangsstatus und Vergleichsmethode
- Feste Variablen: Material, Los, Maschine, Werkzeughalter, Programm, Flüssigkeit, Halterung
- Geprüfte Variable: eine Änderung eindeutig benannt
- Messungen: Instrument, Häufigkeit, Probe, Temperatur und Bediener
- Halt: Abfallschwelle, Verschleiß, Belastung, Lärm, Bruch oder Sicherheitsrisiko
Aufmerksamkeit auf nicht vergleichbare „Gewinne“
Eine in Stück ausgedrückte Lebensdauer ist nur dann vergleichbar, wenn Material, Charakteristik, Parameter, End-of-Life-Kriterium und Kontrolle gleichwertig sind. Ein schnellerer Zyklus kann die Kosten für das Entgraten, Messen oder Schrott verschieben.
HC präsentiert keine Client Cases oder Performance Multiplikatoren ohne verifizierte Daten und Veröffentlichungsberechtigung.
Empfohlenes Verfahren
Freeze-Kontext
Identifizieren Sie Chargenmaterial, Maschine, Baugruppe, Flüssigkeit, Programm und Steuerungswerkzeug.
Messung der Abfahrt
Dokumentieren Sie die aktuelle Leistung mit der gleichen Methode wie der zukünftige Test.
Halterung und Steuerung
Prüfen Sie Schwanz, Klemme, Faux-Round, Ausgabelänge und Werkzeugkorrektur.
Start schrittweise
Beobachten Sie das erste Stück, Chip, Last und Kante, bevor Sie das Los erhöhen.
Probe
Messen Sie in definierten Intervallen, nicht nur das erste und letzte Stück.
Entscheidung
Akzeptieren, anpassen oder ablehnen gemäß den schriftlichen Schwellenwerten vor dem Testen.
Mindestprüfbogen
Rückverfolgbarkeit
Referenz- und Loswerkzeug, Losmaterial, Maschine, Datum, Bediener, Programm und Montage.
Bedingungen
Vc, n, vorwärts, Eingriff, Tiefe, Flüssigkeit, Druck, Konzentration und Temperatur.
Ergebnisse
Bruttomessungen, Fotos, Chips, Verschleiß, Vorfälle, Zeit und Entscheidung mit der verantwortlichen Person.
Umwandlung eines Tests in eine Produktionsentscheidung
| Kriterium | Messung vor der Prüfung | Messung während der Prüfung | Schreibregel |
|---|---|---|---|
| Stückqualität | Aktuelle Methode, Instrument und Häufigkeit | Größe, Form, Rauheit oder Erröten je nach Ebene | Akzeptanz- und Handlungslimit bei Überschreitung |
| Prozessstabilität | Maschine, Halterung, Werkzeughalterung und Referenzmaterial | Beobachtbare Belastung, Lärm, Späne, Temperatur oder Drift | Anzahl der Stücke und Bedingungen, um stabil zu bleiben |
| Werkzeugstatus | Abgebildete und gemessene neue Kante | Lokalisierter Wucher, Chipping, Bonding oder Deponie | Zeitpunkt der Festnahme und zur Strafverfolgung befugte Person |
| Produktivität | Vergleichbarer Zyklus und nicht schneidende Zeit | Echtzeit, Änderungen und Ausschuss | Vergleichen Sie nur akzeptierte Stücke |
Prüfung A/B ohne Verwirrung
Bewahren Sie identisches Material, Programm, Montage, Kühlung und Kontrolle auf. Wenn sich mehrere Variablen zusammen ändern, zeigt das Ergebnis, dass eine Konfiguration funktioniert, aber nicht warum.
Serienüberlassungsordner
Halten Sie die Planversion, Werkzeugreferenz, Montage, ausgeführte Bedingungen und Lesungen. Seite Angaben zur Angebotsabgabe hilft, fehlende Daten vor dem Testen zu sammeln.
Häufig gestellte Fragen
Wie viele Teile braucht es, um ein Werkzeug zu validieren?
Die Anzahl hängt vom Risiko, Volumen, der Variabilität und dem untersuchten Kriterium ab. Ein erstes Stück validiert Machbarkeit, nicht langfristige Stabilität.
Können wir die Geschwindigkeit ändern und während des gleichen Tests vorankommen?
Ja in einem strukturierten Testplan, aber jeder Schritt muss identifiziert werden. Für eine einfache Diagnose erleichtert das Wechseln eines einzelnen Hebels die Interpretation.
Wie kann man die Lebensdauer von zwei Werkzeugs vergleichen?
Verwenden Sie das gleiche Stück, Material, Maschine, Montage, Messung und End-of-Life-Regel, und notieren Sie die genauen Bedingungen und Abweichungen.
Warum die Chips fotografieren?
Sie liefern eine Spur des Prozesses und helfen, Evakuierung, Wärme, Crossover und Stabilität mit den verwendeten Parametern zu verbinden.
Verwandte Erzeugnisse und Leitfäden
Technische Referenzen konsultiert
Vorbereitung eines HC-Tests
Senden Sie Linse, aktuelles Werkzeug, Teil, Material, Maschine, Montage, Parameter, Messmethode und Volumen. HC wird ein Vergleichsblatt und fehlende Daten vorschlagen.
Vorbereitung auf die ValidierungDaten aus der Ingenieurabteilung HC, als Referenz. Die Startbedingungen müssen an Ihrer Maschine, Ihrem Material und Ihrer Montage validiert werden.