
Verarbeitung eines Stahllagerrings
Organisieren Sie Schießen, Schluchten und Piercing um die Referenzen der Erholung und metallurgischen Zustand des Raumes.
Empfangen Sie ScreeningVorbereitung der Datei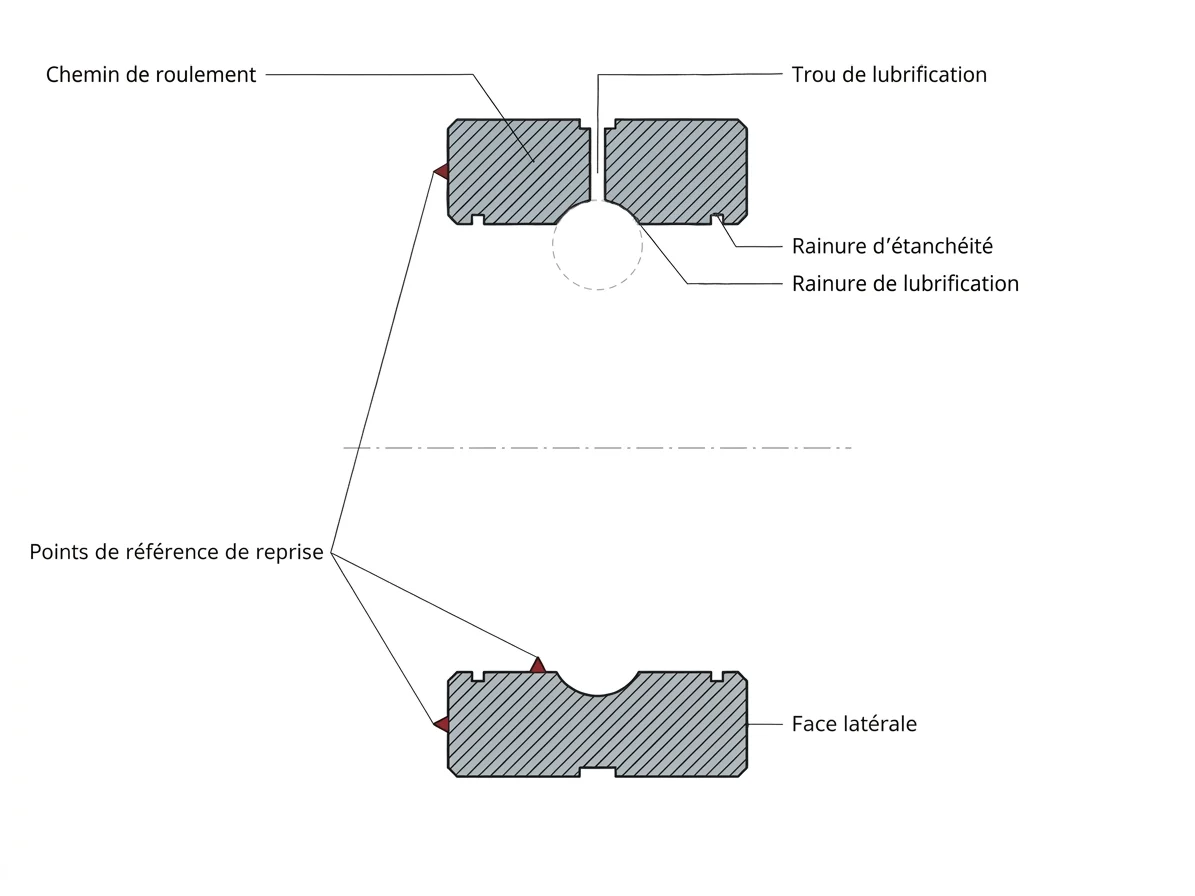
Bauen Sie den Bereich um die Referenzen herum
Durchmesser, Flächen und Laufbahn müssen mit einer gemeinsamen Funktionsachse verbunden bleiben. Die Montage und Reihenfolge der Abdeckungen wird daher vor der detaillierten Auswahl der Werkzeuge definiert.
Status vor der BehandlungIdentifizieren Sie die rauen Oberflächen, Dicken und Referenzen, die verfügbar bleiben.
Erwartete VerformungAntizipieren Sie die Wirkung der Wärmebehandlung auf Rundheit, Breite und Koaxialität.
Separates FinishQualifizieren Sie den endgültigen Rollwegprozess nach Härte, Oberfläche und funktionalen Anforderungen.
Kritische Bereiche des Raumes
Flächen und Durchmesser
Die Klemme darf den Ring nicht verformen oder den Bezugspunkt, der zur Steuerung von Breite, Schlag und Rundlauf dient, nicht verschieben.
Funktionale Schluchten
Breite, Tiefe, Strahlen und Grate werden für die Abdichtung und Verteilung des Schmiermittels separat definiert.
Schmierloch
Eine Eingabe auf einer gekrümmten Oberfläche kann eine stabile Kerbe erfordern; der Ausgang in der Bohrung muss überprüft werden.
Operationen und Familien von Werkzeugen zu studieren
Die endgültige Auswahl hängt von der Ebene, der Härte in jeder Phase und der gewählten Baugruppe ab.
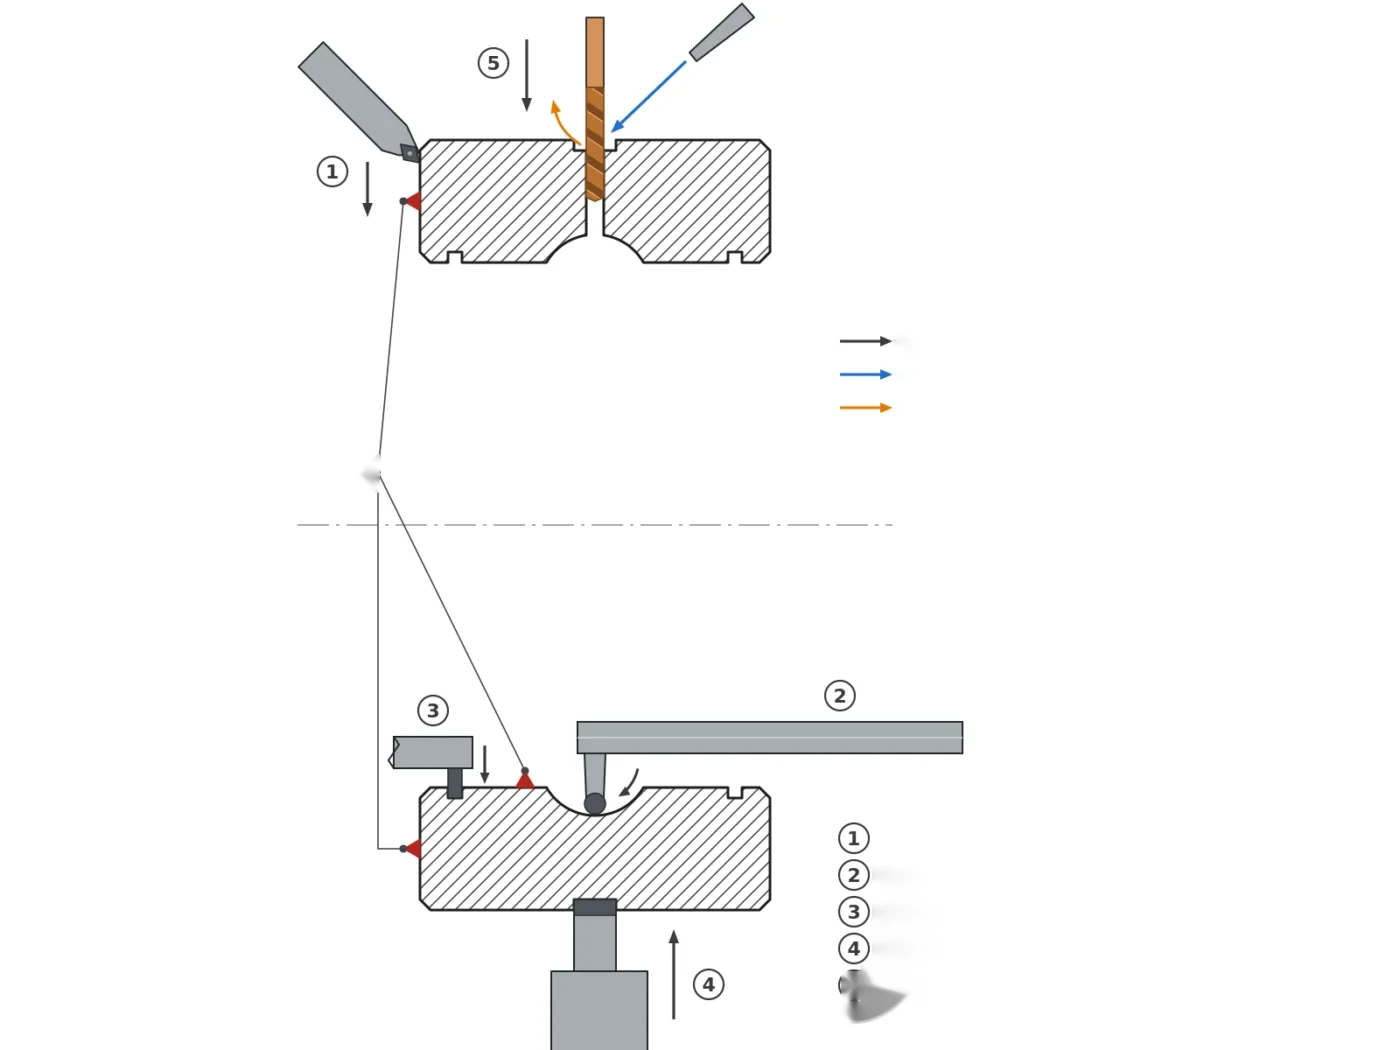
Öffnen Sie das Schema im großen
| Bearbeitung | Erforderliche Angaben | Zu beurteilende Familie |
|---|---|---|
| Flächen und Außendurchmesser | Brut, Profil, Klemmung, Dicke und thermischer Zustand. | Außendrehung |
| Reiben und Feinbohren | Durchmesser, Reichweite, Tiefe, Koaxialität und gezielte Rauhigkeit. | Stabstahl |
| Regen | Position, Breite, Tiefe, unterer Radius und Zugang. | Hals und Schneiden |
| Schmierloch | Durchmesser, Eintrittswinkel, Wandstärke, Tiefe und Austritt. | Mikroforstwerke |
| Wiederaufnahme nach der Behandlung | Endhärte, gemessene Verformung, Referenz und verbleibendes Material. | Anwendungsstudie HC |
Validierung des Fertigungsbereichs
Vergleichen Sie frei und tight
Messen Sie das Teil vor und während des Anziehens, um eine Verformung zu identifizieren, die durch die Bits oder die Montage verursacht wird.
Folgen Sie jeder Erholung
Speichern Sie Durchmesser, Rundheit, Schlag und Breite mit der bei jedem Schritt verwendeten Referenz.
Steuerung kleiner Funktionen
Überprüfen Sie das Profil der Schluchten, die Position des Lochs und die seitliche Bohrung, bevor Sie den Zyklus fortsetzen.
Grenze der Vorauswahl
Das Diagramm veranschaulicht die möglichen Funktionen eines Rings. Es handelt sich nicht um einen Kundenteil oder ein garantiertes Sortiment; Die Fertigstellung der Rollbahn muss einer speziellen Qualifikation unterliegen.
Technische Fragen
Sollten alle Oberflächen vor der Wärmebehandlung fertiggestellt werden?
Nein. Oberflächen, die anfällig für Verformungen oder endgültige Härte sind, können Überdicke und Erholung erfordern. Die Entscheidung hängt vom Prozess und den Toleranzen ab.
Wie können wir Verformung auf Klemmung begrenzen?
Verbinden Sie Klemmaufwand, Bitgeometrie und Ringdicke, dann vergleichen Sie Messungen frei und unter Klemmung.
Wie bereitet man das Schmierloch vor?
Bestimmen Sie Durchmesser, Eingangsfläche, Winkel, Querwand und Ausgangszustand. Eine Punktzahl kann erforderlich sein, wenn die Eingabe gekrümmt oder geneigt ist.
Toolauswahl vorbereiten
Fügen Sie den Plan, die Stahlsorte, die thermischen Zustände und die vorgesehene Montage bei.
Referenzangaben der HC-Entwicklungsabteilung.