
Werkzeuglösungen für kompakte Sanitärverteiler aus Edelstahl
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 1. November 2026
Ein kompakter Edelstahl-Verteilerblock kombiniert lange Hauptkanäle, Querbohrungen mit Überschneidung, Anschlussgewinde und Dichtflächen auf kleinem Raum. HC ordnet jeder dieser Aufgaben die passende Werkzeuggruppe zu – mit den Angaben, die Sie für die Auswahl liefern müssen, und den Merkmalen, die im Muster bestätigt werden.
Kurzantwort: Woran die Auswahl entscheidet
Bei einem kompakten Edelstahl-Verteilerblock entscheidet nicht die Materialgruppe „Edelstahl“ allein. Entscheidend ist die Kombination aus Kanalnetz, Durchbruchsstellen, Gewindenorm und erreichbaren Kanten – jede dieser Aufgaben braucht eine eigene Werkzeuggruppe, und ein Werkzeug deckt sie in der Regel nicht ab.
Die Auswahl folgt der Zeichnung, nicht dem Werkstoffnamen: Welche Kanäle durchbrechen einander, welche Gewinde dichten über die Flanke und welche über ein Dichtelement, welche Kanten mechanisch erreichbar sind. Auf dieser Grundlage nennt HC die Werkzeuggruppe pro Aufgabe und die Merkmale, die im Muster bestätigt werden müssen.
HC liefert keine pauschalen Schnittdaten für „Edelstahl“. Werkstoffeignung und Schnittdaten werden jeweils für ein bestimmtes Werkzeug, einen bestimmten Werkstoffzustand und einen bestimmten Kühlkreislauf bestätigt.
| Frage, die Sie beantworten müssen | Was sich daran entscheidet |
|---|---|
| Welche Kanäle liegen übereinander und welche durchbrechen einander? | Bohrreihenfolge, Ausbruchstelle, innere Gratlage |
| Wie groß ist das Verhältnis von Tiefe zu Durchmesser je Kanal? | Bohrerform (3×D, 5×D, 8×D) und Kühlmittelweg |
| Welche Gewindenorm steht auf der Zeichnung? | Gewindewerkzeug, Kernloch, Dichtprinzip |
| Welche Flächen dichten – und über was? | Senk- und Fasenwerkzeuge, Oberflächen- und Formmaß |
| Welche Kanten sind mechanisch erreichbar? | Entgratwerkzeug oder ein gesondert zu bewertender Prozess |
Werkzeuggruppe pro Bearbeitungsaufgabe
Warum eine Aufgabe eine Werkzeuggruppe braucht
Strömungskanal, Anschlussgewinde, Dichtfläche und Montagefläche stellen unterschiedliche Anforderungen an Schnittführung, Kühlmittelweg und Bezug. Wer für den Verteilerblock „einen Edelstahlbohrer“ sucht, übersieht genau die Stellen, an denen die Qualität scheitert.
Hauptkanäle und Querbohrungen
Durchmesser, Tiefe, Verhältnis von Tiefe zu Durchmesser, Sack- oder Durchgangsloch, Überschneidung, Kühlmittelzufuhr und Spanabfuhr bestimmen Bohrerform, Kühlmittelweg und Bohrreihenfolge.
Anschlussgewinde und Dichtsitze
Gewindenorm, Form, Dichtprinzip, Kernloch, Senkung und Oberflächenmaß werden gemeinsam betrachtet. Die Norm folgt der Zeichnung – nicht der Gewohnheit der Werkstatt.
Außenkonturen und Montageflächen
Kontur, Aufmaß, Auflageflächen, lokale Taschen, Befestigungsbereiche und Störkonturen bestimmen Fräserdurchmesser, Reichweite, Auskragung und Halterlänge.
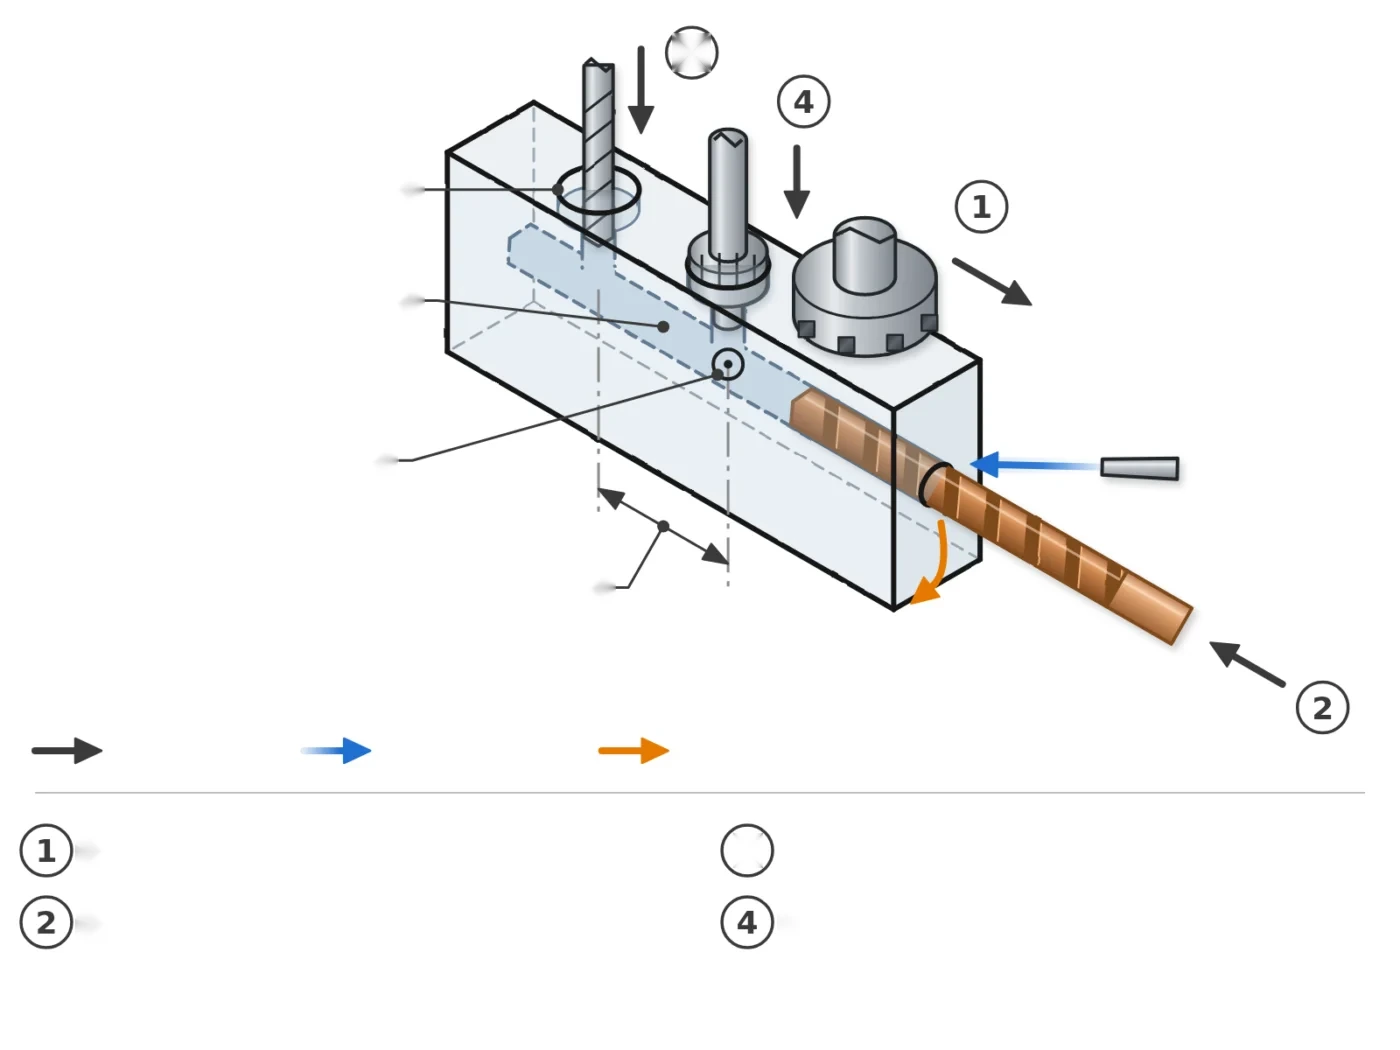
- 1Hauptkanal
- 2Querbohrung / Übersßneidung
- 3Anschlussgewinde / Dichtsitz
- 4Montage- und Auflageflöche
| Bearbeitungsaufgabe | Werkzeuggruppe | Auswahl richtet sich nach |
|---|---|---|
| Hauptkanal, geringe Tiefe, gute Zugänglichkeit | VHM-Bohrer HC.0515.03 – 3×D, Außenkühlung | Durchmesser, Tiefe, Kühlmittelzufuhr |
| Hauptkanal mit hohem Kühlmittelbedarf | VHM-Bohrer HC.0115.03 – 3×D, Innenkühlung | Innendruck, Kühlschmierstoff, Spanabfuhr |
| Kanal mit großem Durchmesser und Bauraum nach außen | VHM-Bohrer HC.0515.05 – 5×D, Außenkühlung | Länge, Auskragung, Halterlänge |
| Tiefer Kanal, Innenkühlung erforderlich | VHM-Bohrer HC.0115.08 – 8×D, Innenkühlung | Tiefe zu Durchmesser, Spanraum, Rückzug |
| Sackloch mit sehr großer Tiefe | Tieflochbohrer | Tiefe zu Durchmesser, Spanabfuhr, Prozesskontrolle |
| Stufe an der Anschlussstirn | VHM-Stufenbohrer | Stufenabstand, Toleranz, Auslauf |
| Querbohrung mit Überschneidung | Bohrer mit Innenkühlung – Einsatzbedingungen | Reihenfolge, Ausbruch, Werkzeugbelastung |
| Anschlussgewinde, Serie, metrisch | Maschinengewindebohrer mit gerader Nut | Norm, Größe, Tiefe, Kühlschmierstoff |
| Gewinde mit wechselnder Tiefe | Spiralnut-Gewindebohrer | Spanraum, Rückzug, Spanabfuhr |
| Gewinde bei empfindlicher Oberfläche oder kleinem Durchmesser | Gewindefräser | Norm, Tiefe, Bauteilwert, Werkzeuglauf |
| Gewinde mit formschlüssigem Eintritt | Gewindebohrer mit Schälanschnitt | Nutgeometrie, Eintrittskante |
| Dichtfläche, Senkung, Schulter | Fasen- und Senkwerkzeuge | Winkel, Tiefe, Koaxialität |
| Erreichbare Bohrungskante entgraten | Fasen- und Senkwerkzeuge | Gratvorgabe, Kantenform |
| Taschen und Auflageflächen | VHM-Schaftfräser mit flacher Stirn | Tiefe, Restwand, Ebenheit |
| Enger Zugang, Störkontur | VHM-Langhalsfräser | Auskragung, Halterlänge, Störkontur |
| Außenradius an der Kontur | Kantenradiusfräser | Radius, Flankenform |
| Funktionskanal mit definiertem Sitz, Reiben | Reibahlen – Auswahl nach Bohrung und Toleranz | Toleranz, Tiefe, Aufmaß |
| Reiben mit Kühlmittelweg | Reibahlen mit Innenkühlung | Tiefe, Kühlmittelbedarf |
| Kanal mit Aufmaß, wechselnder Durchmesser | Modulare Wechselkopf-Reibahlen | Wiederholgenauigkeit, Rückbauaufwand |
| Kanal mit Aufmaß, wechselnder Durchmesser | Modulare Wechselkopf-Reibahlen | Wiederholgenauigkeit, Röckbauaufwand |
| Kanal mit Aufmaß, einstellbar | Verstellbare und aufweitbare Reibahlen | Einstellbedarf, Aufmaß, Wiederholung |
| Kanal mit Aufmaß, unterbrochene Kontur | Präzisionsbohrwerkzeuge und Ausdrehköpfe | Aufmaß, Ausdrehweg, Führung |
| Gewindebohrer mit Führung in tiefer Aufnahme | Gewindebohrerhalter und Gewindeschneidfutter | Führung, Auskragung, Stabilität |
Begriffe, die die Auswahl verändern
Die folgenden Begriffe werden auf Zeichnungen oft locker verwendet. Für die Werkzeugauswahl haben sie eine konkrete Bedeutung – wer sie verwechselt, wählt ein anderes Werkzeug aus.
| Begriff | Bedeutung an diesem Bauteil | Was sich daran ändert |
|---|---|---|
| Hauptkanal | Der strömende Kanal, in der Regel die längsten Bohrprogramme des Bauteils | Werkzeuglänge, Kühlmittelweg, Spanraum |
| Querbohrung | Bohrprogramm, das in einen bereits bestehenden Kanal eintritt | Reihenfolge, Ausbruchstelle, innere Gratlage |
| Überschneidung | Der Kreuzungsbereich zweier Kanäle | Zugänglichkeit für Entgraten und Inspektion |
| Anschlussgewinde | Die Anschlussstelle am Bauteil | Norm, Form, Dichtprinzip |
| Kernloch | Das vor dem Gewindewerkzeug gebohrte Loch | Durchmesser, Tiefe, Auslauf, Reserve |
| Dichtfläche / Dichtsitz | Die Fläche, an der ein Dichtelement oder ein Anschlussstück abgedichtet wird | Geometrie, Ebenheit, Oberflächen- und Formmaß |
| Aufmaß | Das Ausgangsmaß für Reiben oder Ausdrehen | Vorbohrung, Einstellbedarf, Methode |
| Restwandstärke | Die Wand zwischen Kanal und Außenfläche | Bohrtiefe, Ausbruch, zulässige Länge |
| Nutzbare Tiefe | Die Tiefe, die der Bohrer tatsächlich erreicht, vor der Schaftlänge | Bohrerform, Auslauf, Sacklochreserve |
Bearbeitungsfolge: was zuerst bearbeitet wird
| Reihenfolge | Typische Aufgabe | Warum an dieser Stelle |
|---|---|---|
| 1. Erst | Außenkontur und Montageflächen, auf denen das Bauteil eingespannt wird | Bezug und Ebenheit stehen, bevor die Innenbearbeitung erfolgt |
| 2. Dann | Längste Hauptkanäle im Vollmaterial | Gut zugängig, gerader Schnitt, bester Kühlmittelweg |
| 3. Danach | Querbohrungen mit Überschneidung | Ausbruchstelle ist geplant und wird dokumentiert |
| 4. Dann | Kernlöcher, anschließend Anschlussgewinde | Der Kernlochdurchmesser steht vor dem Gewindewerkzeug |
| 5. Danach | Dichtflächen, Senkungen, Schultern | Der Bezug aus dem Kanalnetz ist vorhanden |
| 6. Zuletzt | Reiben, Ausdrehen, innere Entgratung | Folgeoperationen abgeschlossen, Werkzeugspuren vorher erkennbar |
Die Reihenfolge ist ein Vorschlag für die Prüfung – keine Vorgabe. Kanalnetz, Spannplätze, Restwandstärken und Zugänglichkeit können sie umkehren; sie wird auf die Zeichnung geprüft und im Muster protokolliert.
Edelstahlgüte und Rohteil bestimmen die Auswahl
Werkstoffnummer und Lieferzustand zusammen erfassen
1,4301, 1,4401, 1,4307 oder 1,4571 – die Werkstoffnummer allein bestimmt kein Prozessfenster. Lieferzustand und Härte kommen dazu: normalgewalzt, normalisiert oder ausgeglüht ist ein anderer Fall als der Zustand aus dem Vormaterial. Schneidstoff, Beschichtung, Schneidengeometrie und der Umgang mit Rückzug folgen daraus.
Kaltverfestigung als Auswahlhebel behandeln
Edelstahl verfestigt sich an der Werkzeugkante beim Schneiden. Darum richten sich Schneidengeometrie, Beschichtung und die Strategie für Rückzug und Vorschub danach – nicht nur am Durchmesser. Ein auf einer Werkstoffnummer ausgewähltes Werkzeug ist nicht automatisch auf eine andere übertragbar. VHM-Bohrer für Edelstahl: Kaltverfestigung vermeiden
Rohteil als eigene Eingabe verlangen
Vollmaterial, Schmiedeteil oder Gussrohteil, vorhandene Bezugsflächen, Zunder und innere Konturen verändern Aufmaß, Bezugsbildung und Referenz. Eine Zeichnung ohne Rohteilangabe lässt die Auswahl unvollständig – diese Angabe gehört vor die Werkzeugauswahl gestellt.
Richtwerte für die Bearbeitung von Edelstahl-Verteilern
Die folgenden Werte sind Konstruktions- und Prozessrichtwerte für kompakte Verteilerblöcke aus austenitischem und ferritischem Edelstahl. Sie ersetzen keine Zeichnung und keine pauschalen Parametersätze: Die Zeichnung geht vor, und Schnittdaten werden pro Werkzeug, Werkstoffzustand und Kühlkreislauf im Muster bestätigt.
| Bearbeitungsmerkmal | Richtwert | Werkzeug | Bedingung / Prüfung |
|---|---|---|---|
| Durchgangsbohrung (Hauptkanal) | Ø 4,0–16,0 mm; sitzrelevante Kanäle H8 nach ISO 286, übrige ± 0,1 mm | VHM-Bohrer, Innenkühlung ab ca. 8 × D | Zeichnung + Kanalnetz; Ø-Einzelprüfung je Kanal |
| Aufmaß zum Reiben oder Ausdrehen | 0,15–0,30 mm je Seite | Bohren auf Aufmaß, dann Reibahle oder Wechselkopf | Vor- und Nachmessung je Muster |
| Restwand bei Überschneidung | ≥ 1,0 mm; unter 0,8 mm nur nachzeichnunglicher Freigabe | kurze Auskragung, gestufte Bohrfolge | Wanddicke vor der Querbohrung messen |
| Dichtsitz (metallisch dichtend) | Ra ≤ 1,6 µm; Ebenheit ≤ 0,05 mm über Sitzdurchmesser | Feindreiben oder Ausdrehen mit frischer Schneide | Rauheitsmessung; Messuhr auf der Ebene |
| Anschlussfläche (mit Dichtung) | Ra ≤ 3,2 µm | Fräsen der Auflagefläche, Feinfräsen bei Sichtflächen | Rauheitsstichprobe, Sichtprüfung |
Für Dichtsitze gilt die Zeichnung vor dieser Tabelle; wo sie kein Ra ausweist, ist der Wert vor der Fertigung mit der Konstruktion abzustimmen.
Schnittdaten nach Schneidstoff
| Schneidstoff | vc (Richtwert) | fz | Einsatzgrenze |
|---|---|---|---|
| unbeschichtetes VHM | 40–90 m/min | 0,03–0,08 mm | kleine Lose, kurze Kanäle; auf Anschmieren im austenitischen Gefüge achten |
| TiAlN- oder AlCrN-beschichtetes VHM | 80–150 m/min | 0,05–0,12 mm | Standard für austenitische und ferritische Güten; Innenkühlung bei tieferen Kanälen |
| Wechselkopf- oder Sonderausführung | je Bestückung; nur im Versuch bestätigte Kombinationen | 0,05–0,15 mm | tiefe Hauptkanäle mit wiederholbarer Aufspannung; Werte gelten nur für die bestätigte Kombination |
Die Drehzahl folgt aus n = vc × 1000 / (π × d). Für Ø 8 mm und vc 120 m/min ergibt das rund 4 800 min−1. An der Überschneidung den Vorschub reduzieren; dort entsteht der typische Ausbruch.
Standard, Maßanfertigung und Bestätigung im Versuch
| Ebene | Was darunter läuft | Typische Werkzeuge | Verbindlichkeit |
|---|---|---|---|
| Standard | Katalogprogramme reichen aus | VHM-Bohrer, Reibahlen, Gewindebohrer nach DIN 13 | Auswahl über die Werkzeuggruppe je Aufgabe |
| Maßanfertigung | Aufnahme, Stufen- oder Sonderreichweiten nach Zeichnung | Sonderbohrer, Wechselkopf-Reibahle | Zeichnung mit Kanalnetz, Restwand und Überschneidungsplan |
| Im Versuch zu bestätigen | Schnittdaten, Standzeit, Gratbild an der Überschneidung | die konkrete Werkzeug-Werkstoff-Kombination | erst nach dokumentierter Musterbearbeitung |
Schnittgeschwindigkeit, Vorschub, Rauheits- und Restwandwerte sind Erfahrungs- und Empfehlungswerte aus der Edelstahlbearbeitung, keine zugesagten Werte. Verbindlich wird die Kombination erst mit der Zeichnung und der dokumentierten Musterbearbeitung.
Hauptkanäle bohren
Werkzeuglänge nach nutzbarer Tiefe wählen
Die nutzbare Tiefe endet vor der Schaftlänge: Der Schaft legt sich zuerst auf den Bohrgrund, während die Spitze weiterbohrt. Darum werden Bohrwerkzeuge in den Ausführungen 3×D, 5×D und 8×D geführt – je größer das Verhältnis von Tiefe zu Durchmesser, desto länger das Werkzeug, und desto stärker steigen Auskragung und Kühlmittelbedarf.
Kühlmittelweg nach Spanraum und Tiefe festlegen
Bei großen Tiefen und engem Bauraum entscheidet der Kühlmittelweg: Innenkühlung braucht Druck und eine Versorgung über den Halter, Außenkühlung arbeitet an der Spitze. Ohne ausreichende Kühlmittelzufuhr sind Rückzug und kontrollierte Spanbrechung die verlässlichen Mittel.
Sehr tiefe Kanäle als eigene Aufgabe behandeln
Bei großen Verhältnissen von Tiefe zu Durchmesser kommt ein Tieflochbohrer mit eigener Spanabfuhr und Prozesskontrolle in Betracht. Hier gehört die Prozesskontrolle – nicht nur das Werkzeug – zur Auswahl. Einsatzbedingungen für Bohrer mit Innenkühlung
Tiefe-Bohrung-Eignung und Schnittdaten werden für jedes Werkzeug, jeden Werkstoffzustand und jeden Kühlkreislauf bestätigt – nicht als allgemeiner Edelstahlwert übernommen.
Querbohrungen und Überschneidungen
Reihenfolge festlegen, bevor geschnitten wird
Die Reihenfolge entscheidet über den Ausbruch: Der Kanal, der einen anderen durchbricht, endet dort mit Grat. Am besten zuerst gebohrt wird der Kanal mit dem längsten Programm oder der größten Schnittlast – er läuft im Vollmaterial, während der andere anschließend durchbricht.
Unterbrochenen Schnitt als eigene Belastung rechnen
Wo das Werkzeug in einen bestehenden Kanal eintritt, bricht der Schnitt ab: Eine Schneidenhälfte trägt, die andere nicht. Schneidengeometrie, Vorschub und Führung werden dafür gewählt – nicht für den geraden Teil des Programms.
Grat auf der Innenwand als eigenes Merkmal führen
Nach dem Ausbruch sitzt der Grat meist auf der unzugänglichen Seite. Er wird deshalb als eigenes Prüfmerkmal geführt und nicht mit der erreichbaren äußeren Kante gleichgesetzt. Bei kritischen Überschneidungen wird die Bewertung gesondert dokumentiert.
Ob Grate und Rückstände in einer Überschneidung kritisch sind, folgt aus dem Bauteil – nicht aus dem Werkzeug.
Anschlussgewinde nach Dichtprinzip wählen
Form zuerst, dann Werkzeug
Metrisches Maschinengewinde, paralleles Rohrgewinde oder konisches Rohr – die Form bestimmt Gewindewerkzeug, Kernloch und Kühlmittelweg. Eine Zeichnung, die nur „M8×1“ nennt und keine Dichtart nennt, muss vor der Auswahl um die Dichtart ergänzt werden.
Kernloch und Tiefe gemeinsam auslegen
Kernlochdurchmesser, Bohrtiefe, nutzbare Gewindelänge, Auslauf und Sacklochreserve gehören zusammen. Ist der Kernlochdurchmesser zu klein gewählt, wächst die Schnittlast; ist er zu groß, trägt das Gewinde nicht mehr zuverlässig.
Bohren oder Fräsen
Gewindefräsen ist bei flexiblem Durchmesser, kontrollierbarer Spanbildung oder kleinem Durchmesser sinnvoll; Gewindebohren kann bei guter Vorbohrung und Serie effizienter sein. Das Ergebnis muss dasselbe sein – die Methode ist eine Frage der Prozesssicherheit.
| Bezeichnung | Form | Dichtprinzip | Konsequenz für das Werkzeug |
|---|---|---|---|
| M – Maschinengewinde (DIN 13) | zylindrisch | über Dichtfläche oder Dichtelement, nicht über das Gewinde selbst | Gewindewerkzeug allein reicht nicht; Dichtfläche kommt dazu |
| G – paralleles Rohrgewinde (DIN 19342) | zylindrisch | über externes Dichtelement | Die Dichtfläche wird gesondert bearbeitet |
| R / Rc – konisches Rohrgewinde (DIN 259) | konisch, 1:16 | über die Gewindeflanken selbst | Konizität und Form bestimmen den Werkzeugablauf |
| NPT – konisches Gewinde (ASME B1.20.1) | konisch, 1:16 | über Flanken und/oder Dichtmittel | Die Norm gehört auf die Zeichnung, nicht in die Werkstatt |
Die Normbezeichnung bestimmt das Dichtprinzip – nicht umgekehrt. Ein M-Gewinde ist eine andere Anschlusslogik als ein R-Gewinde, auch dann, wenn beide denselben Durchmesser tragen.
Dichtsitze und Anschlussflächen fertigbearbeiten
Planflächen, Senkungen und Schultern
Winkel, Durchmesser, Tiefe, Koaxialität und Übergang werden aus der Anschluss- und Dichtzeichnung übernommen. Eine Senkung mit falschem Winkel ist nicht nur ein Maßproblem, sondern ein Dichtproblem – sie wird deshalb zusammen mit dem Dichtelement betrachtet.
Dichtnuten nach vorgegebener Geometrie
Nutbreite, Tiefe, Bodenradius, Flanken und Oberfläche müssen zum vorgesehenen Dichtelement passen. Allgemeine O-Ring-Maße werden nicht unterstellt – die Dichtnorm des Dichtelements gilt.
Oberflächen- und Formmaß zusammen prüfen
Rauheit, Ebenheit, Rundlauf, Form und sichtbare Werkzeugspuren werden mit Messverfahren und Grenzwerten definiert. Die Messmethode gehört dazu: eine geforderte Oberflächenrauheit ohne Messverfahren ist nicht prüfbar.
Eine bearbeitete Dichtfläche ist keine Dichtheitsfreigabe. Dichtelement, Montage, Druck, Medium und Prüfverfahren gehören zur Bauteilvalidierung – nicht zur Werkzeugauswahl.
Außenkonturen und Montageflächen fräsen
Auflageflächen und Befestigungsbereiche
Bezug, Ebenheit, Lochbild und Auflagegeometrie werden an Montagefunktion und Spannung angepasst. Werden diese Flächen nach der Innenbearbeitung gemacht, rückt der Innenbezug mit – sie gehören daher früh in die Folge.
Taschen und lokale Freistellungen
Taschenbreite, Tiefe, Innenradien und Restwandstärke bestimmen Schrupp- und Schlichtfräser. Bei geringen Restwänden entscheidet sich die Auswahl an der Auskragung des Halters – nicht am Fräserdurchmesser.
Zugang bei kompakten Bauteilen
Enge Anschlussabstände und Störkonturen begrenzen Fräserdurchmesser, Halterfreiraum und zulässige Auskragung. Hier ist ein Langhals- oder Stufenwerkzeug die Antwort – nicht ein kleinerer Fräser auf einem längeren Schaft.

Funktionskanäle: Reiben oder Ausdrehen
Erst feststellen, ob überhaupt eine Präzisionsbearbeitung vorliegt
Nur tatsächlich vorhandene Ventil-, Kartuschen- oder Einsatzsitze werden als Präzisionsbohrung behandelt. Einfache Strömungskanäle brauchen keine Reiboperation – die Frage gehört vor die Auswahl, nicht hinter sie.
Methode nach Geometrie
Vorbohrung, Aufmaß, Tiefe, unterbrochene Kontur, Toleranz, Lage und Einstellbedarf bestimmen die Methode. Reiben arbeitet mit kleinem Aufmaß und wiederholt sich gut; Ausdrehen toleriert größere Aufmaße und unterbrochene Konturen.
Sie können in der Anfrage benennen, welche Merkmale zusammen halten mössen. Wir pröfen, was die Methode leistet, und nennen Restrisiken.
Sie können in der Anfrage benennen, welche Merkmale zusammen halten mössen. Wir pröfen, was die Methode leistet, und nennen Restrisiken.
Prüfmerkmale zusammen halten
Durchmesser, Rundheit, Zylindrizität, Lage, Oberfläche und Messbezug sind ein zusammengehöriges Merkmal. Werden sie einzeln gefordert, bleibt offen, ob sie gleichzeitig erreichbar sind.

Grate, Rückstände und Innenprüfung
Erreichbare Kanten mechanisch entgraten
Ein- und Austritte sowie erreichbare Querbohrungskanten können mit Fasen- und Senkwerkzeugen nach definierter Gratvorgabe bearbeitet werden. Die Vorgabe gehört auf die Zeichnung – sonst fehlt das Abgrenzungskriterium.
Schwer zugängliche Überschneidungen gesondert bewerten
Werkzeugzugang, Kanalwinkel, Durchmesser und Gratlage entscheiden, ob ein mechanisches Werkzeug überhaupt einläuft. Wo es nicht einläuft, gehört ein anderer Prozess bewertet – nicht ein größeres Werkzeug.
Entgraten, Reinigen und Prüfen trennen
Entgraten entfernt keine losen Späne und keine Prozessrückstände. Reinigung, Spülung und Innenprüfung sind eigene, dokumentierte Schritte. Werden sie zusammengeworfen, fehlt der Nachweis.
Typische Bearbeitungsprobleme gezielt untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Instabile Spanabfuhr im Hauptkanal | Tiefe, Spanraum, Kühlmittelweg, Rückzug, Werkstoffzustand | Bohrerform und Kühlmittelweg gemeinsam ändern, nicht nur den Vorschub |
| Schneidkantenausbruch an einer Überschneidung | Bohrreihenfolge, Eintrittswinkel, Führung, Schnittlast, Verschleiß | Reihenfolge, Ausbruchsstrategie und Werkzeuglänge prüfen |
| Gewindefehler an der Anschlussstelle | Kernloch, Norm, Tiefe, Kühlmittel, Werkzeuglauf | Kernloch und Gewindeverfahren abgleichen, nicht das Gewinde allein |
| Dichtfläche bleibt unzuverlässig | Werkzeuglauf, Geometrie, Vibration, Verschleiß, Messmethode | Aufbau und Freigabekriterien korrigieren – die Messmethode dazu |
| Grate oder Rückstände in der Überschneidung | Überschneidung, Zugänglichkeit, Entgrat- und Reinigungsprozess | Entgratung, Spülung und Innenprüfung ergänzen und dokumentieren |
Was diese Seite nicht belegt
Diese Übersicht ersetzt weder die Zeichnung noch die Freigabe. Drei Grenzen sind fest zu halten:
Geltungsbereich
Die Auswahl gilt für kompakte Edelstahl-Verteilerblöcke mit Strömungskanälen, Anschlussgewinden und Dichtflächen – je nach Werkstoffnummer und Rohteil. Andere Bauteilarten und Werkstoffgruppen werden einzeln geprüft.
Keine pauschalen Parameter
Hier stehen keine Schnittdaten, Toleranzen oder Lebensdauern für „Edelstahl“. Jeder dieser Werte ist ein Ergebnis der technischen Prüfung für ein bestimmtes Werkzeug, einen Werkstoffzustand und einen Kühlkreislauf.
Keine Hygienefreigabe
Eine bearbeitete Oberfläche ist keine hygienische, keine medizinische und keine Dichtheitsfreigabe. Oberflächen- und Reinigungsanforderungen folgen der Bauteil- und Produktvalidierung des Anbieters.
Werkzeugkonzept anhand Ihrer Anschlussgeometrie prüfen
Zeichnung und Folgereihenfolge abstimmen
Kanalnetz, Anschlussfolge, Dichtgeometrien, Bezüge, Restwandstärken und Zugänglichkeit werden vor der Auswahl geprüft. Genau hier zeigt sich, ob ein Standardwerkzeug ausreicht oder ein Stufen- oder Kombinationswerkzeug sinnvoll ist – siehe Standardwerkzeug oder Sonderwerkzeug.
Musterbearbeitung und Prüfmerkmale dokumentieren
Werkstoff, Rohteil, Maschine, Kühlkreislauf, Werkzeug, Schnittdaten, Gratbild, Maße, Oberfläche und vereinbarte Innenprüfung werden protokolliert. Ohne diese Protokollierung ist kein Ergebnis übertragbar.
Stufen- und Kombinationswerkzeuge bewerten
Ein Kombinationswerkzeug lohnt sich nur, wenn Stufenabstand, Toleranzen, Kühlmittelweg, Einstellbedarf und Serienbedarf zusammenpassen. Andernfalls bleibt der Standardbaukasten die stabilere Antwort. Vollhartmetallbohrer: Auswahlkriterien und Spezifikationen
Häufige Fragen zur Bearbeitung von Edelstahlverteilern
Welcher Bohrer eignet sich für Strömungskanäle in Edelstahl?
Wie werden Querbohrungen mit Kanalüberschneidungen bearbeitet?
Wann ist Gewindefräsen gegenüber Gewindebohren sinnvoll?
Woran erkenne ich, ob mein Anschluss ein konisches oder ein paralleles Rohrgewinde trägt?
Wie lassen sich innenliegende Grate prüfen und entfernen?
Welche Anforderungen bestimmen die Bearbeitung eines Dichtsitzes?
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Brauchen alle Kanäle eines Verteilers eine Reiboperation?
Werkzeuglösung für Ihren Sanitärverteiler anfragen
Welche Angaben HC für die technische Prüfung braucht. Werkzeuggruppe pro Bearbeitungsaufgabe:
- Werkstoffnummer und Lieferzustand
- Rohteil und Außenmaße
- Kanalnetz mit Überschneidungen
- Bohrungsdurchmesser und -tiefe pro Kanal
- Gewindenorm und Gewindetiefe
- Dichtprinzip und Dichtgeometrie
- Toleranzen und Restwandstärken
- Erreichbare und unzugängliche Kanten
- Maschine und Kühlkreislauf
- Stückzahl und Kontaktdaten
Bitte reichen Sie eine Schnittdarstellung des Kanalnetzes und die Anschlusszeichnung ein. Konkrete Werkzeugausführung und Schnittdaten folgen der technischen Prüfung.
Was HC in der Prüfung liefert
HC prüft Kanalnetz, Querbohrungen, Anschlussgewinde, Dichtbereiche, Maschine und Qualitätsanforderungen und ordnet jeder Aufgabe eine Werkzeuggruppe zu.
Dazu gehören Prüfvorgaben für Messverfahren, innere Kanten und Innenprüfung – und die Reihenfolge, in der die Merkmale bestätigt werden.
Bearbeitungsanforderungen senden