
Werkzeuglösungen für Träger und Gehäuse der optischen Kommunikation
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
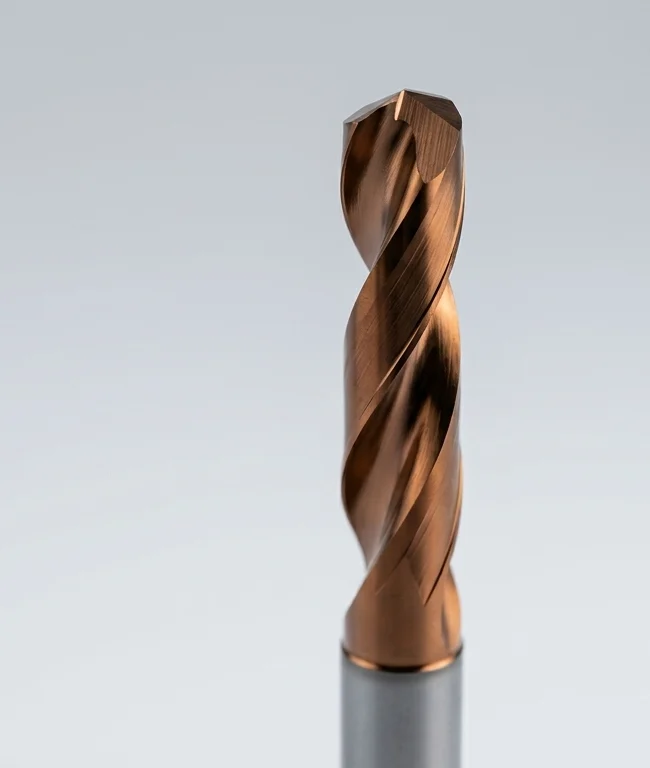
HC ordnet kleine Schaftfräser, Bohrer, Reibahlen, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Merkmalen Ihrer Metallkomponente zu. Werkstoff, Montagebezug, Tasche, dünne Wand, Positionierbohrung, Anschlussöffnung und Prüfanforderung bestimmen die Auswahl.
Welche Bauteile und Merkmale möchten Sie bearbeiten?
Träger und Montageaufnahmen
Auflageflächen, Schultern, Bezugsmerkmale und Positionierbohrungen werden als gemeinsame Montagekette bewertet.
Gehäuse, Taschen und dünne Wände
Taschenbreite, Tiefe, kleinster Innenradius, Wandstärke, Auskragung und Spannung bestimmen Fräser und Bearbeitungsfolge.
Positionierbohrungen, Anschlussöffnungen und Gewinde
Durchmesser, Passung, Lage, Kontur, Eckradius, Lochart und Zugänglichkeit führen zur passenden Werkzeuggruppe.

| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Montageflächen bearbeiten | Geeignete Plan- oder Schaftfräser | Werkstoff, Fläche, Aufmaß, Toleranzen |
| Kleine Taschen fräsen | Kleine Schrupp- und Schlichtfräser | Breite, Tiefe, Innenradius, Zugang |
| Dünne Wände fertigbearbeiten | Geeignete Schlichtfräser | Wandstärke, Höhe, Spannung, Aufmaß |
| Positionierbohrungen herstellen | Bohrer und geeignete Reibahlen | Durchmesser, Tiefe, Aufmaß, Passung, Lage |
| Anschlussöffnungen fräsen | Schaftfräser | Kontur, Eckradien, Wandstärke |
| Befestigungsgewinde herstellen | Gewindebohrer oder Gewindefräser | Größe, Tiefe, Werkstoff, Lochart |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Fasenmaß, Zugänglichkeit, Gratvorgabe |
Typische Bauteile für optische Kommunikationsmodule
Halter und Aufnahmen für optische Baugruppen
Montageflächen, Schultern, Passungen und Positionierbohrungen definieren die mechanische Lage der Baugruppe.
Modulgehäuse und Abdeckungen
Kleine Taschen, dünne Wände, Anschlussöffnungen, Gewinde und Kanten verbinden Volumenbearbeitung mit empfindlichen Funktionsflächen.
Montageplatten und mechanische Schnittstellen
Flächen, Bohrbilder, Langlöcher und Steckerausschnitte werden nach Bezugssystem und Montagesituation bearbeitet.
Diese Beispiele beschreiben typische Bauteilmerkmale und sind keine Aussage über konkrete Kundenprojekte.
Werkzeugauswahl nach Werkstoff und Bauteilzustand
Aluminiumlegierungen für Träger und Gehäuse
Legierung, Lieferzustand, Wärmebehandlung, Rohteilform, Aufmaß und spätere Oberflächenbehandlung beeinflussen Fräser, Bohrer und Prozess.
Edelstahl für Anschluss- und Befestigungsbauteile
Werkstoffnummer, Festigkeit, Kaltverfestigung, Wärme und Spanbildung benötigen eine eigene Auswahl von Schneidstoff, Geometrie und Kühlung.
Oberflächenbehandlung und Endmaße berücksichtigen
Zeichnung und Anfrage müssen zeigen, ob Maße, Passungen und Rauheiten vor oder nach Eloxieren, Beschichten oder weiterer Nachbehandlung gelten.
Material und tatsächlicher Bauteilzustand müssen bestätigt werden. Empfehlungen für Aluminium werden nicht ungeprüft auf Edelstahl oder andere Werkstoffe übertragen.
Bezugs- und Montageflächen präzise bearbeiten
Auflageflächen und Schultern herstellen
Flächengröße, Aufmaß, Ebenheit, Rechtwinkligkeit, Schulterlage und Oberflächenvorgabe bestimmen Werkzeug und Bearbeitungsfolge.
Lagebeziehungen zwischen Funktionsflächen berücksichtigen
Montageflächen, Passungen, Bohrungen und Anschlusskonturen werden auf ein gemeinsames, zeichnungsgerechtes Bezugssystem bezogen.
Umspannungen und Prüfbezüge abstimmen
Auflage, Spannkraft, zugängliche Bezüge, Bearbeitungsrichtung und Messzustand werden so geplant, dass die Lagekette nachvollziehbar bleibt.
Kleine Taschen und dünnwandige Gehäuse fräsen
Schrupp- und Schlichtbearbeitung aufteilen
Materialabtrag, Restaufmaß, Werkzeugdurchmesser, Spanraum und Eingriff werden getrennt für Schruppen und Schlichten festgelegt.
Kleine Innenradien und schmale Stege bearbeiten
Kleinster Innenradius, Taschenbreite, Stegstärke und Werkzeugzugang bestimmen Durchmesser, Hals und Nutzlänge.
Reichweite und Bauteilabstützung prüfen
Auskragung, Halterkontur, Rundlauf, Auflage und Spannkraft werden an dünne Wände angepasst, um Schwingung und Verformung zu begrenzen.
Ein möglichst langer Schneidenteil ist nicht automatisch vorteilhaft. Nur die erforderliche Reichweite wählen und die steifste kollisionsfreie Werkzeugausführung prüfen.
Positionier- und Aufnahmebohrungen herstellen
Vorbohren und Aufmaß abstimmen
Vorbohrdurchmesser, Tiefe, Lage, Austritt, Rundlauf und Aufmaß werden an die gewählte Feinbearbeitung angepasst.
Reiben oder Feinbohren auswählen
Reiben setzt eine geeignete, lagegerechte Vorbohrung voraus; Feinbohren bietet Einstell- und Korrekturmöglichkeiten. Durchmesser, Form, Zugang und Serienbedarf entscheiden.
Durchmesser, Form und Lage prüfen
Neben Durchmesser werden bei Bedarf Rundheit, Zylindrizität, Oberflächenqualität und Position zu den Montagebezügen dokumentiert.
Normale Befestigungsbohrungen benötigen nicht automatisch eine Feinbearbeitung. Reiben oder Feinbohren wird nur für entsprechend spezifizierte Funktions- oder Positionierbohrungen vorgesehen.
Anschlussöffnungen und Montagekonturen bearbeiten
Ausschnitte für Steckverbinder und Durchführungen
Kontur, Eckradien, Wandstärke, Befestigungsbild und Kantenanforderung folgen dem realen Verbindungselement.
Langlöcher und Einstellbereiche nach Zeichnung fräsen
Breite, Länge, Endradius, Position, Oberfläche und verbleibende Wandstärke werden vor der Werkzeugauswahl geklärt.
Zugänglichkeit und verbleibende Wandstärke berücksichtigen
Werkzeug, Halter und Zustellung werden gegen Kollisionsraum und Bauteilstabilität geprüft. Nicht vorhandene Schnittstellen werden nicht pauschal unterstellt.
Kleine Befestigungsbohrungen und Gewinde fertigen
Durchgangs- und Sacklochbohrungen
Durchmesser, Tiefe, Eintritt, Austritt, Randabstand, Kühlung und Spanabfuhr bestimmen Bohrer und Prozess.
Gewindekernlöcher und Senkungen
Kernloch, nutzbare Tiefe, Auslauf, Senkwinkel, Schraubenauflage und Wandstärke werden gemeinsam geplant.
Gewindebohren oder Gewindefräsen auswählen
Werkstoff, Norm, Größe, Tiefe, Lochart, Maschine, Rückfahrmöglichkeit und Prozesssicherheit entscheiden über das Verfahren.
Thermische Kontaktflächen nach Zeichnung bearbeiten
Auflagen für wärmeleitende Verbindungen herstellen
Nur tatsächlich vorhandene Kontaktflächen werden nach Fläche, Bezug, Gegenbauteil, Aufmaß und Montageanforderung bewertet.
Ebenheit und Oberfläche berücksichtigen
Ebenheit, Rauheit und zulässige Bearbeitungsspuren werden nach Zeichnung und vereinbartem Messverfahren geprüft.
Nachbehandlung mit Funktionsmaßen abstimmen
Beschichtungsdicke, Abdeckzonen und Endmaße müssen zeigen, ob die mechanische Bearbeitung vor oder nach der Nachbehandlung freigegeben wird.
Eine optisch glänzende Fläche beweist keine thermische Leistungsfähigkeit. Wärmeübergang hängt zusätzlich von Material, Ebenheit, Kontaktmittel, Montagekraft und Systemprüfung ab.
Kanten und Bohrungsübergänge fertigbearbeiten
Definierte Fasen herstellen
Fasenmaß, Winkel, Radius und zulässiger Kantenbruch werden nach Zeichnung umgesetzt.
Grate an kleinen Öffnungen entfernen
Ein- und Austritt, Querbohrung, Steckerausschnitt und innere Übergänge werden auf Grat und Werkzeugzugang geprüft.
Empfindliche Montageflächen schützen
Entgratreihenfolge, Reinigung, Spannung und Handhabung dürfen Passungen, Bezugs- und Kontaktflächen nicht beschädigen.
Passende HC-Werkzeuge nach Bearbeitungsaufgabe finden
Kleine Schaftfräser
Werkzeuge für kleine Taschen, Konturen, Innenradien, Stege und begrenzte Werkzeugräume.
Bohrer und Reibahlen
Bohrer sowie geeignete Reibahlen für Montage-, Aufnahme- und Positionierbohrungen.
Gewinde-, Senk- und Entgratwerkzeuge
Werkzeuge für Gewinde, Schraubenauflagen, definierte Fasen und zugängliche Kanten.
Sonderwerkzeuge
Angepasste Reichweiten, Freistellungen, Stufen und Profile nach technischer Machbarkeitsprüfung.
Typische Bearbeitungsprobleme untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Maß- oder Lageabweichung an Montageaufnahmen | Bezug, Auflage, Umspannung, Temperatur, Werkzeuglauf, Messzustand | Bezugskette, Reihenfolge und Prüfung gemeinsam korrigieren |
| Verformung dünner Wände | Spannkraft, Restquerschnitt, Aufmaß, Abtragsfolge, Eigenspannung | Abstützung, Materialabtrag und freie Messung anpassen |
| Rattermarken in kleinen Taschen | Auskragung, Rundlauf, Halter, Eingriff, Werkzeugverschleiß | Werkzeugaufbau verkürzen und Belastung stabilisieren |
| Grat an Bohrung oder Anschlussöffnung | Austritt, Wandstärke, Schneidenzustand, Spanabfuhr, Material | Werkzeugzustand, Ausgangsbedingungen und Entgratfolge prüfen |
| Instabile Oberfläche oder Werkzeugstandzeit | Werkstoffzustand, Rundlauf, Kühlung, Eingriff, Wiederzerspanung | Werkzeug, Prozessfenster und Spanabfuhr getrennt bewerten |
Werkzeugkonzept und Bauteilqualität validieren
Zeichnung und Prüfmerkmale abstimmen
Montagebezüge, Maße, Form- und Lagetoleranzen, Oberflächen, Kanten und Messzustand werden vor der Auswahl festgelegt.
Sonderreichweiten und Geometrien bewerten
Hals, Nutzlänge, Freistellung, Stufen, Profile und Kombinationsmöglichkeiten werden gegen Kollisionsraum, Toleranzen und Spanabfuhr geprüft.
Musterbearbeitung und Ergebnisse dokumentieren
Belastbare Ergebnisse nennen Werkstoff, Maschine, Aufnahme, Werkzeug, Parameter, Spannung, Kühlung, Messmethode und Verschleißkriterium.
Funktionsgrenze: Die Werkzeugauswahl unterstützt mechanische Maße und Oberflächen. Optische Ausrichtung, Kopplungseffizienz und Leistung des kompletten Kommunikationsmoduls müssen separat am montierten System validiert werden.
Häufige Fragen zu Werkzeugen für optische Kommunikationsbauteile
Welche Werkzeuge eignen sich für Gehäuse optischer Kommunikationsmodule?
Wie werden kleine Taschen und enge Innenradien bearbeitet?
Wann müssen Positionierbohrungen gerieben werden?
Wie werden dünnwandige Gehäuse bei der Werkzeugauswahl berücksichtigt?
Welche Maße sind vor und nach der Oberflächenbehandlung zu prüfen?
Welche Unterlagen benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihren Träger oder Ihr Gehäuse anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Trägers oder Gehäuses? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Werkstoff und Bauteilzustand
- Rohteil und Bauteilzeichnung
- Montage- und Positioniermerkmale
- Maße und Toleranzen
- Oberflächenanforderungen
- Oberflächenbehandlung
- Maschine, Aufnahme und Rundlauf
- Spannung und Kühlung
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Bitte kennzeichnen Sie Montagebezüge, Taschen, dünne Wände, Positionierbohrungen, Anschlussöffnungen und kritische Kanten. Konkrete Werkzeugausführung und Schnittdaten folgen der technischen Prüfung.
Welche Werkzeuglösung passt zu Ihrem Träger oder Gehäuse?
HC prüft Werkstoff, Geometrie, Montagebezüge, Zugang, Maschine und Qualitätsanforderungen und ordnet die Aufgaben passenden Werkzeuggruppen zu.
Bauteilzeichnung senden