
Keilwellenkupplungsnabe aus Stahl bearbeiten
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 1. November 2026
Eine geschlossene Keilwellenbohrung nach DIN 5480 wird geräumt oder gestoßen – mit einem Schaftfräser ist sie nicht herstellbar. Gefräst, gebohrt und gedreht werden die Operationen darum herum: Anschlussflächen, Lochkreis, Passungsbohrung, Nuten und Gewinde. Über die Auswahl entscheidet die Zeichnung: Nennmaß, Modul, Zähnezahl, Stahlgüte, Härte und die Referenzkette über mehrere Aufspannungen.
Verzahnung, Passfeder, Nut: drei Verbindungen, drei Verfahren
Der Begriff Kupplungsnabe deckt mehrere Wellenverbindungen ab, die unterschiedlich gefertigt werden. Für die Werkzeugauswahl ist deshalb zuerst zu klären, welches Merkmal die Zeichnung verlangt.
Eine Keilwellenverzahnung überträgt das Drehmoment formschlüssig über viele Zähne am Umfang; eine Passfeder überträgt es über ein einzelnes Bauteil in einer Nut; eine Nut oder Abflachung ist eine Außenkontur.
| Verbindung | Norm / Bezeichnung | Kraftübertragung | Typische Herstellung | Mit Standard-Fräswerkzeug |
|---|---|---|---|---|
| Keilwellenverzahnung innen (Nabenbohrung) | DIN 5480, Evolventenprofil | viele Zähne am Umfang | Räumen, Wälzstoßen, Stoßen | nein – Sonderprüfung |
| Keilwellenverzahnung außen (Welle) | DIN 5480, Evolventenprofil | viele Zähne am Umfang | Wälzfräsen, Profilfräsen, Schleifen | teilweise – profilgebunden |
| Passfederverbindung | DIN 6885 | eine Passfeder in einer Nut | Nut fräsen oder stoßen | ja |
| Nut, Abflachung, Anschlusskontur | Zeichnung | Formschluss einzelner Flächen | Fräsen mit Nut- oder Schaftfräser | ja |
Die eine Unterscheidung, die alles andere bestimmt: Zeigt die Zeichnung eine Innenverzahnung nach DIN 5480, ist die Verzahnung selbst kein Fräsmerkmal. Sie wird geräumt oder gestoßen. Gefräst werden die Merkmale, die von außen zugänglich sind – oder die Bohrung wird vor der Verzahnung als Passungsbohrung gefertigt, wenn die Zeichnung beides vorsieht.
Diese Seite behandelt die Nabe mit Innenverzahnung. Wo die Verzahnung nur als Passfeder oder als einzelne Nut ausgeführt ist, gelten die Abschnitte zu Nuten und Anschlussflächen; die Verzahnungsabschnitte entfallen dann.
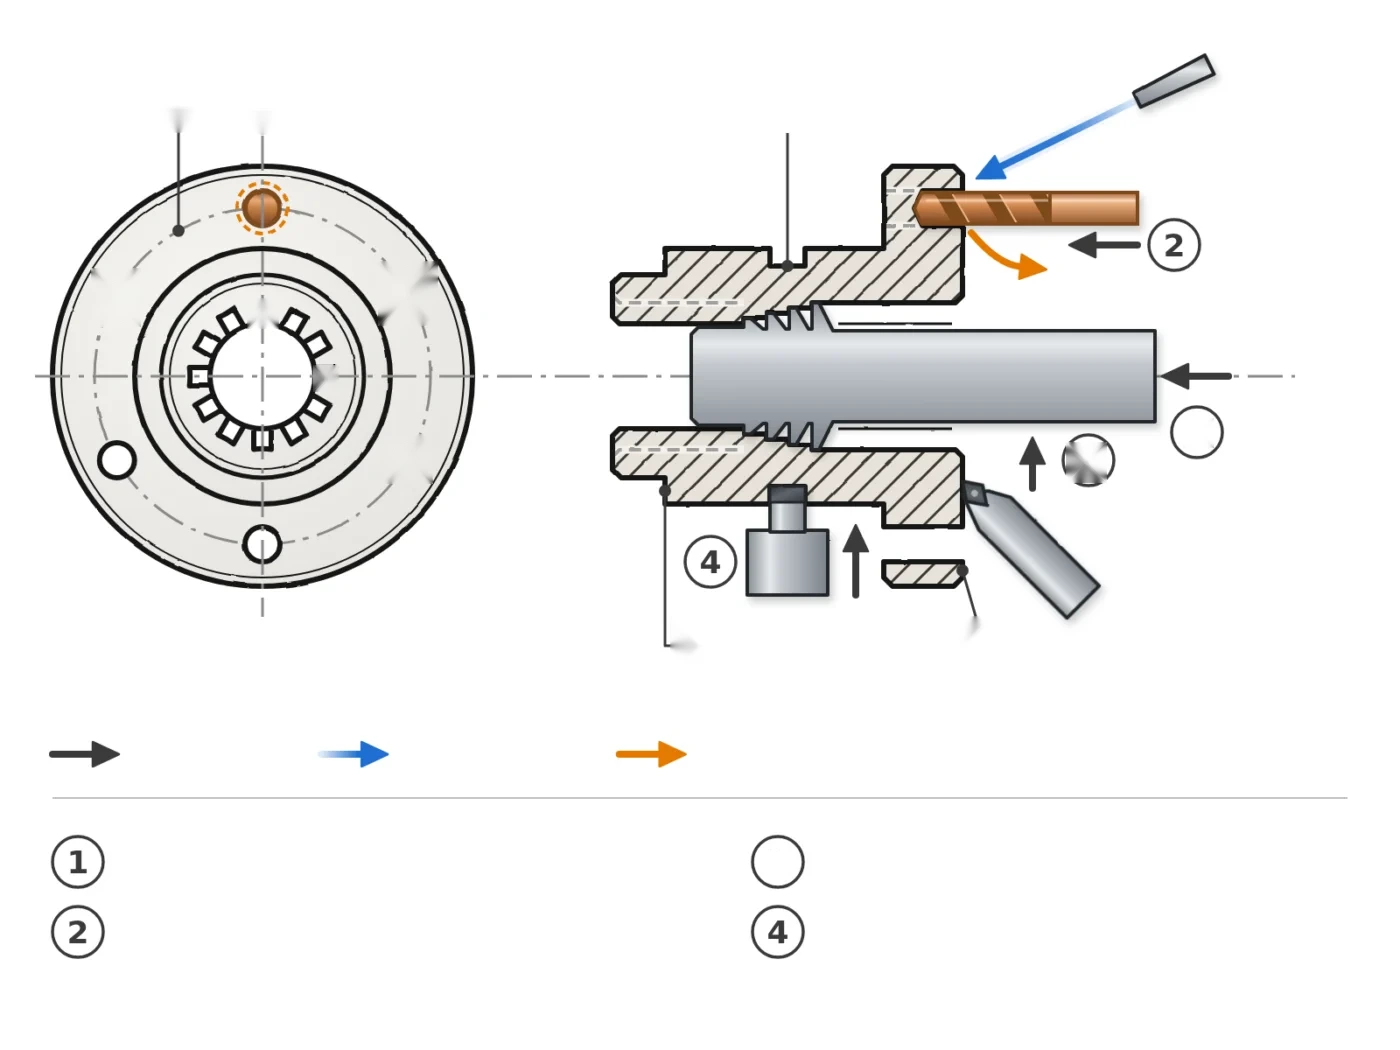
Vier Operationen von der Stange zur Nabe
Die Reihenfolge entsteht nicht aus den Werkzeugen, sondern aus den Bezügen. Zuerst werden die Flächen erzeugt, von denen später gemessen wird; die Verzahnung folgt erst, wenn die Referenzachse steht. Die folgende Abfolge ist ein möglicher Ablauf, keine Vorgabe für jedes Bauteil.
| # | Operation | Erzeugtes Merkmal | Werkzeuggruppe | Vor der Operation zu klären |
|---|---|---|---|---|
| 01 | Drehen der Referenzflächen | Stirnfläche, Bezugsdurchmesser, Bohrung vorbearbeitet | Außendreh- und Bohrstangen, Bohrer | Rohteilform, Aufmaß, welche Fläche Bezug wird |
| 02 | Lochkreis bohren | Bohrbild für die Befestigung | VHM-Bohrer, Anbohrer | Teilkreis, Bohrungszahl, Positionstoleranz, Austritt |
| 03 | Verzahnung herstellen | Innenverzahnung nach DIN 5480 | Räum- oder Stoßwerkzeug | Nennmaß, Modul, Zähnezahl, Toleranzklasse, nutzbare Länge |
| 04 | Außenkontur, Gewinde, Entgraten | Nuten, Anschlussflächen, Gewinde, definierte Fasen | Nut-, Schaft- und Gewindewerkzeuge | Zugänglichkeit, Auslauf, Entgratreihenfolge |
Wird die Nabe nach der Verzahnung noch wärmebehandelt, wandert Operation 04 häufig vor das Härten und die Verzahnung wird nach dem Härten nur noch geprüft. Bei einsatzgehärteten Naben wird die Verzahnung im weichen Zustand erzeugt; die maßgebende Frage ist dann, welches Aufmaß die Wärmebehandlung berücksichtigt. Verlangt die Zeichnung nach dem Härten eine engere Toleranz, folgt ein Schleifen der Verzahnung.
DIN 5480: welche Angaben die Verzahnung definieren
Eine Keilwellenverzahnung ist ohne die vollständige Bezeichnung nicht bestellbar und nicht prüfbar. Die Zeichnung muss die folgenden Angaben führen; fehlt eine, ist die Verzahnung nicht eindeutig und jede Werkzeugauskunft bleibt vorläufig.
| Angabe | Bedeutung | Warum sie die Auswahl bestimmt |
|---|---|---|
| Nennmaß (Bezugsdurchmesser) | Bezugsgröße des Profils | bestimmt Bauteilgröße, Aufspannung und Prüfmittel |
| Modul | Zahngröße | bestimmt Teilung und Profilwerkzeug |
| Zähnezahl | Anzahl der Zähne am Umfang | bestimmt Teilung, Rundlaufprüfung und Messstrategie |
| Eingriffswinkel 30° | Flankenwinkel des Evolventenprofils | legt das Profil fest; ein anderes Profil ist ein anderes Werkzeug |
| Toleranzklasse (innen, z. B. 7H) | zulässige Abweichung der Flankenlage | entscheidet über Nacharbeit und über die Messmethode |
| Bezugseingriff / Bezugsflanke | Bezug für die Messung | entscheidet, wovon gemessen wird – nicht davon, wie gefertigt wird |
| Nutzbare Verzahnungslänge | verzahnter Abschnitt der Bohrung | bestimmt Räumwerkzeug, Hub und ob das Verfahren in die Maschine passt |
Die vollständige Bezeichnung folgt dem Muster Nennmaß × Modul × Zähnezahl und wird auf der Zeichnung um Toleranzklasse und Bezug ergänzt. Für die Anfrage genügt es, die Zeichnung mitzugeben; für eine belastbare Auskunft muss sie lesbar sein.
Grenzen der drei Verfahren
Räumen, Wälzstoßen und Fräsen sind keine Alternativen mit unterschiedlichem Preis, sondern unterschiedliche Reichweiten. Die Geometrie entscheidet, welches Verfahren überhaupt in Frage kommt; Losgröße und Maschinenpark entscheiden danach über die Wirtschaftlichkeit.
Räumen
Ein Räumwerkzeug zieht das vollständige Profil in einem Hub durch die Bohrung. Das Verfahren erzeugt die Verzahnung in einem Arbeitsgang und ist bei mittleren und großen Losgrößen die wirtschaftliche Lösung.
Grenze: Das Werkzeug ist profilgebunden und wird für Nennmaß, Modul, Zähnezahl und Toleranzklasse ausgelegt. Für Einzelstücke und Sonderprofile entsteht Werkzeugaufwand, der sich erst über die Stückzahl rechnet.
Wälzstoßen
Beim Wälzstoßen wird das Profil mit einem Stoßwerkzeug erzeugt, das sich am Werkstück abwälzt. Das Verfahren ist für Innenverzahnungen geeignet, wenn kein Räumwerkzeug vorliegt oder die Verzahnungslänge oder der Durchmesser das Räumen begrenzt.
Grenze: Es ist langsamer als Räumen und benötigt eine Maschine mit passender Zustellachse. Für die Werkzeugauswahl ist die erreichbare Verzahnungslänge die entscheidende Angabe.
Fräsen
Gefräst werden Außenverzahnungen mit Profilfräser sowie Nuten, Abflachungen und Anschlusskonturen. Bei außenliegenden Profilen kann ein Profilfräser die Zahnform abbilden.
Grenze: Eine geschlossene Innenverzahnung ist mit einem Schaftfräser nicht erreichbar – der Fräser müsste in Achsrichtung in die Bohrung eintauchen und dabei die Zähne am Umfang erzeugen. Das ist geometrisch ausgeschlossen, nicht nur unwirtschaftlich.

- 1Innenverzahnung – nicht fräsbar
- 2Außenverzahnung – profilgebunden
- 3Passfedernut – fräsbar
Wenn die Zeichnung eine Innenverzahnung zeigt und die Fertigung trotzdem als Fräsauftrag angefragt wird, ist die Rückfrage keine Formalie: Entweder wird die Verzahnung geräumt oder gestoßen, oder das Merkmal wird als Passfeder oder Nut ausgeführt. Beides ist eine Konstruktionsentscheidung, keine Werkzeugentscheidung.
Stahlgüte und Wärmebehandlung
Die Stahlgüte bestimmt nicht die Verzahnung selbst – sie bestimmt die Zerspanbarkeit der Operationen davor und danach sowie die Frage, ob nach dem Härten noch spanend gearbeitet wird. Die folgenden Zustände sind typische Lieferzustände; maßgebend ist die Angabe auf der Zeichnung oder im Werkstoffzeugnis.
| Werkstoff | Kurzname | Typischer Zustand | Was das für die Zerspanung bedeutet |
|---|---|---|---|
| C45 | 1.0503 | normalgeglüht, ca. 170–210 HB | gut zerspanbar; bei dünnwandigen Naben Verformung durch Spannkräfte beachten |
| 42CrMo4 | 1.7225 | vergütet, ca. 250–320 HB | höhere Schnittkräfte; Schneidstoff und Fase sind anzupassen, Freiflächenverschleiß steigt |
| 16MnCr5 | 1.7131 | einsatzgehärtet, Randhärte ca. 58–62 HRC | im weichen Zustand zerspanen; nach dem Härten nur prüfen, bei engerer Toleranz schleifen |
| S355J2 | 1.0577 | warmgewalzt | Zunder und Walzhaut verändern den Eingriff; erste Schnitttiefe unter der Zundschicht |
Die angegebenen Härtebereiche sind typische Werte für den jeweiligen Lieferzustand, keine Zusicherung für ein konkretes Los. Für die Auslegung gilt die Härte aus dem Werkstoffzeugnis; liegt sie außerhalb des Bereichs, ist die Auslegung neu zu rechnen.
Dünnwandige Naben spannen
Kupplungsnaben sind häufig dünnwandig, weil sie auf einer Welle sitzen und außen mit einem Gegenstück verbunden werden. Die Wandstärke ist damit kleiner als der Durchmesser – und die Spannkraft wird zum Maßfehler.
Freie Länge und Abstützung
Die freie Länge zwischen Spannbacke und Bearbeitungsebene bestimmt die Schwingungsneigung. Bei einer Nabe mit großem Durchmesser und kurzer Spannlänge ist weniger die Auskragung als die Wandstärke das Problem: Die Spannkraft verformt den Ring, und nach dem Öffnen geht die Verformung zurück – die Bohrung ist dann nicht mehr rund, obwohl sie im gespannten Zustand rund war.
Auskragung und Schnittkräfte
Kurze, steife Aufbauten und ein kontrollierter Eingriff begrenzen Durchbiegung und Rattern. Bei dünner Wand ist zusätzlich die radiale Kraft zu begrenzen: Ein zu großer Eingriff drückt die Wand nach innen und erzeugt an der Gegenstelle eine Aufwölbung.
Bezüge über mehrere Aufspannungen
Wellenachse, Stirnfläche und Lochkreis brauchen eine durchgehende Referenzkette. Wird zwischen den Operationen umgespannt, muss jede neue Spannung von einer bereits geprüften Fläche ausgehen – sonst addieren sich Rundlauf- und Lagefehler über die Operationen.
Lochkreis und Anschlussflächen
Der Lochkreis ist das Merkmal, an dem sich zeigt, ob die Referenzkette funktioniert. Er wird vom funktionalen Bezug aus aufgebaut, nicht vom unbearbeiteten Außenumfang.
Teilkreis und Positionstoleranz
Anzugeben sind Teilkreisdurchmesser, Bohrungszahl, Bohrungsdurchmesser, Tiefe oder Durchbruch sowie die Positionstoleranz. Die wahre Position wird vom festgelegten Bezug aus gemessen; ohne Bezugsangabe ist sie nicht prüfbar.
Anschlussfläche und Rechtwinkligkeit
Die Anschlussfläche nimmt das Gegenstück auf. Planlauf und Rechtwinkligkeit zur Wellenachse sind Freigabemerkmale, keine Nebenangaben: Ein Winkelfehler verschiebt das Gegenstück und belastet die Verzahnung einseitig.
Fräsen oder Drehen
Rotationssymmetrische Außen- und Stirnflächen werden gedreht, Abflachungen und lokale Anschlusskonturen gefräst. Welches Verfahren gilt, entscheidet die Geometrie – nicht die Werkzeugliste.
Passungsbohrung: vorbohren, reiben oder feinbohren
Liegt neben der Verzahnung eine Passungsbohrung – etwa für ein Lager oder eine Zentrierung –, entscheidet die Toleranz über das Verfahren, nicht die Bohrungstiefe allein.
Vorbohren und Aufmaß
Der Vorbohrdurchmesser wird so gewählt, dass das verbleibende Aufmaß für Reiben oder Feinbohren ausreicht und die Vorbohrung gerade bleibt. Bei tiefen Bohrungen ist die Geradheit der Vorbohrung das begrenzende Merkmal, nicht der Durchmesser.
Reiben oder Feinbohren
Reiben erzeugt eine maßhaltige Bohrung mit enger Toleranz, wenn die Vorbohrung passend vorbereitet ist. Feinbohren erlaubt, Durchmesser, Lage oder ein schwankendes Aufmaß zu korrigieren. Für Passungsbohrungen ist H7 die übliche Angabe; sie ist mit dem gewählten Verfahren und dem Prüfmittel abzugleichen.
Rundheit, Zylindrizität und Messzustand
Neben dem Durchmesser sind Rundheit, Zylindrizität, Lage zur Außenkontur und Oberfläche als Freigabemerkmale festzulegen. Gemessen wird bei definierter Temperatur und in definiertem Spannzustand – eine im Futter gemessene Bohrung sagt nichts über die entspannte Nabe.
Technische Vertiefung: Reibahlen nach Bohrung und Toleranz auswählen oder Präzisionsbohrwerkzeuge und Ausdrehköpfe · Richtwerte für Bohrung und Verzahnung.
Richtwerte für Verzahnung, Bohrung und Außenkontur
Die folgenden Bereiche sind übliche Zeichnungsangaben für Kupplungsnaben mittlerer Baugröße und die daraus folgende Fertigungsentscheidung. Sie ersetzen keine Zeichnung: Maßgebend ist die Angabe auf dem Bauteil, und bei Abweichung gilt die Zeichnung.
| Merkmal | Üblicher Bereich | Norm / Bezug | Was daraus für die Fertigung folgt |
|---|---|---|---|
| Nennmaß der Innenverzahnung | 8 bis 120 mm | DIN 5480-2 | bestimmt Bauteilgröße, Räumwerkzeug und Prüfmittel |
| Modul | 0,5 bis 6 mm | DIN 5480-2 | profilgebunden: ein anderer Modul ist ein anderes Werkzeug |
| Zähnezahl | 6 bis 60 | DIN 5480-1 | bestimmt Teilung, Rundlaufprüfung und Messstrategie |
| Toleranzklasse innen | 7H bis 9H | DIN 5480-1 | 7H verlangt häufig Nacharbeit oder Schleifen nach dem Härten |
| Nutzbare Verzahnungslänge | 10 bis 120 mm | Zeichnung | bestimmt Räumhub und ob das Verfahren in die Maschine passt |
| Passungsbohrung | H7 oder H8 | DIN EN ISO 286-2 | H7 wird gerieben oder feingebohrt; Bohren allein genügt nicht |
| Position des Lochkreises | ±0,05 bis ±0,2 mm | Zeichnung mit Bezug | Anbohren vom geprüften Bezug, nicht vom unbearbeiteten Außenumfang |
| Rundlauf Verzahnung zur Passung | 0,02 bis 0,05 mm | Zeichnung | Referenzkette und Messzustand werden zum Freigabekriterium |
| Oberfläche Verzahnungsflanke | Ra 1,6 bis 3,2 µm | DIN EN ISO 4287 | Räumen und Stoßen erreichen den Bereich; Nacharbeit verändert ihn |
| Oberfläche Passungsbohrung | Ra 0,8 bis 1,6 µm | DIN EN ISO 4287 | Reiben oder Feinbohren; der obere Wert ist mit Bohren nicht sicher erreichbar |
Warum Bereiche statt Einzelwerte: Jede Angabe wirkt mit mindestens einer anderen zusammen. Ein Modul von 2 mm ergibt bei 24 Zähnen eine andere Teilung als bei 40 Zähnen, und eine Toleranzklasse 7H ist nur mit passendem Prüfmittel prüfbar. Einzelwerte ohne diesen Bezug führen zu Auskünften, die formal stimmen und am Bauteil nicht greifen.
Schnittdaten für die Operationen um die Verzahnung
Die Verzahnung selbst wird geräumt oder gestoßen. Für die Operationen davor und danach gelten die folgenden Richtwerte; sie beziehen sich auf VHM-Werkzeuge mittlerer Geometrie bei starrer Aufspannung und innerer Kühlschmierstoffzufuhr.
| Werkstoff und Zustand | Bohren vc in m/min | Vorschub beim Bohren | Fräsen vc in m/min | Hinweis |
|---|---|---|---|---|
| C45 / 1.0503, 170–210 HB | 60–90 | 0,10–0,18 mm/U | 120–200 | gut zerspanbar; bei dünner Wand Spannkraft begrenzen |
| 42CrMo4 / 1.7225, 250–320 HB | 40–70 | 0,08–0,14 mm/U | 90–150 | höhere Schnittkräfte, Freiflächenverschleiß steigt |
| 16MnCr5 / 1.7131, weich bis 220 HB | 60–90 | 0,10–0,16 mm/U | 120–180 | vor dem Härten zerspanen; Zunder und Walzhaut beachten |
| 16MnCr5 einsatzgehärtet, 58–62 HRC | nur VHM, 20–40 | 0,04–0,08 mm/U | Hartfräsen 30–60 | nur für Fertigbearbeitung nach dem Härten; Prüfen statt Nacharbeiten ist meist wirtschaftlicher |
Rechenprobe statt Bauchgefühl: n = vc · 1000 / (π · d). Ein Kernloch Ø 8,5 mm bei vc = 70 m/min verlangt n ≈ 2 620 min−1. Eine Lochkreisbohrung Ø 6,6 mm bei vc = 80 m/min verlangt n ≈ 3 860 min−1.
Beide Werte liegen innerhalb der Tabelle. Liegt die verfügbare Drehzahl darüber, wird vc gesenkt und nicht der Vorschub erhöht – ein erhöhter Vorschub bei zu hoher Drehzahl verkürzt die Standzeit und nicht die Hauptzeit.
Die Bereiche gelten für Werkzeuge mit innerer Kühlschmierstoffzufuhr und ausreichend steifer Aufspannung. Bei lang auskragenden Werkzeugen, dünner Nabenwand oder unterbrochenem Schnitt sind sie nach unten zu verlassen. Verbindliche Schnittdaten entstehen erst nach technischer Prüfung von Zeichnung, Maschine und Spannung.
Gewinde und Querbohrungen
Befestigungsbohrungen liegen radial oder axial in der Nabe. Beide Fälle haben unterschiedliche Austritts- und Zugänglichkeitsprobleme.
Radiale und axiale Bohrungen
Bei radialen Bohrungen sind Eintritt auf gekrümmter Fläche, Abstand zur Kante, Wandstärke und Durchbruch zu klären. Bei axialen Bohrungen sind es der Abstand zum Lochkreis und die Kollision mit dem Gegenstück.
Gewindefräsen oder Gewindebohren
Gewindefräsen ist bei großen Gewinden, bei schwer zerspanbaren Werkstoffen und dort sinnvoll, wo ein Gewindebohrer durch Spanstau oder Bruchrisiko ausscheidet. Gewindebohren ist bei geeigneter Bohrung und Serienaufgabe wirtschaftlicher.
Tiefe, Auslauf und Zugänglichkeit
Nutzbare Gewindetiefe, Bohrspitze, Auslauf und Freiraum werden gemeinsam geprüft. Ein Gewinde, dessen Auslauf gegen die Schulter läuft, ist auf der Zeichnung in Ordnung und in der Fertigung nicht herstellbar.
Entgraten und Funktionsflächen schützen
Der Grat entsteht am Austritt, nicht am Eintritt. Bei Naben liegen die kritischen Austritte innen: an Bohrungsüberschneidungen, am Verzahnungsende und am Übergang zur Passungsbohrung.
Definierte Fasen
Fasenmaß, Winkel und Bezug werden aus der Zeichnung übernommen. Montagekanten dürfen nicht nach Gefühl überarbeitet werden – eine zu große Fase verkleinert die Auflagefläche und verschiebt die Passung.
Bohrungsüberschneidungen
Wo eine Querbohrung die Verzahnung oder die Passungsbohrung schneidet, entsteht ein Grat im Inneren. Dieser Bereich braucht eine eigene Zugänglichkeitsprüfung: Er ist mit einem Standardentgrater oft nicht erreichbar, und ein übersehener Grat beschädigt beim Fügen die Gegenfläche.
Funktionsflächen
Verzahnungsflanken, Passungsbohrung und Anschlussfläche dürfen durch die Entgratoperation nicht beschädigt werden. Die Reihenfolge der Entgratung ist deshalb Teil der Arbeitsfolge und nicht deren Anhang.
Werkzeuge nach Operation auswählen
Die Werkzeugliste folgt der Operation, nicht umgekehrt. Für die Verzahnung selbst liefert HC kein Räumwerkzeug; die Auswahl betrifft die Operationen davor und danach.
Drehen und Bohren
Außendreh- und Bohrstangen für die Referenzflächen, VHM-Bohrer für Lochkreis und Vorbohrung. Durchmesser, Tiefe und Materialzustand bestimmen die Ausführung.
Fräsen der Außenkontur
Nut-, Schaft- und Eckfräser für Nuten, Abflachungen und Anschlusskonturen. Durchmesser, Schneidenlänge, Eckenradius und Auskragung werden an Nutbreite und Zugänglichkeit angepasst.
Gewinde und Passung
Gewindefräser oder Spiralnut-Gewindebohrer für Sacklöcher, Reibahlen für Passungsbohrungen mit passendem Aufmaß.
Für Verzahnungen mit offenem Profil, Sonderprofile und kombinierte Werkzeuge prüft HC die Zeichnung im Einzelfall: Sonderwerkzeug prüfen. Eine Zusage entsteht erst nach dieser Prüfung.
Standard, Maßanfertigung oder Bestätigung
Nicht jede Anfrage endet in einem Sonderwerkzeug. Die drei Stufen unterscheiden sich darin, was geprüft werden muss und was HC vor der Prüfung zusagen kann.
| Stufe | Was HC liefert | Voraussetzung | Verbindlichkeit |
|---|---|---|---|
| Standard | Katalogwerkzeug für Bohren, Nuten, Gewinde und Passungsbohrung | Nenndurchmesser, Nutbreite, Gewinde und Werkstoff sind bekannt | sofort bestellbar, Auswahl nach Datenblatt |
| Maßanfertigung | angepasste Schneidengeometrie, Sonderlänge oder Sonderbeschichtung | Zeichnung mit Bezügen, Maschine, Spannung und Toleranzen liegen vor | nach technischer Prüfung und Angebot |
| Bestätigung | schriftliche Auskunft, ob ein Merkmal mit rotierendem Werkzeug herstellbar ist | vollständige Verzahnungsangabe nach DIN 5480 | erst nach Prüfung; vorher keine Zusage |
Typische Abweichungen gezielt untersuchen
Die folgende Tabelle ordnet jedem Fehlerbild die erste Prüfung zu. Die Reihenfolge ist wichtig: Wer bei einer außer Toleranz liegenden Bohrung zuerst das Feinwerkzeug tauscht, übersieht häufig die Vorbohrung.
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rundlauf der Verzahnung außerhalb Toleranz | Bezug bei der Spanaufnahme, Umspannreihenfolge, Spannkraft | Referenzkette neu festlegen, weniger Umspannungen |
| Flankenlage der Verzahnung außerhalb der Klasse | Räumwerkzeug, Bezugseingriff, Messmethode | Werkzeug und Messbezug mit dem Fertigungspartner abstimmen |
| Bohrung nach dem Entspannen unrund | Spannkraft, Wandstärke, Messzustand | Spannkraft reduzieren, in entspanntem Zustand messen |
| Lochkreis verschoben | Bezug der Position, Rundlauf der Aufnahme, Anbohrung | Position vom geprüften Bezug neu aufbauen |
| Passungsbohrung außerhalb Toleranz | Vorbohrung, Aufmaß, Werkzeuglauf, Temperatur, Messmethode | Vorprozess und Feinwerkzeug gemeinsam korrigieren |
| Grat an Querbohrung oder Verzahnungsende | Austritt, Schneidenzustand, Stützung, Vorschub | Austrittsstrategie und definierten Entgratprozess festlegen |
| Hoher Werkzeugverschleiß | Stahlgüte, Härte, Beschichtung, Schnittdaten, Kühlung | Schneidstoff, Geometrie und Prozessfenster abgleichen |
Zeichnung, Muster und Validierung
Ein Werkzeugkonzept ist erst belastbar, wenn Zeichnung, Maschine und Messmittel zusammenpassen. Drei Schritte führen dahin.
Zeichnung und Prüfmerkmale abstimmen
Bezüge, Verzahnungsangaben, Passungen, Lochkreis, Gewinde, Rundlauf, Oberfläche und Messmethode werden vor jeder Empfehlung geklärt. Fehlt eine Angabe, wird sie als offener Punkt notiert und nicht angenommen.
Schnittdaten nachrechnen, nicht schätzen
Die Schnittgeschwindigkeit folgt aus Durchmesser und Drehzahl: vc = π · d · n / 1000. Bei n = 1.200 min−1 und d = 9 mm ergibt sich vc = π · 9 · 1.200 / 1000 ≈ 33,9 m/min.
Bei d = 6,85 mm und gleicher Drehzahl sind es π · 6,85 · 1.200 / 1000 ≈ 25,8 m/min – ein anderes Prozessfenster bei gleicher Maschineneinstellung. Ein dokumentierter Vergleich dieser Art liegt für HC-Sonderbohrer vor: 1.200 min−1, 33,9 m/min, Vorschub 90 mm/min bzw. 0,075 mm/U. Die Zahlen belegen die Rechnung, nicht die Leistung an einer Kupplungsnabe.
Versuch dokumentieren
Material, Härte, Maschine, Spannung, Werkzeug, Schnittdaten, Messwerte, Verschleiß und Gutteile werden gemeinsam protokolliert. Ein dokumentierter Versuch ist eine Validierungsmethode, keine pauschale Leistungszusage – er gilt für die geprüfte Kombination.

Häufige Fragen zur Keilwellenkupplungsnabe
Kann man eine Keilwellenbohrung fräsen?
Was unterscheidet eine Keilwellenverzahnung von einer Passfedernut?
Welche Angaben braucht die Zeichnung für die Verzahnung?
Wird bei einsatzgehärteten Naben vor oder nach dem Härten verzahnt?
Warum wird eine Bohrung nach dem Entspannen unrund?
Wann reiben und wann feinbohren?
Wann ist Gewindefräsen gegenüber Gewindebohren sinnvoll?
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Werkzeugkonzept für Ihre Keilwellenkupplungsnabe prüfen lassen
Für die technische Prüfung braucht HC folgende Angaben:
- Werkstoff und Werkstoffnorm
- Härte und Wärmebehandlung
- Bauteilzeichnung mit Bezügen
- Verzahnung: Nennmaß, Modul, Zähnezahl, Toleranzklasse
- Lochkreis und Anschlussflächen
- Passungsbohrung mit Toleranz
- Maschine und Spannung
- freie Länge und Abstützung
- aktuelles Problem
- Stückzahl und Kontaktdaten
Bitte kennzeichnen Sie in der Zeichnung, welche Merkmale geräumt, gestoßen oder gefräst werden sollen. Schnittdaten und konkrete Ausführung folgen der technischen Prüfung.
Zeichnung und Fertigungsroute senden
HC prüft Bauteilzeichnung und Fertigungsbedingungen und ordnet die Merkmale den passenden Werkzeuggruppen zu. Für die Verzahnung wird die Fertigungsroute mit abgestimmt.
Zeichnung übermittelnWeiterführende Seiten
Normen und Quellen
- DIN 5480-1: Passverzahnungen mit Evolventenflanken – Allgemeines
- DIN 5480-2: Passverzahnungen mit Evolventenflanken – Nennmaße
- DIN 6885-1: Passfedern und Nuten
- DIN EN ISO 286-1/-2: Toleranzen und Passungen
Die Normen werden hier als Bezeichnungs- und Bemassungsgrundlage genannt; die vollständigen Tabellenwerte sind in den Normen selbst nachzuschlagen. Werkstoff- und Härteangaben in dieser Seite sind typische Werte für den jeweiligen Lieferzustand, keine Zusicherung für ein konkretes Los.