
Werkzeuglösungen für Bauteile medizinischer Geräte
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Schaftfräser, Bohrer, Reibahlen, Feinbohr-, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Merkmalen Ihrer Gerätekomponente zu. Werkstoff, Gehäusetasche, Montagefläche, kleine Bohrung, Passung, Gewinde, Kante und Dokumentationsanforderung bestimmen die Auswahl.
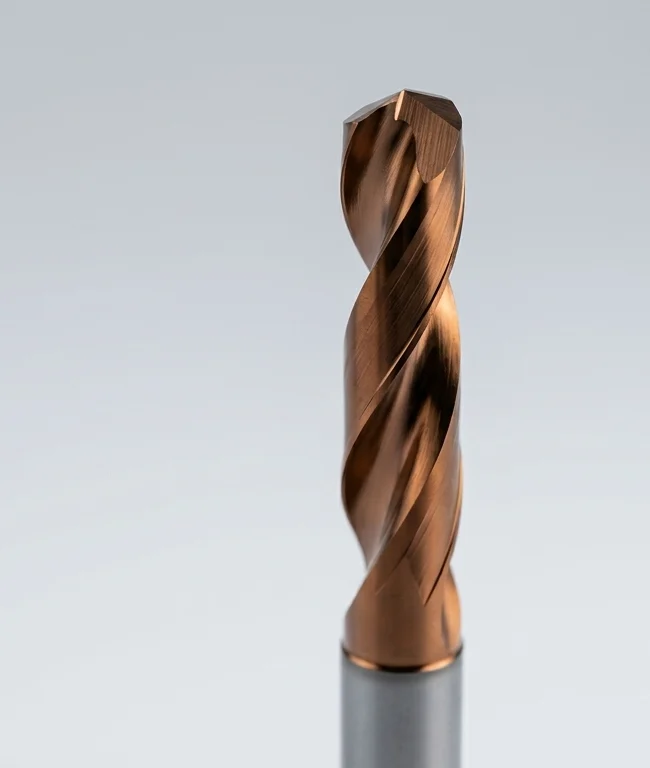
Welche Bauteile und Merkmale möchten Sie bearbeiten?
Gehäuse und Abdeckungen
Taschen, Innenradien, dünne Wände, Montageflächen, Öffnungen und Kanten werden anhand von Werkstoff, Zeichnung und Nachbehandlung bewertet.
Halterungen und Montageaufnahmen
Auflageflächen, Schultern, Bezüge, Positionierbohrungen und Umspannungen bilden eine gemeinsame Maß- und Lagekette.
Anschluss- und Präzisionskomponenten
Kleine Bohrungen, Passungen, Gewinde, Senkungen und mögliche Dichtsitze benötigen aufgabenspezifische Werkzeuge und Prüfmerkmale.

| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Gehäusetaschen fräsen | Werkstoffgerechte Schrupp- und Schlichtfräser | Material, Tiefe, Innenradien, Wandstärke |
| Montageflächen bearbeiten | Geeignete Plan- oder Schaftfräser | Fläche, Aufmaß, Ebenheit, Bezüge |
| Kleine Bohrungen herstellen | Geeignete Bohrer | Durchmesser, Tiefe, Material, Kühlung |
| Passungsbohrungen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Vorbohrung, Aufmaß, Toleranz, Oberfläche |
| Anschlussgewinde fertigen | Gewindebohrer oder Gewindefräser | Norm, Größe, nutzbare Tiefe, Lochart |
| Dichtsitze bearbeiten | Geeignete Profil-, Senk- oder Fräswerkzeuge | Geometrie, Zugang, Oberfläche |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenmaß, Erreichbarkeit, Gratvorgabe |
Typische Bearbeitungsaufgaben in der Medizintechnik
Gehäuseteile für Diagnose- und Analysegeräte
Metallische Gehäuse können Taschen, dünne Wände, Deckelauflagen, Anschlussöffnungen, Bohrbilder und funktionale Oberflächen verbinden.
Träger und Halterungen für Gerätebaugruppen
Montageflächen, Bezüge, Positionierbohrungen und Schultern bestimmen die mechanische Aufnahme der Baugruppe.
Kleine Anschluss- und Funktionsteile
Kleine Durchmesser, Gewinde, Senkungen, Nuten, Profile und schwer zugängliche Kanten benötigen eine gezielte Werkzeugauswahl.
Die genannten Bauteile sind typische Beispiele und keine Aussage über konkrete HC-Kundenprojekte. Chirurgische Instrumente und Implantate sind nicht automatisch eingeschlossen.
Werkzeugauswahl nach Werkstoff und Bauteilzustand
Aluminiumlegierungen für Gehäuse und Träger
Legierung, Lieferzustand, Rohteilform, Aufmaß und spätere Oberflächenbehandlung beeinflussen Geometrie, Spanraum und Prozess.
Edelstahl für Anschluss- und Funktionsteile
Werkstoffnummer, Festigkeit, Kaltverfestigung, Wärme und Spanbildung benötigen eine eigene Auswahl von Schneidstoff, Geometrie und Kühlung.
Titan und weitere Werkstoffe gesondert bewerten
Titanlegierung, Zustand, konkrete Anwendung, Maschine, Kühlung und Nachbehandlung werden separat geprüft. Eine Nennung von Titan bedeutet keine Implantatfreigabe.
Werkstoffbezeichnung, Lieferzustand und tatsächliche Bauteilfunktion müssen bestätigt werden. Empfehlungen werden nicht ungeprüft zwischen Aluminium, Edelstahl und Titan übertragen.
Gehäuse, Taschen und kleine Konturen fräsen
Schrupp- und Schlichtbearbeitung aufteilen
Materialabtrag, Restaufmaß, Werkzeugdurchmesser, Spanraum und Eingriff werden getrennt für Schruppen und Schlichten geplant.
Kleine Innenradien und schmale Stege bearbeiten
Kleinster Innenradius, Taschenbreite, Stegstärke und Zugang bestimmen Durchmesser, Hals, Schneiden- und Nutzlänge.
Dünne Wände und Werkzeugzugänge berücksichtigen
Wandstärke, Auskragung, Halterkontur, Auflage und Spannkraft beeinflussen Verformung, Schwingung und Oberflächenbild.
Bezugs- und Montageflächen präzise herstellen
Auflageflächen und Schultern bearbeiten
Flächengröße, Aufmaß, Ebenheit, Rechtwinkligkeit, Schulterlage und Oberfläche bestimmen Werkzeug und Reihenfolge.
Lagebeziehungen zwischen Funktionsmerkmalen berücksichtigen
Montageflächen, Passungen, Bohrungen und Anschlusskonturen werden einem zeichnungsgerechten Bezugssystem zugeordnet.
Umspannungen und Prüfbezüge abstimmen
Auflage, Spannkraft, zugängliche Bezüge, Bearbeitungsrichtung und Messzustand werden vor der Freigabe dokumentiert.
Mechanische Maß- und Lagegenauigkeit ist kein direkter Nachweis für Diagnose-, Mess- oder Behandlungsleistung des vollständigen medizinischen Geräts.
Kleine Bohrungen und Passungsaufnahmen bearbeiten
Bohrer nach Durchmesser, Tiefe und Werkstoff auswählen
Durchmesser, L/D-Verhältnis, Eintritt, Austritt, Rundlauf, Aufnahme, Kühlung und Spanabfuhr bestimmen die mögliche Ausführung.
Reiben oder Feinbohren bei Passungsanforderungen
Reiben setzt eine geeignete Vorbohrung voraus; Feinbohren bietet Einstell- und Korrekturmöglichkeiten. Aufmaß, Lage, Form und Serienbedarf entscheiden.
Bohrungsmaß, Form und Ein- und Austritte prüfen
Neben Durchmesser werden bei Bedarf Rundheit, Zylindrizität, Oberfläche, Lage sowie Grat und Kantenqualität dokumentiert.
Nicht jede Befestigungsbohrung benötigt eine Feinbearbeitung. Mikro- und Kleinstbohrer werden nur in tatsächlich lieferbaren HC-Abmessungen angeboten.
Anschlussgeometrien und Befestigungsgewinde herstellen
Gewindekernlöcher und Senkungen
Kernloch, nutzbare Tiefe, Auslauf, Senkwinkel, Schraubenauflage und Wandstärke werden gemeinsam geplant.
Gewindebohren oder Gewindefräsen auswählen
Werkstoff, Norm, Größe, Tiefe, Durchgangs- oder Sackloch, Maschine und Spanabfuhr bestimmen das Verfahren.
Dichtsitze und Anschlussflächen nach Zeichnung bearbeiten
Nur tatsächlich vorhandene Dicht- oder Anschlussmerkmale werden nach Geometrie, Bezug, Oberfläche und Zugänglichkeit bewertet.
Kanten und funktionale Oberflächen fertigbearbeiten
Definierte Fasen und Radien herstellen
Fasenmaß, Winkel, Radius und zulässiger Kantenbruch folgen der Zeichnung und Montagesituation.
Grate an schwer zugänglichen Merkmalen entfernen
Kleine Öffnungen, Querbohrungen, Gewindeausläufe und innere Übergänge werden auf Grat, Zugang und Prüfbarkeit bewertet.
Oberflächen mit der Nachbehandlung abstimmen
Funktions-, Sicht- und Kontaktflächen werden getrennt beschrieben. Beschichtungs-, Reinigungs- oder weitere Endprozesse benötigen eigene Anforderungen.
Bezeichnungen wie „medizinische Oberfläche“ oder „spiegelglatt“ ersetzen keine messbare Rauheit, Kanten- und Reinigungsanforderung.
Passende HC-Werkzeuge nach Aufgabe und Werkstoff finden
Schaftfräser für Gehäuse und Konturen
Werkzeuge für Taschen, Konturen, kleine Innenradien, Stege und dünne Wände.
Bohrer und Reibahlen
Bohrer sowie geeignete Reibahlen für Montage-, Funktions- und Passungsbohrungen.
Gewinde-, Senk- und Entgratwerkzeuge
Werkzeuge für definierte Gewinde, Schraubenauflagen, Fasen und zugängliche Kanten.
Sonderwerkzeuge
Angepasste Reichweiten, Freistellungen, Stufen und Profile nach technischer Machbarkeitsprüfung.
Typische Bearbeitungsprobleme gezielt untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Maßabweichung an Montage- oder Passungsmerkmalen | Bezug, Auflage, Temperatur, Werkzeuglauf, Verschleiß, Messzustand | Bezugskette, Vor-/Feinbearbeitung und Prüfung abstimmen |
| Rattermarken an dünnen Wänden | Auskragung, Rundlauf, Abstützung, Eingriff, Restquerschnitt | Werkzeugaufbau und Bearbeitungsfolge stabilisieren |
| Instabile Spanabfuhr bei kleinen Werkzeugen | L/D-Verhältnis, Spanraum, Kühlung, Zyklus, Wiederzerspanung | Geometrie, Zufuhr und Prozessweg anpassen |
| Grat an kleinen oder inneren Merkmalen | Austritt, Wandstärke, Schneidenzustand, Zugang, Material | Ausgangsbedingungen und Entgratfolge neu bewerten |
| Ungleichmäßige Oberfläche oder Standzeit | Werkstoffzustand, Rundlauf, Kühlung, Eingriff, Schneidenbild | Werkzeug, Prozessfenster und Wechselkriterium korrigieren |
Werkzeugempfehlungen mit dokumentierten Ergebnissen prüfen
Zeichnung und Prüfmerkmale abstimmen
Bezüge, Maße, Form- und Lagetoleranzen, Oberflächen, Kanten, Nachbehandlung und Messzustand werden festgelegt.
Werkzeugdaten und Messberichte bereitstellen
HC bestätigt verfügbare Zeichnungen, Datenblätter, Prüf- und Rückverfolgbarkeitsunterlagen vor Auftrag; Umfang und Format sind nicht pauschal.
Bauteilqualität und Werkzeugstandzeit dokumentieren
Ergebnisse werden zusammen mit Werkstoff, Maschine, Werkzeug, Parametern, Spannung, Kühlung, Messmethode und Wechselkriterium bewertet.
Sonderwerkzeuge für Ihre Gerätekomponenten
Reichweiten und Freistellungen anpassen
Hals, Nutzlänge, Halterkontur und Kollisionsraum werden anhand des realen Bauteilzugangs geprüft.
Stufen- und Kombinationswerkzeuge bewerten
Kombinationen benötigen passende Toleranzketten, Nachstellbarkeit, Spanabfuhr, Zugänglichkeit und Serienbedarf.
Musterbearbeitung und Serienbedarf abstimmen
Entwicklung, Muster, Prüfung, Mindestmenge und Lieferzeit werden erst nach technischer und kaufmännischer Klärung bestätigt.
Regulatorische Grenze: Werkzeugauswahl und Zerspanungsnachweise garantieren keine Reinigung, Sterilisation, Biokompatibilität oder Konformität des fertigen Medizinprodukts. Diese Anforderungen werden vom Hersteller entsprechend der tatsächlichen Verwendung definiert und validiert.
Häufige Fragen zu Werkzeugen für Medizintechnik-Bauteile
Welche Werkzeuge eignen sich für Bauteile medizinischer Geräte?
Wie unterscheidet sich die Werkzeugauswahl für Aluminium und Edelstahl?
Welche Angaben werden für kleine Bohrungen benötigt?
Wann ist Reiben nach dem Bohren sinnvoll?
Wie lassen sich Grate an schwer zugänglichen Stellen bearbeiten?
Welche technischen Unterlagen kann HC bereitstellen?
Werkzeuglösung für Ihr Gerätebauteil anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Gerätebauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Werkstoff und Bauteilzustand
- Bauteilzeichnung oder 3D-Modell
- Bearbeitungsmerkmale und Aufmaß
- Maße und Toleranzen
- Oberflächen- und Kantenanforderungen
- Nachbehandlung
- Maschine, Aufnahme und Kühlung
- Dokumentationsanforderungen
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Bitte kennzeichnen Sie Montagebezüge, Taschen, dünne Wände, kleine Bohrungen, Passungen, Gewinde und kritische Kanten. Konkrete Werkzeugausführung und Schnittdaten folgen der technischen Prüfung.
Werkzeuglösung für Ihr Gerätebauteil prüfen lassen
HC prüft Werkstoff, Bauteilmerkmale, Zugänglichkeit, Maschine, Qualitäts- und Dokumentationsanforderungen und ordnet passende Werkzeuggruppen zu.
Bauteilzeichnung senden