
Gewindebohrerhalter und Gewindeschneidfutter auswählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Das passende Gewindeschneidfutter verbindet Maschinenzyklus und Gewindebohrer. Entscheidend sind Synchronfähigkeit, axialer Ausgleich, Gewindebereich, Schaft und Vierkant, Drehmoment, Schnittstelle, Kühlung sowie Werkzeugwechsel.
Geeignet für: Gewindebohren auf Maschinen mit oder ohne Synchrongewinde, wenn axialer Ausgleich, Drehmoment und Schnittstelle zusammenpassen müssen.
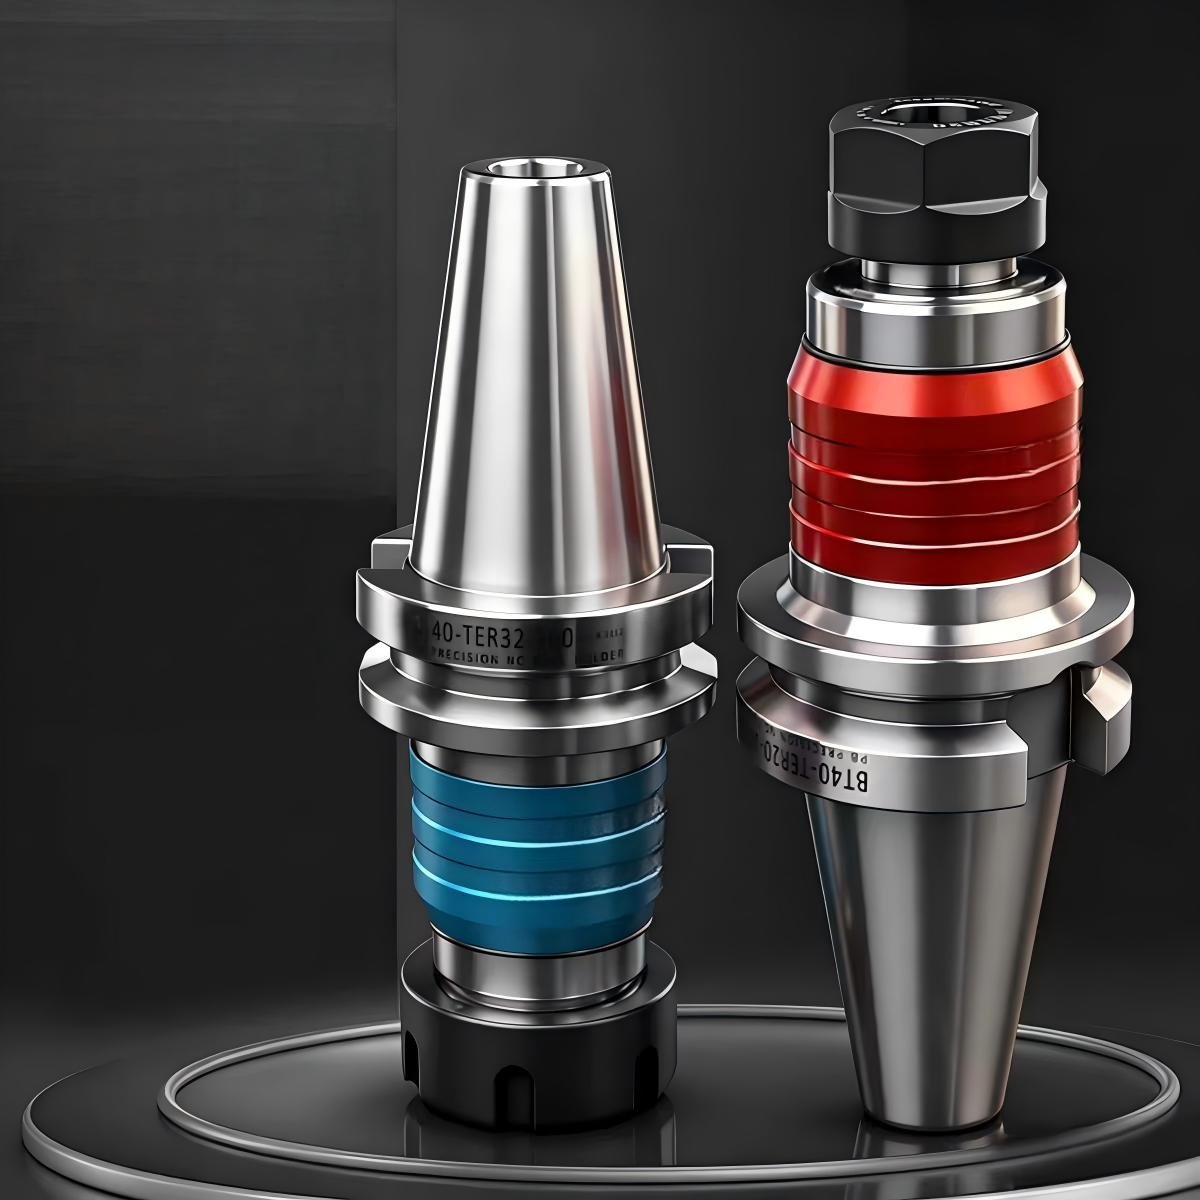
Welche Art Gewindeschneidfutter passt zur Maschine?
Starre Synchronaufnahme
Für Maschinen mit präziser Synchronisation von Spindeldrehzahl und Vorschub. Halter und ER-GB-Spannzange übertragen Drehmoment über Schaft und Vierkant.
Synchronfutter mit Minimalausgleich
Ein kleiner axialer beziehungsweise radialer Ausgleich reduziert Lastspitzen durch verbleibende Synchronabweichungen.
Futter mit Druck-/Zugausgleich
Für Maschinen oder Prozesse, bei denen Differenzen zwischen programmiertem Vorschub und realer Gewindesteigung kompensiert werden müssen.
Grundregel: Das Futter korrigiert kein falsches Kernloch, keine ungeeignete Gewindebohrergeometrie und keine mangelhafte Spanabfuhr.
Gewindeschneidfutter in vier Schritten auswählen
Maschine prüfen
Rigid-Tapping-Funktion, Schnittstelle, Werkzeugwechsel, Drehzahl und Vorschubregelung klären.
Gewinde definieren
Gewindeart, Größe, Steigung, Tiefe, Durchgangs- oder Sackloch und Werkstoff angeben.
Gewindebohrer zuordnen
Schaft-Ø, Vierkant, DIN-Form, Kühlschmierstoffweg und erforderliches Drehmoment erfassen.
Schutz wählen
Minimalausgleich, Druck-/Zugweg, Schnellwechsel und gegebenenfalls Drehmomentkupplung festlegen.
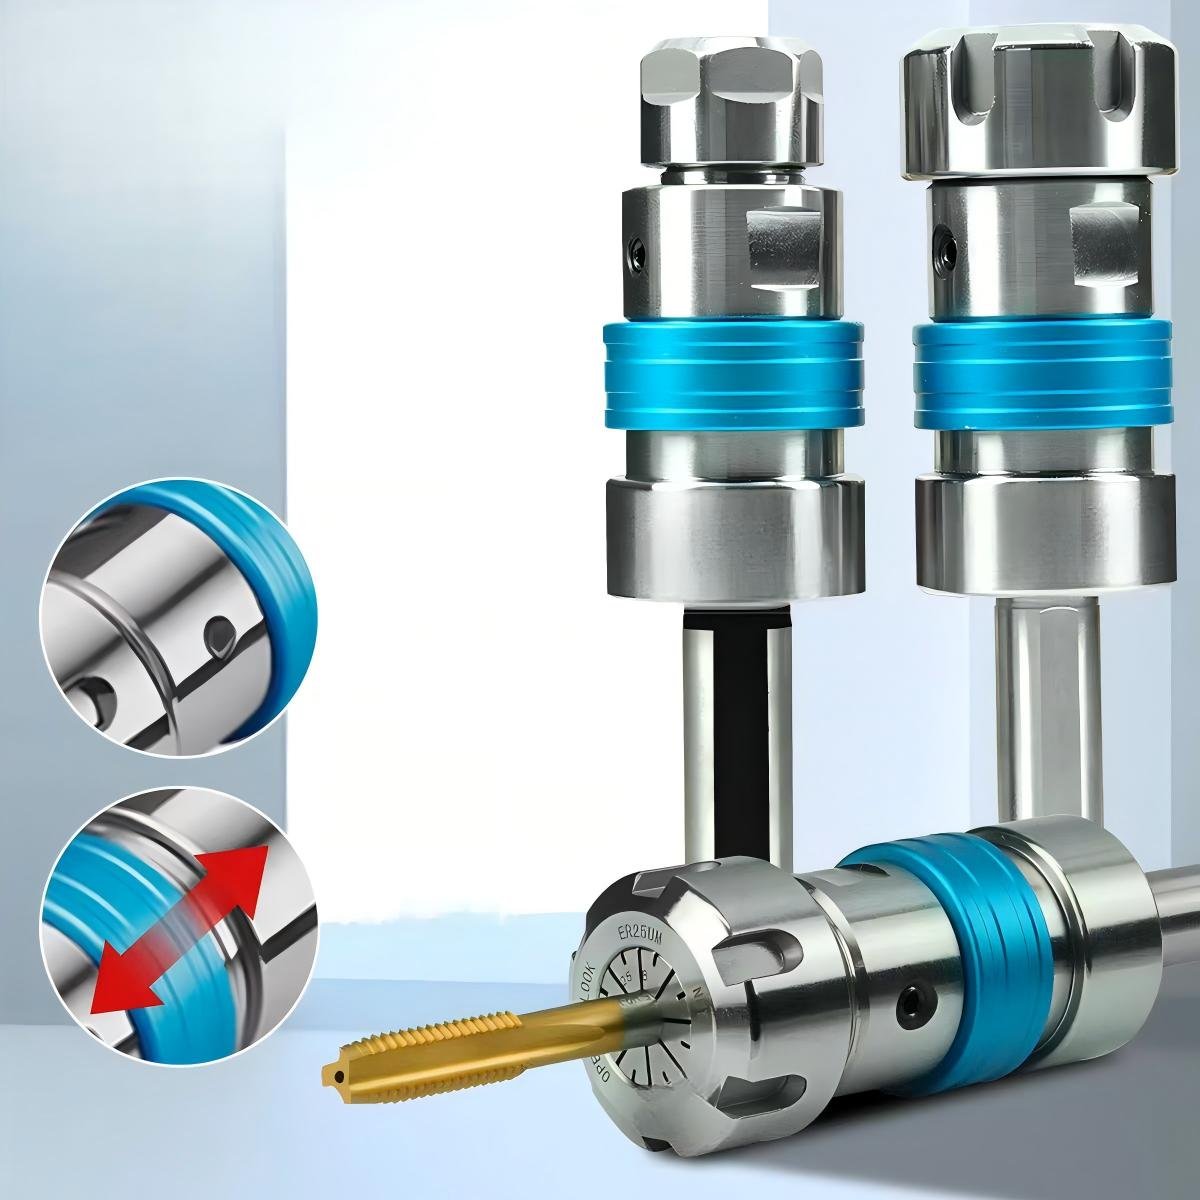
Axialer Längenausgleich auf Druck und Zug
Der Längenausgleich nimmt eine definierte axiale Differenz zwischen Maschinenvorschub und Gewindesteigung auf. Der verfügbare Weg darf nicht als Ersatz für korrekte Programmierung verwendet werden.
- Druck- und Zugweg getrennt betrachten
- Anschnittdruck und Rückstellung prüfen
- Ausgleichsweg nie vollständig aufbrauchen
- Synchronmodus und Kompensation nicht verwechseln
Spannzange, Schnellwechseleinsatz oder Drehmomentkupplung?
ER-GB-Spannzange
Spannt den Rundschaft und sichert das Drehmoment über den Innenvierkant. ER-Größe, Schaft und Vierkant müssen zusammenpassen.
Schnellwechseleinsatz
Vereinfacht den Werkzeugwechsel und kann je nach System Innenkühlung oder eine definierte Gewindegrößen-Zuordnung bieten.
Drehmomentkupplung
Kann den Gewindebohrer bei Überlast schützen. Einstellwert und Funktion sind modell- und anwendungsabhängig.
Technische Daten für Vergleich und Angebot
| Datenpunkt | Warum relevant? | Angabe für die Anfrage |
|---|---|---|
| Maschinenschnittstelle | Bestimmt Einbau und Werkzeugwechsel. | HSK, SK, BT, Zylinderschaft; Norm und Größe |
| Synchronfähigkeit | Entscheidet über starr, minimal oder vollständig kompensiert. | Maschinenfunktion und Gewindebohrzyklus |
| Gewindebereich | Bestimmt Baugröße und Drehmoment. | M/UNC/UNF/G, Größe und Steigung |
| Schaft / Vierkant | Erforderlich für sichere Werkzeugaufnahme. | Durchmesser, Vierkantmaß, DIN-Ausführung |
| Axialausgleich | Kompensiert Vorschub-Steigungs-Differenz. | benötigter Druck- und Zugweg |
| Kühlung | Beeinflusst Spanabfuhr und Werkzeugstandzeit. | extern, intern, peripher und Druck |
| Störkontur / Länge | Beeinflusst Zugang und Steifigkeit. | Außen-Ø, Länge und Kollisionsraum |
Innenkühlung und Spanabfuhr richtig auslegen
Durch den Gewindebohrer
Für Werkzeuge mit inneren Kühlkanälen. Halter, Spannzange/Einsatz, Dichtung und Druck müssen kompatibel sein.
Peripher am Werkzeug
Für Systeme mit seitlicher Kühlmittelzufuhr. Austrittsrichtung und Spantransport müssen zur Bohrung passen.
Externe Kühlung
Kann bei offenen Anwendungen ausreichen; bei tiefen Sacklöchern sind Spanabfuhr und KSS-Zufuhr besonders kritisch.
Gewindebohrprozess nach Anwendung absichern
| Anwendung | Halter-Schwerpunkt | Zusätzlich prüfen |
|---|---|---|
| Synchrones CNC-Gewindebohren | Minimalausgleich oder starre Übertragung | Synchronfehler, ER-GB-Spannzange, Rundlauf |
| Maschine ohne präzises Rigid Tapping | Druck-/Zug-Längenausgleich | Ausgleichsweg, Anschnittdruck, Tiefe |
| Sackloch | kontrollierte Tiefe und sichere Umkehr | Spanform, Kühlung, Grundabstand |
| Serienfertigung | Wiederholbarkeit und schneller Wechsel | Standzeit, Einsatzverwaltung, Prozesskontrolle |
Typische Probleme und nächste Prüfung
| Symptom | Mögliche Ursache | Zuerst prüfen |
|---|---|---|
| Gewindebohrer bricht beim Umkehren | Synchronfehler, voller Ausgleichsweg, Spanpaket | Zyklus, Ausgleich, Bohrung und Kühlung |
| Gewinde ist zu groß oder nicht lehrenhaltig | Rundlauf, seitliche Kräfte oder ungeeigneter Halter | Spannung, Kompensation und Gewindebohrer |
| Werkzeug rutscht | falsche Spannzange, Vierkant oder Drehmoment | Schaft-/Vierkantzuordnung und Montage |
| Standzeit schwankt stark | Lastspitzen, ungleichmäßige Kühlung, Spanprobleme | Synchronisation, KSS und Prozessdaten |
| Kühlmittel tritt am Halter aus | ungeeignete Dichtung oder Einsatz | Kühlmittelweg, Druck und Komponenten |
Daten für Ihre Anfrage
- Maschine und Spindelschnittstelle
- Rigid-Tapping-/Synchronfunktion
- Gewindeart, Größe und Steigung
- Durchgangs- oder Sackloch / Tiefe
- Werkstückwerkstoff und Kernloch
- Gewindebohrertyp / DIN-Form
- Schaft-Ø und Vierkantmaß
- Drehzahl, Vorschub und Drehmoment
- Kühlmittelweg und Druck
- Stückzahl und Fehlerbild
Gewindeschneidfutter anfragen
Senden Sie Maschinen-, Gewinde- und Werkzeugdaten. HC prüft Schnittstelle, Kompensation, Spannsystem, Kühlung und Schutzfunktion.
Technische Anfrage startenHäufige Fragen
Wann brauche ich ein Synchron-Gewindeschneidfutter?
Was ist der Unterschied zwischen Druck- und Zugausgleich?
Warum braucht die Spannzange einen Innenvierkant?
Kann Innenkühlung durch das Futter geführt werden?
Schützt eine Drehmomentkupplung immer vor Werkzeugbruch?
Verwandte Seiten
Halter und Synchronkette bei Werkzeugbruch prüfen
Der Diagnoseleitfaden Gewindebohrerbruch beim CNC-Gewindebohren zeigt, wie Steigung, Vorschub, Synchronmodus, Ausgleichsweg, Kernloch und Spanweg zusammen geprüft werden.