
Fräsen von Formen, Matrizen und Kühlkreisläufen
Die Formen kombinieren Stähle unterschiedlicher Härte, tiefe Hohlräume, 3D-Oberflächen und lange Kanäle. Der Bereich muss Zug, Material nach der Verarbeitung, Endbearbeitung und Kühlbohrung trennen.
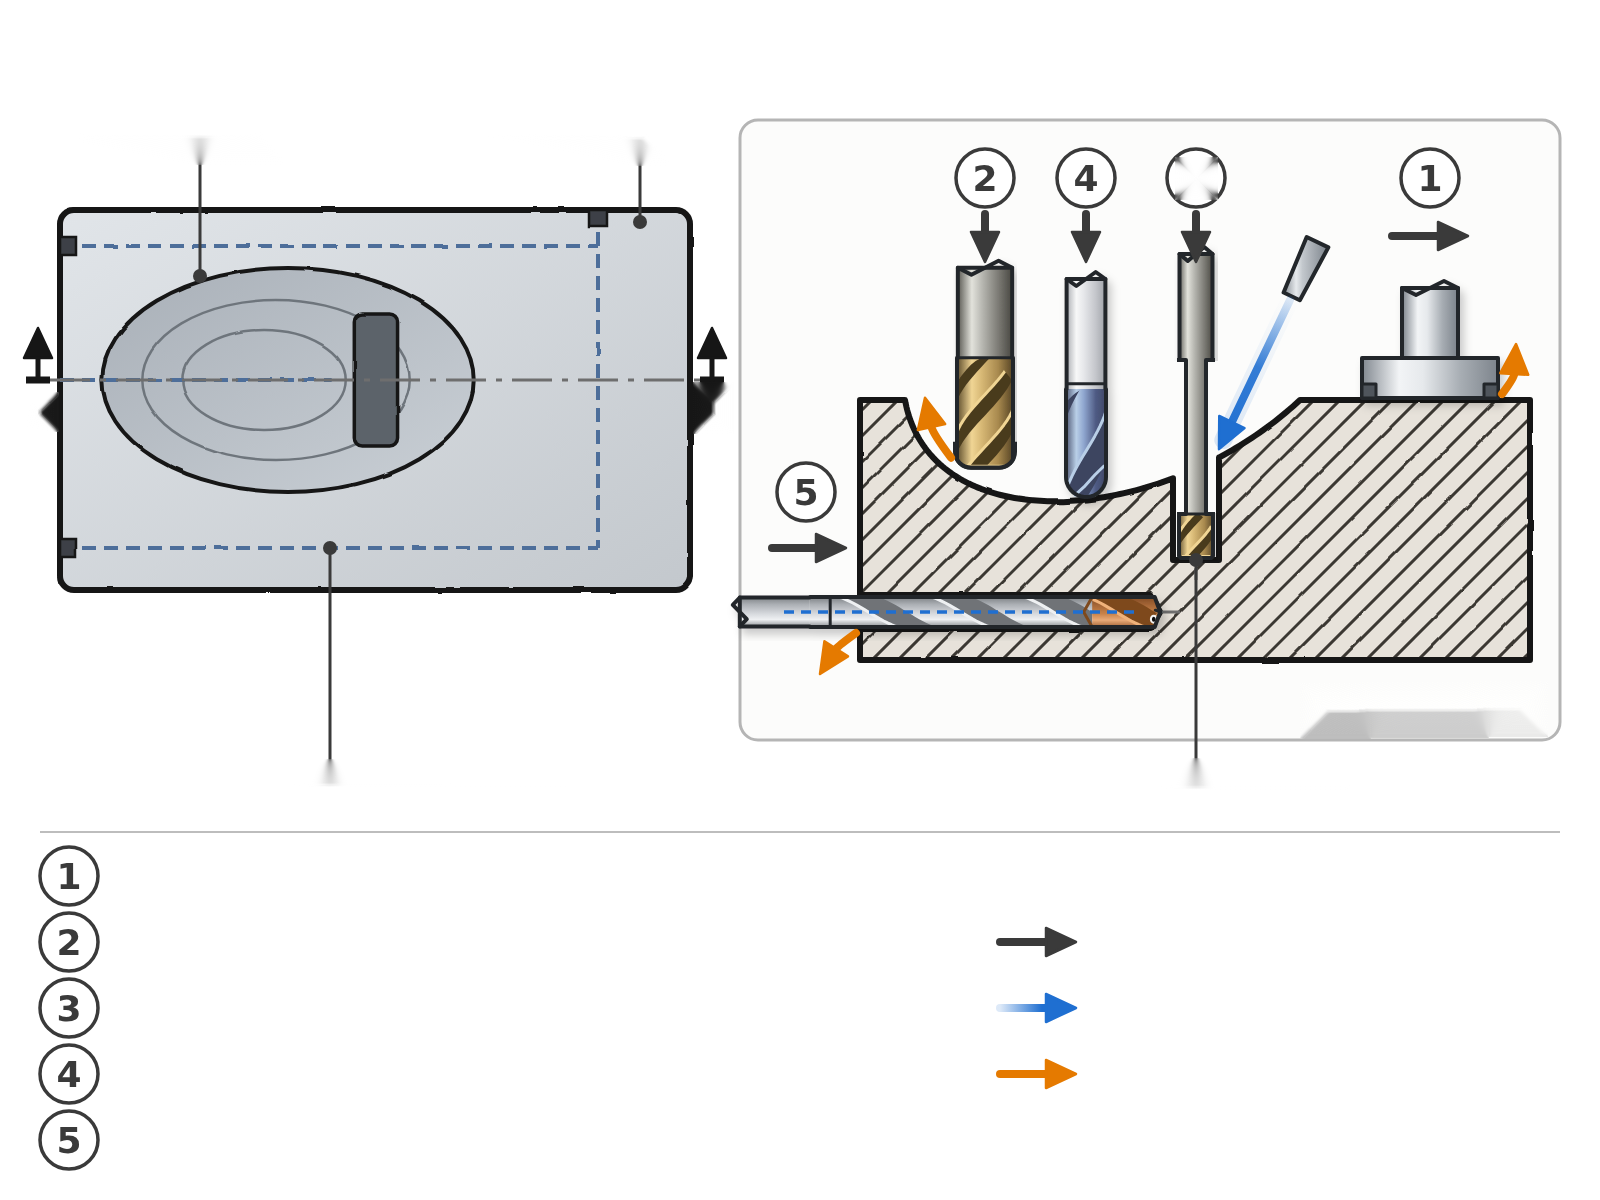
Empreinte und Schaltkreise werden als zwei miteinander verbundene Systeme untersucht
Das Ende des Hohlraums und der Weg der Kanäle teilen sich das gleiche Material. Die Ränder zwischen den Oberflächen werden in einem gemeinsamen Referenzdokument überprüft.
Die vom Kunden angegebenen Nuancen, Materialzustände, Toleranzen und Volumina bleiben für die endgültige Auswahl ausschlaggebend.
Technisches Profil des Stücks
Teile und Materialien
- Formplatten und Fingerabdruckhalter
- Kerne, Einsätze und Stanzen
- Matrizen und Schneidteile
Zu bestätigendes Material: Formstahl, gehärteter Stahl, Gusseisen oder Nichteisenlegierung je nach Projekt
Zu bearbeitende Merkmale
- 3D-Drucke und verbundene Beams
- Hohlräume mit langem Mundstück
- Kühlkanäle und Ejektoren
Zu prüfende Qualität
- Profil und Oberflächenbeschaffenheit des Drucks
- Lage der Kanäle in Bezug auf den Hohlraum
- Seggen, gemeinsame Pläne und Lüftungsöffnungen
Maschinenbedingungen
- Härte vor/nach bekannter Behandlung
- 3D-Modell und Stärken verfügbar
- Kollisionssimulation mit Werkzeughalter
Symptome zu diagnostizieren, bevor Sie das Werkzeug wählen
Die folgenden Ursachen sind diagnostische Annahmen; sie müssen am Teil, an der Maschine und an der Montage überprüft werden.
| Bearbeitung | Beobachtbares Symptom | Mögliche Ursachen | Zu prüfende Daten | Direktion Arbeit |
|---|---|---|---|---|
| Entwurfskavität | Überlastete Ecken oder Vibrationen | Variables Engagement, Reichweite, Chips | Verbleibendes Material, ae/ap, Flugbahn | Verwenden Sie konstante Last und starres Werkzeug |
| 3D-Finish | Facetten oder sichtbare Verbindung | Nicht, Steigung, Radius, Schlag | Modell, Ra, Kamm, Werkzeug, Stift | Radius und Pfad an die Steigungen anpassen |
| Kühlbohrungen | Abweichung vom Fingerabdruck | L/D, Input, Gießen, Härte | Verkehr, Mindestdicke, Druck | Führung und Kontrollpfad |
| Hartstahl | Quick Scooping oder Abnutzung | Welle, Vibrationen, Wärme | Härte, Bindung, Werkzeughalter | Begrenzung von Schock und Kontrollwärme |
Typenbereich einer Form mit Kühlung
Vorbereiten Platten
Erstellen Sie Pläne, Referenzen und Freigaben vor der Verarbeitung oder Bearbeitung.
Familie: Fräser
Identifizieren Sie die Härte dieses Schrittes.
Verdickung des Hohlraums
Entfernen Sie das Material mit einer regelmäßigen Belastung und einer definierten Dicke.
Familie: Orische Fräser
Der Eckradius unterstützt den Entwurf und die Halbfinition.
Tiefe Gebiete erreichen
Verwenden Sie einen geeigneten Kragen, ohne den Schnitt unnötig zu verlängern.
Familie: Langhalserdbeeren
Simulieren Sie Kollisionen von Körper, Kragen und Werkzeughalter.
Beenden Sie den Druck
Generieren Sie 3D-Formen mit einem Schritt in Bezug auf Rauheit.
Familie: Hemisphärische Fräser
Passen Sie den Weg an die Steigungen und die tatsächliche Geschwindigkeit an.
Bohrkreisläufe
Führen Sie Kanäle mit qualifizierter Führung und Kühlung durch.
Familie: Tieflochbohrer
Schützen Sie die Restdicke zwischen Kanal und Druck.
Zwei spezifische Entscheidungen zu diesem Antrag
Langes Schnupfen in einer Höhle
Halslänge, Werkzeughalteraustritt und Schnitttiefe müssen zusammen betrachtet werden.
- Mindestbereich pro Zone
- Verwendung eines Durchmessers, der so groß ist, wie der Zugang es erlaubt
- Reduzieren Sie das Engagement, bevor Sie den Vorschuss willkürlich reduzieren
Kanal in der Nähe des Footprints
Eine kleine Abweichung kann die Funktionsfläche kreuzen.
- Festlegung der Mindestrestdicke
- Erstellen Sie einen senkrechten und geführten Eingang
- Position und Tiefe vor dem Verschließen überprüfen
Empfohlener Validierungsplan
Verbleibendes Material
Kontrollieren Sie die Überdicke nach dem Entwurf und halb fertig an steilen Bereichen und Ecken.
3D-Oberfläche
Messen Sie Rauheit und Profil auf repräsentativen Hängen, nicht nur eine leichte Fläche.
Kanäle
Überprüfen Sie Weg, Tiefe und Abwesenheit von unerwünschter Kommunikation vor der Montage.
Häufig gestellte Fragen vom Method Engineer
Fräser oder Hemisphärisch?
Oric ist oft für Entwurf / Halbfinition und Armaturen geeignet; Die Hemisphäre folgt 3D-Oberflächen. Das Modell entscheidet.
Wie wählt man die Kragenlänge?
Von Kollisionen, mit dem Minimum, das notwendig ist, um die Steifigkeit zu erhalten.
Wann nach der Wärmebehandlung arbeiten?
Die Reihenfolge hängt von der Stabilität, der Endhärte und den zu erwartenden Überdicken ab.
Wie kann man die Kanalabweichung begrenzen?
Bereiten Sie Eintritt, Führung, Kontrolle Beat, Kühlung, Vorschub und Tiefe.
Welche Dateien werden verschickt?
3D-Modell, Kanalebene, Material, Härte, Dicke, Finish und Maschine.
Senden Sie den Plan Ihres Zimmers
3D-Modell, Kanalebene, Materialzustand, Härte, Maschine, Werkzeughalter und gewünschtes Finish anbringen.
Wenn möglich: Plan oder Modell, Materialgüte, Abmessungen und Tiefen, Toleranzen, Oberflächenbeschaffenheit, Maschine, Schnittstelle, Kühlung, aktuelles Werkzeug und erwartetes Volumen.
Projekt einreichenVerwandte Produkte und Ressourcen
Referenzangaben der HC-Entwicklungsabteilung.