
Welche zusätzliche Dicke sollte vor einer Bohrung verbleiben?
Eine schlecht gewählte Überdicke verwandelt einen Endbearbeitungsvorgang in eine Abfallquelle: zu niedrig, das Bohrloch kann reiben, ohne die Fehler der Bohrung zu übernehmen; zu stark, seine Fase schneidet unter übermäßiger Belastung. Der richtige Wert ist daher weder ein universeller Prozentsatz noch eine einfache Differenz zwischen zwei Nenndurchmessern.
Diese Anleitung erklärt, wie man das zu entfernende Material auf dem Durchmesser definiert, den tatsächlichen Vordergrund kontrolliert und einen messbaren Test erstellt. Die Entscheidung hängt vom fertigen Durchmesser, der Bohrung, dem Material, der Tiefe, der Art des Lochs, der Verfälschung, der Kühlung und der durch den vorherigen Vorgang erzeugten Dispersion ab.
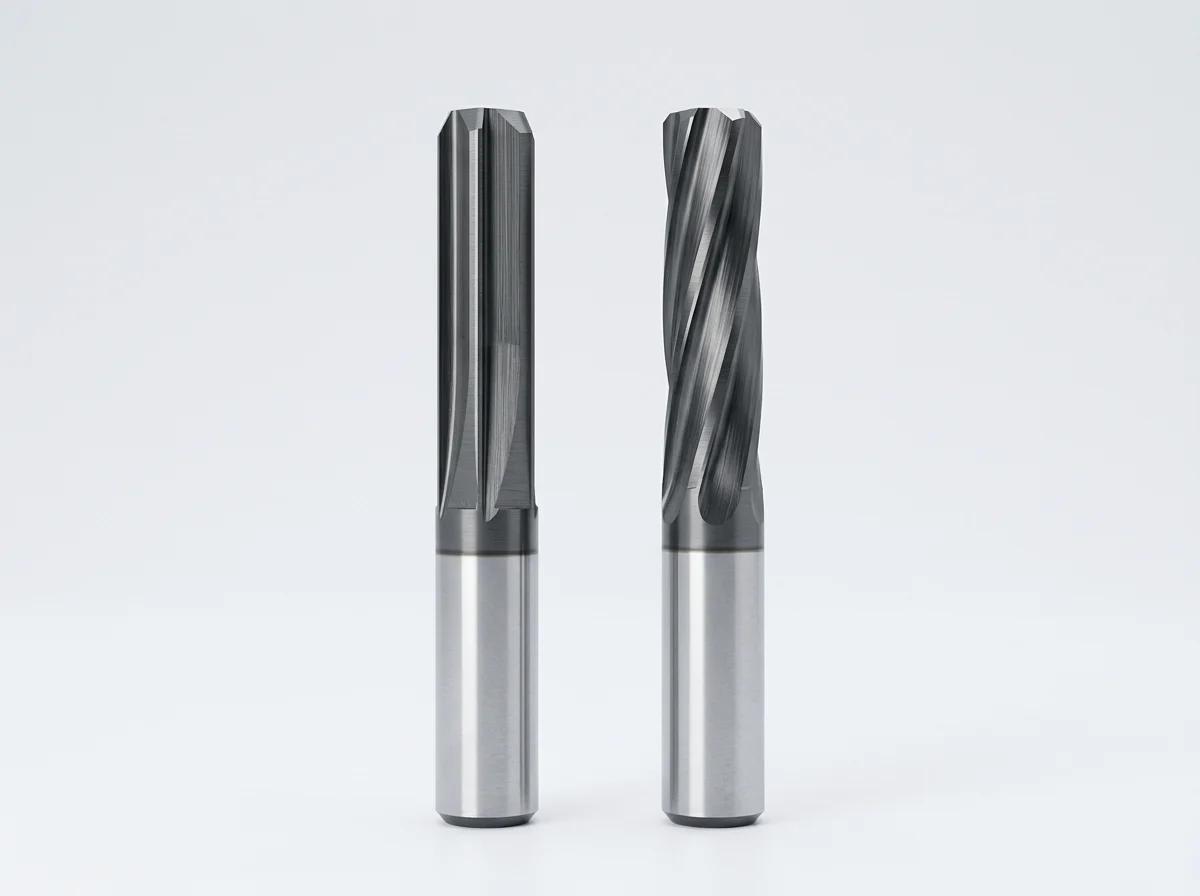
Schnelle Antwort
Die Überdicke vor der Bohrung muss am Durchmesser festgelegt und dann mit der Empfehlung des Bohrlochherstellers und einer Prüfung an der eigentlichen Maschine bestätigt werden. Messen Sie das vordere Loch, anstatt sich auf den Durchmesser zu verlassen, der auf dem Bohrer eingraviert ist. Ein zu niedriger Wert fördert die Reibung; ein zu hoher Wert erhöht den Aufwand, die Abweichung und das Risiko schlecht evakuierter Späne.
- Unterscheiden Sie die diametrale Dicke des Radialkanals.
- Aus den Daten des Herstellers des ausgewählten Werkzeugs keine universelle Regel.
- Durchmesser, Konizität, Umlauf und Vordergrundposition messen.
- Die Prüfung ist an das Material, das Öffnungsloch und die Kühlung anzupassen.
- Ändern Sie jeweils eine Variable und messen Sie mehrere aufeinanderfolgende Löcher.
Zur diametralen oder radialen Dicke: Was ist zu berechnen?
Die von einem Hersteller angegebene Überdicke wird normalerweise am Durchmesser ausgedrückt, dieser Punkt muss jedoch in der Dokumentation bestätigt werden. Eine Verwechslung zwischen Durchmesser und Radius verdoppelt oder dividiert den berechneten geometrischen Wert durch zwei. Sie allein erlaubt keine proportionale Variation der Schnittbelastung. Das Flugzeug, CNC-Programm, Justierblatt und Steuergerät müssen daher die gleiche Konvention verwenden.
Sie können fragen:
Überdicke am Durchmesser Ad = fertiger Durchmesser D - gemessener Durchmesser des vorderen Lochs d Radialdurchlassstutzen ar = Ad / 2Beispielrechnung ohne impliziten empfohlenen Wert: Wenn eine fertige Bohrung 12,00 mm beträgt und die für den Test beibehaltene Durchmesserdicke 0,20 mm beträgt, beträgt das Ziel für das vordere Loch 11,80 mm. Die Wand hat dann eine theoretische geometrische Dicke von 0,10 mm pro Seite. Dieser radiale Wert ist nicht die Dicke der Rasur pro Zahn, was insbesondere vom Vorschub, der Anzahl der in Eingriff stehenden Zähne und der Geometrie der Fase abhängt. Der tatsächlich gebohrte Durchmesser muss dann gemessen werden.
Diese Unterscheidung scheint elementar, vermeidet aber einen häufigen Fehler der Vorbereitung. Um den gesamten Prozess neu zu positionieren, siehe auch die Anleitung Bohren oder Bohren eines Lochs: Wie zu entscheiden.
Warum gibt es keinen universellen Wert?
Zwei Löcher mit dem gleichen Enddurchmesser können unterschiedliche Fenster erfordern, wenn sich Material, Tiefe, Qualität des Vorlochs oder Entfernung von Späne ändern. Das Bohrloch beendet ein vorhandenes Loch: Es korrigiert nicht automatisch einen großen Positionsfehler, eine große Konizität oder eine instabile Flugbahn, die das Bohrloch hinterlässt.
Durchmesser und Geometrie der Fase
Der Durchmesser beeinflusst den gesamten Spanabschnitt und die Steifigkeit des Werkzeugs. Die Länge und der Winkel der Fase bestimmen die Anzahl der allmählich in Eingriff stehenden Zähne. Ein zulässiger Wert für einen kleinen Bohrer darf nicht ohne Nachprüfung auf einen größeren Durchmesser oder eine andere Schnittgeometrie umgestellt werden.
Metallurgisches Material und Zustand
Widerstand, Duktilität, Abrasivität und die Neigung zur Verhärtung verändern die Bildung der Rasur und die Anstrengung an der Fase. Der genaue Grad und sein Zustand sind nützlicher als eine allgemeine Bezeichnung wie „Stahl“ oder „rostfrei“. Die Wahl des Werkzeugs und der Beschichtung muss mit den Angaben des Herstellers verknüpft bleiben.
Lochblind, führend oder unterbrochen
In einem Sackloch haben Chips weniger Platz und die Evakuierung wird kritisch. In einem Öffnungsloch kann die Geometrie die Evakuierung zum Ausgang begünstigen. Auch eine Nut, ein Querbohren oder eine Schnittunterbrechung erfordert einen entsprechenden Eintritt und Führung. Der Hartner-Katalog empfiehlt unter anderem Wendeltropfen, um einigen Schnittunterbrechungen besser standzuhalten.
Starrheit, Verfälschung und Ausrichtung
Die kumulierte Verfälschung von Stift, Werkzeughalter und Bohrung verteilt die Belastung ungleichmäßig zwischen den Zähnen. Ein Ausrichtungsfehler zwischen Vordergrund und Werkzeug kann auch einen stärkeren Schnitt auf einer Seite erzeugen. Vor dem Einstellen der Überdicke muss daher die vollständige Montage und Stabilität des Teils überprüft werden.
Welche Werte sollten als Ausgangspunkt verwendet werden?
Die Herstellertabellen sind dokumentarische Ausgangspunkte, nicht HC-Parameter oder Ergebnisse für alle Bohrungen. Die folgende Tabelle Gühring erscheint im *Navigator 2013*, gedruckte Seite 41 und Seite 43 des PDF. Es hat eine allgemeine Linie „alle Materialien“ und separate Linien für gehärtete Stähle; Daher sollte es nicht als Tabelle für HSS-E-Bohrlöcher dargestellt werden. Hartner nennt auch einen Durchschnittswert von 0,20 bis 0,30 mm, bevor er bestimmte Geometrien empfiehlt, wenn er überschritten wird.
| Fertiger Durchmesser nach Tabelle Gühring | Beispiel einer Durchmesserüberdicke, herausgegeben von Gühring* | Was muss bestätigt werden |
|---|---|---|
| Bis zu 6 mm | 0,10 bis 0,20 mm | Genaue Referenz, Material, Tiefe und faux-rond |
| Über 6 bis 10 mm | 0,20 mm | Tatsächliche Bohrdispersion und Eingangszustand |
| Über 10 bis 16 mm | 0,20 bis 0,30 mm | Geometrie der Abschrägung und Entfernung von Späne |
| Über 16 bis 25 mm | 0,30 mm | Starrheit der Montage und verfügbare Leistung |
| Über 25 bis 40 mm | 0,30 bis 0,40 mm | Lösungsentwurf und Regelmäßigkeit des Vordergrunds |
| über 40 mm | 0,40 bis 0,50 mm | Spray-Typ und vollständige Finishing-Strategie |
*Diese sechs Werte entsprechen der allgemeinen Zeile „alle Materialien“ in Tabelle Gühring, *Navigator 2013*, Druckseite 41 / Seite 43 des PDF. In derselben Tabelle werden die Werte für gehärtete Stähle gesondert veröffentlicht. Hierbei handelt es sich um eine Herstellerdokumentation und nicht um HC-spezifische Parameter; die tatsächliche Referenz ist vor der Prüfung zu bestätigen.
Beide Quellen konvergieren an einem nützlichen Punkt: Wenn die Materialmenge die Kapazität der Endbearbeitungsgeometrie übersteigt, ist es notwendig, den Entwurf zu überprüfen oder einen Bohrer für eine stärkere Materialaufnahme zu wählen. HC transformiert diese Bereiche daher nicht in ein universelles Array. Seite Maschinenbohrer: Vorderloch, Montage und Steuerung ermöglicht es Ihnen, die Auswahl nach Konfiguration fortzusetzen.
Wie man das Vorloch vor dem Bohrloch kontrolliert?
Der Nenndurchmesser des Bohrers reicht nicht aus, um das Vorloch zu validieren. Es ist notwendig zu messen, was der Prozess tatsächlich produziert, idealerweise an mehreren Teilen und in mehreren Tiefen. Ein akzeptabler mittlerer Durchmesser kann einen erweiterten Einlass, eine Konizität, eine Lüfte oder eine Positionsdrift überdecken, die das Bohrloch unregelmäßig belastet.
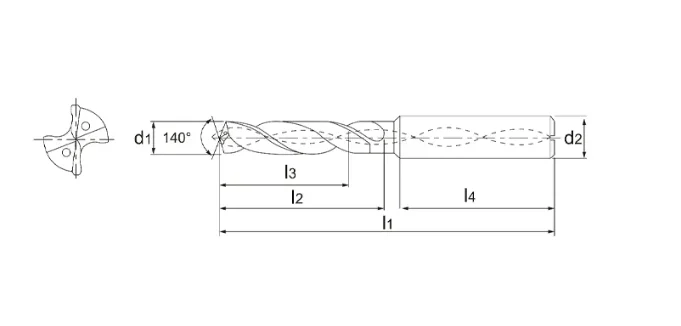
Mindestkontrollen
- Messen des Durchmessers am Einlass, in der Mitte und am Boden oder am Ausgang;
- die Konizität und, wenn Toleranzen es erfordern, den Kreislauf zu überprüfen;
- die Position und Ausrichtung mit der funktionalen Referenz zu steuern;
- Erröten, Anfasen, Zerreißen oder Verhärten am Eingang untersuchen;
- Messen Sie den Faux-Round mit dem engen Werkzeug in seinem Produktionswerkzeughalter;
- die verfügbare Tiefe für Abschrägung, Freisetzung und Späne bestätigen;
- die Klammerausrichtung beibehalten, wenn sie die Lochgeometrie beeinflusst.
Die Universität Lille erinnert daran, dass die Lage des Lochs durch die vorherige Operation sichergestellt werden muss: Das Bohrloch wird zuerst zur Kalibrierung verwendet. Wenn der Vordergrund einen Positionsfehler oder eine Korrektheit aufweist, der mit dem Plan unvereinbar ist, korrigieren Sie die Bohrung oder planen Sie vor der Fertigstellung einen geeigneten Entwurf.
Welche Symptome deuten auf eine schlechte Dicke hin?
Eine falsche Überdicke wird nicht anhand eines einzigen Symptoms diagnostiziert. Ein zu großes Loch, eine gestreifte Oberfläche oder ein schneller Verschleiß können auch von der falschen Runde, Ausrichtung, Kühlung, berichteten Kante oder Späne kommen. Die Steuerung muss einer Reihenfolge folgen, um zu vermeiden, dass mehrere Ursachen gleichzeitig geändert werden.
| Beobachtetes Symptom | Hypothese der Überdicke | Andere Ursachen zu beseitigen | Prioritätskontrolle |
|---|---|---|---|
| Bohrspuren noch sichtbar | Unzureichendes oder unregelmäßiges Material | Abgenutzte Bohrung, lokaler Lochfehler | Messung des Vordergrunds auf der Tiefe |
| Polierte Oberfläche mit wenigen Chips | Zu niedrig schneiden, Reibung | Zu schwach nach vorne, stumpfe Kante | Späne und Schnittfase untersuchen |
| Anstrengung, Vibrationen oder steigende Geräusche | Material zu wichtig | False-rond, mangelnde Steifigkeit, Unterbrechung | Steuerhalterung und dann eine Variable reduzieren |
| Loch zu groß oder konisch | Unregelmäßige Belastung oder Abweichung | Ausrichtung, Kühlung, beschädigter Eingang | Maßform, faux-round und Koaxialität |
| Streifen bei der Entnahme | Cops im Loch gehalten | Schlechte Evakuierungsrichtung | Beobachten von Chippfad und -zyklus |
| Schnelle Abnutzung der Fase | Übermäßiger Rasierabschnitt | Abrasives Material, Geschwindigkeit oder Schmierung | Vergleichen Sie Verschleiß und Aufwand bei einer kurzen Serie |
Der HC Guide Mängel und ihre Diagnose entwickelt diese Ursachensuche, ohne jeden Defekt automatisch dem Werkzeug zuzuordnen.
Wie baut man eine messbare Studie?
Ein nützlicher Test beginnt mit einer dokumentierten Startbedingung und ändert nur jeweils eine Variable. Es reicht nicht aus, ein gutes isoliertes Loch zu erhalten: Es ist notwendig, die Wiederholbarkeit von Durchmesser, Form und Oberflächenzustand auf einer repräsentativen Sequenz zu überprüfen, während die Späne und die Entwicklung der Fase beobachtet werden.
1. Festlegung der Annahmekriterien
Durchmesser, Toleranzklasse, Form, Lage, Oberflächenzustand und Messmethode auf der Ebene anheben. Identifizieren Sie die tatsächlichen Funktionsmerkmale und geben Sie an, bei welcher Temperatur oder nach welchem Zeitraum der Raum kontrolliert wird.
2. Beschreibung des vorherigen Vorhabens
Messen Sie mehrere Vorlöcher, nicht nur die erste. Mindest- und Höchstdurchmesser, Konizität, Tiefe, Lage, falsch runde Montage und Aussehen der Eingabe aufzeichnen. Diese Dispersion bestimmt die minimale und maximale Belastung, die das Bohrloch erfährt.
3. Wählen Sie eine rückverfolgbare Startbedingung
Verwenden Sie die Empfehlung für die Sprühreferenz, das Material und die Art des Lochs. Dokumentieren Sie die Dicke über Durchmesser, Geschwindigkeit, Vorschub, Kühlung, Werkzeughalter und Zyklus. Mischen Sie keinen Wert eines HSS-Bohrers mit einer anderen Hartmetallgeometrie ohne Validierung.
4. Erstellen Sie eine kurze kontrollierte Sequenz
Verwenden Sie eine ausreichende Anzahl von Löchern, um die sofortige Ausbreitung zu beobachten und dann mit dem erwarteten Produktionsmedium zu messen. Bewahren Sie mindestens ein Kontrollstück auf und fotografieren Sie Chips, wenn ihre Form oder Evakuierung ein diagnostisches Kriterium ist.
5. Nur eine Variable bearbeiten
Wenn das Ergebnis instabil ist, überprüfen Sie zuerst Falschrunde, Klemmen, Einlass, Gießen und Evakuieren. Dann ändern Sie eine identifizierte Variable und wiederholen Sie die gleiche Messung. Um die Kriterien, Zeugendokumente und Stop-Regel zu formalisieren, verwenden Sie die HC Guide zum Testen eines neuen Werkzeugs vor der Serie.
Wie kann man die Kosten pro konformem Stück vergleichen?
Die robusteste Überdicke ist nicht unbedingt diejenige, die den kürzesten Zyklus auf einem einzelnen Stück gibt. Ein stabiles Fenster reduziert Änderungen, zusätzliche Kontrollen, unerwartete Werkzeugwechsel und Ausschuss. Der richtige Handelsindikator sind daher die Kosten pro konformem Stück, berechnet über einen vergleichbaren Zeitraum und Volumen.
Kosten pro konformem Teil = [verwendete Werkzeugkosten + (Maschinenzeit in Stunden × stündliche Maschinenrate) + Kontrollkosten + Retuschekosten + Nettokosten von Schrottteilen] / Anzahl der konformen TeileAlle Komponenten müssen in der gleichen Währung ausgedrückt werden und aus dem gleichen Los oder aus einem vergleichbaren Zeitraum stammen. Definieren Sie exklusive Kategorien: Wenn die Maschinenkosten eines weggeworfenen Teils bereits in der gesamten Maschinenzeit enthalten sind, fügen Sie dem Ausschuss kein zweites Mal hinzu. HC veröffentlicht keine prozentualen Einsparungen ohne eine überprüfbare Testdatei.
Wann sollte man einen SonderBorer in Betracht ziehen?
Ein spezielles Werkzeug wird relevant, wenn Teilegeometrie oder wirtschaftliche Stabilität mit einer angemessen angepassten Standardreferenz nicht erreicht werden können. Die Entscheidung muss auf dem Plan, der vorherigen Operation, der Maschine und dem Volumen basieren und nicht nur auf dem Wunsch, die Anzahl der Werkzeuge zu reduzieren.
Zu untersuchende Situationen:
- mehrere Durchmesser, Anfasungen oder Lager, die in derselben Achse hergestellt werden sollen;
- Tiefe oder Freiraum, die mit der Standard-Eingabelänge unvereinbar sind;
- Sackloch mit starker Späneabzugsbeanspruchung;
- abgeschnittenes, Nut- oder Querbohren,
- abrasives Material oder metallurgischer Zustand, der eine spezielle Geometrie erfordert;
- Fähigkeitsziel, das nach Korrektur des Vorlochs und Montage instabil bleibt;
- ausreichendes Volumen, um die Kosten je konformem Teil eines Werkzeugs in Kombination mit denen mehrerer Vorgänge zu vergleichen.
Die Seite widmet sich SonderTools HC präsentiert die notwendigen Informationen, um eine Studie zu erstellen, ohne ein Ergebnis zu versprechen, bevor das Stück analysiert wird.
Häufig gestellte Fragen
Müssen wir noch 0,20 mm unter den Bohrlochdurchmesser bohren?
Nein. Ein Unterschied von 0,20 mm erscheint in einigen Herstellertabellen und für bestimmte Durchmesserbereiche, ist aber keine universelle Regel. Überprüfen Sie die Referenz des Bohrlochs, das Material, die Tiefe, die Art des Lochs und die vom Bohrer tatsächlich erzeugte Dispersion, bevor Sie diesen Wert als Testbedingung beibehalten.
Soll die Überdicke am Radius oder Durchmesser ausgedrückt werden?
Es wird oft auf dem Durchmesser veröffentlicht, aber die Werkzeugdokumentation muss es bestätigen. Wenn die Differenz zwischen dem fertigen Durchmesser und dem Vorloch 0,20 mm beträgt, beträgt der theoretische Balkensockel 0,10 mm. Geben Sie explizit die Konvention im Programm, das Anpassungsformular und den Kontrollbericht an.
Kann ein Bohrloch ein Loch reparieren, das nicht richtig positioniert ist?
Ein Fertigbohrer folgt normalerweise dem vorhandenen Loch und soll keinen signifikanten Positionsfehler korrigieren. Einige frontale Geometrien oder Entwurfsoperationen können bestimmte Bedürfnisse erfüllen, erfordern jedoch eine dedizierte Auswahl. Zuerst richtiges Bohren, Klemmen oder Schruppen, wenn die Position außerhalb der Toleranz liegt.
Warum reibt es, ohne eine saubere Rasur zu produzieren?
Das zu entfernende Material kann ungenügend oder unregelmäßig sein, aber ein zu kleiner Vorsprung, eine abgenutzte Kante, eine Fehlausrichtung oder eine raue Oberfläche können ein enges Symptom erzeugen. Messen Sie den Vordergrund, beobachten Sie die Späne und kontrollieren Sie die Fase, bevor Sie die Dicke willkürlich erhöhen.
Wie bereitet man ein Sackloch vor dem Bohren vor?
Überprüfen Sie die nützliche Tiefe, die Länge des Eintritts, den Abstand zum Boden und die Richtung der Entfernung der Späne. Kühlung und Zyklus müssen die Anhäufung und den Durchgang von Späne zwischen den Listen und der fertigen Oberfläche vermeiden. Die empfohlene Geometrie hängt von der Werkzeugreferenz und der tatsächlichen Konfiguration ab.
Welche Informationen sollten für eine Empfehlung bereitgestellt werden?
Senden Sie die Ebene, das Material und seinen Zustand, den fertigen Durchmesser, die Tiefe, die Toleranz, den Oberflächenzustand, den gemessenen Durchmesser des Vorlochs, die Maschine, den Werkzeughalter, die Kühlung, das Volumen und die bereits beobachteten Defekte. Diese Daten ermöglichen es, einen Anpassungsbedarf von einem Bedarf an Spezialwerkzeug zu unterscheiden.
Bereiten Sie Ihre HC-Anwendung vor
Um Ihren Betrieb zu untersuchen, benötigt HC die Eigenschaften des Teils und die tatsächlichen Bedingungen, nicht nur den Nenndurchmesser. Bereiten Sie Messungen mehrerer Vorlöcher, Kontrollmethode, beobachtete Defekte und aktuelle Referenzen vor. Die Vorbereitungsführung für Zerspanungswerkzeuganwendung ermöglicht es Ihnen, nützliche Informationen zu überprüfen, bevor Sie HC kontaktieren.
Verwenden Sie das Formular Beschreiben Sie Ihre Bewerbung und fordern Sie ein Angebot an zur Übermittlung der verfügbaren Informationen:
- Werkstoff, Härte oder metallurgischer Zustand;
- Durchmesser, Tiefe, Toleranz und Oberflächenbeschaffenheit;
- Sackloch, Öffnung oder Unterbrechung;
- tatsächlicher Durchmesser und Verteilung des Vorlochs;
- Maschine, Schnittstelle, Werkzeughalter, Faux-Round und Kühlung;
- Volumen- und Kostenkriterien je konformem Teil.
HC wird zunächst die fehlenden Informationen analysieren und die Familienlösung testen. Jeder Schnitt- oder Leistungswert muss dann mit der vorgeschlagenen Referenz, der Maschine und dem tatsächlichen Material validiert werden.
Technische Quellen konsultiert
- Gühring, *Drilling, Deep Hole Drilling, Reaming, Countersinking — Navigator 2013*, Überdickentabelle, gedruckte Seite 41 / Seite 43 von PDF: https://guehring.com/wp-content/uploads/2018/dokumente/EN/catalogues-special-programmes/Navigator_2013_en.pdf
- Hartner, *Roller – spezifische Empfehlungen zum Bohren mit Maschinenbohrern*, insbesondere an Sacklöchern, Öffnungen, Ausschnitten und Dicke: https://www.hartner.de/wp-content/uploads/2018/07/Hartner_Reibahlen_FR_2018_LowRes_200718.pdf
- Universität von Lille, *Vorbereitung der Produktion in der mechanischen Fertigung – Größe *, Definition, Kalibrierfunktion und Lage der Löcher: https://analyse-fabrication.univ-lille.fr/co/chapitre_2_4_3_7.html
Beschreiben Sie das Teil, das Material, den gemessenen Vordergrund und das Kontrollziel. HC kann die fehlenden Informationen identifizieren, bevor er eine Prüfstrecke vorschlägt.
Beschreiben Sie den Antrag und fordern Sie ein Angebot an