
Bohrungsfehler diagnostizieren: Durchmesser, Form und Oberfläche
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 7. Oktober 2026
Ist eine Bohrung zu groß, zu klein, unrund, konisch oder rau, sollte nicht sofort der Schnittwert geändert werden. Ordnen Sie zuerst das messbare Fehlerbild, den Ort und den zeitlichen Verlauf zu. Prüfen Sie anschließend Messung, Werkzeug, Rundlauf, Vorbearbeitung, Aufspannung, Spanabfuhr und Kühlschmierstoff in einer festen Reihenfolge.
Inhaltsverzeichnis anzeigen
KurzantwortBearbeitungsschritt trennenFehlerbild einordnenRichtig messenDurchmesserfehlerFormfehlerOberflächenfehlerLage und VerlaufDiagnosematrixDiagnose in acht SchrittenPrüfprotokollÄnderung validierenVerfahrensgrenzenWerkzeugwegeFAQWas ist bei einem Bohrungsfehler zuerst zu tun?
Die kurze Antwort: Zuerst das Zeichnungsmerkmal und die Messmethode bestätigen. Danach festhalten, ob der Fehler über die gesamte Tiefe, nur am Eintritt oder Austritt, an einer bestimmten Umfangsposition oder erst nach mehreren Werkstücken auftritt. Erst dann werden Werkzeugdurchmesser, Rundlauf des eingespannten Werkzeugs, Schneidenzustand, Vorbohrung beziehungsweise Aufmaß, Spannung, Späne und Kühlschmierstoff geprüft. Eine einzelne Parameteränderung ohne dieses Fehlerbild kann die Ursache verdecken.
Prozess stoppen, wenn Ausbrüche oder Risse an der Schneide, Spänestau, unterbrochene Kühlschmierstoffzufuhr, instabile Werkstückspannung oder ein Rundlauffehler außerhalb der betrieblich freigegebenen Grenze festgestellt werden. In diesem Zustand ist ein weiterer Vergleich von Schnittwerten nicht belastbar.
Entsteht der Fehler beim Bohren, Reiben oder Feinbohren?
Vergleichen Sie den Zustand unmittelbar vor und nach dem verdächtigen Bearbeitungsschritt unter vergleichbaren Messbedingungen. Nur so lässt sich trennen, ob der Fehler bereits aus der Vorbearbeitung stammt oder im aktuellen Prozess neu entsteht.
| Bearbeitungsschritt | Zustand vor der Bearbeitung | Zustand danach | Vorrangige Prüfung |
|---|---|---|---|
| Bohren | Ausgangsfläche, Anbohrung, Pilotbohrung oder Vollmaterial dokumentieren | Durchmesser, Lage, Verlauf, Eintritt/Austritt, Grat und Oberfläche messen | Werkzeug-Istmaß, Anschliff, Rundlauf, Auskragung, Spanabfuhr, Kühlschmierstoff und Werkstückspannung |
| Reiben | Vorbohrungsdurchmesser über Tiefe, Lage, Form und Reibaufmaß erfassen | Fertigmaß, Form, Oberfläche und Lage mit derselben Bezugslogik prüfen | Wenn die Vorbohrung bereits fehlerhaft ist, zuerst die Vorbearbeitung klären; andernfalls Reibahle, Aufmaß, Fluchtung, Rundlauf, Schmierung und Spanweg untersuchen |
| Feinbohren / Ausdrehen | Ausgangsbohrung, Aufmaß, Lage und Unterbrechungen festhalten | Durchmesser, Form und Lage zur definierten Bezugskette messen | Einstellmaß, Schneidenlage, Plattensitz, Auskragung, Werkzeugaufnahme, Maschinenachsen und tatsächlichen Eingriff prüfen |
Entscheidungsregel: Ist die Bohrung bereits vor dem Reiben oder Feinbohren außerhalb der dafür freigegebenen Eingangsbedingungen, darf der nachfolgende Prozess nicht automatisch als Ursache oder Korrekturweg bewertet werden.
Bohrungsfehler nach Symptom und Verlauf einordnen
„Die Bohrung ist schlecht“ ist noch keine Diagnose. Benennen Sie die nicht erfüllte Eigenschaft und dokumentieren Sie deren Verlauf. Dasselbe sichtbare Symptom kann aus Werkzeug, Maschine, Werkstück, Messung oder Prozess entstehen.
| Beobachtung | Erste Prüfung | Warum diese Prüfung zuerst? |
|---|---|---|
| Durchmesser von Beginn an zu groß | Messmittel, Werkzeug-Istmaß, Rundlauf, Schneidensymmetrie und Aufnahme | Ein sofortiger Fehler spricht eher für Messbezug, Werkzeug- oder Schnittstelleneinfluss als für fortschreitenden Verschleiß. |
| Durchmesser driftet während der Serie | Messzeitpunkt, Bauteiltemperatur, Verschleißbild, Aufbauschneide, Kühlung und Spanabfuhr | Ein zeitlicher Trend benötigt eine Ursache, die sich während der Bearbeitung verändert. |
| Nur Eintritt oder Austritt auffällig | Eintrittsfläche, Stützung, Austrittssituation, Grat, Schneideneingriff und Werkstückwand | Der örtlich begrenzte Fehler kann aus einseitigem Eingriff oder fehlender Abstützung entstehen. |
| Konisch, oval oder mit wechselnder Form | Messung über Tiefe und Umfang, Achsflucht, Auskragung, Spannung und ungleichmäßiges Aufmaß | Ein Einzelwert in Bohrungsmitte kann den Formverlauf nicht abbilden. |
| Riefen, Aufschmierung oder raue Oberfläche | Richtung der Spuren, Späne, Schneidkante, Führungsbereiche, Kühlschmierstoffweg und Rückzug | Das Spurenbild zeigt häufig, wann und in welcher Bewegungsrichtung der Kontakt entstand. |
| Lage oder Achse außerhalb Toleranz | Bezugssystem, Anbohrsituation, Vorbohrung, Werkzeugabdrängung, Werkstückspannung und Maschinenachsen | Ein Werkzeug zur Feinbearbeitung kann einen größeren Lage- oder Achsfehler nicht automatisch korrigieren. |
Welche Messung beschreibt den Fehler wirklich?
Durchmesser ist nicht gleich Form
Ein Zweipunkt-Innenmessgerät kann einen Durchmesser an einer definierten Stelle vergleichen. Es beweist allein weder Rundheit noch Zylindrizität oder Achsgeradheit. Für Form- und Lageaussagen müssen Messstrategie, Anzahl der Ebenen, Umfangspositionen und Bezüge zur Zeichnung passen.
Oberfläche getrennt bewerten
Ein optisch glatter Eintritt belegt nicht die Oberflächenbeschaffenheit über die gesamte Tiefe. Messrichtung, Taststrecke, Filtereinstellung und zugänglicher Messbereich gehören zum Ergebnis. Riefen und lokale Schäden sollten zusätzlich fotografisch mit Position und Orientierung dokumentiert werden.
Wenn Durchmesserwerte vorliegen, aber Rundheit oder Zylindrizität strittig sind, hilft der Messleitfaden zur Formprüfung von Bohrungen bei der Trennung von Messmerkmal, Messumfang und Auswertung.
Für Rauheitswerte gilt dieselbe Trennung: wie Ra und Rz in Bohrungen gemessen und bewertet werden, hängt von Normstand, Tastzugang, Messrichtung und Filter ab. Ein einzelner Ra-Wert lokalisiert keine Riefe und ersetzt keine geforderte Rz-Bewertung.
Vor dem Eingriff festhalten
- Zeichnungsmerkmal, Toleranz und Bezugssystem;
- Messmittel, Messprogramm, Kalibrierstatus und Bauteiltemperatur;
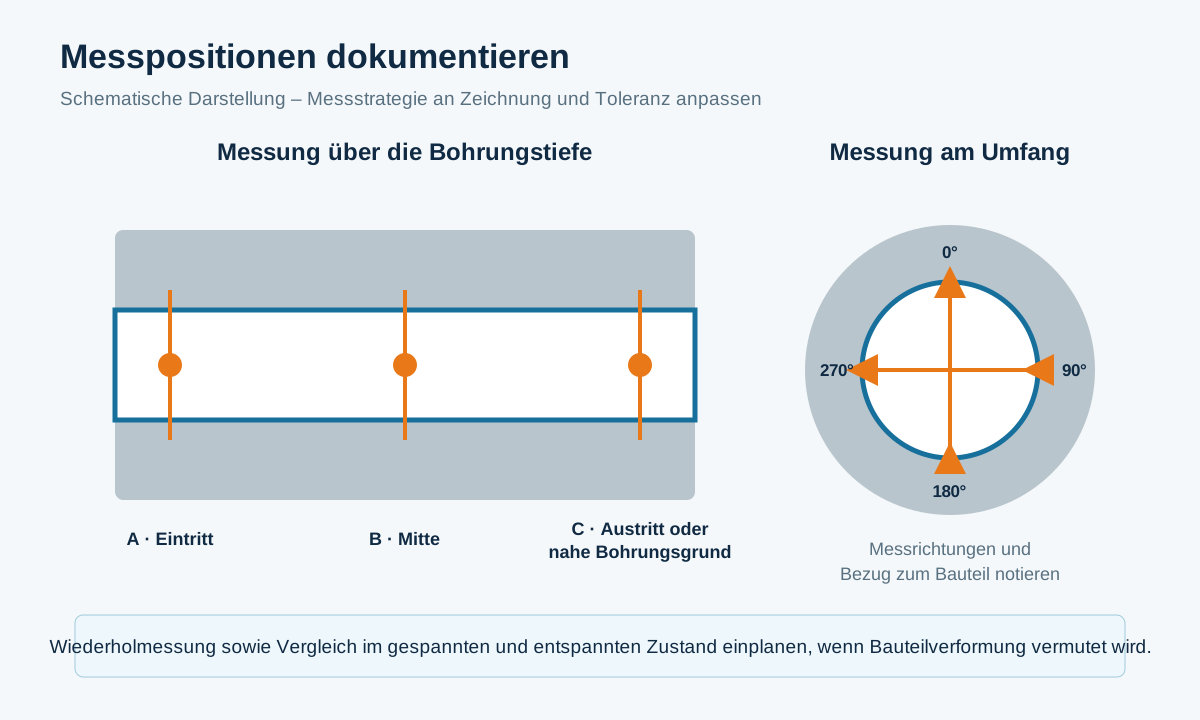
- Messwerte an Eintritt, Mitte und Austritt sowie an mehreren Umfangspositionen, wenn relevant;
- Werkstücknummer und Position der Bohrung im Bauteil;
- Werkzeugkennung, Einsatzstand und Zeitpunkt des ersten auffälligen Werkstücks.
Diagnoseregel: Wenn Messmittel oder Messstrategie die beanstandete Eigenschaft nicht erfassen können, zuerst die Prüfung klären. Eine Prozessänderung auf Basis eines unpassenden Messwerts erzeugt keine belastbare Ursache-Wirkungs-Aussage.
Warum ist die Bohrung zu groß oder zu klein?
Bohrung zu groß
Prüfen Sie zunächst, ob der gemessene Wert unmittelbar nach Werkzeugwechsel oder bereits mit dem ersten Werkstück auffällig ist. Mögliche Einflussgrößen sind ein falsches Werkzeug-Istmaß, Rundlauf des montierten Werkzeugs, ungleiche Schneiden, eine beschädigte Aufnahme, Schneidenausbrüche, Aufbauschneiden, Spänestau oder Bewegung in der Werkstückspannung.
Wächst der Durchmesser erst während der Serie, werden Schneidenzustand, Werkstoffanhaftung, Kühlschmierstoffzustand und thermischer Messzeitpunkt wichtiger. Die zeitliche Zuordnung ist aussagekräftiger als eine pauschale Vermutung.
Bohrung zu klein
Bestätigen Sie Werkzeugkennung, Einstellmaß und Messbedingung. Je nach Werkstoff und Verfahren können elastische Rückfederung, thermischer Zustand, Verschleiß, Aufbauschneide oder eine nicht zum Werkzeug passende Vorbearbeitung beitragen. Bei einstellbaren Werkzeugen darf eine Korrektur nur innerhalb der dokumentierten Verstellgrenze erfolgen und muss anschließend neu vermessen und am Versuchsteil bestätigt werden.
Was verursacht konische, ovale oder nicht zylindrische Bohrungen?
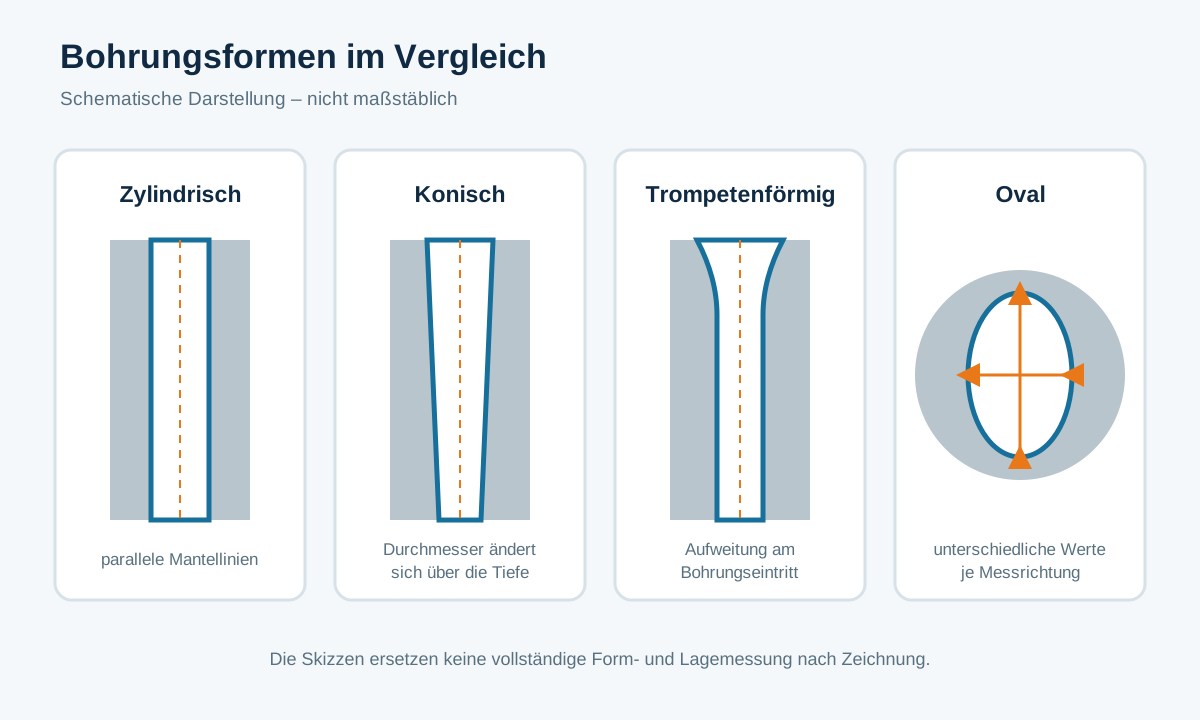
Formfehler müssen über Tiefe und Umfang dargestellt werden. „Oben größer, unten kleiner“ ist ein anderes Fehlerbild als ein ovaler Querschnitt oder eine Bohrung, deren Achse aus dem Bezug läuft.
| Formbild | Gezielt prüfen | Nächste technische Entscheidung |
|---|---|---|
| Konizität über die Tiefe | Auskragung, Achsflucht, Werkzeugführung, Vorbohrungsverlauf, Spanweg und lokale Erwärmung | Erst klären, ob der Verlauf aus Vorbearbeitung, Führung oder elastischer Verlagerung stammt. |
| Ovalität in einer Ebene | Umfangsorientierung zum Bauteil, Werkstückspannung, dünnwandiger Bereich, unterbrochener Schnitt und Messrichtung | Fehlerorientierung mit Spannrichtung und Bauteilgeometrie vergleichen. |
| Trompetenform am Eintritt | Achsversatz, instabiler Eintritt, Futter beziehungsweise Ausgleich, Führungsfase und Werkstückauflage | Fluchtung und Eintrittsbedingungen vor einer Durchmesserkorrektur prüfen. |
| Formänderung nach dem Ausspannen | Spannkraft, Wandstärke, Bearbeitungsfolge, Restspannungen und Messzustand | Aufspannung und Reihenfolge bewerten; das Werkzeug allein kann die Bauteilverformung nicht beheben. |
Warum entstehen Riefen, Rattern oder eine raue Bohrungsoberfläche?
Ordnen Sie die Spur zuerst ihrer Richtung und Entstehungsphase zu. Axiale Riefen können auf mitgezogene Späne, Rückzugskontakt oder lokale Schneidenschäden hindeuten. Periodische Marken können mit Schwingung oder wechselnder Belastung vereinbar sein. Aufgeschmierte Bereiche verlangen die Prüfung von Werkstoffanhaftung, Schneidkante und Kühlschmierstoff.
Späne und Kühlschmierstoff
Prüfen Sie Spanform, Spanmenge im Grund, Rückweg bei Sacklöchern, Austritt bei Durchgangsbohrungen sowie die tatsächliche Zufuhr zur Schneide. Druckangabe allein beschreibt weder Volumenstrom noch freie Austrittsquerschnitte oder Filterzustand.
Schneide, Führung und Rundlauf
Dokumentieren Sie Anhaftungen, Freiflächenverschleiß, Ausbrüche und einseitige Spuren. Messen Sie den Rundlauf möglichst am eingespannten Werkzeug und nahe dem funktionsrelevanten Bereich; ein Wert nur an der Spindel trennt Aufnahme- und Werkzeuganteil nicht.
Vorschub und Schnittgeschwindigkeit
Zu hohe oder zu niedrige Belastung kann je nach Werkzeug, Material und Eingriff zum Fehler beitragen. Ändern Sie Parameter erst, wenn Werkzeug, Rundlauf, Spannung, Kühlschmierstoff und Spanweg geprüft sind. Verwenden Sie die dokumentierten Startwerte der konkreten Werkzeugausführung.
Rückzug und Prozessbewegung
Prüfen Sie, ob die Oberfläche beim Schneiden oder beim Rückzug beschädigt wird. Werkzeugdrehung, Rückzugsweg, Spanreste und Kontakt an Querbohrungen oder Unterbrechungen müssen zum tatsächlichen Fehlerbild passen.
Was ist bei Lagefehlern und verlaufenden Bohrungen zu prüfen?
Ein korrekter Durchmesser bedeutet nicht automatisch eine korrekte Lage. Prüfen Sie die Bohrungsachse gegen die in der Zeichnung festgelegten Bezüge und unterscheiden Sie Positionsfehler am Eintritt, Achsneigung und seitlichen Verlauf über die Tiefe.
- Eintrittsfläche, Anbohr- oder Pilotstrategie und Werkstoffunterbrechungen;
- Werkzeuglänge, Durchmesser-Tiefen-Verhältnis und mögliche Abdrängung;
- Ausrichtung von Spindel, Aufnahme, Werkstück und vorhandener Vorbohrung;
- Spannfolge, Auflagepunkte und Verformung des Bauteils;
- Messstrategie für Position und Achsverlauf.
Grenze der Nachbearbeitung: Reiben bearbeitet eine geeignete Vorbohrung mit begrenztem, kontrolliertem Aufmaß. Es ist keine verlässliche Methode, um größere Lage- oder Achsfehler zu korrigieren. Wenn verstellbare Korrektur von Durchmesser oder Geometrie erforderlich ist, kann Feinbohren beziehungsweise Ausdrehen die passendere Vorbearbeitungs- oder Fertigbearbeitungsroute sein.
Welche Beobachtungen stützen eine Ursachenhypothese – und was ist zusätzlich zu prüfen?
| Fehlerbild | Verfahren | Mögliche Ursache | Beobachtung, die die Hypothese unterstützt | Weiterprüfen, wenn |
|---|---|---|---|---|
| Bohrung ab dem ersten Teil zu groß | Bohren, Reiben, Feinbohren | Werkzeug-Istmaß, Einstellung, Rundlauf oder Schneidensymmetrie | Abweichung tritt direkt nach Werkzeugwechsel auf und bleibt ähnlich orientiert | Werkzeug und Rundlauf unauffällig sind; dann Messzustand, Werkstückspannung und thermische Einflüsse vergleichen |
| Durchmesser driftet mit der Werkstückfolge | alle | Verschleiß, Anhaftung, Spanablagerung oder Temperatur | Trend korreliert mit Werkzeugstand, Schneidenbild oder Messzeitpunkt | keine zeitliche Korrelation besteht; dann wechselnde Vorbearbeitung, Materialcharge und Spannung untersuchen |
| Bohrung nach dem Reiben zu groß | Reiben | Reibahlenmaß, Rundlauf, Achsversatz oder Aufbauschneide | Vorbohrung war innerhalb des freigegebenen Fensters; Abweichung entsteht erst nach dem Reiben | Reibahlen-Istmaß, Rundlauf und Schneidenzustand getrennt prüfen und mit dem Fehlerverlauf vergleichen. War die Vorbohrung bereits übermaßig, konisch oder versetzt, zuerst die Vorbearbeitung korrigieren. |
| Rattermarken | Reiben oder Feinbohren | instabile Einspannung, Auskragung, Rundlauf oder ungeeignete Belastung | periodische Marken besitzen eine wiederkehrende Orientierung und treten mit Geräusch oder Schwingung auf | unregelmäßige Kratzer oder Schleifspuren statt periodischer Rattermarken vorliegen; dann Spanabfuhr, Anhaftung und Rückzugskontakt prüfen |
| Axiale Riefen | alle | mitgezogene Späne, Schneidenausbruch oder Kontakt beim Rückzug | Riefenrichtung entspricht Vorschub/Rückzug; Späne oder lokaler Kantenschaden sind sichtbar | keine passende Werkzeugspur erkennbar ist; dann Mess- und Handhabungsschäden außerhalb der Maschine prüfen |
| Form ändert sich nach dem Ausspannen | alle | Bauteilverformung durch Werkstückspannung oder Restspannung | gespannter und entspannter Messzustand liefern reproduzierbar unterschiedliche Werte | kein Zustandsunterschied besteht; dann Werkzeugführung, Achsflucht und Vorbearbeitungsform untersuchen |
Bohrungsfehler in acht Schritten diagnostizieren
Merkmal und Abweichung definieren
Nennwert, Toleranz, Bezug und Oberflächenanforderung aus der freigegebenen Zeichnung übernehmen.
Messung absichern
Messmittel, Ebenen, Umfangspositionen, Temperatur und Wiederholmessung dokumentieren.
Fehler räumlich zuordnen
Eintritt, Mitte, Austritt, Umfangsrichtung und Lage im Bauteil kennzeichnen.
Zeitlichen Verlauf bestimmen
Erstes Teil, Werkzeugwechsel, fortschreitende Serie oder sporadisches Auftreten unterscheiden.
Werkzeug und Schnittstelle prüfen
Werkzeug-Istmaß, Kennung, Rundlauf, Auskragung, Aufnahme, Schneiden und Führungsbereiche erfassen.
Vorbearbeitung und Aufspannung prüfen
Vorbohrung, Aufmaß, Position, Form, Spannung, Auflage und mögliche Bauteilverformung vergleichen.
Späne, Kühlung und Programm prüfen
Spanweg, Kühlschmierstoffzufuhr, Bohrzyklus, Zustellungen, Rückzug und Unterbrechungen nachvollziehen.
Eine Änderung validieren
Nur eine Einflussgröße ändern, Prüfumfang und Stoppkriterium vorab festlegen und Ergebnis gegen den Ausgangszustand vergleichen.
Prüfprotokoll für die Bohrungsdiagnose
Vom Messbefund zur nächsten Ursachenprüfung
| Befund | Passende Messung | Ursachenhypothese und nächste Prüfung |
|---|---|---|
| Durchmesser zu groß oder zu klein | Kalibriertes Innenmessmittel, dieselben Ebenen und Richtungen, Messbedingungen notieren. | Wiederholmessung, Vorbohrung und Werkzeugzustand prüfen. Unterschiede am Eintritt getrennt betrachten. |
| Konizität oder Ovalität | Mehrere Querschnitte und Richtungen. Für einen Formnachweis eine geeignete Formmessstrategie verwenden. | Vorbohrung, Aufspannung und Rundlauf prüfen. Bei Bedarf Rundheit und Zylindrizität getrennt nachweisen. |
| Lage- oder Achsabweichung | Position und Richtung zur Zeichnungsreferenz erfassen. | Bezug und Vorbohrung prüfen. Ein konformer Durchmesser gibt die Lage nicht frei. |
| Riefen oder raue Oberfläche | Spur, Richtung und Tiefe lokalisieren. Rauheit am geforderten Messort mit dokumentierter Methode prüfen. | Schneidenzustand und Spanrücktransport prüfen. Foto, Werkzeugbefund und Entstehungszeit vergleichen. |
Die folgende Struktur kann direkt in den internen Prüfbericht übernommen werden. Freitext ohne Messposition oder Werkzeugstand ist für eine Ursachenanalyse nur eingeschränkt nutzbar.
| Feld | Einzutragende Information | Warum relevant? |
|---|---|---|
| Werkzeug / Werkzeugkennung | Typ, Artikel- oder Zeichnungsnummer, Revision, Istmaß und Einsatzstand | Verwechslung und Änderungen zwischen Werkzeugständen ausschließen |
| Werkstoff und Zustand | Werkstoffsorte, Härte beziehungsweise Zustand, Charge falls relevant | Materialeinfluss und Chargenwechsel zeitlich zuordnen |
| Bearbeitungsschritt | Bohren, Reiben, Feinbohren oder weitere Vor-/Nachbearbeitung | Ursache der richtigen Prozessstufe zuordnen |
| Sollmaß und Toleranz | Merkmal, Grenzwerte und Bezugssystem aus der Zeichnung | Abweichung eindeutig definieren |
| Messposition und Messzustand | Eintritt/Mitte/Austritt, Umfangsrichtung, gespannt oder entspannt, Temperatur | Formverlauf und Bauteilverformung sichtbar machen |
| Erstes auffälliges Werkstück | Werkstücknummer, Zeit, Werkzeugwechsel und Programmstand | Sprung, Drift oder sporadisches Auftreten unterscheiden |
| Schneide und Späne | Fotos, Verschleiß, Ausbruch, Anhaftung, Spanform und Spanablage | Werkzeug- und Spanursachen mit dem Fehlerbild vergleichen |
| Geänderte Einflussgröße | Genau eine Änderung einschließlich altem und neuem Zustand | Ursache-Wirkung nachvollziehbar halten |
| Ergebnis und Freigabe | Messwerte, Stichprobe, Stoppkriterium und Entscheidung | Vorläufige Verbesserung von einer freigegebenen Korrektur trennen |
Wann gilt eine Korrektur als bestätigt?
Definieren Sie vor dem Versuch, welches Merkmal sich ändern soll und wann der Versuch abgebrochen wird. Werden gleichzeitig Werkzeug, Aufnahme, Vorschub und Kühlschmierstoff geändert, lässt sich die Wirkung nicht eindeutig zuordnen.
Freigabegrenze: Ein einzelnes maßhaltiges Werkstück unterstützt zunächst nur eine vorläufige Bewertung. Der erforderliche Stichproben- oder Serienumfang richtet sich nach Zeichnung, Prozessrisiko, Prüfplan und kundenseitiger Freigabe. Erst wenn die vereinbarten Merkmale unter dokumentierten Bedingungen wiederholt erfüllt sind, gilt die Änderung im festgelegten Einsatzfenster als bestätigt.
Wann reichen Bohren und Reiben nicht aus?
| Verfahren | Primäre Aufgabe | Wichtige Grenze bei der Fehlerkorrektur |
|---|---|---|
| Bohren | Bohrung erzeugen oder vorbearbeiten | Zentrierung, Werkzeugabdrängung und Spanabfuhr bestimmen die Ausgangsqualität. |
| Reiben | Geeignete Vorbohrung mit begrenztem Aufmaß auf Fertigmaß und Oberfläche bearbeiten | Korrigiert keine großen Lagefehler oder instabile, stark abweichende Vorbohrungen zuverlässig. |
| Feinbohren / Ausdrehen | Durchmesser und Geometrie einstellbar bearbeiten | Benötigt eine geeignete Maschine, stabile Aufnahme, erreichbare Schneide und abgestimmte Messung. |
| Honen | Funktionale Endbearbeitung von Oberfläche und Geometrie | Ist kein Ersatz für die Erzeugung einer korrekt positionierten Ausgangsbohrung. |
Welche Werkzeuglösung passt zum festgestellten Problem?
Ein Werkzeugwechsel ist nicht die Standardantwort auf jeden Bohrungsfehler. Erst wenn Messung und Diagnose auf die aktuelle Werkzeugausführung, deren Einsatzgrenze oder einen ungeeigneten Prozessweg verweisen, wird die passende Produktfamilie bewertet. Ob sich ein Wechsel rechnet, entscheidet sich an den Werkzeugkosten je Gutteil und nicht am Stückpreis des Werkzeugs.
Bohrung erzeugen oder vorbearbeiten
Werkstoff, Durchmesser, Tiefe, Eintritt/Austritt, Spanweg und verfügbare Kühlschmierstoffzufuhr bestimmen die Bohrerauswahl.
CNC-Bohrer nach Anwendung auswählenGeeignete Vorbohrung fertigreiben
Fertigmaß, Toleranz, Vorbohrung, Reibaufmaß, Bohrungsart, Rundlauf und Messmethode bilden die Auswahlgrundlage.
CNC-Reibahlen vergleichenDurchmesser oder Geometrie gezielt korrigieren
Wenn eine einstellbare Bearbeitung von Durchmesser oder Geometrie erforderlich ist, werden Feinbohrwerkzeug, Ausdrehkopf, Aufnahme und Maschinenbedingungen gemeinsam geprüft.
Präzisionsbohrwerkzeuge und AusdrehköpfeHäufige Fragen zur Diagnose von Bohrungsfehlern
Warum wird eine Bohrung größer als der Bohrerdurchmesser?
Ein korrekter Nenndurchmesser des Bohrers schließt Rundlauf, ungleiche Schneiden, Aufbauschneiden, Spänestau, Werkzeugabdrängung oder Bewegung in der Aufspannung nicht aus. Prüfen Sie zuerst Messung, Werkzeug-Istmaß und Rundlauf des eingespannten Werkzeugs, bevor Sie Parameter verändern.
Warum verschlechtert sich der Durchmesser erst nach mehreren Werkstücken?
Ein fortschreitender Trend ist mit Veränderungen wie Verschleiß, Anhaftung, Kühlschmierstoffzustand, Spanablagerung oder Temperatur vereinbar. Dokumentieren Sie den Beginn der Drift zusammen mit Werkzeugstand und Messzeitpunkt.
Kann eine Reibahle einen Lagefehler korrigieren?
Größere Lage- oder Achsfehler sollten nicht durch Reiben korrigiert werden. Reiben benötigt eine geeignete Vorbohrung und kontrolliertes Aufmaß. Für einstellbare Durchmesser- oder Geometriekorrekturen kann Feinbohren geeigneter sein.
Reicht eine Durchmessermessung zur Beurteilung der Bohrungsqualität?
Nein. Je nach Zeichnung müssen zusätzlich Rundheit, Zylindrizität, Position, Achsverlauf und Oberfläche geprüft werden. Messmittel und Messstrategie müssen die jeweilige Eigenschaft tatsächlich erfassen.
Welche Daten helfen HC bei einer technischen Einordnung?
Benötigt werden Zeichnung und Revision, Werkstoff, Bohrungstyp, Vorbearbeitung, Maschine und Aufnahme, Werkzeugkennung, Kühlschmierstoffweg, Schnittwerte, Fehlerbilder, Messwerte mit Position sowie der Zeitpunkt, an dem der Fehler auftritt.
Technische Quellen und Anwendungsgrenzen
Herstellerunterlagen bestätigen, dass Bohrungsfehler nicht nur aus Schnittwerten entstehen: Rundlauf, Schneidenschliff, Spanstau, Kühlschmierstoff, Werkstückspannung und Werkzeugzustand müssen gemeinsam betrachtet werden. Die dort genannten Lösungstabellen sind produkt- und anwendungsbezogen; sie ersetzen keine Freigabe für ein anderes Werkzeug oder Material.
Messbild und Prozessdaten technisch einordnen lassen
Wenn die Ursache nach der Prüfreihenfolge offenbleibt, können Sie Zeichnung, Werkstoff, Werkzeugdaten, Messwerte, Fotos von Bohrung und Schneide sowie die aktuellen Prozessbedingungen an HC übermitteln. HC prüft, welche Angaben fehlen und ob Werkzeug, Vorbearbeitung oder Prüfplan weiter untersucht werden sollte.
Bohrungsdiagnose anfragenTreten Maß-, Oberflächen- oder Schneidenprobleme an einer inneren Bohrungskreuzung auf, muss zuerst die Schnittunterbrechung eingeordnet werden. Der Leitfaden Querbohrungen bohren vergleicht A → B und B → A sowie die erforderliche Bauteilprüfung.
Zur Abgrenzung von Maß-, Form- und Lageabweichungen dient der Leitfaden H7-Bohrungen fertigen und prüfen.