
Ra und Rz in Bohrungen messen und bewerten
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 25. Oktober 2026
Ein Rauheitswert in der Bohrung ist nur so belastbar wie die Messbedingungen, unter denen er entstanden ist. Hier legen Sie Normstand, Tastzugang, Messrichtung, Filter und Auswertelänge fest und lesen einen Rauheitsbericht nachvollziehbar.
Inhalt anzeigen
Prüfung festlegen Zeichnungsangabe lesen Ra und Rz unterscheiden Tastbedingungen Bericht und Abnahme Unterlagen für die Werkzeugauswahl Häufige Fragen Quellen und GrenzenSchnellanfrage
So entscheiden Sie vor der Messung
Ra und Rz lassen sich in Bohrungen belastbar bewerten, wenn Zeichnungsanforderung, erreichbare Messstelle und Auswertung zusammenpassen. Ra beschreibt die mittlere arithmetische Höhe des Rauheitsprofils. Rz wird aus den Höhenwerten festgelegter Profilabschnitte gebildet. Beide Kennwerte beantworten unterschiedliche Fragen; ein fester Umrechnungsfaktor ist kein Abnahmenachweis.
Für gebohrte und geriebene Funktionsbohrungen müssen deshalb vor der Messung der anzuwendende Normstand, die Tastbedingungen, Messrichtung, Filter und Auswertelänge feststehen. Ein niedriger Rauheitswert bestätigt weder Maß noch Rundheit oder Zylindrizität. Dieser Leitfaden richtet sich an Qualitätssicherung, Fertigungsplanung und technischen Einkauf; er behandelt die Prüfung und Dokumentation, nicht die Ursachen von Oberflächenriefen.
- Lesen Sie die vollständige Oberflächenangabe einschließlich Zeichnungsrevision, Normbezug und zusätzlicher Prüfvorschriften.
- Klären Sie, welche Mantelfläche mit welcher Messrichtung und an welchen Positionen zu prüfen ist.
- Prüfen Sie, ob Tastarm und Tastspitze die gesamte erforderliche Taststrecke kollisionsfrei erreichen.
- Wählen Sie Filter und Auswertung nach der gültigen Spezifikation. Verkürzen Sie die Messstrecke nicht stillschweigend, nur damit der Taster hineinpasst.
- Speichern Sie Profil, Einstellungen und Ergebnis je Messspur. Bewerten Sie erst dann die geforderten Kennwerte und den Konformitätsstatus.
Ist einer dieser Punkte ungeklärt, bleibt die Abnahme offen. Die folgende Vorgehensweise ist eine HC-Arbeitshilfe; den konkreten Prüfplan muss die zuständige Messtechnik freigeben.
Welche Rauheitsangabe steht in der Zeichnung?
Kennwert und Geltungsbereich vollständig lesen
Übernehmen Sie Kennwert, Grenzwert, Einheit und betroffene Fläche aus der freigegebenen Zeichnung. Prüfen Sie, ob obere, untere oder beidseitige Grenzen gelten und welche Toleranzakzeptanzregel vorgesehen ist. Eine Ra-Forderung darf nicht durch einen Rz-Wert ersetzt werden; bei mehreren Forderungen ist jede entsprechend ihrer Definition zu bewerten.
Die Normenreihe ISO 21920 trennt Oberflächenangaben, Parameterdefinitionen und Spezifikationsoperatoren. Die PTB nennt sie als Nachfolger unter anderem von ISO 4287 und ISO 4288. Für bestehende Zeichnungen ist der tatsächlich vereinbarte Normstand zu klären; eine neue Gerätesoftware allein ändert den Prüfauftrag nicht. [PTB: Normen der 2D-Rauheitsmesstechnik] · [Mahr: Verbesserte Standards für die Oberfläche]
Alte Berichte nicht nur anhand des Kürzels vergleichen
Auf älteren Dokumenten finden sich beispielsweise andere Längenbezeichnungen oder normabhängige Varianten von Rauheitsparametern. Fordern Sie deshalb die vollständige Parameterbezeichnung und die Softwareeinstellung an. „Rz“ ohne weiteren Kontext genügt für einen Vergleich historischer Berichte nicht. Auch eine automatisch erzeugte Gutmeldung gilt nur für die hinterlegte Spezifikation.
Eine kurze Zeichnungsangabe ist nicht automatisch unvollständig: Der zugehörige Normstand kann gültige Default-Regeln festlegen. Entscheidend ist, ob diese Regeln eindeutig anwendbar sind und im Messprogramm richtig umgesetzt wurden. Mahr erläutert insbesondere den Zusammenhang zwischen Zeichnung, Defaults und Verifikation. [Mahr: Zeichnung, Defaults und Verifikation]
Die Funktion begrenzt die Aussage
Ein Grenzwert für Ra oder Rz ersetzt keine vollständige Funktionsbeschreibung einer Dicht-, Führungs- oder Lagerfläche. Je nach Funktion können weitere Oberflächenmerkmale gefordert sein. ZEISS unterscheidet deshalb fertigungsorientierte und funktionsorientierte Kenngrößen. Zusätzliche Anforderungen werden aus Zeichnung und Anwendung übernommen, nicht nachträglich aus einem günstigen Ra-Wert abgeleitet. [ZEISS: DIN EN ISO 21920 zur Rauheitsmessung]
Wenn eine ausreichend geeignete Vorbohrung mit definiertem Aufmaß fertigbearbeitet werden soll und die Abnahmekriterien feststehen, folgt die Auswahl von CNC-Reibahlen nach Bohrung und Toleranz. Das Werkzeugkonzept muss zu Werkstoff, Vorbohrung und Messziel passen. Eine allgemeine Oberflächenangabe begründet keine pauschale Rauheitsgarantie für ein Reibwerkzeug.
Wie sind Ra und Rz zu unterscheiden?
Ra mittelt die Beträge der Profilhöhen
Ra wird aus den absoluten Höhenabweichungen des ausgewerteten Rauheitsprofils bestimmt. Durch die Mittelung enthält der Wert keine eindeutige Beschreibung der Profilform. Unterschiedliche Verteilungen von Spitzen und Tälern können denselben Mittelwert ergeben. Eine einzelne lokale Vertiefung lässt sich daher aus Ra allein weder lokalisieren noch in ihrer Tiefe bestimmen. [KEYENCE: Arithmetical Mean Height]
Rz berücksichtigt die Höhen in Profilabschnitten
Bei der hier erläuterten Auswertung nach ISO 21920 wird je festgelegtem Profilabschnitt die größte Höhe zwischen Profilspitze und Profiltal bestimmt; Rz ist der Mittelwert dieser Abschnittswerte. Es ist nicht einfach der Abstand zwischen der höchsten Spitze und dem tiefsten Tal der gesamten Taststrecke. Die Länge und Aufteilung der ausgewerteten Abschnitte gehören zum Ergebnis. Rz ist außerdem nicht mit Rt oder mit der Tiefe einer einzelnen sichtbaren Riefe gleichzusetzen. [HOMMEL ETAMIC: Rauheitskenngrößen]
| Kennwert | Was er beschreibt | Was er allein nicht zeigt |
|---|---|---|
| Ra | Mittlere arithmetische Höhe des ausgewerteten Rauheitsprofils | Eindeutige Profilform oder tiefste örtliche Fehlstelle |
| Rz | Gemittelte Höhenwerte der festgelegten Profilabschnitte | Vollständige Flächenabdeckung oder einen automatisch passenden Ra-Wert |
| Ra und Rz zusammen | Zwei ergänzende Höhenbeschreibungen derselben definierten Messaufgabe | Maßhaltigkeit, Formtoleranz oder vollständige Funktionsfreigabe |
Warum keine feste Umrechnung zulässig ist
Aus einem Mittelwert der Beträge lässt sich die Verteilung der Profilhöhen nicht eindeutig zurückrechnen. Deshalb ist auch die abschnittsbezogene Höhenbewertung nicht eindeutig festgelegt. Das ist die rechnerische Grenze einer Ra-Rz-Umrechnung, unabhängig davon, ob eine Tabelle einen vermeintlich passenden Erfahrungsfaktor nennt. Für die Abnahme messen beziehungsweise berechnen Sie den tatsächlich geforderten Kennwert aus einem geeigneten Profil. Diese Schlussfolgerung folgt aus den unterschiedlichen Definitionen.
Werden Ra und Rz aus derselben Aufnahme ausgegeben, müssen beide Auswertungen die jeweilige Spezifikation erfüllen. Ein Gerät, das beide Zahlen anzeigt, beweist noch nicht, dass alle Längen- und Filterbedingungen für beide korrekt eingestellt sind.
Welche Tastbedingungen sind möglich?
Zugang und Messrichtung getrennt prüfen
Für eine Bohrung sind kleinster freier Durchmesser, Messtiefe, Sacklochgrund, Stufen und Queröffnungen zu erfassen. Vergleichen Sie diese Geometrie mit der vollständigen Hüllkontur des Tastsystems. Der Tastspitzenradius ist nicht der Mindestdurchmesser der zugänglichen Bohrung. Mitutoyo zeigt in der SJ-220-Broschüre unterschiedliche Tastsysteme für normale und enge Bohrungen sowie zeichnerische Zugangsbeschränkungen. Diese Grenzen gelten für die jeweilige Konfiguration, nicht allgemein für jedes Rauheitsmessgerät. [Mitutoyo: Surftest SJ-220, Tastsysteme]
Die Profilrichtung muss die Anforderung abbilden. Die übliche Orientierung quer zur vorherrschenden Bearbeitungsspur ist bei gerichteten Strukturen relevant. Eine axiale Spur ist jedoch nicht allein deshalb richtig, weil der Tastarm axial in die Bohrung eingeführt werden kann. Profilrichtung und Zugangsrichtung sind getrennte Festlegungen.
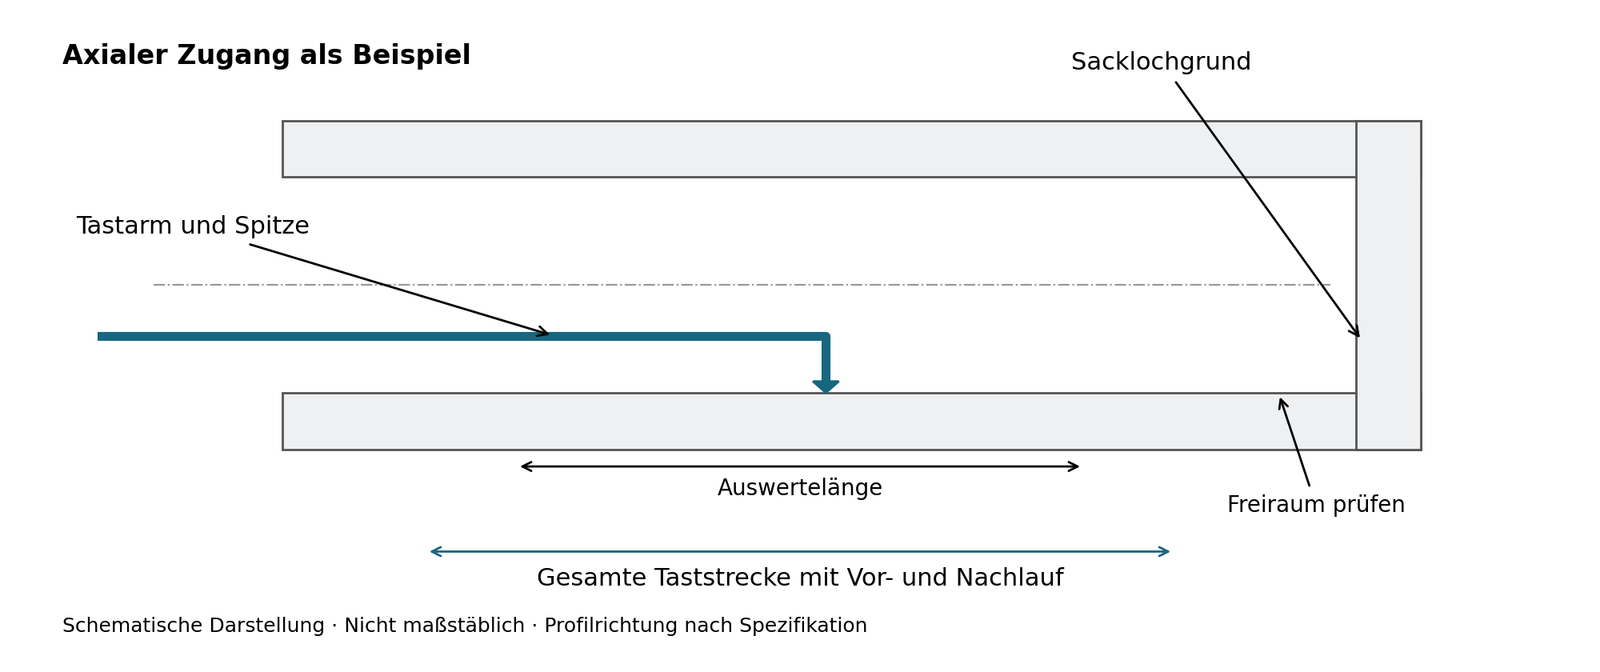
Die gesamte Tasterbewegung berücksichtigen
Zur Auswertelänge kann zusätzlicher Weg für Vor- und Nachlauf kommen. Der mechanisch freie Bereich muss die gesamte erforderliche Bewegung einschließlich Anfahren und Abheben zulassen. Gerade vor dem Sacklochgrund darf die Tasterbewegung nicht unkontrolliert enden. Wird die erforderliche Länge nicht erreicht, ist ein anderes Tastsystem oder ein abgestimmtes Prüfverfahren erforderlich. Ein kurzer, anders ausgewerteter Ausschnitt ist kein gleichwertiger Ersatz.
Eine Vorrichtung soll Tiefe und Orientierung der Spur reproduzierbar festlegen. Mahr beschreibt dafür unter anderem Anschläge und fixierte Vorschubgeräte bei Ventilführungen und Zylinderbohrungen. Das belegt mögliche Lösungen des Herstellers, nicht eine vorhandene HC-Messeinrichtung. [Mahr: Wenn der Messplatz zum Messobjekt kommt]
Tastsystem und Oberflächenzustand festhalten
Dokumentieren Sie Tastarm-ID, Tastspitzengeometrie, Messkraft, Vorschub und die verwendete Referenzführung. Bei Kufen- und Freitastsystemen ist die jeweilige Referenzierung zu berücksichtigen; die Verfahren werden nicht allein durch identische Anzeigewerte austauschbar. Die konkreten Betriebsgrenzen stammen aus dem zugehörigen Gerätehandbuch.
Reinigen und positionieren Sie das Werkstück nach einer festgelegten Arbeitsanweisung. Lose Späne und Rückstände dürfen nicht als Oberflächenprofil interpretiert werden. Halten Sie den Oberflächenzustand und die Fixierung fest, damit eine Wiederholmessung dieselbe Aufgabe beantwortet. Vorbereitung, Messstrecke und Auswertung gehören zu den von ZEISS erläuterten Einflussgrößen. [ZEISS: Einflussgrößen der Rauheitsmessung]
Bei fehlendem Tastzugang kann eine optische oder andere alternative Methode geprüft werden. Dafür müssen Messgröße, erreichbare Stelle und Vergleichbarkeit nachgewiesen sein. Flächenkennwerte wie Sa und Sz sind nicht automatisch Ra und Rz; die PTB unterscheidet Profil- und Flächennormen. Eine Abformung oder ein aufgetrenntes Teil benötigt ebenfalls ein gesondert vereinbartes Verfahren. [PTB: Profil- und Flächennormen]
Wie wird die Messung nachvollziehbar dokumentiert?
Das Ergebnis benötigt seine Auswertebedingungen
Ra und Rz werden aus einem definierten Profil berechnet. Deshalb gehören Filtertyp und Nesting-Indizes beziehungsweise die zum Normstand gehörenden Cut-off-Angaben in den Bericht. Mahr unterscheidet Auswertelänge, Abschnittslänge und Anzahl der Abschnitte; bei Rz ist die Abschnittsbildung ausdrücklich relevant. Einstellungen aus unterschiedlichen Normwelten dürfen nicht unkommentiert vermischt werden. [Mahr: Auswertelänge und Abschnittsbildung]
Speichern Sie zusätzlich Position und Richtung jeder Spur, Rohdaten soweit verfügbar, Profilplot und Messprogrammversion. Ein Bildschirmfoto mit zwei Rauheitswerten genügt nicht, wenn die Messstelle, die verwendete Länge oder der Filter nicht nachvollziehbar sind.
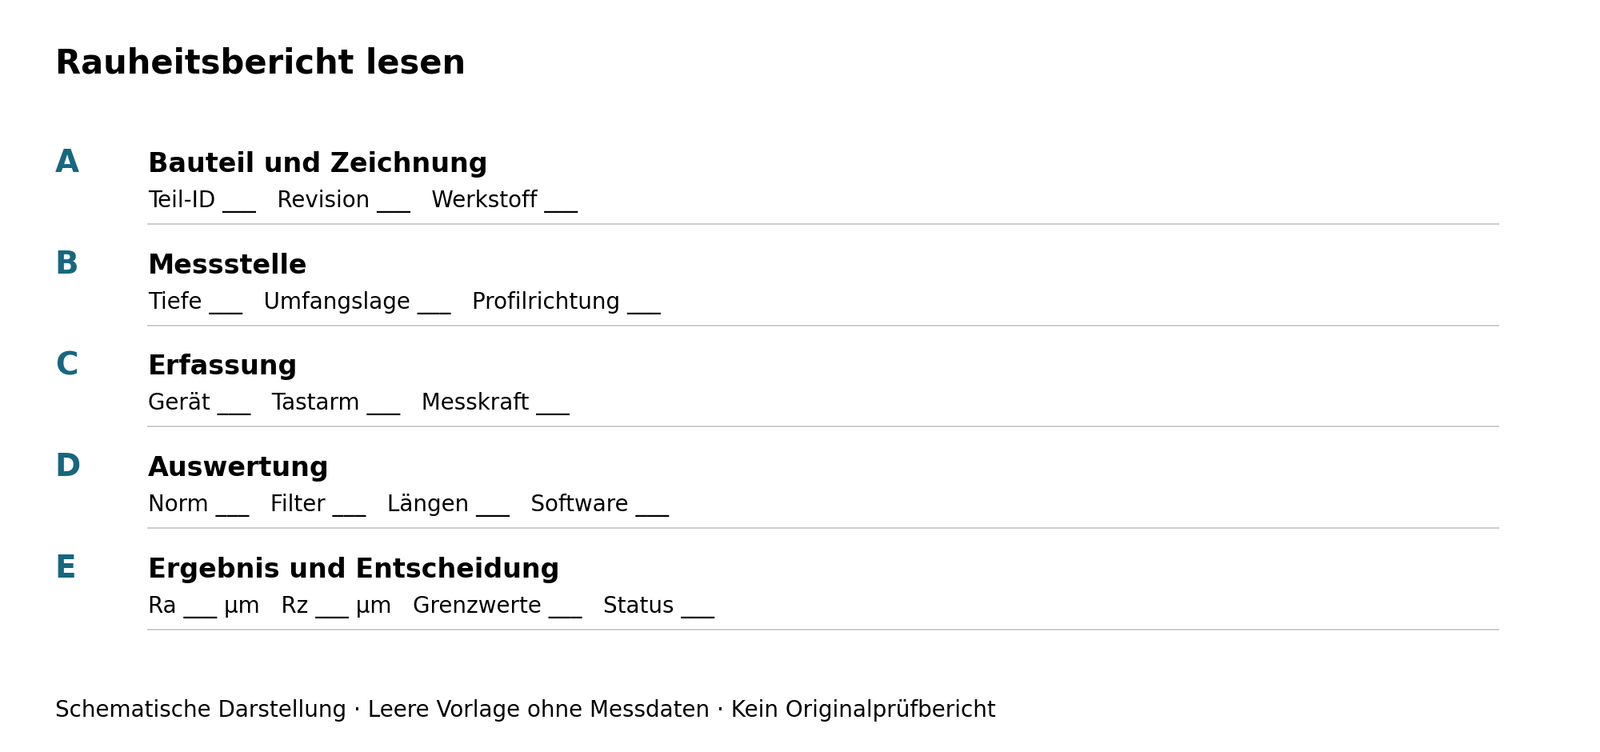
Leseschlüssel und Vorlage für den Prüfbericht
Die folgende Tabelle ist Bestandteil des Leitfadens. Sie kann als Checkliste neben einem Geräteausdruck verwendet werden; sie ersetzt dessen Rohdaten und originale Einstellungen nicht.
| Bereich | Zu dokumentieren | Prüffrage |
|---|---|---|
| A Identität | Teil-ID, Los, Zeichnungsrevision, Werkstoff und Zustand, Datum, Prüfer | Gehört der Bericht zum richtigen Bauteil und Auftrag? |
| B Messstelle | Bohrungsmerkmal, axiale Position, Umfangslage mit Referenz, Richtung, freie oder montierte Lage | Ist die Spur am Bauteil wieder auffindbar? |
| C Erfassung | Gerät, Tastarm, Spitze, Messkraft, Geschwindigkeit, Referenzführung, Kalibrier- und Prüfstatus | Ist das Tastsystem für diese Messung geeignet? |
| D Auswertung | Norm und Version, Profiltyp, Filter und Indizes, Tast- und Auswertelänge, gegebenenfalls Abschnittslänge und Anzahl, Softwarestand | Wurden die geforderten Kennwerte auf der richtigen Grundlage berechnet? |
| E Bewertung | Kennwert je Spur in µm, Grenzwerte, Akzeptanzregel, Messunsicherheit, Konformitätsstatus, Rohdatenreferenz | Ist die Entscheidung begründet und rückverfolgbar? |
Beispiel eines unvollständigen Nachweises
Fiktives Prüfszenario, keine HC-Messdaten: Angenommen, der Lieferant einer geriebenen Aluminium-Durchgangsbohrung sendet nur einen Ra-Wert. Die freigegebene Zeichnung fordert Rz. Normstand, Messrichtung und Filter fehlen.
Der Ra-Wert belegt die Rz-Forderung nicht. Fordern Sie zuerst Messbedingungen und das aufgezeichnete Profil an. Ob daraus Rz nachberechnet werden kann, hängt von der Eignung der Aufnahme und den verfügbaren Daten ab. Ist die Taststrecke zu kurz oder die Messrichtung ungeeignet, kann eine andere Softwareauswertung den fehlenden Nachweis nicht nachträglich erzeugen; die Messung muss passend wiederholt werden.
Liegen dagegen zwei Berichte mit unterschiedlichen Rz-Werten vor, vergleichen Sie zuerst Messstelle, Normstand, Abschnittsbildung und Filter. Eine abweichende Zahl ist ohne diesen Abgleich noch kein Nachweis für eine veränderte Oberfläche.
Vom Bericht zur Abnahmeentscheidung
| Befund | Zulässige Aussage | Nächster Schritt |
|---|---|---|
| Ra vorhanden, Rz gefordert | Rz-Anforderung noch nicht nachgewiesen | Geeignete Profildaten auswerten oder erneut messen |
| Messspur am Eingang, funktionale Zone tiefer | Nur die erfasste Zone beschrieben | Messzugang und Spur in der geforderten Zone bestätigen |
| Auswertelänge oder Filter abweichend | Ergebnisse nicht ohne Weiteres vergleichbar | Spezifikation und Messprogramm abgleichen |
| Einzelspuren unterschiedlich | Lageabhängigkeit muss bewertet werden | Ergebnisse je Spur erhalten und Akzeptanzregel anwenden |
| Ergebnis nahe am Grenzwert | Anzeige allein entscheidet nicht über Konformität | Aufgabenbezogene Unsicherheit und vereinbarte Entscheidungsregel berücksichtigen |
Die Toleranzakzeptanzregel beschreibt, wie die Messwerte gegenüber der Oberflächenforderung behandelt werden. Die Konformitätsentscheidung muss zusätzlich die geltenden Regeln zum Umgang mit Messunsicherheit berücksichtigen. ISO 14253-1 behandelt solche Entscheidungen auch bei grenznahen Werten. Unsicherheit darf weder mit der Anzeigeauflösung gleichgesetzt noch durch beliebiges Mitteln verdeckt werden. [ISO 14253-1:2017]
Welche Unterlagen braucht die Werkzeugauswahl?
Bereiten Sie Zeichnung und Prüfbericht gemeinsam vor. Für eine belastbare Anfrage sind folgende Angaben relevant:
- Werkstoff, Zustand, Bohrungsdurchmesser und Tiefe, Durchgangs- oder Sackloch sowie Unterbrechungen und funktionsrelevante Zonen.
- Ra- und/oder Rz-Anforderung mit Grenzwerten, Normstand und akzeptierter Messmethode; zusätzliche Form- und Maßanforderungen getrennt angeben.
- Vorbohrung, Aufmaß, aktuelles Werkzeug und Bearbeitungsschritt sowie Maschine, Werkzeugaufnahme, Aufspannung und Kühlschmierstoffzuführung.
- Vorhandene Messzugänge, Tastarm und Messrichtung; Bericht mit Filtern, Längen und Positionen, soweit verfügbar.
- Menge, Losgröße und Ziel der Anfrage, etwa eine neue Werkzeugauswahl oder die Bewertung einer bestehenden Bearbeitung.
Offene Angaben ausdrücklich kennzeichnen. Eine unbestätigte Vermutung zur Oberfläche gehört nicht in dieselbe Spalte wie ein gemessener Kennwert.
Wie unterstützt HC den nächsten Schritt?
HC bietet Werkzeuge für Bohren, Fräsen und Reiben. Bei dieser Aufgabe verbindet die Werkzeugauswahl Werkstoff, Vorbohrung und Fertigbearbeitung mit einem klar definierten Abnahmeziel. Die konkrete Oberflächenanforderung muss im vorgesehenen Prozess am Bauteil bestätigt werden; ein Kennwert aus einem fremden Prozess ist keine zugesicherte HC-Leistung.
Zeichnung zur Werkzeugauswahl senden. Geben Sie in der Nachricht „Ra und Rz in Bohrungen“, Material, Abmessungen, Qualitätsziel, Maschine und Menge an. Nennen Sie den vorhandenen Normstand und ob ein vollständiger Messbericht vorliegt. Fragen Sie nach dem Übermittlungsweg für Zeichnung und Bericht; eine bestimmte Uploadfunktion oder ein bestimmtes Dateiformat wird hier nicht vorausgesetzt.
Häufige Fragen zur Rauheit in Bohrungen
Welche Angaben fehlen für eine belastbare Auswahl?
Ohne vollständige Oberflächenangabe, Normstand und zugängliche Messzone lässt sich das Prüfverfahren nicht sicher festlegen. Häufig fehlen außerdem Profilrichtung, erforderliche Taststrecke und Filter. Für die Werkzeugauswahl werden zusätzlich Werkstoff, Vorbohrung, Maschine, Aufspannung und Menge benötigt.
Wann gilt die Empfehlung nicht?
Die dargestellte taktile Vorgehensweise gilt nicht unverändert, wenn die geforderte Fläche nicht erreichbar ist, kein ausreichender Tastweg vorhanden ist oder der Kontakt die Oberfläche verändert. Auch unterbrochene Spuren und funktional strukturierte Flächen können ein angepasstes Verfahren oder weitere Parameter verlangen. Die Abweichung muss vor der Abnahme vereinbart werden.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Identifizieren Sie Bauteil und Spurposition, verwenden Sie das freigegebene Messprogramm und dokumentieren Sie die tatsächlichen Bedingungen. Wiederholen Sie kritische Messungen nach erneuter Positionierung. Bei ungeklärter Eignung ist ein geeignetes Referenzverfahren heranzuziehen. Entscheidend ist die Übereinstimmung mit der spezifizierten Messaufgabe, nicht nur eine ähnliche Wiederholanzeige.
Darf ich Ra mit einem Tabellenfaktor in Rz umrechnen?
Für einen Abnahmenachweis nicht. Der Ra-Wert enthält nicht die vollständige Information über Spitzen und Täler. Eine eventuell prozessbezogen untersuchte Beziehung müsste ihre eigene Gültigkeitsgrenze haben; sie wird hier weder als Messersatz noch als allgemeiner Faktor empfohlen.
Kann ich die Messstrecke für ein kurzes Sackloch verkürzen?
Nicht ohne Prüfung der daraus entstehenden Abweichung von der Spezifikation. Erforderlich sind eine geeignete Tastlösung oder eine ausdrücklich abgestimmte alternative Verifikation. Die Verkürzung darf nicht hinter einem unveränderten Ra- oder Rz-Kürzel verschwinden.
Belegt ein bestandener Ra-Wert auch eine riefenfreie Bohrung?
Nein. Ra ist ein gemittelter Profilkennwert und lokalisiert keine einzelne Riefe. Zudem beschreibt eine Messspur nur den erfassten Bereich. Anforderungen an örtliche Fehlstellen und zusätzliche Sicht- oder Funktionsprüfungen werden gesondert festgelegt; ihre Ursachenanalyse gehört nicht zu diesem Leitfaden.
Quellen und weiterführende Inhalte
Die Quellen belegen Definitionen, Normzusammenhänge und Messprinzipien. Die beiden Grafiken und die Berichtsvorlage sind eigene schematische Arbeitshilfen. Ein freigegebener realer HC-Rauheitsbericht lag für diesen Entwurf nicht vor. Die öffentlichen ISO-Beschreibungen ersetzen keine Volltextprüfung der vertraglich anzuwendenden Norm.
- HOMMEL ETAMIC — Rauheitskenngrößen, Poster (Stand 2026-02).
- PTB — Überarbeitung der Normen in der 2D-Rauheitsmesstechnik.
- Mahr — Verbesserte Standards für die Oberfläche.
- ZEISS — DIN EN ISO 21920 zur Rauheitsmessung.
- Mitutoyo — Surftest SJ-220, Broschüre PR1610, Tastsysteme S. 14–15.
- Mahr — Wenn der Messplatz zum Messobjekt kommt.
- ISO 14253-1:2017 — Öffentliche Beschreibung der Entscheidungsregeln.
- KEYENCE — Arithmetical Mean Height, mathematisches Ra-Prinzip.
Die öffentlich beschriebenen Hersteller- und Institutsangaben sind keine pauschale Geräte- oder Verfahrensfreigabe. Gerätewerte wurden nicht als Ergebnis- oder Leistungsversprechen übernommen. Das Beispiel weiter oben ist fiktiv; es enthält keine HC-Messdaten. Q8 erläutert Ra unter älterem ISO-4287-/JIS-Bezug und dient allein der mathematischen Grundidee, nicht der Bestimmung aktueller ISO-21920-Defaults.
Weitere Themen finden Sie unter Technische Anleitungen für die CNC-Bearbeitung. Für die Ermittlung von Fehlerursachen führt der nächste Schritt zu Bohrungsfehler nach Durchmesser, Form und Oberfläche diagnostizieren. Zur Werkzeugwahl siehe CNC-Reibahlen nach Bohrung und Toleranz auswählen.
Rauheitsanforderung und Werkzeugkonzept abstimmen
Teilen Sie Zeichnungsrevision, Werkstoff, Bohrungsmaß, Ra-/Rz-Anforderung mit Normstand und vorhandene Messberichte. Die Prüfung dieses Leitfadens ersetzt keine bauteilspezifische messtechnische Freigabe.