
Werkzeuglösungen für Bauteile industrieller Maschinen und Anlagen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 2. November 2026
HC ordnet Fräs-, Bohr-, Reib-, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Funktionsmerkmalen Ihres Maschinenbauteils zu. Werkstoff, Härte, Rohteil, Aufmaß, Bearbeitungszugang und Prüfanforderungen bestimmen die Auswahl.
Welche Bearbeitungsaufgabe möchten Sie lösen?
Ein Maschinenbauteil trägt meist mehrere Funktionen gleichzeitig: eine Planfläche als Dichtauflage, eine Lagerbohrung als Passung, ein Lochbild zur Montage und Kanten, die beim Fügen nicht stören dürfen. Die Werkzeugauswahl beginnt deshalb bei der Zuordnung von Merkmal, Funktion und Toleranz.
Die folgende Übersicht ordnet Bearbeitungsaufgaben Werkzeuggruppen zu. Sie ist eine Vorauswahl und keine Fertigungsfreigabe: Werkstoffzustand, Aufmaß, Maschine und Prüfanforderungen müssen bestätigt sein, bevor Schnittdaten festgelegt werden.
Angesprochen sind Arbeitsvorbereitung, Fertigungsplanung und Einkauf in Betrieben, die Bauteile für Maschinen und Anlagen fertigen. Die Seite begleitet die Auswahlphase: Zuordnung von Aufgabe zu Werkzeuggruppe, keine Ausschreibung und keine Preisliste.
Bezugs- und Montageflächen fräsen
Planflächen, Schultern, Auflagen und Anschlussflächen werden nach Werkstoff, Aufmaß, Fläche, Ebenheit und Lage bewertet.
Geplant wird von der Bezugsfläche aus, nicht von der größten Fläche. Wird zuerst eine Nebenfläche geschruppt und dabei verspannt, überträgt sich der Verzug auf die später fertigbearbeitete Funktionsfläche.
Taschen, Nuten und Anschlusskonturen bearbeiten
Tiefe, Breite, Innenradien, Restmaterial, Hinterschnitte und Zugang bestimmen Fräsergeometrie und Reichweite.
Für Nuten und Taschen wird die Bearbeitungsrichtung mit der Werkzeuggeometrie abgeglichen: Gleichlauf erzeugt saubere Flanken, Gegenlauf ist bei Gusshaut und unterbrochenem Schnitt robuster.
Bohrungen, Passungen und Gewinde herstellen
Durchmesser, Tiefe, Eintritt, Austritt, Toleranz, Form, Lage und Verbindung bestimmen Bohr-, Feinbearbeitungs- und Gewindewerkzeuge.
Die Reihenfolge ist festgelegt: bohren, bei Bedarf aufbohren oder vorschlichten, dann feinbearbeiten, erst danach Gewinde und Senkung. Wird gesenkt, bevor die Bohrung fertig ist, verliert die Senkung ihren Bezug.

Die Tabelle nennt zu jeder Aufgabe die Angaben, ohne die keine belastbare Empfehlung möglich ist. Fehlt eine Angabe, wird sie im Angebot als offener Punkt geführt und nicht durch einen Standardwert ersetzt.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Montageflächen bearbeiten | Geeignete Planfräser | Werkstoff, Härte, Aufmaß, Flächenanforderungen |
| Taschen und Konturen fräsen | Schrupp- und Schlichtfräser | Breite, Tiefe, Innenradien, Zugänglichkeit |
| Nuten herstellen | Geeignete Nut- oder Profilfräser | Querschnitt, Länge, Hinterschnitte |
| Bohrungen herstellen | Werkstoffgerechte Bohrer | Durchmesser, Tiefe, Ein- und Austritt, Kühlung |
| Passungsbohrungen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Vorbohrung, Aufmaß, Toleranz, Form, Lage |
| Gewinde und Senkungen fertigen | Gewinde- und Senkwerkzeuge | Norm, Größe, Tiefe, Montagegeometrie |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenmaß, Erreichbarkeit, Gratvorgabe |
Typische Bauteile im Maschinen- und Anlagenbau
Gehäuse und Lageraufnahmen
Montagebasis, Deckelflächen, Innenräume, Lagersitze, Passungsbohrungen und Lochbilder bilden eine funktionale Bezugskette.
Die Kette beginnt an der Montagebasis. Von ihr werden Deckelfläche, Lagerbohrung und Lochbild bemaßt. Wird die Basis zuerst fertigbearbeitet und danach nicht mehr umgespannt, bleiben die Folgeoperationen zueinander lageichtig.
Geteilte Gehäuse brauchen zusätzlich eine dichte, plane Trennfläche. Sie wird vor dem Bohren der Lagerbohrung fertiggestellt, weil jede Nacharbeit an der Trennfläche die Achslage der Bohrung verschiebt.
Montageplatten, Träger und Halterungen
Bezugsflächen, Nuten, Lochbilder und definierte Auflagen werden nach Spannung, Verzug, Zugänglichkeit und Montagefunktion geplant.
Platten und Träger verziehen beim Abtragen der Randschicht, wenn das Material einseitig gespannt ist. Deshalb wird zwischen Schruppen und Schlichten entspannt oder mit reduzierter Spannkraft weitergearbeitet.
Nuten und Lochbilder werden von derselben Bezugskante aus bemaßt. Entstehen sie in zwei Aufspannungen, ergibt sich ein Versatz, der sich beim Fügen als Klemmung oder als Nacharbeit an den Bohrungen zeigt.
Flansche, Kupplungsnaben und Anschlussbauteile
Wellenaufnahmen, Stirnflächen, Nuten, Gewinde und Anschlussbohrungen benötigen abgestimmte Bezüge und Bearbeitungsfolgen.
Bei Flanschen liegen Stirnfläche, Wellenaufnahme und Lochkreis in einer Achse. Die Stirnfläche wird vor dem Lochkreis fertigbearbeitet, damit der Rundlauf nicht durch eine zweite Aufspannung verloren geht.
Kupplungsnaben aus Stahl erhalten zusätzlich eine Nut oder ein Profil. Deren Lage zur Bohrungsachse ist funktionsbestimmend, weil sie das Drehmoment überträgt und bei Versatz Unwucht erzeugt.
Die gezeigten Bauteile sind Anwendungsgruppen und keine pauschalen Kundenreferenzen. Abmessungen, Werkstoffzustand, Maschine und Prüfanforderungen müssen projektbezogen bestätigt werden.
Werkzeugauswahl nach Werkstoff und Lieferzustand
Stahl und tatsächliche Härte berücksichtigen
Stahlsorte, Härte, Wärmebehandlung, Zunder, Schweißzonen, Aufmaß und unterbrochener Schnitt beeinflussen Schneidstoff, Geometrie und Prozessfenster.
Entscheidend ist die tatsächlich vorliegende Härte, nicht die Werkstoffbezeichnung. Ein vergüteter Baustahl mit rund 280 HBW verlangt andere Schneidkanten als derselbe Werkstoff im weichen Zustand; ein einsatzgehärteter Rand kann die Schneide bereits in der ersten Schnittfase überlasten.
Zunder und verunreinigte Randschichten wirken abrasiv und unterbrechen den Schnitt. Die erste Operation arbeitet deshalb häufig mit reduzierter Schnittgeschwindigkeit und stabilerer Schneidkante, danach folgt die Schlichtoperation im sauberen Werkstoff.
Gusseisen und Rohgusszustand bewerten
Gusssorte, Haut, Poren, Einschlüsse, Aufmaßschwankung und abrasive Bestandteile müssen vor der Werkzeugauswahl erfasst werden.
Lamellengraphit und Kugelgraphit verhalten sich unterschiedlich: Gusseisen mit Lamellengraphit bricht den Span kurz und dämpft Schwingungen, Gusseisen mit Kugelgraphit neigt bei ungeeigneter Geometrie zu langen Spänen. Nach ISO 513 liegt Gusseisen in der Hauptgruppe K.
Gusshaut, Sandeinschlüsse und Poren sind abrasive Störstellen. Sie werden beim Schruppen mit größerem Aufmaß unterfahren, damit die Schneide nicht dauerhaft in der verunreinigten Randzone arbeitet.
Aluminium- und Edelstahlbauteile bearbeiten
Legierung, Festigkeit, Spanbildung, Anhaftneigung, Kaltverfestigung und Kühlung verlangen unterschiedliche Schneiden und Strategien.
Aluminium ist zäh und hat eine niedrige Schmelztemperatur. Aufbauschneiden und Materialanhaftung entstehen, wenn die Schneide nicht scharf genug ist oder die Kühlung die Wärme nicht aus der Wirkzone abführt.
Austenitischer Edelstahl verfestigt sich unter der Schneide und leitet Wärme schlecht ab. Werkzeuge mit zu kleinem Spanraum oder zu geringer Zufuhr arbeiten dann in einer bereits verfestigten Randschicht weiter.
Fehlt die Härteangabe, ist die Werkstoffbezeichnung allein keine ausreichende Grundlage. Für eine belastbare Empfehlung werden Zustand (gewalzt, normalgeglüht, vergütet, gehärtet), Härtebereich und Prüfstelle benötigt.
Bezugs- und Montageflächen herstellen
Planflächen und Schultern bearbeiten
Flächenbreite, Unterbrechungen, Aufmaß, Randbedingungen und Maschinenleistung bestimmen Planfräser, Schaftfräser oder eine kombinierte Folge.
Für breite, zusammenhängende Flächen ist ein Planfräser wirtschaftlich, dessen Durchmesser zur Schnittbreite passt. Bei unterbrochenen Flächen, engen Randzonen oder Störkonturen arbeitet ein Schaftfräser mit kleinerem Eingriff ruhiger.
Die Schnittbreite sollte deutlich unter dem Werkzeugdurchmesser liegen, sonst steigt die Schnittkraft am Rand und die Fläche wird unruhig. Bei dünnwandigen Bauteilen begrenzt zusätzlich die Spannkraft die zulässige Zustellung.
Ebenheit, Parallelität und Lage berücksichtigen
Die Zeichnung legt fest, welche Fläche Bezug ist und welche Ebenheits-, Parallelitäts- oder Positionsanforderungen funktional relevant sind.
Ebenheit und Parallelität sind unterschiedliche Anforderungen. Eine Fläche kann eben und trotzdem nicht parallel zur Gegenfläche sein; umgekehrt lässt sich eine gewölbte Fläche über ihre Auflagepunkte parallel messen.
Für die Fertigung zählt, welche Fläche als Bezug festgelegt ist. Wird gegen eine andere Fläche gespannt als gegen die bemaßte, entstehen Abweichungen, die nicht aus der Bearbeitung stammen.
Spannung und Prüfbezüge abstimmen
Auflagepunkte, Spannkräfte, Freiräume, Umspannungen und Messzustand werden so geplant, dass das Bauteil nicht unkontrolliert verformt wird.
Auflagepunkte werden unter die späteren Befestigungspunkte gelegt, nicht in die Mitte der Fläche. So entspricht der Spannzustand eher dem Einbauzustand, und der Verzug fällt beim Lösen kleiner aus.
Messungen im eingespannten Zustand sind nur aussagekräftig, wenn der Messzustand dem späteren Einbau entspricht. Andernfalls werden Spannkräfte mitgemessen, die im Betrieb nicht auftreten.
Taschen, Nuten und lokale Konturen fräsen
Schrupp- und Schlichtbearbeitung aufteilen
Aufmaß, Eingriff und Prozessfolge werden zwischen Materialabtrag und Funktionsfläche getrennt, statt alle Aufgaben mit einem Werkzeug abzudecken.
Beim Schruppen zählt der Materialabtrag pro Zeit, beim Schlichten die Maßhaltigkeit von Wand und Grund. Wer beides mit einem Werkzeug erledigt, verliert entweder Zeit oder Genauigkeit; deshalb wird der Schlichtzuschlag getrennt festgelegt.
Der Zuschlag richtet sich nach der zu erwartenden Verformung: Bei dünnen Wänden und langen Werkzeugen wird mehr Aufmaß gelassen, weil der Schruppgang das Bauteil messbar verformt.
Innenradien und Restmaterial bearbeiten
Kleinster Radius, Ecken, Restmaterial, Nutbreite und Übergänge bestimmen Werkzeugdurchmesser, Schneidenlänge und Folgewerkzeug.
Der Werkzeugradius bestimmt den kleinsten herstellbaren Innenradius. Ist er größer als die Zeichnung zulässt, bleibt in der Ecke Restmaterial stehen, das ein zweites, kleineres Werkzeug mit längerer Auskragung entfernen muss.
Für Nuten gilt zusätzlich das Verhältnis von Nutbreite zu Werkzeugdurchmesser. Ein zu großer Fräser hinterlässt an den Flanken Rattermarken, ein zu kleiner erhöht den Verschleiß durch die geringe Eingriffsbreite.
Werkzeugreichweite und Zugänglichkeit prüfen
Taschentiefe, Störkonturen, Halter, Auskragung, Freistellung und Maschinenbewegung begrenzen die praktisch nutzbare Geometrie.
Die nutzbare Auskragung ergibt sich aus Taschentiefe plus Freiraum für Halter und Spannmittel. Mit jeder Verlängerung sinkt die Steifigkeit; Durchbiegung und Schwingung begrenzen dann Zustellung und Vorschub stärker als der Schneidstoff.
Bei tiefen Taschen wird die Spanabfuhr zum begrenzenden Faktor. Ohne ausreichenden Kühlmittelstrom und passenden Spanraum bleiben Späne in der Tasche und werden erneut zerspant.
Befestigungs- und Anschlussbohrungen herstellen
Durchgangs- und Sacklochbohrungen
Austrittssituation, nutzbare Tiefe, Bohrungsgrund, Querbohrungen und nachfolgende Gewinde- oder Senkoperationen werden berücksichtigt.
Bei Durchgangsbohrungen entscheidet der Austritt über die Standzeit: Ein Austritt ins Freie ist unkritisch, ein Austritt in eine Schräge, in eine weitere Wand oder in eine Querbohrung erzeugt eine Unterbrechung an der Schneidenecke.
Bei Sacklöchern werden Bohr- und Gewindetiefe getrennt angegeben. Die nutzbare Gewindetiefe muss kürzer sein als die Bohrtiefe, sonst endet der Gewindebohrer im konischen Bohrungsgrund.
Schräge Eintritte und unterbrochene Schnitte
Gussflächen, Schrägen, Rippen, Kanten und bereits vorhandene Öffnungen können Führung und Belastung beim Eintritt verändern.
Beim Eintritt in eine Schräge oder Gusshaut liegt zunächst nur eine Schneidenecke an. Der Bohrer wird radial abgelenkt, bevor beide Schneiden im Eingriff sind; die Bohrung beginnt versetzt und die Achse verläuft schief.
Abhilfe schaffen eine Zentrierung oder ein erster Anschnitt mit kleinerem Durchmesser. Bei Gussflächen wird die Eintrittsstelle vorher plan gefräst, damit der Bohrer gleichmäßig anschneidet.
Bohrtiefe, Kühlung und Spanabfuhr abstimmen
Durchmesser-Tiefen-Verhältnis, Kühlmittelzufuhr, Spanraum, Rückzug und Maschine bestimmen Bohrerkonzept und Prozessfenster.
Das Durchmesser-Tiefen-Verhältnis setzt die Bohrungstiefe ins Verhältnis zum Durchmesser. Mit steigendem Wert wächst der Strömungswiderstand für das Kühlmittel, und der Span muss einen längeren Weg nach außen zurücklegen.
In der Praxis gelten Bohrungen ab einem Verhältnis von etwa fünf als tief; die Grenze ist anwendungsabhängig und nicht normativ festgelegt. Ab diesem Bereich werden innere Kühlmittelzufuhr und definierte Rückzugszyklen eingeplant.
Lager- und Positionierbohrungen fertigbearbeiten
Vorbearbeitung und Aufmaß prüfen
Vorbohrungsdurchmesser, Form, Lage, Rundlauf, Oberfläche und gleichmäßiges Aufmaß müssen zur nachfolgenden Feinbearbeitung passen.
Das Aufmaß für die Feinbearbeitung muss gleichmäßig umlaufen. Eine vorgebohrte Bohrung mit Lagefehler lässt sich nicht durch Reiben korrigieren: Die Reibahle folgt der vorhandenen Achse und überträgt den Fehler auf das Fertigmaß.
Deshalb werden Rundlauf und Lage der Vorbohrung geprüft, bevor die Feinbearbeitung geplant wird. Bei kurzen Bohrungen genügt häufig eine Zentrierung, bei tieferen wird mit Führungswerkzeug oder Aufbohrung gearbeitet.
Reiben oder Feinbohren nach Anforderung auswählen
Bohrungsgeometrie, Durchmesser, Tiefe, Unterbrechung, Toleranz, Form und Einstellbarkeit entscheiden über das geeignete Verfahren.
Reiben erzeugt eine maßhaltige, eng tolerierte Bohrung mit guter Oberfläche, ist aber in der Einstellung unflexibel: Der Durchmesser liegt mit der Reibahle fest. Feinbohren erlaubt eine Korrektur über den Ausdrehkopf und eignet sich für unterbrochene Schnitte.
Für Durchgangsbohrungen in kleinen und mittleren Serien ist Reiben meist wirtschaftlicher. Bei großen Durchmessern, unterbrochenen Schnitten oder wenn die Toleranz nachgestellt werden muss, ist Feinbohren die robustere Wahl.
Maß-, Form- und Lageanforderungen kontrollieren
Durchmesser allein genügt nicht: Rundheit, Zylindrizität, Achslage, Abstand und Bezug zu Montageflächen können funktionsentscheidend sein.
Rundheit, Zylindrizität und Achslage werden getrennt geprüft. Eine Bohrung kann im Durchmesser stimmen und trotzdem unrund oder kegelig sein; für den Lagersitz ist dann die Form entscheidend, nicht das Maß.
Die Prüfung folgt der in der Zeichnung angegebenen Norm, üblicherweise über Form- und Lagetoleranzen nach ISO 1101. Ohne diese Angabe bleibt offen, ob Rundheit, Zylindrizität oder Koaxialität gemeint ist.
Reiben ist kein obligatorischer Schritt für jede Montagebohrung. Es wird nur eingesetzt, wenn Geometrie, Aufmaß, Zugänglichkeit und geforderte Qualität dazu passen.
Gewinde, Senkungen und Schraubenauflagen fertigen
Gewindenorm und nutzbare Tiefe erfassen
Norm, Nenngröße, Steigung, Toleranz, Durchgangs- oder Sackloch, Kernloch, Auslauf und nutzbare Gewindetiefe werden getrennt angegeben.
Metrische Regelgewinde werden über Nenngröße, Steigung und Toleranzklasse beschrieben, zum Beispiel M8 mit Regelsteigung und Toleranzfeld 6H für das Innengewinde. Fehlt das Toleranzfeld, ist die Paarung nicht eindeutig festgelegt.
Nutzbare Gewindetiefe und Bohrtiefe sind verschiedene Angaben. Die Bohrtiefe umfasst den konischen Werkzeugauslauf; die nutzbare Gewindetiefe endet davor, weil im Auslauf kein vollständiges Gewinde entsteht.
Gewindebohren oder Gewindefräsen auswählen
Werkstoff, Bohrungsart, Größe, Maschine, Flexibilität, Spanrisiko und Prozesssicherheit bestimmen das Verfahren.
Gewindebohren ist schnell und wirtschaftlich, aber an Werkstoff und Bohrungsgrund gebunden: In Sacklöchern muss der Bohrer rechtzeitig zurückfahren, sonst bricht er beim Umschalten der Drehrichtung.
Gewindefräsen arbeitet mit kleinerem Werkzeugdurchmesser und ist von der Gewindegröße weitgehend unabhängig. Es eignet sich für große Gewinde, für Werkstoffe mit Anhaftneigung und für Bauteile, bei denen ein Werkzeugbruch teuer wäre.
Senkgeometrien und Montagezugänge berücksichtigen
Winkel, Durchmesser, Tiefe, Auflageform, Werkzeugzugang und Bezug zur Bohrung müssen zur Schraube und Montage passen.
Die Senkung muss koaxial zur Bohrung sitzen, sonst liegt die Schraube einseitig auf und die Verbindung setzt sich. Deshalb wird entweder in derselben Aufspannung gesenkt oder mit einem Werkzeug gearbeitet, das Bohrung und Senkung in einem Arbeitsgang herstellt.
Bei Zylinderschrauben mit Innensechskant bestimmen Kopfdurchmesser und Kopfhöhe die Senkgeometrie. Der Freiraum unter dem Kopf muss so groß sein, dass die Schraube vollflächig aufliegt.
Kanten und Bohrungsübergänge fertigbearbeiten
Definierte Fasen herstellen
Fasenmaß, Winkel, sichtbare Seite, Funktionskante und Toleranz werden aus Zeichnung und Montageanforderung übernommen.
Das Fasenmaß wird auf die funktionierende Kante bezogen, nicht auf die theoretische Schnittkante. Bei Guss- und Brennkanten weicht die Ist-Kante von der Zeichnung ab, sodass eine nominal gleiche Fase unterschiedlich breit ausfällt.
Einzelfasen entstehen mit einem Fasenfräser in der laufenden Bearbeitung. Für viele gleiche Kanten ist ein Entgratwerkzeug mit federnder Schneide wirtschaftlicher, weil es Höhentoleranzen ausgleicht.
Innenliegende Übergänge auf Zugänglichkeit prüfen
Querbohrungen, Innenkanten, Rückseiten und verdeckte Übergänge benötigen eine gesonderte Werkzeug- und Zugänglichkeitsprüfung.
Querbohrungen erzeugen am Übergang eine scharfe Kante im Inneren der Hauptbohrung. Sie stört den Spanfluss und wirkt als Kerbe, wenn das Bauteil schwingt; bei Hydraulik- und Dichtflächen wird sie deshalb bewusst gebrochen.
Der Zugang zu diesen Kanten ist konstruktiv begrenzt. Werkzeuge mit langem, dünnem Hals erreichen sie nur, wenn der Freiraum in der Zeichnung berücksichtigt wurde; nachträglich lässt sich das oft nicht mehr lösen.
Passungs- und Montageflächen schützen
Entgraten, Reinigen und Handhaben dürfen Lagersitze, Dichtbereiche, Bezugsflächen und fertige Oberflächen nicht beschädigen.
Entgraten erzeugt Späne, die sich in Bohrungen und Taschen absetzen. Vor der Montage wird deshalb gespült und kontrolliert; ein Grat in einer Lagerbohrung wirkt später wie ein Span und führt zum Fressen.
Fertige Dichtflächen und Lagersitze werden beim Umspannen abgedeckt oder mit weichen Auflagen gehalten. Ein Kratzer von wenigen Mikrometern Tiefe ist auf einer Dichtfläche funktional bereits ein Fehler.
Passende HC-Werkzeuge nach Aufgabe finden
Die folgenden Werkzeuggruppen decken die beschriebenen Aufgaben ab. Welche Variante innerhalb einer Gruppe sinnvoll ist, hängt von Werkstoff, Geometrie, Maschine und Stückzahl ab und wird je Position begründet.
Plan-, Schaft- und Nutfräser
Werkzeuggruppen für Montageflächen, Taschen, Konturen und Nuten – ausgewählt nach Material, Geometrie und Reichweite.

Bohrer für unterschiedliche Bohrungssituationen
Vollhartmetall-, Wendeplatten- und Sonderbohrer werden nach Durchmesser, Tiefe, Eintritt, Werkstoff und Kühlung verglichen.

Reibahlen für definierte Passungen
Reibwerkzeuge für geeignete Durchgangs- oder Sacklochaufgaben nach Aufmaß, Toleranz, Form und Oberflächenanforderung.
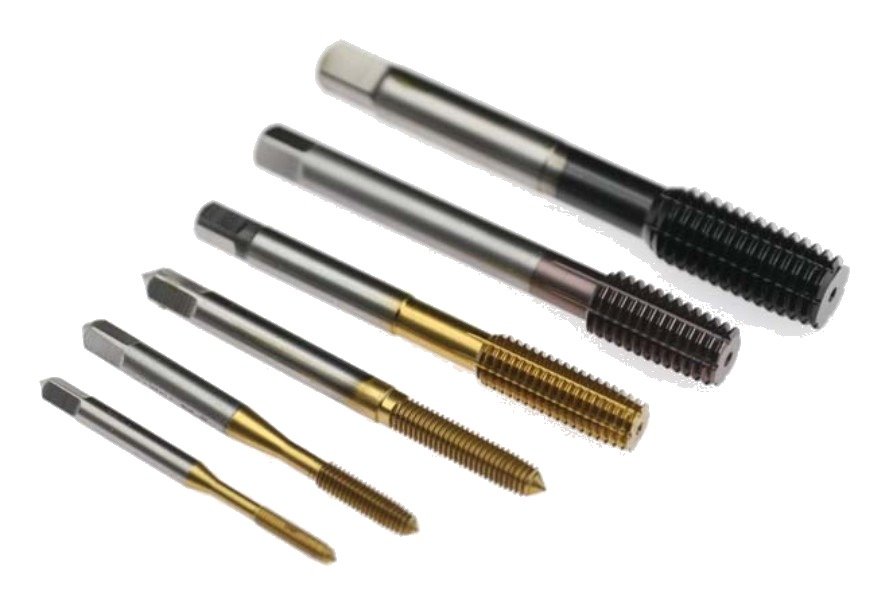
Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge
Werkzeuge für Gewinde, Schraubenauflagen, Kanten und kombinierte Merkmale nach bestätigter Lieferfähigkeit.
Verfügbarkeit und Lieferzeit werden pro Position bestätigt. Die Zuordnung in dieser Übersicht ist eine Vorauswahl; sie ersetzt keine Zeichnungsprüfung und keine Freigabe durch die Fertigung.
Typische Bearbeitungsprobleme gezielt untersuchen
Die folgende Tabelle ordnet Fehlerbilder den ersten Prüfpunkten zu. Sie ersetzt keine Ursachenanalyse: Ein Fehlerbild hat meist mehrere Ursachen, und die Reihenfolge der Prüfung entscheidet darüber, wie schnell die tatsächliche Ursache gefunden wird.
Bei wiederkehrenden Abweichungen lohnt die Prüfung der Bezugskette vor der Werkzeugauswahl. Wenn die Vorbearbeitung die Ursache ist, verbessert ein anderes Werkzeug nur das Symptom.
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rattermarken oder Bauteilverformung | Spannung, Auflage, Auskragung, Eingriff, Restquerschnitt | Werkzeugaufbau, Eingriff und Bearbeitungsfolge stabilisieren |
| Maßabweichung an Flächen | Bezug, Aufmaß, Verzug, Temperatur, Messzustand | Bezugskette, Aufteilung und Zwischenprüfung abstimmen |
| Maßabweichung an Bohrungen | Vorbohrung, Aufmaß, Schneidenzustand, Kühlung, Messmittel | Vor- und Feinbearbeitung getrennt prüfen und Aufmaß neu festlegen |
| Abweichende Bohrungsqualität | Vorbohrung, Rundlauf, Führung, Aufmaß, Schneidenzustand | Vorbearbeitung und Feinbearbeitung passend kombinieren |
| Instabile Spanabfuhr oder Verschleiß | Werkstoffzustand, Tiefe, Kühlung, Spanraum, Wiederzerspanung | Geometrie, Zufuhr, Rückzug und Wechselkriterium prüfen |
| Werkzeugbruch | Auskragung, Vorschub, Spanraum, Kühlmittel, Eintrittsbedingung | Belastung am Eintritt und Spanabfuhr prüfen, Auskragung verkürzen |
| Unsauberes Gewinde oder Ausriss | Kernlochdurchmesser, Werkstoff, Schmierung, Werkzeugzustand | Kernloch und Werkzeug für Sackloch bzw. Durchgang abstimmen |
| Grat an Montagemerkmalen | Eintritt, Austritt, Schneidenzustand, Zugänglichkeit, Kantenmaß | Bearbeitungs- und Entgratreihenfolge anpassen |
Normen, Toleranzen und Bezüge als Grundlage der Auswahl
Zeichnungsangaben zu Maß, Form, Lage und Oberfläche sind genormt. Sie entscheiden mit darüber, welche Werkzeuggruppe in Frage kommt: Eine Bohrung mit Passungsangabe verlangt eine andere Folge als eine reine Durchgangsbohrung.
Für Maschinenbauteile sind vor allem drei Angaben auswahlbestimmend: die Toleranzklasse der Funktionsmaße, die Bezüge für Form und Lage sowie die zulässige Oberflächenrauheit. Fehlt eine davon, wird sie im Angebot als offener Punkt geführt.
Die folgende Übersicht nennt die Normen, auf die sich die Angaben in diesem Text beziehen. Die Normtexte sind kostenpflichtig; verlinkt sind die Veröffentlichungen der ISO.
| Norm | Was sie festlegt | Bedeutung für Maschinenbauteile |
|---|---|---|
| ISO 513:2012 | Haupt- und Anwendungsgruppen für Hartschneidstoffe, bezeichnet mit den Buchstaben P, M, K, N, S und H | Die Gruppe folgt dem Werkstoff, nicht dem Bauteilnamen: Gusseisen liegt in K, Stahl in P oder M, Aluminium in N. |
| ISO 286-1:2010 | ISO-Code-System für Toleranzen auf Längenmaßen und Grundlage der Passungsberechnung | Lager- und Fügebohrungen werden über Toleranzklassen beschrieben, nicht über ein Nennmaß allein. |
| ISO 286-2:2010 | Tabellen der Grenzabmaße für Bohrungen und Wellen, abgeleitet aus ISO 286-1 | Aus der Toleranzklasse ergibt sich, welches Aufmaß für Reiben oder Feinbohren zulässig ist. |
| ISO 1101:2017 | Symbolsprache für Form-, Richtungs-, Orts- und Lauftoleranzen | Ebenheit von Auflageflächen, Lage von Lochbildern und Koaxialität von Lagersitzen werden darüber eindeutig angegeben. |
| ISO 21920-2:2021 | Begriffe und Kenngrößen der Oberflächenbeschaffenheit | Rauheitsanforderungen an Dichtflächen und Lagersitze bestimmen Schneidengeometrie und die Notwendigkeit einer Schlichtoperation. |
| ISO 8062-3:2023 | Allgemeintoleranzen und Bearbeitungszugaben für Gussstücke | Bestimmt, wie viel Material die erste Operation abtragen muss und wie stark dieses Aufmaß schwankt. |
| ISO 8688-1:1989 | Empfohlene Verfahren zur Standzeitprüfung beim Stirnfräsen mit Hartmetallwerkzeugen | Legt fest, unter welchen Bedingungen ein Standzeitwert vergleichbar ist: Werkstoff, Werkzeug, Kühlung und Abbruchkriterium. |
Standzeitangaben sind nur vergleichbar, wenn Werkstoff, Werkzeug, Schnittbedingungen, Kühlung und Abbruchkriterium dokumentiert sind. Einzelne Verschleißwerte ohne diese Angaben werden auf dieser Seite nicht als Leistungszusage verwendet.
Werkzeugkonzept für Ihre Fertigungsbedingungen prüfen
Zeichnung, Maschine und Prozessanforderungen erfassen
Werkstoff, Härte, Rohteil, Aufmaß, Bezüge, Merkmale, Toleranzen, Maschine, Aufnahme, Spannung und Kühlung bilden die technische Grundlage.
Zeichnung, Rohteilzustand und Maschinendaten werden gemeinsam betrachtet. Einzelangaben wie Werkstoff oder Durchmesser reichen nicht, weil sie Aufspannung, Zugänglichkeit und geforderte Qualität nicht abbilden.
Standard- und Sonderwerkzeuge vergleichen
Standardwerkzeuge, angepasste Reichweiten, Sondergeometrien und Kombinationswerkzeuge werden nach Risiko, Flexibilität, Beschaffung und Stückzahl bewertet.
Standardwerkzeuge sind kurzfristig verfügbar und erprobt. Sondergeometrien lösen Aufgaben, die mit Standardwerkzeugen nicht oder nur mit zusätzlichen Operationen erreichbar sind; der Aufwand lohnt sich ab einer bestimmten Wiederholmenge.
Bauteilqualität und Werkzeugkosten pro Gutteil bewerten
Werkzeugkosten allein reichen nicht. Bearbeitungszeit, Wechsel, Einstellung, Messung, Ausschuss und Prozessstabilität gehören in den Vergleich.
Die Bewertung erfolgt pro Gutteil. Werkzeugpreis, Standmenge, Bearbeitungszeit, Wechsel- und Einstellaufwand sowie Ausschuss werden gemeinsam betrachtet; eine einzelne Kennzahl führt regelmäßig zur falschen Entscheidung.
Die folgende Übersicht trennt, was aus der Standardreihe kommt, was angepasst werden kann und was erst nach Prüfung der Zeichnung bestätigt wird. Ohne diese Trennung werden Standardmaße und Sonderausführungen in einem Angebot vermischt.
| Merkmal | Aus der Standardreihe | Nur nach Bestätigung |
|---|---|---|
| Durchmesser | Katalogreihe | Zwischenmaße und abweichende Aufmaße |
| Schneidenlänge und Reichweite | Katalogmaß | verlängerte Ausführung für tiefe Taschen |
| Beschichtung | Standard für die Werkstoffgruppe | Sonderbeschichtung bei Anhaftneigung oder hoher Temperatur |
| Kühlmittelzufuhr | außen oder innen nach Bauform | innerer Zufuhrdruck nach Bohrungstiefe |
| Spanraum und Nutzahl | Regelgeometrie | angepasste Nutzahl bei langspanenden Werkstoffen |
| Standzeit und Schnittdaten | keine pauschale Zusage | nur mit dokumentierten Bedingungen nach ISO 8688-1 |
Ein Sonder- oder Kombinationswerkzeug ist nicht automatisch die wirtschaftlichste Lösung. Einzelteil, Kleinserie und Serienfertigung benötigen unterschiedliche Bewertungen.
Dokumentierte Bearbeitungsbeispiele und technische Unterlagen
Bearbeitungsbeispiel
Belastbare Ergebnisse nennen Werkstoff und Härte, Rohteil, Maschine, Aufnahme, Spannung, Werkzeug, Schnittdaten, Kühlung, Messmethode und Standzeitkriterium. Fehlt eine dieser Angaben, ist der Wert nicht vergleichbar.
Ein nach diesem Muster dokumentiertes Beispiel aus der Gehäusebearbeitung ist auf der Seite Automobil und Elektromobilität veröffentlicht, mit Aufspannung, Werkzeugtabelle und Ergebnistabelle.
Vergleichswerte für Bauteile des Maschinen- und Anlagenbaus werden erst nach abgeschlossener Prüfung ergänzt; bis dahin beschreiben die Karten in diesem Abschnitt das Nachweisformat, nicht ein Ergebnis.
Werkzeugzeichnung und Produktdaten
Durchmesser, Schneiden- und Gesamtlänge, Anschluss, Schneidstoff, Beschichtung, Kühlmittelzufuhr, Einsatzgrenzen und verfügbare Varianten werden dokumentiert.
Diese Angaben sind die Grundlage der Bestellung und der Prüfung, ob das Werkzeug zur Maschine und zur Aufnahme passt. Abweichungen zwischen Zeichnung und gelieferter Variante werden vor dem Einsatz geklärt, nicht in der laufenden Serie.
Mess- und Freigabedaten
Maß-, Form-, Lage- und Oberflächenwerte werden nur mit Prüfverfahren, Messzustand und Bezug zur Zeichnungsanforderung veröffentlicht.
Ein Durchmesser ohne Messmittel, Temperaturzustand und Bezugsfläche ist keine belastbare Angabe, weil die Messunsicherheit größer sein kann als die Toleranz. Deshalb gehören Verfahren und Randbedingungen zur Zahl.
Nicht dokumentierte Beispielwerte werden nicht als allgemeingültige Leistungszusage dargestellt.
Häufige Fragen zu Werkzeugen für den Maschinen- und Anlagenbau
Welche Angaben werden für eine Werkzeugempfehlung benötigt?
Wie beeinflussen Werkstoff und Härte die Werkzeugauswahl?
Wann wird eine Passungsbohrung gerieben oder feingebohrt?
Wie werden tiefe Taschen und schwer zugängliche Bereiche bewertet?
Wann lohnt sich ein Sonder- oder Kombinationswerkzeug?
Wie lassen sich Werkzeugkosten pro Gutteil vergleichen?
Werkzeuglösung für Ihr Maschinenbauteil anfragen
Am häufigsten fehlen in Anfragen die Härteangabe, der Rohteilzustand und die festgelegte Bezugsfläche. Diese drei Angaben entscheiden über Schneidstoff, erste Operation und Messaufbau und werden deshalb zuerst abgefragt.
Welche Angaben benötigt HC für die technische Prüfung Ihres Maschinenbauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Anwendung
- Werkstoff und Härte
- Rohteil und Lieferzustand
- Bauteilzeichnung
- Bearbeitungsmerkmale
- Aufmaß und Toleranzen
- Maschine und Aufnahme
- Spannung und Zugänglichkeit
- Kühlmittelversorgung
- aktuelles Problem und Werkzeug
- Stückzahl
- Kontaktdaten
Kennzeichnen Sie Bezugsflächen, Taschen, Nuten, Passungsbohrungen, Lochbilder, Gewinde und schwer zugängliche Bereiche in der Zeichnung.
Werkzeuglösung für Ihr Maschinenbauteil prüfen lassen
HC prüft Bauteil, Werkstoff, Rohteil, Maschine und Qualitätsanforderungen und ordnet die Aufgaben geeigneten Werkzeuggruppen zu.
Bearbeitungsaufgabe senden