
Werkzeuglösungen für Elektronikgehäuse und Kühlkörper
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Schaft-, Nut- und Planfräser, Bohrer, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Merkmalen Ihrer Elektronikkomponente zu. Werkstoff, Rohteil, Gehäusetasche, Steckerausschnitt, Kühlrippe, Kontaktfläche, Bohrung und Nachbehandlung bestimmen die Auswahl.
Welche Elektronikkomponente möchten Sie bearbeiten?
Gehäuse und Abdeckungen
Taschen, dünne Wände, kleine Innenradien, Deckelauflagen, Bohrbilder und sichtbare Flächen werden anhand von Werkstoff und Zeichnung bewertet.
Kühlkörper und thermische Kontaktflächen
Rohteilform, Rippen, Schlitze, lokale Freistellungen, Kontaktfläche und Montagebohrungen bestimmen Werkzeug und Prozess.
Anschluss- und Montagebauteile
Steckerausschnitt, Durchbruch, Positioniermerkmal, Gewinde, Senkung und Kante führen zur passenden Werkzeuggruppe.
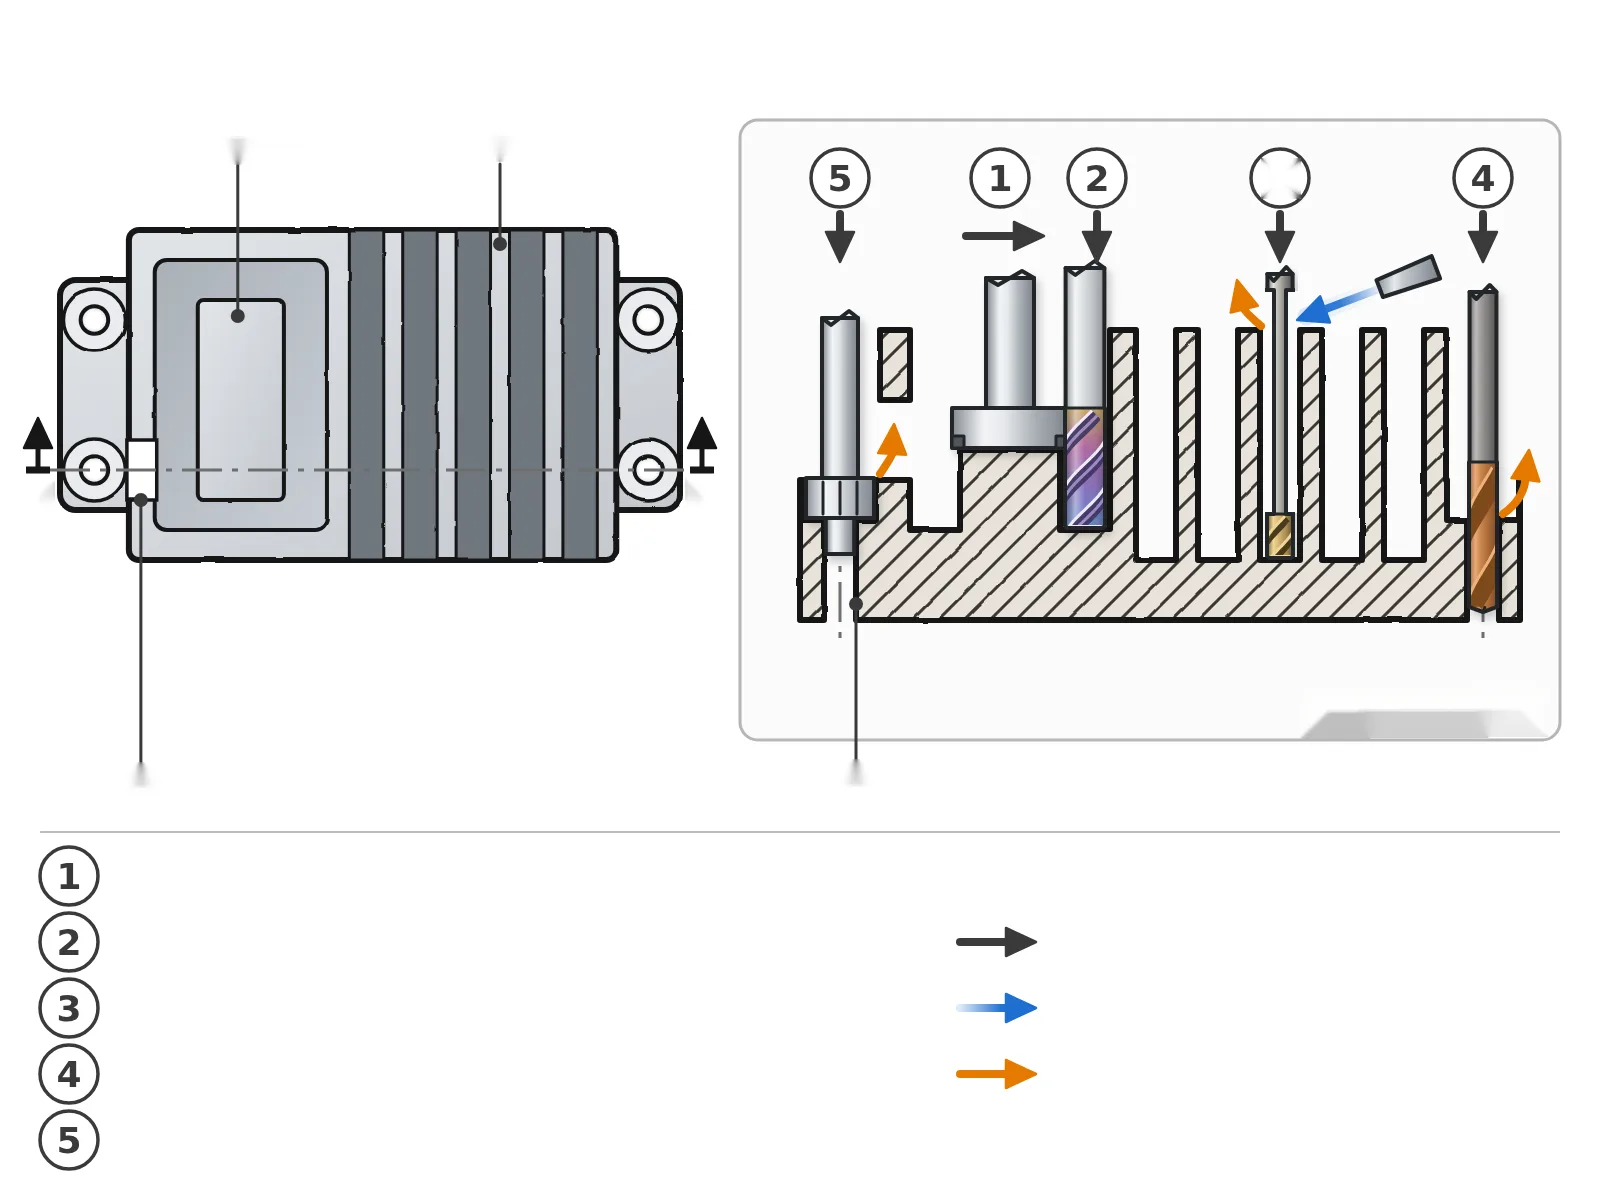
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Gehäusetaschen fräsen | Werkstoffgerechte Schrupp- und Schlichtfräser | Material, Tiefe, Innenradien, Wandstärke |
| Steckerausschnitte herstellen | Geeignete Schaftfräser | Kontur, Eckradien, Wandstärke, Toleranz |
| Kühlkörper nachbearbeiten | Geeignete Fräs- und Bohrwerkzeuge | Rohteilform, Rippengeometrie, Zugang |
| Schlitze und Freistellungen fräsen | Nut- oder geeignete Scheibenfräser | Breite, Tiefe, Abstand, Werkzeugzugang |
| Kontaktflächen bearbeiten | Geeignete Plan- oder Schaftfräser | Fläche, Aufmaß, Ebenheit, Oberfläche |
| Montagebohrungen und Gewinde | Bohrer, Senker und Gewindewerkzeuge | Durchmesser, Tiefe, Gewindenorm |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenmaß, Erreichbarkeit, Gratvorgabe |
Werkstoff und Rohteil bestimmen die Werkzeugauswahl
Aluminium aus Vollmaterial, Profil oder Guss
Legierung, Zustand, Vollmaterial, Strangpressrichtung, Gusszustand, Rohteilgeometrie und Aufmaß beeinflussen Schneide, Spanraum und Prozess.
Kupfer für geeignete Kühlkomponenten
Konkrete Kupfersorte, Härte, Duktilität, Wärmeleitung, Spanbildung, Oberfläche und HC-Werkzeugfähigkeit müssen vor der Empfehlung bestätigt werden.
Edelstahl und weitere Werkstoffe
Werkstoffnummer, Festigkeit, Kaltverfestigung, Wärme und Spanbildung benötigen eine getrennte Auswahl von Schneidstoff, Geometrie und Kühlung.
Eine Werkzeugempfehlung für Aluminium wird nicht ungeprüft auf Kupfer, Edelstahl oder technische Kunststoffe übertragen.
Gehäusetaschen und dünne Wände fräsen
Innenräume schruppen und schlichten
Materialabtrag, Restaufmaß, Werkzeugdurchmesser, Spanraum, Taschentiefe und Maschine werden getrennt für Schruppen und Schlichten bewertet.
Kleine Innenradien und schmale Stege bearbeiten
Kleinster Innenradius, Taschenbreite, Stegstärke und Zugang bestimmen Durchmesser, Hals, Schneiden- und Nutzlänge.
Reichweite und Werkstückspannung abstimmen
Auskragung, Halterkontur, Auflage, Spannkraft und Bearbeitungsfolge werden an dünne Wände und empfindliche Sichtflächen angepasst.
Steckerausschnitte und Anschlussöffnungen herstellen
Rechteckige Öffnungen und profilierte Konturen
Anschlusszeichnung, Kontur, Eckradien, Durchbruch, Toleranz und Kantenanforderung bestimmen Fräser und Werkzeugweg.
Durchbrüche in dünnen Gehäusewänden
Wandstärke, Eintritt, Austritt, Abstützung, Reststeg und mögliche Verformung werden vor dem Durchbruch berücksichtigt.
Montagepassung und verbleibende Wandstärke prüfen
Öffnungsmaß, Lage zu Bohrbild und Bezug, Anschlusspassung, Schraubenabstand und lokale Stabilität werden gemeinsam kontrolliert.
Steckertyp und Einbauzeichnung müssen vorliegen; die Seite unterstellt keine bestimmte Schnittstellenform.
Kühlkörper und Rippenstrukturen bearbeiten
Vorgeformte Kühlkörper nachbearbeiten
Bei Strangpress- oder Gussrohlingen stehen Kontaktflächen, Montagebohrungen, lokale Ausschnitte, Endkonturen und Anschlussmerkmale im Vordergrund.
Rippen, Schlitze und lokale Freistellungen fräsen
Rippenabstand, Höhe, Breite, Schlitzgeometrie, Werkzeugzugang und verbleibender Querschnitt bestimmen Nut- oder Schaftfräser.
Werkzeugzugang und dünne Rippen abstützen
Auskragung, Halter, Eingriff, Spanabfuhr, Auflage und Bearbeitungsfolge werden so gewählt, dass Rippen nicht unnötig belastet werden.
Nicht alle Kühlrippen werden wirtschaftlich aus Vollmaterial gefräst. Rohteilverfahren, Extrusion, Guss, vorhandene Rippen und der tatsächliche Nachbearbeitungsumfang müssen bekannt sein.
Thermische Kontakt- und Montageflächen fertigbearbeiten
Auflagen für elektronische Baugruppen herstellen
Fläche, Aufmaß, Bezug, Gegenbauteil und Kontaktkonzept bestimmen Plan- oder Schaftfräser und Bearbeitungsfolge.
Ebenheit und Oberfläche berücksichtigen
Ebenheit, Rauheit und zulässige Bearbeitungsspuren werden nach Zeichnung und vereinbartem Messverfahren geprüft.
Nachbehandlung mit Funktionsmaßen abstimmen
Eloxieren, Beschichten, Maskieren oder weitere Prozesse erfordern klare Angaben, welche Endmaße und Oberflächen vor oder nach der Behandlung gelten.
Eine optisch glänzende Fläche beweist keine thermische Leistungsfähigkeit. Wärmeübergang hängt zusätzlich von Material, Ebenheit, Kontaktmittel, Montagekraft und Systemprüfung ab.
Befestigungsbohrungen, Gewinde und Positioniermerkmale fertigen
Kleine Durchgangs- und Sacklochbohrungen
Durchmesser, Tiefe, L/D-Verhältnis, Eintritt, Austritt, Wandstärke, Rundlauf, Kühlung und Spanabfuhr bestimmen den Bohrer.
Kernlöcher und Schraubensenkungen
Kernloch, nutzbare Gewindetiefe, Auslauf, Senkwinkel, Schraubenauflage und Restwand werden gemeinsam geplant.
Passungsbohrungen bei definierten Anforderungen
Nur wenn Passung, Maß- oder Oberflächenanforderung es verlangt, werden geeignete Vorbohrung, Aufmaß, Reibahle oder Feinbohrlösung bewertet.
Mikro- und Kleinstbohrer werden nur innerhalb des tatsächlich verfügbaren HC-Lieferprogramms angeboten.
Dicht- und Kontaktbereiche nach Zeichnung bearbeiten
Dichtnuten und Deckelauflagen herstellen
Nur vorhandene Dichtmerkmale werden nach Nutform, Breite, Tiefe, Radien, Lage, Oberfläche und Zugang bewertet.
Kontakt- und Erdungsflächen berücksichtigen
Elektrische Kontakt- oder Masseflächen benötigen definierte Geometrie, Oberfläche, Beschichtungsfreiheit und nachgelagerte Prüfung.
Beschichtung und Bearbeitungszustand abstimmen
Maskierbereiche, Schichtdicke, Leitfähigkeit, Korrosionsschutz und Endmaße werden mit dem Beschichtungs- und Montageprozess abgeglichen.
Dichtheit und elektrische Kontaktqualität werden am beschichteten und montierten Bauteil geprüft; sie folgen nicht allein aus der Werkzeugauswahl.
Kanten und empfindliche Merkmale entgraten
Grate an Steckerausschnitten entfernen
Kontur, Ecken, Wandstärke, sichtbare Seite und zulässiger Kantenbruch bestimmen Fräs- oder Entgratstrategie.
Bohrungsein- und -austritte fertigstellen
Eintritt, Austritt, Senkung, Querbohrung und schwer zugängliche Übergänge werden auf Grat und Prüfbarkeit bewertet.
Dünne Rippen und sichtbare Flächen schützen
Entgratreihenfolge, Reinigung, Spannung und Handhabung dürfen Rippen, Kontaktflächen, Beschichtungsbereiche und Sichtseiten nicht beschädigen.
Passende HC-Werkzeuge nach Aufgabe und Werkstoff finden
Schaftfräser für Gehäuse und Konturen
Schrupp-, Schlicht-, Mikro- und Langhalsfräser für Taschen, Konturen, Innenradien und begrenzte Räume.
Nut- und geeignete Scheibenfräser
Werkzeuge für zugängliche Schlitze, lokale Freistellungen und definierte Rippenzwischenräume – nach Lieferfähigkeit.
Planfräser für Kontaktflächen
Werkzeuge für thermische Kontakt-, Montage- und Deckelauflagen nach Fläche, Aufmaß, Maschine und Oberfläche.
Bohr-, Gewinde- und Entgratwerkzeuge
Werkzeuge für Montagebohrungen, Gewinde, Senkungen, definierte Kanten und Sondermerkmale.
Typische Bearbeitungsprobleme untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rattermarken oder Verformung dünner Wände | Auskragung, Abstützung, Spannkraft, Restquerschnitt, Eingriff | Werkzeugaufbau und Bearbeitungsfolge stabilisieren |
| Beschädigte oder verbogene Kühlrippen | Rippengeometrie, Werkzeugzugang, Schnittkräfte, Spanabfuhr | Eingriff, Reihenfolge und lokale Abstützung anpassen |
| Instabile Spanabfuhr zwischen Rippen | Spalt, Tiefe, Spanraum, Kühlung, Werkzeugweg, Wiederzerspanung | Geometrie, Zufuhr und Abtransport korrigieren |
| Maßabweichung am Steckerausschnitt | Rundlauf, Werkzeugdurchbiegung, Wandstärke, Aufmaß, Messbezug | Vor-/Feinbearbeitung und Konturstrategie abstimmen |
| Grat oder unregelmäßige Oberfläche | Werkstoffzustand, Schneide, Austritt, Spanabfuhr, Verschleiß | Werkzeugzustand, Prozessfenster und Entgratfolge prüfen |
Werkzeugkonzept und Bauteilqualität validieren
Zeichnung und Prüfmerkmale abstimmen
Werkstoff, Rohteil, Bezüge, Maße, Toleranzen, Rippen, Oberflächen, Kanten, Nachbehandlung und Messzustand werden definiert.
Sonderreichweiten und Geometrien bewerten
Hals, Nutzlänge, Freistellung, Nutbreite, Profile und Kombinationen werden gegen Zugang, Steifigkeit, Spanabfuhr und Lieferfähigkeit geprüft.
Musterbearbeitung und Standzeit dokumentieren
Belastbare Ergebnisse nennen Werkstoff, Maschine, Aufnahme, Werkzeug, Parameter, Spannung, Kühlung, Messmethode und Wechselkriterium.
Funktionsgrenze: Bearbeitungsqualität garantiert weder Kühlleistung noch Dichtheit, elektrische Kontaktqualität oder elektromagnetische Abschirmung des vollständigen Geräts. Diese Funktionen müssen separat validiert werden.
Häufige Fragen zu Werkzeugen für Elektronikgehäuse und Kühlkörper
Welcher Fräser eignet sich für Aluminium-Elektronikgehäuse?
Wie werden enge Innenradien an Steckerausschnitten berücksichtigt?
Welche Angaben benötigt HC für die Nachbearbeitung eines Kühlkörpers?
Wie lassen sich dünne Kühlrippen bei der Bearbeitung schützen?
Wie unterscheiden sich Aluminium und Kupfer bei der Werkzeugauswahl?
Welche Maße sind vor und nach der Oberflächenbehandlung zu prüfen?
Werkzeuglösung für Ihr Elektronikbauteil anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Elektronikbauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Anwendung
- Werkstoff und Zustand
- Rohteil und Bauteilzeichnung
- Rippen- oder Gehäusegeometrie
- Maße und Toleranzen
- Kontakt- und Montageflächen
- Oberflächenbehandlung
- Maschine, Aufnahme und Spannung
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Bitte kennzeichnen Sie Taschen, dünne Wände, Rippen, Steckerausschnitte, Kontaktflächen, Montagebohrungen, Beschichtungszonen und sichtbare Flächen.
Werkzeuglösung für Ihr Elektronikbauteil prüfen lassen
HC prüft Werkstoff, Rohteil, Geometrie, Zugang, Maschine und Qualitätsanforderungen und ordnet die Aufgaben passenden Werkzeuggruppen zu.
Bauteilzeichnung senden