Werkzeuglösungen für Industriekameragehäuse aus Aluminium
HC stellt Werkzeugfamilien für kleine Innenräume, dünne Gehäusewände, Objektivaufnahmen, Anschlussflächen, Befestigungsbohrungen, Gewinde und – sofern konstruktiv vorhanden – Dichtnuten zusammen. Die Auswahl wird anhand Ihrer Zeichnung und realen Prozessbedingungen bestätigt.
Welche Werkzeuge passen zu Ihrem Kameragehäuse?
Innenräume, Taschen und schmale Stege
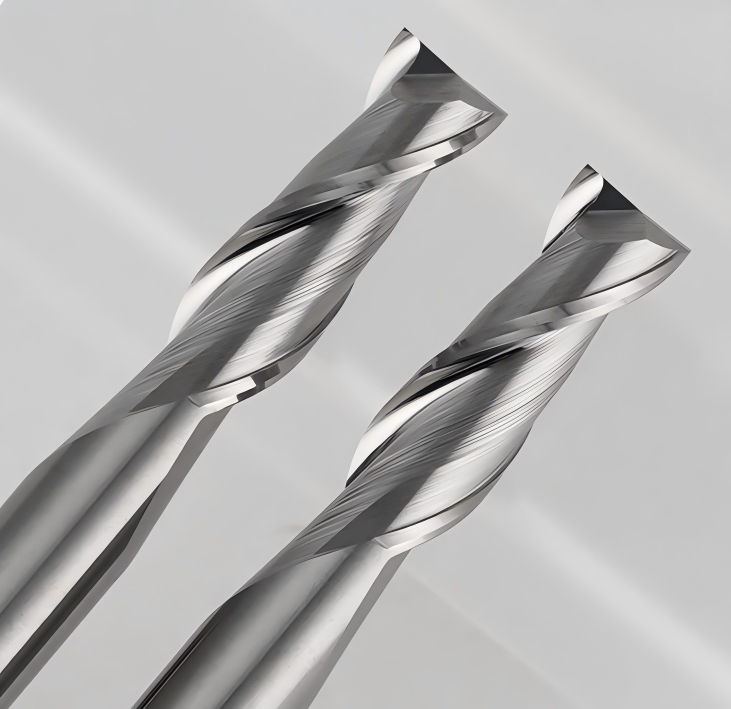
VHM-Aluminiumfräser, kleine Schaftfräser und gegebenenfalls Langhalsausführungen werden nach Taschenbreite, Tiefe, Innenradius, Restmaterial und Störkontur ausgewählt.
Objektivaufnahmen und Anschlussflächen
Fräsen, Feinbohren oder Reiben sind mögliche Verfahren. Erforderliche Durchmesser-, Form-, Lage- und Oberflächenwerte entscheiden; eine Objektivaufnahme wird nicht automatisch gerieben.
Befestigungsbohrungen, Gewinde und Dichtnuten
VHM-Bohrer, Senker, Gewindefräser, Gewindebohrer sowie Nut- oder Profilfräser werden nur den tatsächlich vorhandenen Merkmalen zugeordnet.
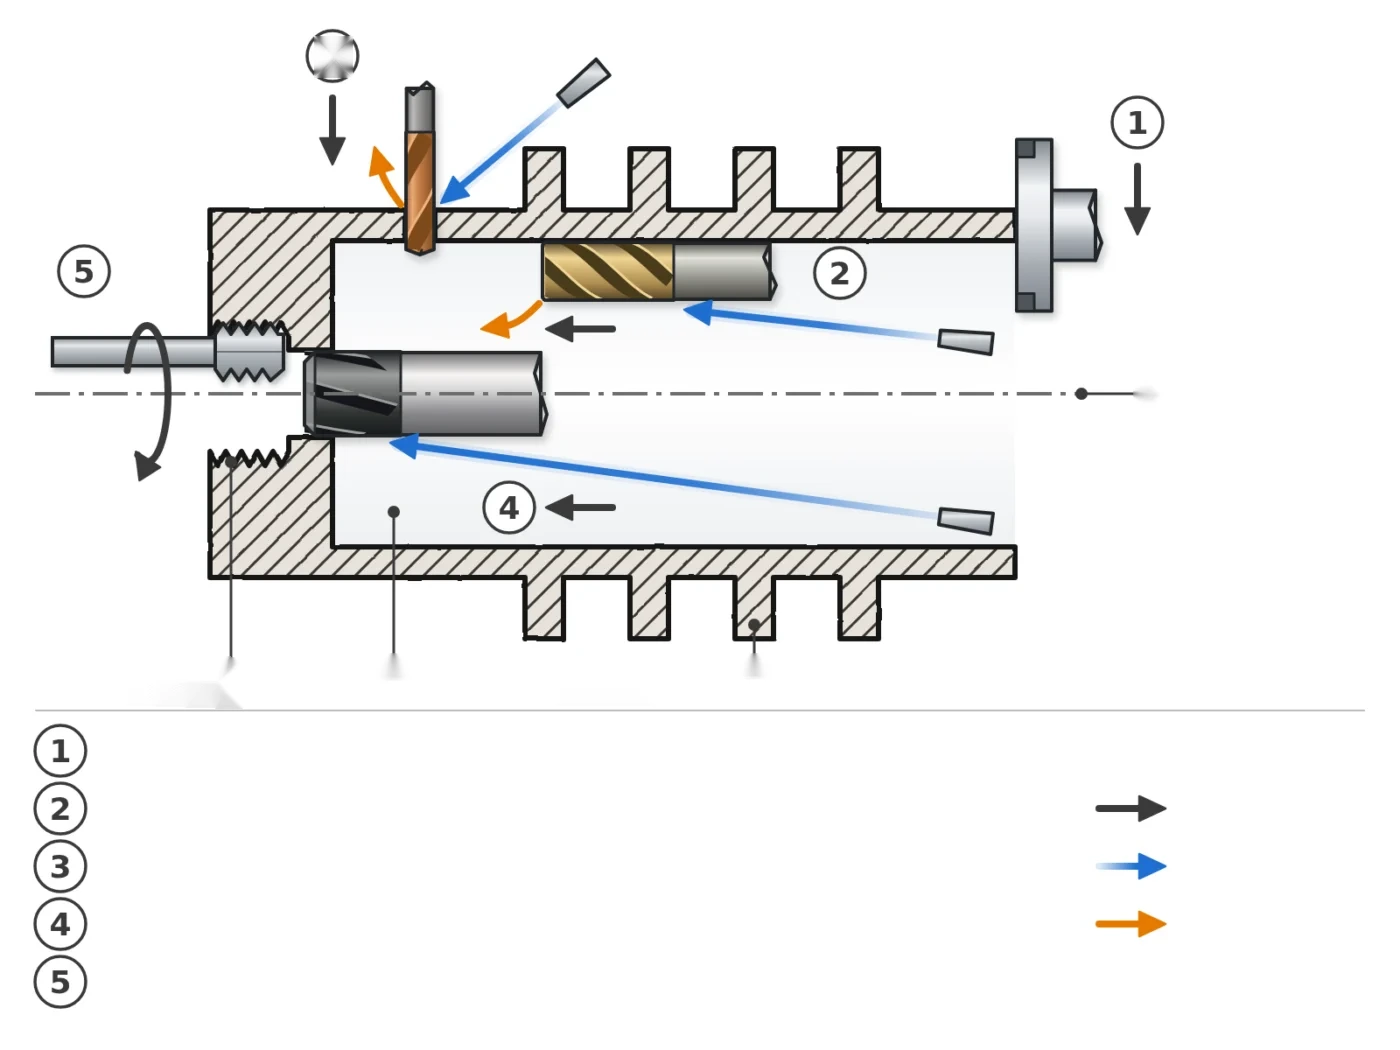
- 1Außen- und Anlagefläche
- 2Innenraum und Tasche
- 3Bohrung / Kühlmittel
- 4Innenkontur und Schulter
- 5Objektivaufnahme / Gewinde
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Auswahlkriterien |
|---|---|---|
| Innenräume schruppen | VHM-Schaftfräser für Aluminium | Taschenbreite, Tiefe, Aufmaß, Maschinenleistung |
| Kleine Innenradien bearbeiten | Kleine VHM-Schaftfräser | Innenradius, Reichweite, Freistellung |
| Dünne Wände schlichten | Geeignete Schlichtfräser | Wandstärke, Wandhöhe, Spannung, Toleranz |
| Objektivaufnahme fertigbearbeiten | Fräser, Feinbohrwerkzeuge oder Reibahlen | Durchmesser, Form- und Lagetoleranz, Aufmaß |
| Befestigungsbohrungen herstellen | VHM-Bohrer | Durchmesser, Bohrtiefe, Durchgangs- oder Sackloch |
| Gewinde herstellen | Gewindefräser oder Gewindebohrer | Gewindegröße, Tiefe, Zugänglichkeit |
| Dichtnuten bearbeiten | Nut- oder Profilfräser | Nutgeometrie, Eckradius, Oberflächenvorgabe |
| Kanten fertigstellen | Fasenfräser oder Entgratwerkzeuge | Fasenmaß, Zugänglichkeit, Gratvorgabe |
Auswahlgrenze: Die Matrix nennt Werkzeuggruppen. Konkrete HC-Ausführung, Abmessung, Schneidstoff, Beschichtung und Einsatzbereich werden erst nach technischer Prüfung bestätigt.
Aluminiumlegierung und Rohteil bestimmen die Werkzeugauswahl
Gehäuse aus Vollmaterial
Hoher Materialabtrag, Taschenzugang und Spanvolumen bestimmen Schruppstrategie, Spanraum und Werkzeuglänge. Restmaterial in Ecken wird separat geplant.
Vorgeformte oder gegossene Gehäuse
Gusshaut, Porosität, Aufmaßschwankung, vorgeformte Rippen und unterbrochener Schnitt verändern die Schneidenbelastung und Messstrategie.
Aufmaß, Werkstoffzustand und Oberflächenbehandlung
Legierung, Zustand, Rohteilform und Aufmaß müssen bekannt sein. Maße und Rauheiten sind eindeutig vor oder nach Eloxieren beziehungsweise einer anderen Oberflächenbehandlung zu spezifizieren.
Innenräume und Taschen wirtschaftlich fräsen
Materialabtrag beim Schruppen
Werkzeugdurchmesser, Schneidenzahl, Eingriff und Spanraum werden auf Taschenöffnung, Tiefe, Spindelleistung und sichere Spanabfuhr abgestimmt.
Kleine Innenradien und Restmaterial bearbeiten
Der kleinste Innenradius begrenzt den Fräserdurchmesser. Für Restmaterial und schmale Übergänge können kleinere VHM- oder Mikrofräser nötig sein.
Werkzeugreichweite und Spanabfuhr abstimmen
Schneidenlänge, Halsfreistellung und Auskragung werden so kurz wie möglich gewählt. In tiefen Taschen sind Spanweg, Wiederschneiden und Kühlschmierstoffzugang zu prüfen.
Dünne Gehäusewände und Stege maßhaltig bearbeiten
Schrupp- und Schlichtbearbeitung aufteilen
Gleichmäßiges Schlichtaufmaß und eine auf die Gehäusesteifigkeit abgestimmte Reihenfolge helfen, lokale Spannungs- und Steifigkeitsänderungen zu kontrollieren.
Schnittkräfte und Werkzeugauskragung berücksichtigen
Kleine radiale Eingriffe, kurze Auskragung, passender Drall und scharfe Schneiden können die Belastung dünner Wände reduzieren. Die Wirkung wird im realen Aufbau geprüft.
Maße nach dem Ausspannen prüfen
Wandmaß, Ebenheit, Rundheit und Lage sind sowohl gespannt als auch im freigesetzten Zustand zu kontrollieren, weil die Spannung Abweichungen maskieren kann.
Objektivaufnahmen und Funktionsflächen präzise bearbeiten
Zentrierbohrungen und Passungen herstellen
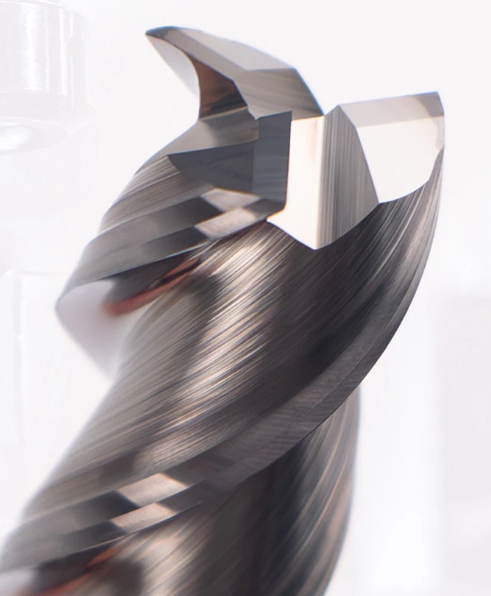
Vorbohrung, Sollmaß, Aufmaß, Bezug und Zugänglichkeit entscheiden zwischen Kreisinterpolation, Feinbohren und Reiben.
Anlageflächen und Schultern fertigbearbeiten
Durchmesser, Schulterbreite, Ebenheit, Rechtwinkligkeit und Oberflächenvorgabe bestimmen Werkzeugform und Bearbeitungsfolge.
Lage- und Formtoleranzen nach Zeichnung prüfen
Koaxialität, Rundheit, Zylindrizität und Bezug zu Sensor- oder Montageflächen werden nur übernommen, wenn sie in Zeichnung und Messkonzept definiert sind.
Verfahrensvergleich und Produktfamilien: Feinbohrwerkzeuge und Ausdrehköpfe sowie Reibahlen nach Bohrung und Toleranz auswählen.
Befestigungsbohrungen und Gewinde herstellen
Kleine Durchgangs- und Sacklochbohrungen
Durchmesser, Tiefe, Austritt, Bodenform, Wandabstand und Spanabfuhr bestimmen Bohrerlänge, Spitzengeometrie und Prozessfolge.
Gewindekernlöcher und Senkungen
Kernloch, Senkwinkel, Senktiefe und verbleibende Wandstärke werden gemeinsam geprüft. Grat und Übergang sind Bestandteil des Qualitätsziels.
Gewindefräsen oder Gewindebohren auswählen
Gewindegröße, nutzbare Tiefe, Sacklochboden, Zugänglichkeit, Maschine und Prozessrisiko entscheiden. Gewindefräsen ist flexibel, Gewindebohren kann bei passenden Bedingungen eine direkte Lösung sein.
Passende Produktseiten: VHM-Bohrer für Aluminium, Gewindefräser und Spiralnut-Gewindebohrer für Sacklöcher.
Dichtnuten und Anschlussbereiche bearbeiten
Nutbreite, Nuttiefe und Eckradien abstimmen
Nutgeometrie, Werkzeugeckenradius, Einfahrweg und Toleranz entscheiden, ob ein Nut-, Profil- oder kleiner Schaftfräser geeignet ist.
Dichtflächen nach Zeichnungsvorgabe fertigen
Rauheit, Ebenheit und Bearbeitungsspuren folgen der Zeichnungs- und Dichtungsvorgabe. Eine bearbeitete Fläche allein bestätigt keine Dichtfunktion.
Ausschnitte für Stecker und Kabelanschlüsse bearbeiten
Innenradien, Wandabstand, Konturtiefe, Fase und Gratvorgabe bestimmen Werkzeugdurchmesser und Zugang.
Dieser Abschnitt gilt nur, wenn das Kameragehäuse entsprechende Dicht- oder Anschlussmerkmale besitzt. Die Dichtwirkung ist nach Montage mit dem vorgesehenen Prüfverfahren zu verifizieren.
Kanten entgraten und sichtbare Flächen fertigbearbeiten
Bohrungs- und Gewindeeintritte entgraten
Fase, Gratgrenze und Zugänglichkeit werden nach Funktion festgelegt; kleine Bohrungen benötigen eine kontrollierte, reproduzierbare Kantenbearbeitung.
Definierte Fasen und Kanten herstellen
Fasenmaß, Winkel und Übergang werden aus der Zeichnung übernommen. Ein Entgratwerkzeug ersetzt keine fehlende Kantenangabe.
Sichtflächen für die nachfolgende Oberflächenbehandlung vorbereiten
Werkzeugspuren, Rauheit und optischer Zustand werden auf die nachfolgende Behandlung abgestimmt. Nicht jede sichtbare Fläche muss spiegelblank sein.
VHM- oder PKD-Werkzeuge für Ihr Aluminiumgehäuse?
VHM-Fräser für kleine Konturen und flexible Bearbeitung
VHM bietet viele Durchmesser, Hals- und Stirnformen für kleine Innenradien, Taschen und wechselnde Aufgaben. Geometrie und Beschichtung werden auf Legierung und Eingriff abgestimmt.
PKD-Werkzeuge für geeignete Serienanwendungen
PKD kann bei stabiler Serie, geeigneter Geometrie und hoher Qualitätskonstanz wirtschaftlich sein. Es ist kein Standardersatz für jedes kleine oder schwer zugängliche Merkmal.
Werkzeugkosten pro Gutteil vergleichen
Werkzeugpreis, Standweg, Wechselzeit, Bearbeitungszeit, Nacharbeit, Ausschuss und Prozessfähigkeit werden gemeinsam bewertet.
Produktfamilien vergleichen: VHM-Aluminiumfräser und PKD-Fräser.
Typische Bearbeitungsprobleme gezielt untersuchen
Rattermarken und Maßabweichungen
Auskragung, Rundlauf, Aufnahme, Wandsteifigkeit, Aufspannung und Eingriff prüfen.
Aufbauschneiden und Späne in tiefen Taschen
Legierung, Schneidenschärfe, Spanraum, Schmierung, Luft/Kühlung und Wiederschneiden vergleichen.
Grate an kleinen Bohrungen
Werkzeugzustand, Austritt, Wanddicke, Spitzengeometrie und Vorschub kontrollieren.
Unregelmäßige Oberflächen auf sichtbaren Bereichen
Planlauf, Bahnüberdeckung, Schneidenzustand, Vibration und Vorgabe für die Nachbehandlung prüfen.
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rattern an dünner Wand | Auskragung, Spannung, Eingriff, Restwand | Werkzeug-/Spannkonzept und Schlichtbahn testen |
| Spänestau in tiefer Tasche | Spanraum, Kühlschmierstoff, Bahn, Rückzug | Geometrie, Strategie und Spanabfuhr anpassen |
| Grat an Mikrobohrung | Schneidkante, Austritt, Vorschub, Verschleiß | Bohrer und Austrittsstrategie neu bewerten |
| Maß driftet nach dem Ausspannen | Spannkraft, Wärme, Reihenfolge, Restspannung | Aufspannung und Aufmaßverteilung ändern |
Sonderwerkzeuge und dokumentierte Bearbeitungsversuche
Angepasste Reichweiten und Freistellungen
Halslänge, Freistellung, Schneidenlänge, Schaft und Gesamtlänge werden anhand von CAD, Störkontur und realer Spannlänge ausgelegt.
Stufen- und Kombinationswerkzeuge prüfen
Bohrung, Senkung, Schulter oder mehrere Durchmesser lassen sich nach Machbarkeitsprüfung kombinieren. Toleranzkette und Nachschärfung werden berücksichtigt.
Bauteilqualität und Werkzeugverschleiß dokumentieren
Material, Werkzeug, Aufnahme, Auskragung, Schnittdaten, Kühlung, Messmethode, Gutteile und Verschleißtrend werden für eine belastbare Freigabe festgehalten.
Umfang und Ort einer möglichen Versuchsbearbeitung sowie Mindestmenge, Lieferziel und Freigabeverfahren bestätigt HC projektbezogen.
Häufige Fragen zur Bearbeitung von Aluminium-Kameragehäusen
Welcher Fräser eignet sich für ein Aluminium-Kameragehäuse?
Wie lassen sich dünne Gehäusewände maßhaltig fräsen?
Welche Werkzeuge eignen sich für kleine Innenradien?
Wann sollte eine Objektivaufnahme gerieben oder feingebohrt werden?
Wann sind PKD-Werkzeuge für Aluminiumgehäuse sinnvoll?
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihr Industriekameragehäuse anfragen
Senden Sie die für Auswahl und Machbarkeitsprüfung erforderlichen Daten möglichst vollständig:
- Aluminiumlegierung und Zustand
- Rohteilform und Aufmaß
- Bearbeitungsmerkmale
- Maße und Toleranzen
- Oberflächenanforderungen
- Bezug vor/nach Oberflächenbehandlung
- Maschine und Werkzeugaufnahme
- Aufspannung und Kühlung
- aktuelles Problem
- Stückzahl und Kontaktdaten
Bitte nennen Sie Zeichnungsnummer und vorhandene Mess- oder Fehlerbilder. Konkrete Produkte und Schnittdaten werden nach technischer Prüfung bestätigt.
Werkzeugempfehlung anfragen
HC ordnet Innenräume, Radien, Wände, Objektivaufnahme, Bohrungen, Gewinde und gegebenenfalls Dichtnuten geeigneten Werkzeugfamilien zu.
Bearbeitungsanforderungen senden