
schraubenlinienförmige Gewindebohreren
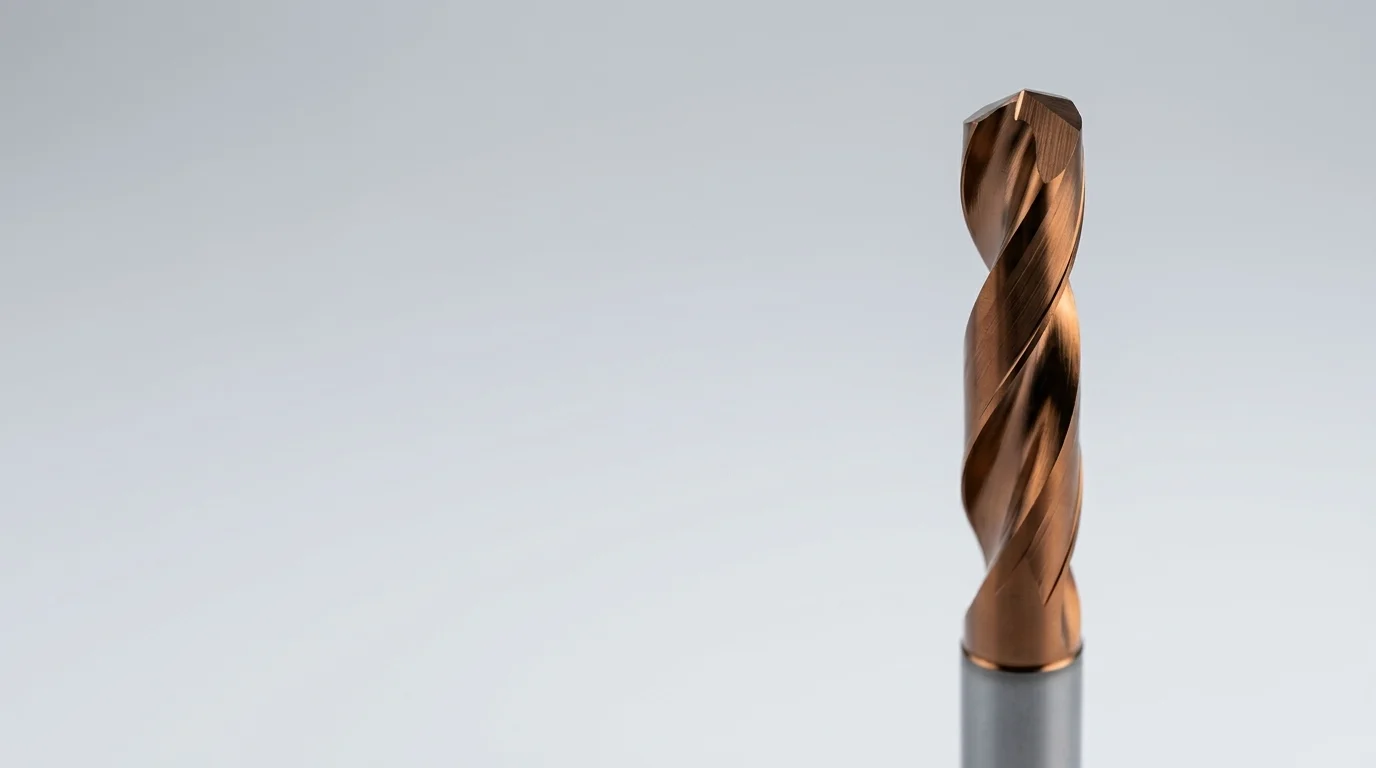
Die Wendelspitze lenkt den Span vor das Werkzeug. Diese Logik eignet sich hauptsächlich zum Öffnen von Löchern, wenn der Ausgangsraum und die Raumgeometrie eine ungeblockte Evakuierung ermöglichen.
Verwenden Sie den Lochausgang als Platz für Chips
Der Chip kreuzt sich vor dem Gewindebohrer. Die Teiledicke, der Abstand zu den Hindernissen und das Ausgangsblush müssen daher in die Auswahl integriert werden.
- Bestätigen Sie, dass sich ein Loch tatsächlich öffnet
- Freier Raum nach Ausgabe messen
- Definieren von Input, Output und zulässigem Fehler
Vorbereitung auf den Querverlauf
Platte
Kontrollieren Sie die Dicke und Ausgabe der Rasur.
Tiefes Kreuzungsloch
Überprüfen Sie die Nutzlänge und die Kühlung.
Schnelle Produktion
Folgen Sie Paar, Chips und net auf Tempo.
Paarschubgeometrie
Wendelspitze
Es lenkt die Rasur nach vorne.
Eingang
Es verteilte die Bildung der ersten Netze.
Goujures
Sie bringen Raum und Flüssigkeit, ohne die Rasur zu heben.
Profil
Standard und Toleranz definieren Netze.
Schwanz
Es überträgt das Paar an den Gewindebohrer-Halter.
Segge
Herstellung und Beschichtung folgen Material und Geschwindigkeit.
Mit der Wahl des Instruments zu verknüpfende Informationen
| Kriterium | Erforderliche Angaben | Einfluss auf die Auswahl |
|---|---|---|
| Loch | Input, Dicke, Output | Bestätigt Kopierstrategie |
| Gewindebearbeitung | Standard, nicht, Tiefe | Geometrie definieren |
| Werkstoff | Nuance, Härte, Rasur | Punktorientierung und Beschichtung |
| Output | Hindernis, Erröten, Weltraum | Sicherheit fester Zyklen |
| Maschine | Synchronisation, Drehmoment, Fluid | Bestimmung des Prozesses |
Pushable Chips
Stahl
Bilden Sie eine gerichtete und regelmäßige Rasur.
Inox
Halten Sie klare Schnitt und begrenzen Nutting.
Aluminium
Vermeiden Sie Collage um die Spitze.
Diverse Legierungen
Qualifizieren Sie die Länge und das tatsächliche Verhalten der Rasur.
Kreuzungslöcher
Platten
Volles Threading mit zugänglicher Ausgabe.
Braut
Geteilte Löcher und sich wiederholende Kadenz.
Mechanische Teile
Klarer Ausgang hinter der Mauer.
Punkt, Beschichtung und Auslass
Substrat
Tenacity unterstützt die Spitze bei wiederholten Eingängen.
Beschichtung
Die Wahl begrenzt den Verschleiß oder den Klebstoff je nach Material.
Prüfung
Beobachten Sie die Rasur beim Ausgang, Paar, Kaliber und Fehler.
Anwendungsvisual wird hinzugefügt
Ein einziges klares Bild genügt: Teil, Material, Profil oder Baugruppe entsprechend dieser Familie. Verwenden Sie ein echtes und dokumentiertes HC-Foto.
Häufig gestellte Fragen
Warum müssen Sie dieses Gewindebohrer mit den Öffnungslöchern reservieren?
Die Rasur wird vor das Werkzeug geschoben und muss einen Ausgang haben.
Welche Marge nach dem Spiel?
Es hängt vom Eintritt, der Rasur und der Geometrie ab; bieten Sie die gesamte Umgebung.
Wie reduziert man Blush?
Anpassen von Teileeingang, Vorschub, Verschleiß und Unterstützung.
Kann er inox arbeiten?
Nach der Einstufung in Grad, Rasur und Schmierung.
Warum bricht das Gewindebohrer aus?
Hindernis, Schock, Chip-Stick oder Desynchronisation können es laden.
Welche Daten werden gesendet?
Faden, Dicke, Ausgabe, Material, Maschine, Kühlung und Kadenz.
Bereiten Sie eine Falle vor, die zu
Übertragungsfaden, Dicke, Ausgaberaum, Material, Maschine und Volumen.
Technische Prüfung und Angebot anfragenVerwandte Erzeugnisse und Leitfäden
Referenzangaben der HC-Entwicklungsabteilung.