
Werkzeuglösungen für Bauteile von Automatisierungssystemen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Fräs-, Bohr-, Reib-, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Funktionsmerkmalen Ihrer Automatisierungskomponente zu. Werkstoff, Greifkontur, Positioniermerkmale, Aufmaß, Maschine und Variantenbedarf bestimmen die Auswahl.
Welche Automatisierungskomponente möchten Sie bearbeiten?
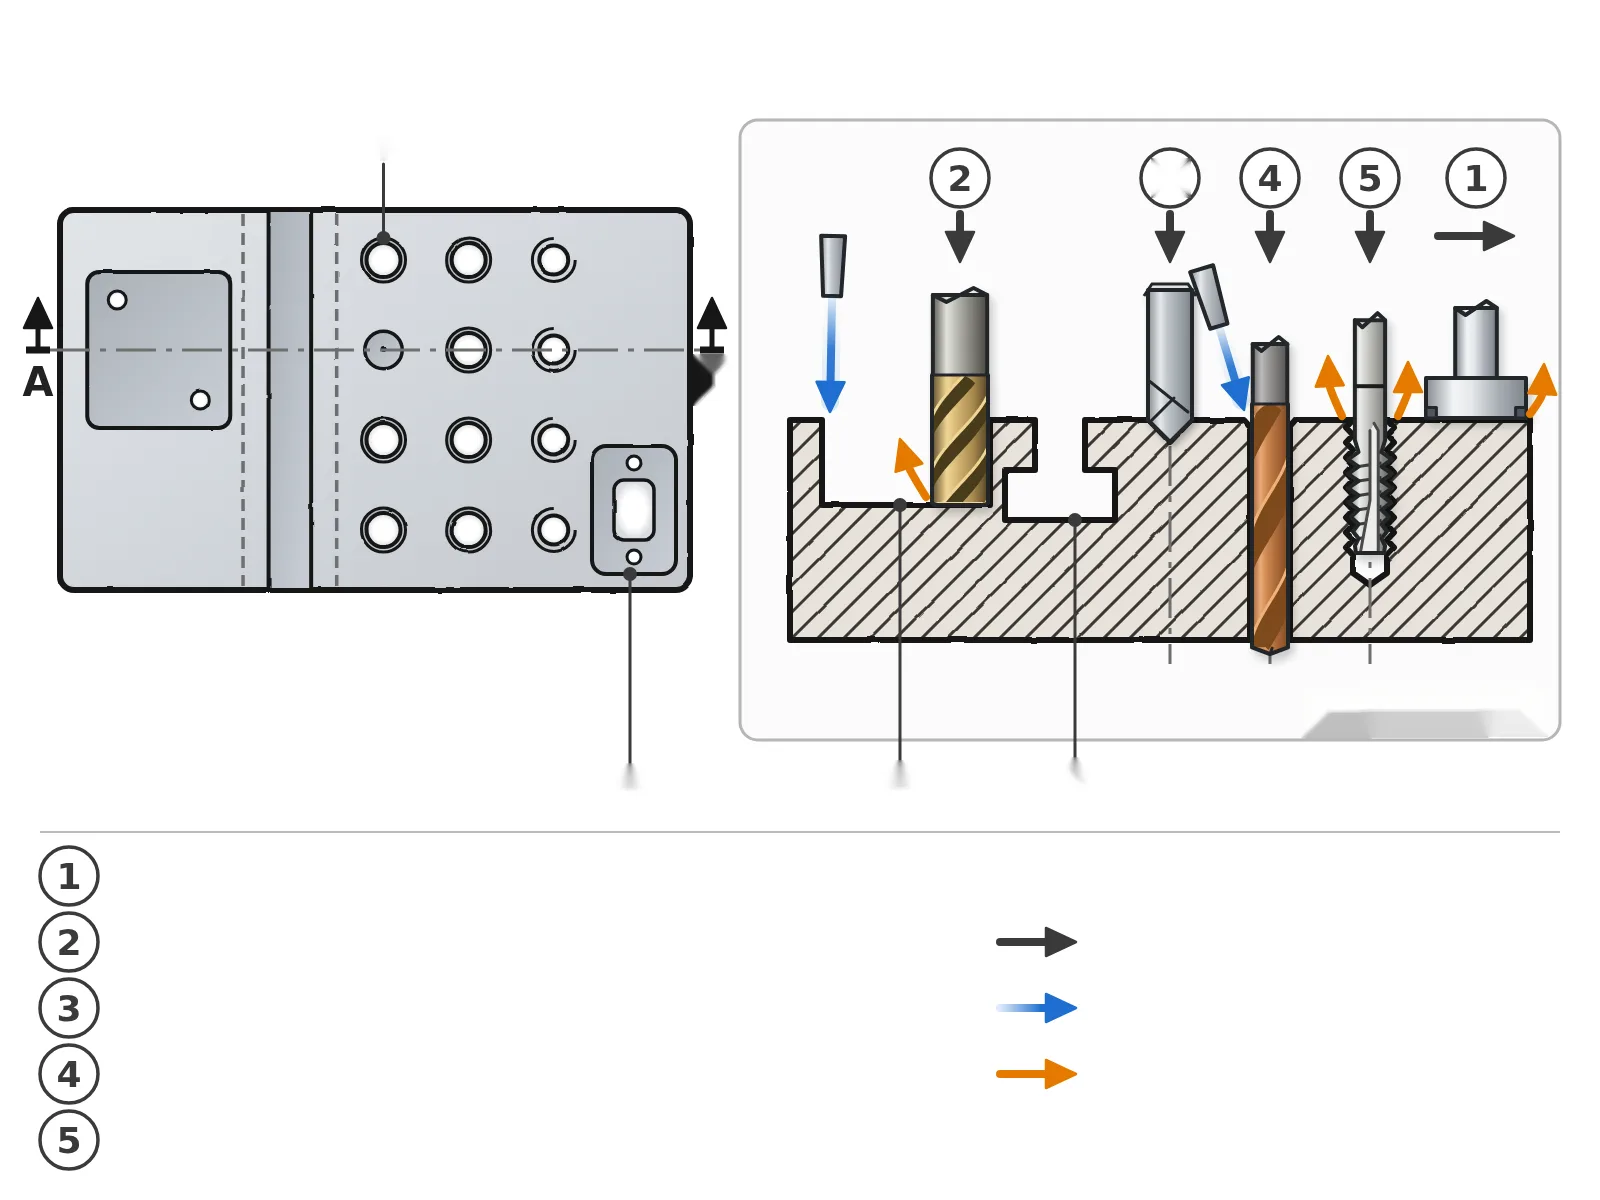
Werkstückpaletten und Vorrichtungsplatten
Bezugs- und Auflageflächen, Werkstückaufnahmen, Taschen, Lochbilder und Montagebereiche werden funktional zusammen betrachtet.
Greiferbacken und Werkstückaufnahmen
Kontaktkonturen, kleine Innenradien, Freistellungen, Kanten und Leichtbautaschen werden nach Werkstück- und Greifkonzept bearbeitet.
Positionier-, Führungs- und Montageelemente
Positionierbohrungen, Führungsstellen, Zentrierungen, Schultern, Nuten und Anschlussflächen benötigen abgestimmte Bezüge.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Auflageflächen bearbeiten | Geeignete Plan- oder Schaftfräser | Material, Aufmaß, Fläche, Toleranzen |
| Greifkonturen fräsen | Schaft-, Radius- oder Profilfräser | Kontur, Radien, Kontaktflächen, Zugänglichkeit |
| Werkstückaufnahmen herstellen | Schrupp- und Schlichtfräser | Tiefe, Innenradien, Passungsanforderungen |
| Positionierbohrungen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Vorbohrung, Aufmaß, Maß-, Form- und Lagevorgaben |
| Nuten und Langlöcher fräsen | Geeignete Nut- oder Schaftfräser | Breite, Tiefe, Länge, Hinterschnitte |
| Montagebohrungen und Gewinde fertigen | Bohrer, Senker und Gewindewerkzeuge | Durchmesser, Tiefe, Norm, Montagegeometrie |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenmaß, Erreichbarkeit, Gratvorgabe |
Werkstoff und Bauteilzustand bestimmen die Werkzeugauswahl
Aluminium für Paletten und leichte Träger
Legierung, Zustand, Platten- oder Gussmaterial, Aufmaß, Spanbildung, Oberfläche und verbleibende Wandstärken beeinflussen Werkzeug und Prozess.
Stahl und tatsächliche Härte berücksichtigen
Stahlsorte, Härte, Wärmebehandlung, Zunder, Schweißbereiche und Vorbearbeitung bestimmen Schneidstoff, Geometrie und Prozessfenster.
Edelstahl und weitere Werkstoffe gesondert bewerten
Edelstahlsorte, Kaltverfestigung, technischer Kunststoff, Beschichtungen oder Materialkombinationen werden nur innerhalb bestätigter Einsatzgrenzen empfohlen.
Werkstückpaletten und Vorrichtungsplatten bearbeiten
Bezugs- und Auflageflächen herstellen
Flächengröße, Aufmaß, Ebenheit, Parallelität, Bezugssystem, Auflagepunkte und spätere Montage bestimmen Plan- oder Schaftfräser und Reihenfolge.
Taschen und Werkstückaufnahmen fräsen
Tiefe, Innenradien, Kontur, Passung, Kontaktbereich, Restmaterial und Zugänglichkeit bestimmen Schrupp- und Schlichtwerkzeuge.
Bohrbilder und Montagebereiche bearbeiten
Positionsbezug, Lochabstände, Bohrungstyp, Gewinde, Senkungen, Randabstände und Wiederholvarianten werden gemeinsam geplant.
Platten und Paletten können sich durch Aufmaß, einseitigen Materialabtrag und Spannung verändern. Prüfzustand und Maße nach dem Ausspannen müssen festgelegt werden.
Greiferbacken und formangepasste Aufnahmen fräsen
Greifkonturen an die Werkstückgeometrie anpassen
3D-Kontur, Kontaktzonen, zulässige Flächenpressung, Bearbeitungszugang und Werkstücktoleranz bestimmen Werkzeugform und Schlichtstrategie.
Kleine Innenradien und Kontaktbereiche fertigbearbeiten
Kleinster Radius, Tiefe, Halsfreistellung, Auskragung, Konturgenauigkeit und gewünschte Oberfläche bestimmen Folgewerkzeuge.
Freistellungen und gewichtserleichternde Taschen herstellen
Freistellungen werden von funktionalen Kontaktflächen getrennt; verbleibende Stege, Schraubbereiche und Bauteilsteifigkeit begrenzen den Materialabtrag.
Kontaktflächen und Freistellungen erfüllen unterschiedliche Funktionen. Rauheit, Kanten und Kontur werden nach dem konkreten Greif- und Werkstückkonzept festgelegt.
Positionier- und Führungsbohrungen präzise herstellen
Vorbohrung und Bearbeitungsaufmaß abstimmen
Vorbohrungsdurchmesser, Form, Lage, Oberfläche, Rundlauf und gleichmäßiges Aufmaß müssen zur nachfolgenden Feinbearbeitung passen.
Reiben oder Feinbohren nach Anforderung auswählen
Durchmesser, Tiefe, Unterbrechungen, Toleranz, Form, Lage, Oberfläche, Einstellbarkeit und Stückzahl bestimmen das Verfahren.
Bohrungsmaß, Form und Lage prüfen
Positionier- und Führungselemente benötigen je nach Funktion Durchmesser, Rundheit, Zylindrizität, Abstand und Lage zum Bezugsystem.
Reiben kann eine instabile oder falsch positionierte Vorbohrung nicht ersetzen. Die vorgelagerte Bezugskette und Lochposition müssen prozessfähig sein.
Wechsel- und Montageinterfaces bearbeiten
Anlageflächen, Schultern und Zentrierungen herstellen
Kontaktfläche, Zentriergeometrie, Schulter, Passung, Rechtwinkligkeit und Rundlauf werden an die tatsächliche Schnittstelle angepasst.
Lochbilder und Anschlusskonturen abstimmen
Bohrungspositionen, Schrauben, Passstifte, Steck- oder Medienanschlüsse und Konturen werden auf gemeinsame Bezüge zurückgeführt.
Bezugsflächen und Umspannungen berücksichtigen
Aufspannung, Werkstückzugang, Bearbeitungsseite, Rückseitenmerkmale und Messzugang werden geplant, bevor die Werkzeugreichweite festgelegt wird.
Nullpunktspann- oder Schnellwechselschnittstellen werden nur beschrieben, wenn diese Geometrien in der Kundendokumentation tatsächlich vorhanden sind.
Nuten, Langlöcher und Einstellbereiche fräsen
Gerade Nuten und Langlöcher herstellen
Breite, Tiefe, Länge, Endradius, Durchbruch, Toleranz und Spannrichtung bestimmen Nut- oder Schaftfräser und Bearbeitungsweg.
Hinterschnittene Geometrien gesondert bewerten
T-Nuten, Schwalbenschwänze und andere Hinterschnitte benötigen bestätigte Profilgeometrie, Vorarbeit, Zugang und geeignete Spezialwerkzeuge.
Nutbreite, Tiefe und Werkzeugzugang prüfen
Schneidendurchmesser, Hals, Nutzlänge, Halter, Auskragung, Spanabfuhr und Störkonturen begrenzen die praktisch nutzbare Lösung.
Befestigungsbohrungen, Gewinde und Senkungen fertigen
Durchgangs- und Sacklochbohrungen
Durchmesser, Tiefe, Eintritt, Austritt, Bohrungsgrund, Querbohrungen und nachfolgende Montageoperationen werden angegeben.
Gewindebohren oder Gewindefräsen auswählen
Werkstoff, Gewindenorm, Tiefe, Durchgangs- oder Sackloch, Maschine, Spanrisiko, Flexibilität und Stückzahl bestimmen das Verfahren.
Schraubenauflagen und Randabstände berücksichtigen
Senkung, Zylindersenkung, Auflagefläche, Randabstand, Wandstärke, nutzbare Gewindelänge und Werkzeugzugang werden geprüft.
Leichte und schlanke Bauteile prozessstabil bearbeiten
Dünne Wände und verbleibende Stege berücksichtigen
Wandstärke, Steghöhe, Taschen, Spannbereiche, Schnittkräfte und Bearbeitungsreihenfolge beeinflussen Maßhaltigkeit und Schwingungsneigung.
Bauteilabstützung und Werkzeugauskragung abstimmen
Auflage, Spannkraft, Zusatzabstützung, Halter, Auskragung und Eingriff werden gemeinsam auf Bauteil und Maschine abgestimmt.
Maße nach dem Ausspannen kontrollieren
Zwischenmessung in der Spannung und Endmessung im definierten freien oder montierten Zustand zeigen mögliche Verformungen.
Kanten und Montageübergänge fertigbearbeiten
Definierte Fasen und Radien herstellen
Kantenmaß, Radius, Winkel, sichtbare Seite, Montagefunktion und Toleranz werden aus Zeichnung und Funktionsanforderung übernommen.
Bohrungs- und Nutkanten entgraten
Eintritt, Austritt, Sackloch, Querbohrung, Nutende, Rückseite und Erreichbarkeit bestimmen Entgratwerkzeug und Reihenfolge.
Greif- und Positionierflächen schützen
Entgraten, Reinigen und Handhaben dürfen Kontaktkonturen, Passungsbohrungen, Auflagen und definierte Kanten nicht verändern.
Passende HC-Werkzeuge nach Bearbeitungsaufgabe finden
Fräser für Platten, Greifkonturen und Taschen
Plan-, Schaft-, Radius-, Kugel- und Profilfräser werden nach Material, Kontur, Aufmaß, Reichweite und Oberfläche ausgewählt.
Bohrer für Montage- und Befestigungsbohrungen
Vollhartmetall-, Wendeplatten- und Sonderbohrer werden nach Durchmesser, Tiefe, Eintritt, Werkstoff und Kühlung verglichen.
Reibahlen für geeignete Positionierbohrungen
Reibwerkzeuge werden für passende Vorbohrungen, Aufmaße, Toleranzen, Form-, Lage- und Oberflächenanforderungen gewählt.
Nut-, Gewinde-, Entgrat- und Sonderwerkzeuge
Werkzeuge für Einstellnuten, Gewinde, Kanten, Profile und kombinierte Merkmale nach bestätigter Lieferfähigkeit.
Typische Bearbeitungsprobleme gezielt untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Lageabweichung an Positionierbohrung | Bezug, Vorbohrung, Aufmaß, Rundlauf, Spannung, Temperatur | Bezugskette und Vor-/Feinbearbeitung stabilisieren |
| Verzug oder unzureichende Auflagefläche | Rohteil, Aufmaß, Auflage, Spannkraft, Reihenfolge, Messzustand | Materialabtrag, Spannung und Zwischenprüfung anpassen |
| Maßabweichung an Greifkontur | 3D-Daten, Werkzeugdurchbiegung, Auskragung, Restaufmaß, Messbezug | Schrupp-/Schlichtfolge und Konturbahn abstimmen |
| Rattermarken an dünnem Bauteil | Abstützung, Spannkraft, Wandstärke, Eingriff, Halter | Aufbau, Eingriff und Bearbeitungsreihenfolge stabilisieren |
| Gratbildung oder wechselnder Verschleiß | Werkstoffzustand, Schneide, Austritt, Spanabfuhr, Kühlung | Werkzeugzustand, Prozessfenster und Entgratfolge prüfen |
Werkzeugkonzept für Varianten und Serienbauteile prüfen
Zeichnung und Prüfmerkmale abstimmen
Bezüge, Auflagen, Greifkonturen, Positionierbohrungen, Nuten, Lochbilder, Maße, Form, Lage und Prüfzustand werden eindeutig festgelegt.
Standard- und Sonderwerkzeuge vergleichen
Standardgeometrien, angepasste Reichweiten, Profil- und Kombinationswerkzeuge werden nach Flexibilität, Menge, Wechselzeit und Beschaffung bewertet.
Musterbearbeitung und Variantenbedarf dokumentieren
Werkstoff, Rohteil, Maschine, Aufnahme, Spannung, Werkzeug, Parameter, Messmethode, Ergebnis, Varianten und Standzeitkriterium gehören in den Bericht.
Ein Sonderwerkzeug ist nicht automatisch wirtschaftlicher. Variantenhäufigkeit, Wiederholmenge, Rüstzeit, Qualitätsrisiko und Werkzeugkosten pro Gutteil werden gemeinsam bewertet.
Systemgrenze: Wiederholpositionierung und Greifzuverlässigkeit hängen zusätzlich von Komponenten, Montage, Verschleiß, Sensorik, Steuerung und Betriebstest ab. Die Zerspanung allein garantiert diese Systemfunktionen nicht.
Häufige Fragen zu Werkzeugen für Automatisierungsbauteile
Welche Fräser eignen sich für werkstückangepasste Greiferbacken?
Welche Angaben benötigt HC für die Bearbeitung einer Werkstückpalette?
Wann wird eine Positionierbohrung gerieben oder feingebohrt?
Wie werden dünnwandige Greifer bei der Werkzeugauswahl berücksichtigt?
Wann lohnt sich ein Sonderwerkzeug für wiederkehrende Bauteilvarianten?
Welche Unterlagen sind für eine Werkzeugempfehlung erforderlich?
Werkzeuglösung für Ihre Automatisierungskomponente anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihrer Automatisierungskomponente? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Anwendung
- Werkstoff und Härte
- Rohteil und Lieferzustand
- Bauteilzeichnung oder 3D-Modell
- Greif- und Positioniermerkmale
- Auflage- und Kontaktflächen
- Aufmaß und Toleranzen
- Maschine und Aufnahme
- Spannung und Prüfzustand
- aktuelles Problem und Werkzeug
- Varianten und Stückzahl
- Kontaktdaten
Kennzeichnen Sie Auflagen, Greifkonturen, Positionierbohrungen, Nuten, Lochbilder, Wechselinterfaces und dünnwandige Bereiche.
Werkzeuglösung für Ihre Automatisierungskomponente prüfen lassen
HC prüft Bauteil, Werkstoff, Greif- und Positioniermerkmale, Maschine, Varianten und Qualitätsanforderungen und ordnet die Aufgaben geeigneten Werkzeuggruppen zu.
Bauteilzeichnung senden