
Werkzeuglösungen für Maschinenschlitten und Führungsblöcke
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Maschinenschlitten und Führungsblöcke verbinden Bezugs- und Montageflächen mit Passbohrungen, tiefen Bohrungen, Schmierkanälen, Gewinden und Senkungen. HC ordnet Werkzeuge Werkstoff, Bauteilbauweise, Bezug, Zugang und Toleranz zu.
Werkzeugauswahl prüfenBauteilzeichnung übermitteln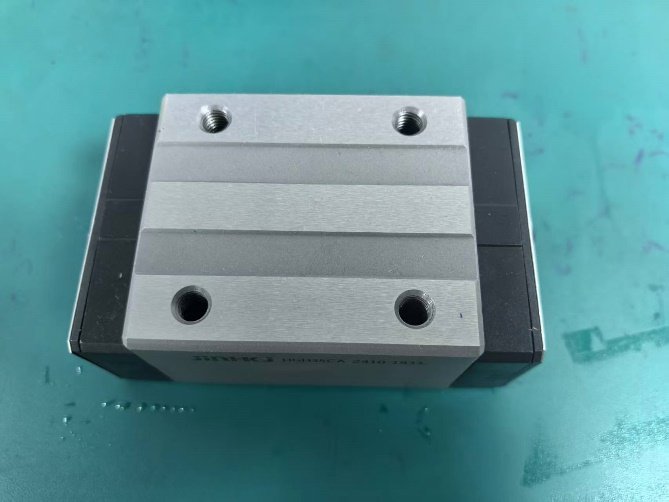
Flächen, Bohrungen und Schmierkanäle als System bearbeiten
Guss- oder Stahlbauteil, Wandstärken, Hohlräume, Aufspannflächen und Führungsart beeinflussen die Bearbeitungsfolge. Tiefbohrungen und innere Kanalüberschneidungen benötigen eine eigene Span- und Gratstrategie.
Bezugs- und Montageflächen
Ebenheit, Parallelität, Rechtwinkligkeit, Aufmaß und Messzustand bestimmen Fräsfolge und Prüfung.
Pass- und Positionierbohrungen
Vorbohrung, Aufmaß, Passung, Lage und Oberfläche bestimmen Reib- oder Feinbohrprozess.
Tiefe Bohrungen und Schmierkanäle
L/D, Eintritt, Verschneidung, Kühlung, Spanabfuhr und Reinigung bestimmen Werkzeug und Zyklus.
Gewinde, Senkungen und Kanten
Norm, Tiefe, Schraubenauflage, Fasenmaß und schwer zugängliche Rückseiten werden getrennt bewertet.
Die Bearbeitung einzelner Flächen und Bohrungen garantiert nicht Positioniergenauigkeit oder Steifigkeit des montierten Systems. Führung, Antrieb, Montage und Gesamtprüfung bleiben erforderlich.
Bearbeitungsaufgaben und mögliche Werkzeuggruppen
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Bezugsfläche fräsen | Plan-, Eck- oder Schaftfräser | Fläche, Aufmaß, Ebenheit, Bezug |
| Tiefe Bohrung herstellen | Innengekühlter oder Sonderbohrer | Durchmesser, Tiefe, L/D, Kühlung |
| Passbohrung fertigbearbeiten | Reibahle oder Feinbohrwerkzeug | Vorbohrung, Aufmaß, Passung, Lage |
| Schmierkanal bohren | Geeigneter Bohrer | Verlauf, Verschneidung, Grat, Reinigung |
| Gewinde/Senkung herstellen | Gewinde- und Senkwerkzeuge | Norm, Tiefe, Auflage, Zugang |
Die Tabelle dient der technischen Vorauswahl. Konkrete Werkzeugausführung und Schnittdaten folgen erst nach Prüfung von Zeichnung, Werkstoff, Maschine und Aufspannung.
Passende HC-Werkzeuge nach Aufgabe auswählen
Bohrer für Funktions- und Befestigungsbohrungen
Vollhartmetall-, Innenkühlungs- oder Sonderbohrer werden nach Material, Durchmesser, Tiefe, Eintritt und Austritt gewählt.
Reibahlen für geeignete Passungsbohrungen
Reibwerkzeuge benötigen eine lagegerechte Vorbohrung und kontrolliertes Aufmaß.
Fräser für Flächen, Nuten und Konturen
Fräser werden nach Werkstoff, Eingriff, Aufmaß, Zugang, Innenradius und Oberflächenziel verglichen.
Gewinde-, Senk- und Sonderwerkzeuge
Gewinde, Senkungen, Stufen und wiederkehrende Merkmale werden als Standard- oder Sonderlösung geprüft.
Typische Bearbeitungsprobleme gezielt untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Flächen nicht parallel | Auflage, Spannung, Aufmaß, Temperatur | Bezugs- und Abtragsfolge prüfen |
| Spanstau in tiefer Bohrung | L/D, Spanform, Kühlung, Rückzug | Bohrergeometrie und Zyklus abstimmen |
| Grat in Kanalverschneidung | Bohrfolge, Zugang, Gratlage, Reinigung | Entgrat- und Kontrollkonzept festlegen |
| Passbohrung lageabweichend | Vorbohrung, Bezug, Werkzeuglauf, Umspannung | lagegerechte Vorbearbeitung und Messung prüfen |
Empfehlung mit messbaren Nachweisen absichern
Flächen und Bohrungen gemeinsam messen
Ebenheit, Parallelität, Bohrungslage und Passung im definierten Bezugssystem dokumentieren.
Innere Kanäle kontrollieren
Verschneidungen, zugängliche Grate, Spülung und Restspäne mit geeigneter Methode prüfen.
Versuch vollständig protokollieren
Werkstoff, Rohteil, Spannung, Werkzeug, Parameter, Kühlung, Messung und Verschleiß festhalten.
Mechanische Entgratwerkzeuge erreichen nicht automatisch jede innere Verschneidung. Reinigungs- und Abnahmeverfahren müssen bauteilspezifisch bestätigt werden.
Häufige Fragen zu Maschinenschlitten und Führungsblöcken
Wie werden tiefe Schmierkanäle gebohrt?
Wann wird eine Passbohrung gerieben?
Welche Angaben benötigt HC?
Werkzeuglösung für Ihren Maschinenschlitten anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Maschinenschlittens? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Werkstoff
- Roh- und Fertigteilzeichnung
- Bezugs- und Montageflächen
- Pass- und Positionierbohrungen
- tiefe Bohrungen und Kanäle
- Gewinde, Senkungen und Kanten
- Aufmaß und Toleranzen
- Maschine, Kühlung und Spannung
- aktuelles Problem
- Stückzahl und Kontaktdaten
Konkrete Standzeit, Taktzeit und Bauteilqualität werden nicht ohne dokumentierte Versuchsbedingungen zugesichert.
Werkzeuglösung für Ihren Maschinenschlitten prüfen lassen
HC prüft Flächen, Bohrungen, Kanäle, Bezüge, Zugänglichkeit und Qualitätsanforderungen.
Zeichnung und Anwendung senden