
Zerspanungswerkzeuge für die Stahlbearbeitung
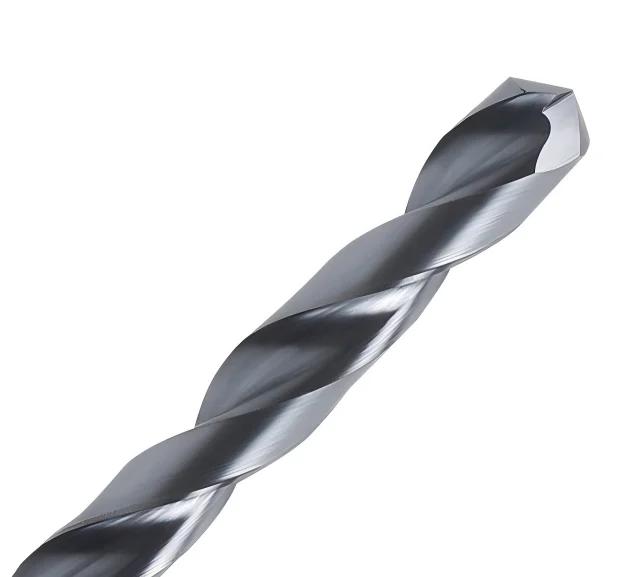
Grad, Härte und Behandlungszustand trennen einen stabilen Schnitt von einem Verschleiß- oder Spanproblem. Die Auswahl verknüpft jede Operation mit der tatsächlichen Geometrie des Stücks.
Definieren Sie das Material vor dem Werkzeug
Niedriglegierter Glühstahl, vorbehandelter Zementierstahl und gehärteter Stahl sind keine einzige Schneidbedingung. Die Werkstoffbezeichnung, die Härte zum Zeitpunkt der Bearbeitung und die behandelten Bereiche müssen bekannt sein.
Die Geschwindigkeiten, Vortriebe, Lebensdauern und Toleranzen sind hier nicht verallgemeinert: Sie gelten für tatsächliche Schatten, Geometrie, Maschine, Montage und Kühlung.
Sortiermaterie und ihre Variablen
| Familie oder Staat | Zu identifizieren | Auswirkungen auf die Auswahl | Zu übermittelnde Daten |
|---|---|---|---|
| Baustahl | Zusammensetzung und Lieferstatus | Ausgangsbasis für Zähigkeit und Evakuierung | Standard-, Besoldungs- und Materialbescheinigung |
| Legierungsstahl | Legierungselemente und Homogenität | Kann Anstrengung, Hitze und Verschleißmechanismus ändern | Genaue Qualität und Härte HB/HRC |
| Vorbehandelter Stahl | Härte vor der Endbearbeitung | Erforderliche Einflusssteifigkeit, Bereichs- und Kantenvorbereitung | Gemessene Härte und Dicke |
| Gehärteter oder lokal gehärteter Stahl | Tiefen- und Härteverteilung | Kann eine separate Strategie und Werkzeug-Familie erfordern | Härtediagramm und Arbeitsreihenfolge |
Drei Räume zum Studieren in diesem Fach
Diese Dokumente sind separate Auswahlszenarien, keine Kundenfälle oder beanspruchte Ergebnisse.
Lagerring
Merkmale: Schluchten, Wege, kleine Schmierlöcher und koaxiale Flächen
Bearbeitungsfrage: Behalten Sie die Beziehung zwischen den Durchmessern nach der Wärmebehandlung.
Siehe Produkt-Unterserien →Gewindekupplung
Merkmale: Zentralbohrung, Befestigungsbohrungen, Nut und Stützfläche
Bearbeitungsfrage: Gleichgewichtsentfernung, Koaxialität und Eingrabung von Bohrern.
Siehe Produkt-Unterserien →Stanzsohle
Merkmale: Große Flächen, Führungsgehäuse und Lochnetz
Bearbeitungsfrage: Stabilisieren Referenzen vor Bohrungen und Gewinden.
Siehe Produkt-Unterserien →Diagnose zentriert auf Stahl
| Bearbeitung | Beobachtetes Phänomen | Mögliche Einflüsse | Zu erhebende Daten | Nachprüfbare Richtung |
|---|---|---|---|---|
| Tiefbohren | Copeau lang oder verdichtet | Schatten, Tiefe, Geometrie, Fluidströmung | L/D, Spanform, Druck, Fauxrond | Testführung und Flüssigkeitseintrag vor Reduzierung der Rate |
| Schleppnetz | Lokalisierter Wucher oder Vibration | Variable Härte, Eingriff, Reichweite, Überbrückung | Härtediagramm, ae/ap, gefälschter Halter, Schallspektrum | Reduzierung von Lastschwankungen und Verkürzung der Reichweite |
| Bereichsbohrung | Instabiler Durchmesser oder Konizität | Vorloch, Dicke, Biegen, Temperatur | Vorlochprofil, Temperatur, Tiefenmessung | Standardisierte Vorbereitung vor dem Finishing-Tool |
| Borgne-Gewinde | Wachsend oder skalierend | Vorloch, Bodenrasierung, Schmierung, Härte | Vorlochdurchmesser, freie Tiefe, Drehmomentverlauf | Passen Sie Flucht und Bodenraum an das Netz an |
Werkzeugkette für eine Stahlpresssohle
Diese Sequenz zeigt ein starres prismatisches Stück; Sie gilt nicht automatisch für gehärtete Stähle oder Ringe.
| Ziel | Teilcharakteristik | Anzusprechendes Problem | HC-Familie | Auswahleinträge | Beschäftigungsbedingungen |
|---|---|---|---|---|---|
| Referenzen erstellen | Zwei breite Gesichter | Planheit und Beschränkung von Rohöl | Fräser | Dicke, Überbrückung, Härte | Messung nach dem Auflockern vor der Fertigstellung |
| Entwurfsgehäuse | Taschen und Schultern | Variable Belastung in Winkeln | Monoblockkcarbid-Fräser | Reichweite, Radius, Eingriff, Evakuierung | Reserveveredelung von Funktionsbereichen |
| Löcher machen | 3 x D 8 x D Befestigungslöcher | Cops und Korrektheit | Bohrer für Monoblockkcarbid | Durchmesser, Tiefe, Kühlung, faux-rond | HC.0515 oder HC.0115 nach L/D und Kühlung zu bestätigen |
| Kalibrierführung | Zylindrische Wohnungen | Koaxialität und Dicke | Maschinenspindeln | Vorloch, Toleranz, Zylindrizität | Finishing von stabilisierten Referenzen |
| Threads erstellen | Bordenlöcher und Öffnungslöcher | Paar und Chips | Gewindebohrer-Maschine | Standard, nicht, Tiefe, Synchronisation | Separate Borden Strategie und Chance |
Wie man die Lösung filtert
Werkstoff
Befestigen Sie Farbton, Härte und thermischen Zustand zum Zeitpunkt jeder Operation.
Geometrie
Sortieren Sie Loch, Tasche, Streu und Faden mit Tiefe und Zugang.
Mittel
Prüfen Sie Maschine, Steifigkeit, Werkzeughalter, Kühlung und Kontrolle.
Test
Definieren Sie Stoppkriterien: Verschleiß, Größe, Oberfläche und Rasur.
Beispielmethode — kein Kundenfall
Für ein nützliches Loch von 6 mm und 30 mm in vorbehandeltem legiertem Stahl liegt das Nennverhältnis nahe bei 5 x D. Eine 5xD-Serie ist nur der Ausgangspunkt: Härte, Peaklänge, Einlass, Faux-Rund- und Kühlungskapazität entscheiden zwischen Außen- und Innenkühlung.
Während der Prüfung einzuhaltende Maßnahmen
Sicherheit
Fotografieren Sie den Kamm in den gleichen Abständen und beachten Sie den dominanten Bereich.
Loch
Folgen Sie Durchmesser, Geradheit, Erröten und Wandzustand nach Position.
Prozesskosten
Aufzeichnung von Zykluszeiten, Änderungen, Ausschuss und tatsächlichem Verbrauch.
Ein nützlicher Vergleich hält das gleiche Stück, die gleiche Maschine und eine dokumentierte Messmethode. Kein Gewinn wird vor dem Versuch angenommen.
Technische Fragen zu Stahl
Können wir milden Stahl und gehärteten Stahl kombinieren?
Nein. Ihre Härte, ihr Verschleißmechanismus und ihre Kantenvorbereitung erfordern separate Validierungen.
Ist das 5xD-Verhältnis genug, um einen Bohrer zu wählen?
Nein. Es ist immer noch notwendig, Durchmesser, Spitze, Input, Output, Kühlung, Faux-round und Qualität zu integrieren.
Warum das Vorloch vor der Bohrung messen?
Eine unregelmäßige Überdicke kann das Finishwerkzeug bewegen und Durchmesser oder Zylindrizität verteilen.
Gewindebohrer oder Fräser zum Faden in Stahl?
Die Wahl hängt vom Durchmesser, der Art des Lochs, dem Zugang, der Evakuierung, der Maschine und den Bruchkosten ab.
Wann ist die Bearbeitung vor und nach der Verarbeitung zu trennen?
Wenn Verzerrung, Endhärte oder Endbearbeitung von Funktionsbereichen zwei Strategien erfordern.
Senden Sie den Plan meines Zimmers
Erhalten Sie eine erste Lesung des Materials, der Sequenz und der Werkzeugfamilien zum Vergleichen.
Befestigen Sie den Grad und Materialzustand, Plan oder Modell, kritische Eigenschaften, Maschine, Montage, Kühlung, aktuelles Werkzeug, Volumen und beobachtetes Problem.
Projekt einreichenVerwandte Erzeugnisse und Leitfäden
Referenzangaben der HC-Entwicklungsabteilung.