
Vollhartmetallbohrer: 3×D bis 8×D, außen- oder innengekühlt
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 1. November 2026
Fünf dokumentierte Serien decken 3×D, 5×D und 8×D ab, mit Außen- oder Innenkühlung und Durchmessern ab 3,0 mm. Für Fertigungsplanung, Einkauf und Werkzeugausgabe, die eine Bohrung nach Zeichnung festlegen – nicht nach Katalogname.
Fünf Serien im Vergleich: Tiefenklasse, Kühlung und Abmessungen
Noch unklar, welche Reihe passt? Die Auswahlkriterien und Spezifikationen ordnen alle fünf Reihen nach Werkstoff, Durchmesser, Bohrtiefe und Kühlung ein – mit dokumentierten Durchmesserbereichen, Grenzen der Übertragbarkeit und einer Fallstudie. Für nichtrostende Stähle führt VHM-Bohrer für Edelstahl durch Kaltverfestigung, Spanabfuhr und die Wahl zwischen 3×D, 5×D und 8×D.
Sollen daneben Wendeplattenbohrer, Sondergeometrie oder Eintrittsbedingungen verglichen werden, führt der Auswahlleitfaden für CNC-Bohrer nach Werkstoff und Bohrung über die einzelne VHM-Serie hinaus.
| Serie | Tiefenklasse | Kühlung | D1 (mm) | L1 (mm) | D2 (mm) |
|---|---|---|---|---|---|
| HC.0515.03 | 3×D | Außen | 3,0–20,0 | 62–131 | 4–20 |
| HC.0515.05 | 5×D | Außen | 3,0–20,0 | 66–153 | 4–20 |
| HC.0115.03 | 3×D | Innen | 3,0–20,0 | 52–131 | 4–20 |
| HC.0115.05 | 5×D | Innen | 3,0–20,0 | 58–153 | 4–20 |
| HC.0115.08 | 8×D | Innen | 3,0–16,0 | 66–200 | 4–16 |
D1, L1 und D2 sind die Spaltenbezeichnungen der Abmessungstabellen auf den jeweiligen Serienseiten; angegeben ist der dort dokumentierte Bereich, nicht der Lieferumfang. Welche Zeile zu Ihrer Zeichnung passt, bestätigt HC vor der Bestellung.
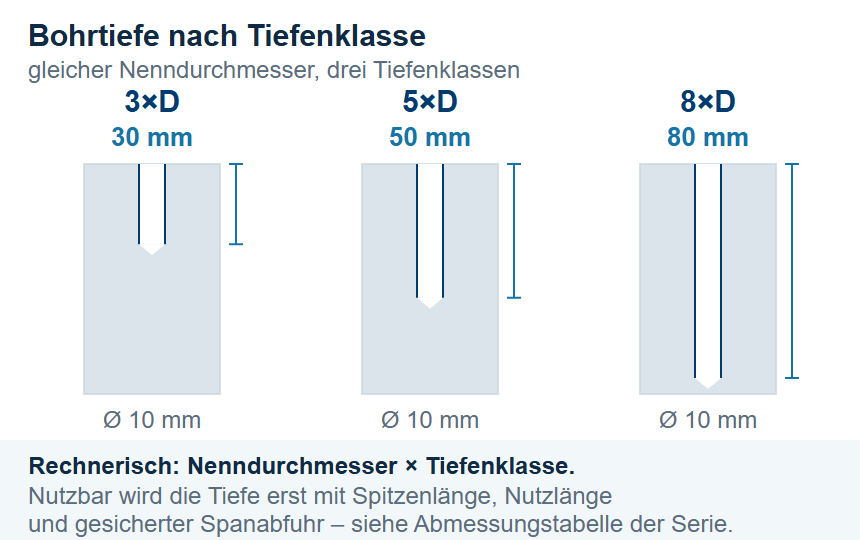
Die Tiefenklasse ist eine Rechnung, keine Zusage
- 3×D, 5×D und 8×D beziehen sich auf den Nenndurchmesser, nicht auf die Nutzlänge.
- Bei Ø 10 mm ergeben sich 30 mm, 50 mm und 80 mm rechnerische Tiefe – die nutzbare Tiefe liegt darunter, sobald Spitzenlänge und Spanabfuhr dazukommen.
- Maßgeblich ist die Abmessungstabelle der gewählten Serie, nicht die Klasse allein.
HC.0515.03
3×D · Außenkühlung
Dimensionen und Referenz →HC.0515.05
5×D · Außenkühlung
Dimensionen und Referenz →HC.0115.03
3×D · Innenkühlung
Dimensionen und Referenz →HC.0115.05
5×D · Innenkühlung
Dimensionen und Referenz →HC.0115.08
8×D · Innenkühlung
Dimensionen und Referenz →Vor der Auswahl prüfen

Warum die 8×D-Klasse innen gekühlt wird
Außenkühlung erreicht den Bohrungsgrund nur so lange, wie der Strahl dorthin kommt. Mit der Tiefe wächst der Weg, und der Span muss ihn gegen die Förderrichtung zurücklegen. Deshalb ist die Tiefenklasse 8×D in der dokumentierten Serie nur mit Innenkühlung ausgeführt.
Für 3×D und 5×D stehen beide Zuführungen zur Verfügung – die Wahl hängt davon ab, was die Maschine bereitstellt und wie die Austrittssituation aussieht.
Bohrung und Werkzeuglänge
- Bohrungsdurchmesser und Toleranz bestätigen
- Bohrtiefe, Spitzenlänge und Sicherheitsabstand berücksichtigen
- Die kürzeste ausreichend lange und damit steifste Serie wählen
Kühlung und Werkstoff
- Innen- oder Außenkühlung mit der Maschine abgleichen
- Werkstoff, Härte sowie Ein- und Austrittssituation angeben
- Für ein Angebot Zeichnung, Menge und vorhandene Prozessdaten senden
Vollhartmetallbohrer: Auswahl nach Anwendung statt nur nach Bezeichnung
Keine pauschalen Leistungswerte
Schnittwerte, erreichbare Toleranzen und Standzeiten hängen von konkreter Werkzeugreferenz, Werkstoffzustand, Maschine, Spannung und Kühlung ab. HC bestätigt Werte erst nach Prüfung dieser Angaben.
Beschaffungsziel: eine eindeutig beschreibbare Ausführung, die sich testen, nachbestellen und bei Bedarf als Sonderwerkzeug anpassen lässt.
Typische Fehlerbilder und nächste Prüfung
Spanstau, Aufbauschneide oder Kaltverfestigung
Späne vor dem nächsten Lauf fotografieren und die betroffene Bohrtiefe notieren. Danach Kühlmittelzufuhr, Vorschub und Schneidstoffbeschichtung prüfen; bei Aufbauschneiden zusätzlich die Schnittgeschwindigkeit senken und die Spanform erneut bewerten. Bei VHM-Bohrern zuerst Spitzenwinkel, Kühlkanäle und Auskragung der gewählten Baureihe abgleichen.
Verlaufen durch Rundlauf, instabile Spannung oder falschen Anschnitt
Rundlauf von Spindel, Aufnahme und Bohrer messen und die Auflage des Werkstücks kontrollieren. Erst danach Anschnittwinkel und Zustellung ändern; ein Verlaufen bei kurzer Auskragung deutet eher auf Zentrierung oder Spannung als auf den Bohrer hin. Bei VHM-Bohrern zuerst Spitzenwinkel, Kühlkanäle und Auskragung der gewählten Baureihe abgleichen.
Schneidenbruch durch ungeeignete Prozessfolge oder zu große Auskragung
Bruchstelle und Bruchbild dokumentieren und die Auskragung gegen die freigegebene Arbeitslänge prüfen. Prozessfolge, Vorbohrung und Kühlung erst ändern, wenn die Ursache eindeutig eingegrenzt ist; sonst wiederholt sich der Bruch mit dem nächsten Werkzeug. Bei VHM-Bohrern zuerst Spitzenwinkel, Kühlkanäle und Auskragung der gewählten Baureihe abgleichen.
Bohrerdaten für Vergleich und Angebot
| Prüffeld | Angaben für HC | Zweck |
|---|---|---|
| Bohrerserie | 3×D, 5×D oder 8×D; Außen- oder Innenkühlung; gewünschte HC-Referenz | Ordnet die Anfrage der dokumentierten Serie und Bohrttiefe zu. |
| Abmessung | Durchmesser, Bohrtiefe, Nutzlänge, Schaft und Toleranz | Prüft, ob die gewählte Abmessung zur Zeichnung und zur Aufnahme passt. |
| Werkstoff und Prozess | Werkstoffbezeichnung, Härte, Zustand, Maschine, Aufnahme, Kühlung und vorhandene Parameter | Verbindet die Bohrerserie mit den realen Prozessbedingungen. |
| Nachweis | Bohrbild, Spanform, Standzeit, Fehlerbild oder Prüfplan | Macht die Auswahl an einem prüfbaren Ergebnis fest. |
Häufige Fragen zu Vollhartmetallbohrer
Welche Angabe entscheidet zuerst?
Zuerst die Bearbeitungsfunktion und die Werkstückzeichnung, danach Werkstoff, Prozessgrenzen und Werkzeugabmessungen. Eine Katalogbezeichnung allein reicht nicht.
Welcher Durchmesserbereich ist dokumentiert?
Die Serien HC.0515.03, HC.0515.05, HC.0115.03 und HC.0115.05 sind von 3,0 bis 20,0 mm hinterlegt, die 8×D-Serie HC.0115.08 von 3,0 bis 16,0 mm. Maßgeblich ist die Abmessungstabelle der jeweiligen Serie; Zwischengrößen bestätigt HC auf Anfrage.
Warum gibt es die 8×D-Klasse nur mit Innenkühlung?
Weil der Span über die gesamte Bohrtiefe abgeführt werden muss und Außenkühlung den Bohrungsgrund nicht mehr zuverlässig erreicht. In der dokumentierten Serie ist diese Tiefenklasse deshalb ausschließlich mit Innenkühlung ausgeführt.
Reicht Außenkühlung für meine Bohrung?
Für 3×D und 5×D stehen beide Zuführungen zur Verfügung. Entscheidend ist, ob der Strahl den Bohrungsgrund erreicht und ob die Maschine die nötige Zufuhr bereitstellt. Beides lässt sich erst mit Werkstück, Aufnahme und Kühlkreislauf beurteilen.
Kann HC eine Standard- und eine Sonderausführung vergleichen?
Ja. Dafür werden Zeichnung, Jahresmenge, aktueller Prozess und das zu lösende Problem benötigt. So lässt sich Standardverfügbarkeit gegen Integrations- und Standzeitpotenzial abwägen.
Welche Schnittwerte sollte ich anfragen?
Startwerte immer für die konkrete Werkzeugreferenz, den realen Werkstoff und die vorhandene Kühlung anfordern. Werte ähnlicher Werkzeuge sind keine bestätigte Freigabe.
Vollhartmetallbohrer technisch anfragen
Senden Sie Zeichnung, Werkstoff, Maße/Toleranzen, Maschine, Aufnahme, Kühlung, aktuelle Parameter, Losgröße und gewünschtes Ergebnis. Fotos von Fehlerbild, Spänen oder Verschleiß helfen bei der Diagnose.
Daten senden und Angebot anfordern