Werkzeuglösungen für Ölbohrungen in Kurbelwellen
Ölkanäle in Kurbelwellen verbinden lange, schräge und sich teilweise kreuzende Bohrungen mit begrenztem Werkzeugzugang. HC ordnet Bohrwerkzeuge und mögliche Vor- oder Nachbearbeitungen Werkstoff, Tiefe, Achswinkel, Eintritt, Austritt, Kühlung und Qualitätsanforderung zu.
Bearbeitungsaufgabe prüfenKurbelwelle und Bohrungsnetz vollständig erfassen
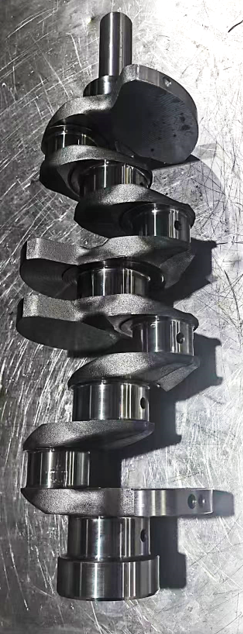
Hauptlagerzapfen, Hubzapfen, Gegengewichte, Ölkanäle, Eintrittsflächen, Austritte und Verschneidungen bestimmen Werkzeugzugang und Reihenfolge. Werkstoff, Wärmebehandlung und Bearbeitungszustand müssen bekannt sein.
Die Bilder zeigen eine mögliche Anwendung. Bohrungsführung, Winkel, Tiefe und Werkzeugauswahl müssen anhand der realen Kurbelwellenzeichnung bestätigt werden.
Ölbohrungen und tiefe Kanäle bearbeiten
Bohrungsachsen und Eintrittsflächen bestimmen
Winkel, Position, gekrümmte Eintrittsfläche, Vorzentrierung, Bezug und Maschinenkinematik beeinflussen Anbohren und Führung.
Tiefe und Durchmesser abstimmen
L/D-Verhältnis, Nutztiefe, Werkzeuglänge, Führungsbedingungen, Rundlauf und Kollisionsraum bestimmen das Bohrkonzept.
Querbohrungen und Durchbrüche berücksichtigen
Verschneidungswinkel, vorhandene Kanäle, Durchbruch, Restwand, Gratlage und Schneidenbelastung werden vor der Reihenfolgeplanung geprüft.
Kühlmittel und Spanabfuhr auslegen
Innenkühlung, Druck, Durchfluss, Spanform, Rückzug, Wiederzerspanung und Reinigung müssen zur Maschine und Bohrung passen.
Bohrungsein- und -austritt kontrollieren
Grat, Ausbruch, Positionsabweichung, Oberfläche und mögliche Beschädigung angrenzender Funktionsflächen werden geprüft.
Bearbeitungszustand der Kurbelwelle beachten
Schmiederohteil, Vorbearbeitung, Wärmebehandlung, Härtezonen und Folgeoperationen verändern Werkzeugbelastung und Messstrategie.
Werkzeugauswahl für Kurbelwellenbohrungen
| Aufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Bohrung positionieren | Geeignete Anbohr- oder Pilotwerkzeuge | Eintrittsfläche, Winkel, Bezug, Position |
| Lange Ölbohrung herstellen | Werkstoffgerechter Bohrer mit passender Länge und Kühlung | Durchmesser, Tiefe, L/D, Material, Kühlmitteldruck |
| Schrägbohrung bearbeiten | Abgestimmtes Pilot- und Bohrkonzept | Winkel, Zugang, Eintritt, Maschine |
| Querkanal durchbrechen | Geeignete Bohrgeometrie | Verschneidung, Restwand, Durchbruch, Gratvorgabe |
| Kanten und Öffnungen fertigstellen | Fasen- oder Entgratwerkzeuge, sofern zugänglich | Kantenmaß, Zugang, Schutz der Funktionsflächen |
Tiefe Kurbelwellenbohrungen werden nur mit bestätigtem Werkzeugmodell, Werkstoff, Maschinenkinematik, Kühlmitteldruck, Nutztiefe und Prüfanforderung empfohlen.
Bohrungsqualität und Prozesssicherheit validieren
Lage und Verlauf prüfen
Eintritt, Austritt, Achswinkel, Verschneidung und Mindestwand werden mit geeigneter Mess- oder Prüfmethode bestätigt.
Grate und Restspäne kontrollieren
Innenliegende Übergänge, lose Grate, Spanreste und Reinigung werden getrennt von der reinen Bohrungsherstellung bewertet.
Werkzeugstandzeit dokumentieren
Werkstoffcharge, Werkzeug, Rundlauf, Parameter, Kühlung, Verschleiß, Schneidenausbruch und Wechselkriterium werden festgehalten.
Werkzeuglösung für Ihre Kurbelwelle anfragen
Senden Sie Werkstoff, Wärmebehandlung, Kurbelwellenzeichnung, Bohrungsnetz, Durchmesser, Tiefen, Winkel, Verschneidungen, Maschine, Kühlung, Qualitätsanforderung und Stückzahl.