
Bohrer aus rostfreiem Stahl: Grenzhärtung und Füllung
Ein stabiles Bohren im Edelstahl hängt vom Schatten, einer wirklich scharfen Kante, einem Fortschritt ab, der die Rasur bildet, und einer Kühlung, die Wärme und Späne transportieren kann.
Die Antwort in Kürze
Ein stabiles Bohren im Edelstahl hängt vom Schatten, einer wirklich scharfen Kante, einem Fortschritt ab, der die Rasur bildet, und einer Kühlung, die Wärme und Späne transportieren kann.
Kontrollpunkt: Die Referenz des Werkzeugs, die Parameter und das Ergebnis müssen mit dem tatsächlichen Material, der Maschine und der Montage validiert werden. HC veröffentlicht keine nicht verifizierte Performance.
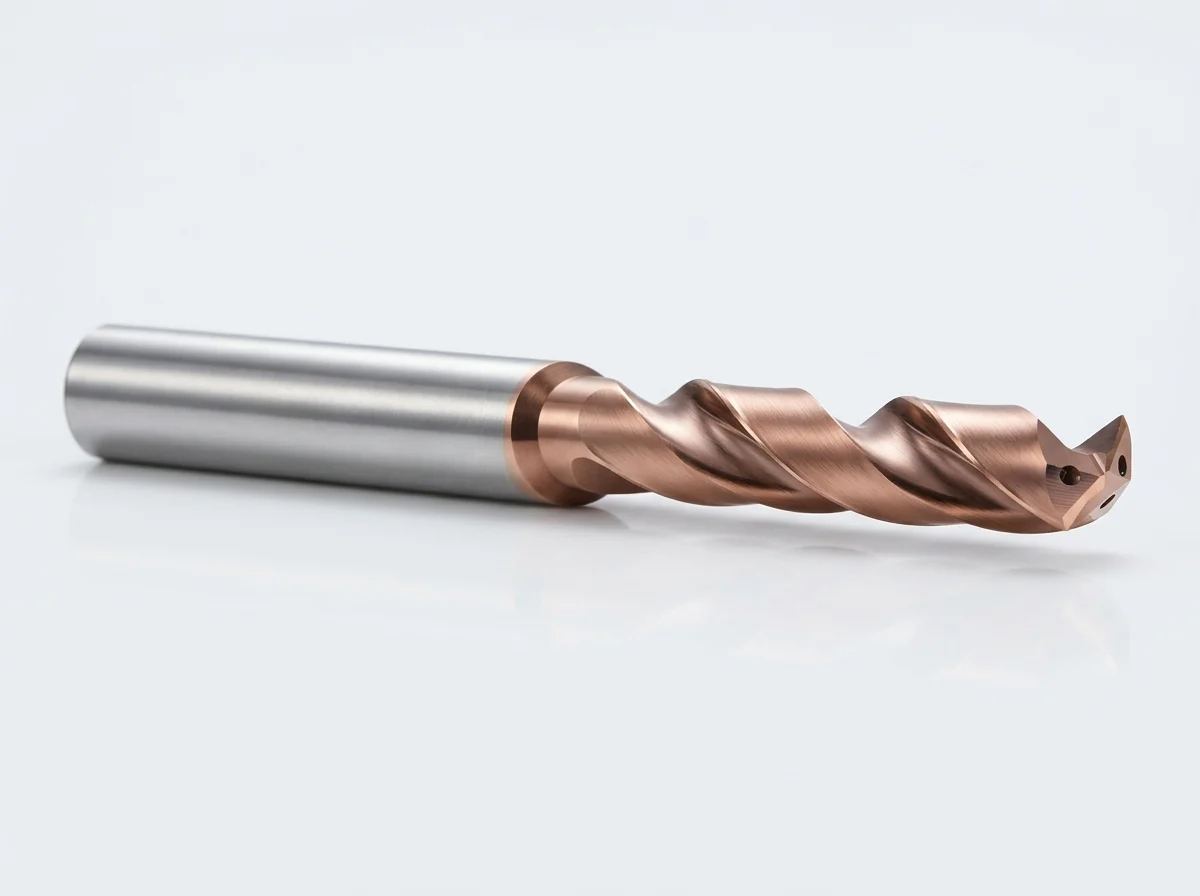
Schritt für Schritt entscheiden
Identifizieren Sie den Grad von Inox vor der Auswahl
Austenitisch, martensitisch, ferritisch oder Duplex: Diese Familien haben nicht die gleiche Verwendbarkeit oder thermisches Verhalten. Geben Sie die Substanzbezeichnung und ihren Zustand anstelle der einzigen Angabe „rostfrei“ an.
Härte, vorheriges Härten und Lochunterbrechungen beeinflussen auch die Auswahl.
Verhärtung beim Starten und Schneiden vermeiden
Eine stumpfe Kante, zu schwacher Vorsprung oder verlängerter Timer reiben den Bohrer statt zu schneiden. Das Material härtet lokal aus und die Spannung steigt beim nächsten Durchgang.
Kontrollzentrierung, Steifigkeit und Spanbildung aus den ersten Testlöchern.
Geometrie, Beschichtung und Evakuierung
Die Spitze und die Kante Vorbereitung müssen Schärfe und Festigkeit auszugleichen. Gujurs müssen die Chips zirkulieren lassen, ohne sie zu rekompaktieren; Kühlung muss die Spitze erreichen.
Für ein tiefes Loch validieren Sie den Fluss, die Filtration und mögliche Zyklen mit der tatsächlich vorgeschlagenen Geometrie.
Überprüfen Sie den Test vor der Serie
Farbe und Form der Späne, Geräusche, Nadelbelastung, Schnabelverschleiß und Durchmesserdrift sind zu beachten. Messen Sie mehrere Löcher im Test, nicht nur die erste.
Beenden Sie die Prüfung, wenn die Rasur nicht mehr evakuiert oder wenn die Belastung schnell zunimmt.
Checkliste vor Auswahl oder Versuch
Ausstellung und Ergebnis
- Design und Feature-Funktion
- Material, Qualität und Zustand
- Abmessungen, Toleranzen und Oberfläche
- Produktionsmenge und -häufigkeit
Maschinen und Verfahren
- Maschine, Spindel, Werkzeughalter und Kunstrond
- Gießen, Filtrieren und Evakuieren
- Trajektorie, Engagement oder neue Kenntnisse und Schutzrechte
- Messmethode und Akzeptanzkriterien
Nützliche Seiten zum Weiterfahren
Häufig gestellte Fragen
Welche Daten sollten an HC gesendet werden?
Der Plan, das genaue Material, die Maschine, der Werkzeughalter, die Kühlung, das Volumen und die funktionalen Eigenschaften ermöglichen eine sinnvolle erste Überprüfung.
Sind Schnittwerte universell?
Nein. Sie hängen von Werkzeugreferenz, Material, Durchmesser, Engagement und Stabilität ab. Verwenden Sie die bestätigten Daten für das vorgeschlagene Werkzeug und validieren Sie sie dann auf der Maschine.
Wie kann man vermeiden, mehrere Ursachen auf einmal zu ändern?
Halten Sie ein Kontrollstück, notieren Sie die Messungen und ändern Sie eine einzelne Variable pro Test. Diese Disziplin macht die Diagnose praktikabel.
Lassen Sie Ihren Antrag von HC überprüfen
Senden Sie Plan-, Material- und Maschinenbedingungen. HC wird Ihnen die fehlenden Informationen und die zu bewertende Werkzeugfamilie mitteilen.
Hol dir ein Zitat