
Maschinengewindebohrer mit gerader Nut
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Geradgenutete Maschinengewindebohrer für definierte Werkstoffe, Locharten und Gewindeanforderungen. HC legt Anschnitt, Schneidstoff, Oberfläche und Abmessungen erst nach Prüfung von Kernloch, Gewindetiefe, Spanbildung und Maschine fest.

Wann ist eine gerade Nut die richtige Wahl?
Die Nutenform allein entscheidet nicht. Entscheidend sind Lochart, Anschnittform, Spanform, Gewindetiefe und Kühlstrategie. Gerade Nuten stabilisieren den Werkzeugkern, fördern Späne jedoch nicht aktiv in Richtung Schaft. Deshalb muss die Anwendung zur Spanbildung passen.
Typische Einsatzfelder
Kurzspanende Werkstoffe, kurze Durchgangsgewinde sowie Anwendungen, bei denen die Späne kontrolliert ausgespült oder im Nutraum aufgenommen werden können.
Vorher technisch prüfen
Sackloch, längere Gewindetiefe, zäher Werkstoff, eingeschränkte Kühlung und kleine Spanräume erhöhen das Risiko von Spänestau und Werkzeugbruch.
Oft bessere Alternative
Für langspanende Sacklöcher ist häufig ein Spiralnut-Gewindebohrer sinnvoll. Für Durchgangslöcher in langspanenden Werkstoffen kann ein Schälanschnitt die Späne nach vorn führen.
Anschnittform A, B oder C richtig zuordnen
Suchanfragen nach „Gewindebohrer gerade genutet“ enthalten oft noch nicht die entscheidende Information: wohin die Späne abgeführt werden müssen. Die Anschnittform verteilt die Schneidarbeit auf unterschiedlich viele Zähne und beeinflusst Drehmoment, Gewindetiefe und Standzeit.
- Form A: langer Anschnitt, typischerweise für kurze Durchgangsgewinde.
- Form B mit Schälanschnitt: für Durchgangsgewinde; die Späne werden in Vorschubrichtung gedrückt.
- Form C, gerade genutet: kurzer Anschnitt; für kurzspanende Werkstoffe und je nach Anwendung für Sack- oder Durchgangsloch.
Die Zuordnung ist eine Auswahlhilfe, keine pauschale Freigabe. Werkstoff, Tiefe, Kühlung und Maschinenzyklus müssen gemeinsam geprüft werden.

Gerade Nut, Spiralnut oder Schälanschnitt vergleichen
Die passende Geometrie folgt der realen Spanrichtung. Dieser Vergleich hilft bei der Vorauswahl und verhindert, dass ein Werkzeug nur nach seiner Bezeichnung bestellt wird.
| Werkzeugkonzept | Typische Lochart | Spanführung | Wichtige Prüfpunkte |
|---|---|---|---|
| Gerade Nut | Kurzspanende Werkstoffe; kurze Durchgangs- oder geeignete Sacklöcher | Keine aktive Förderung nach oben; Späne bleiben in den Nuten oder werden ausgespült | Spanraum, Kühlung, Gewindetiefe, Anschnittform |
| Gerade Nut mit Schälanschnitt | Durchgangsloch | Späne werden nach vorn durch das Loch geschoben | Freier Austritt, Bauteildicke, Austrittsgrat, Anschnittlänge |
| Spiralnut | Vorwiegend Sackloch in mittel- und langspanenden Werkstoffen | Späne werden in Richtung Schaft aus der Bohrung gefördert | Drallwinkel, Nutraum, Bodenabstand, Rückzug |
| Gewindeformer | Sack- und Durchgangsloch in geeigneten duktilen Werkstoffen | Spanlose Umformung | Kernloch, Werkstoffduktilität, Schmierung, Drehmoment |
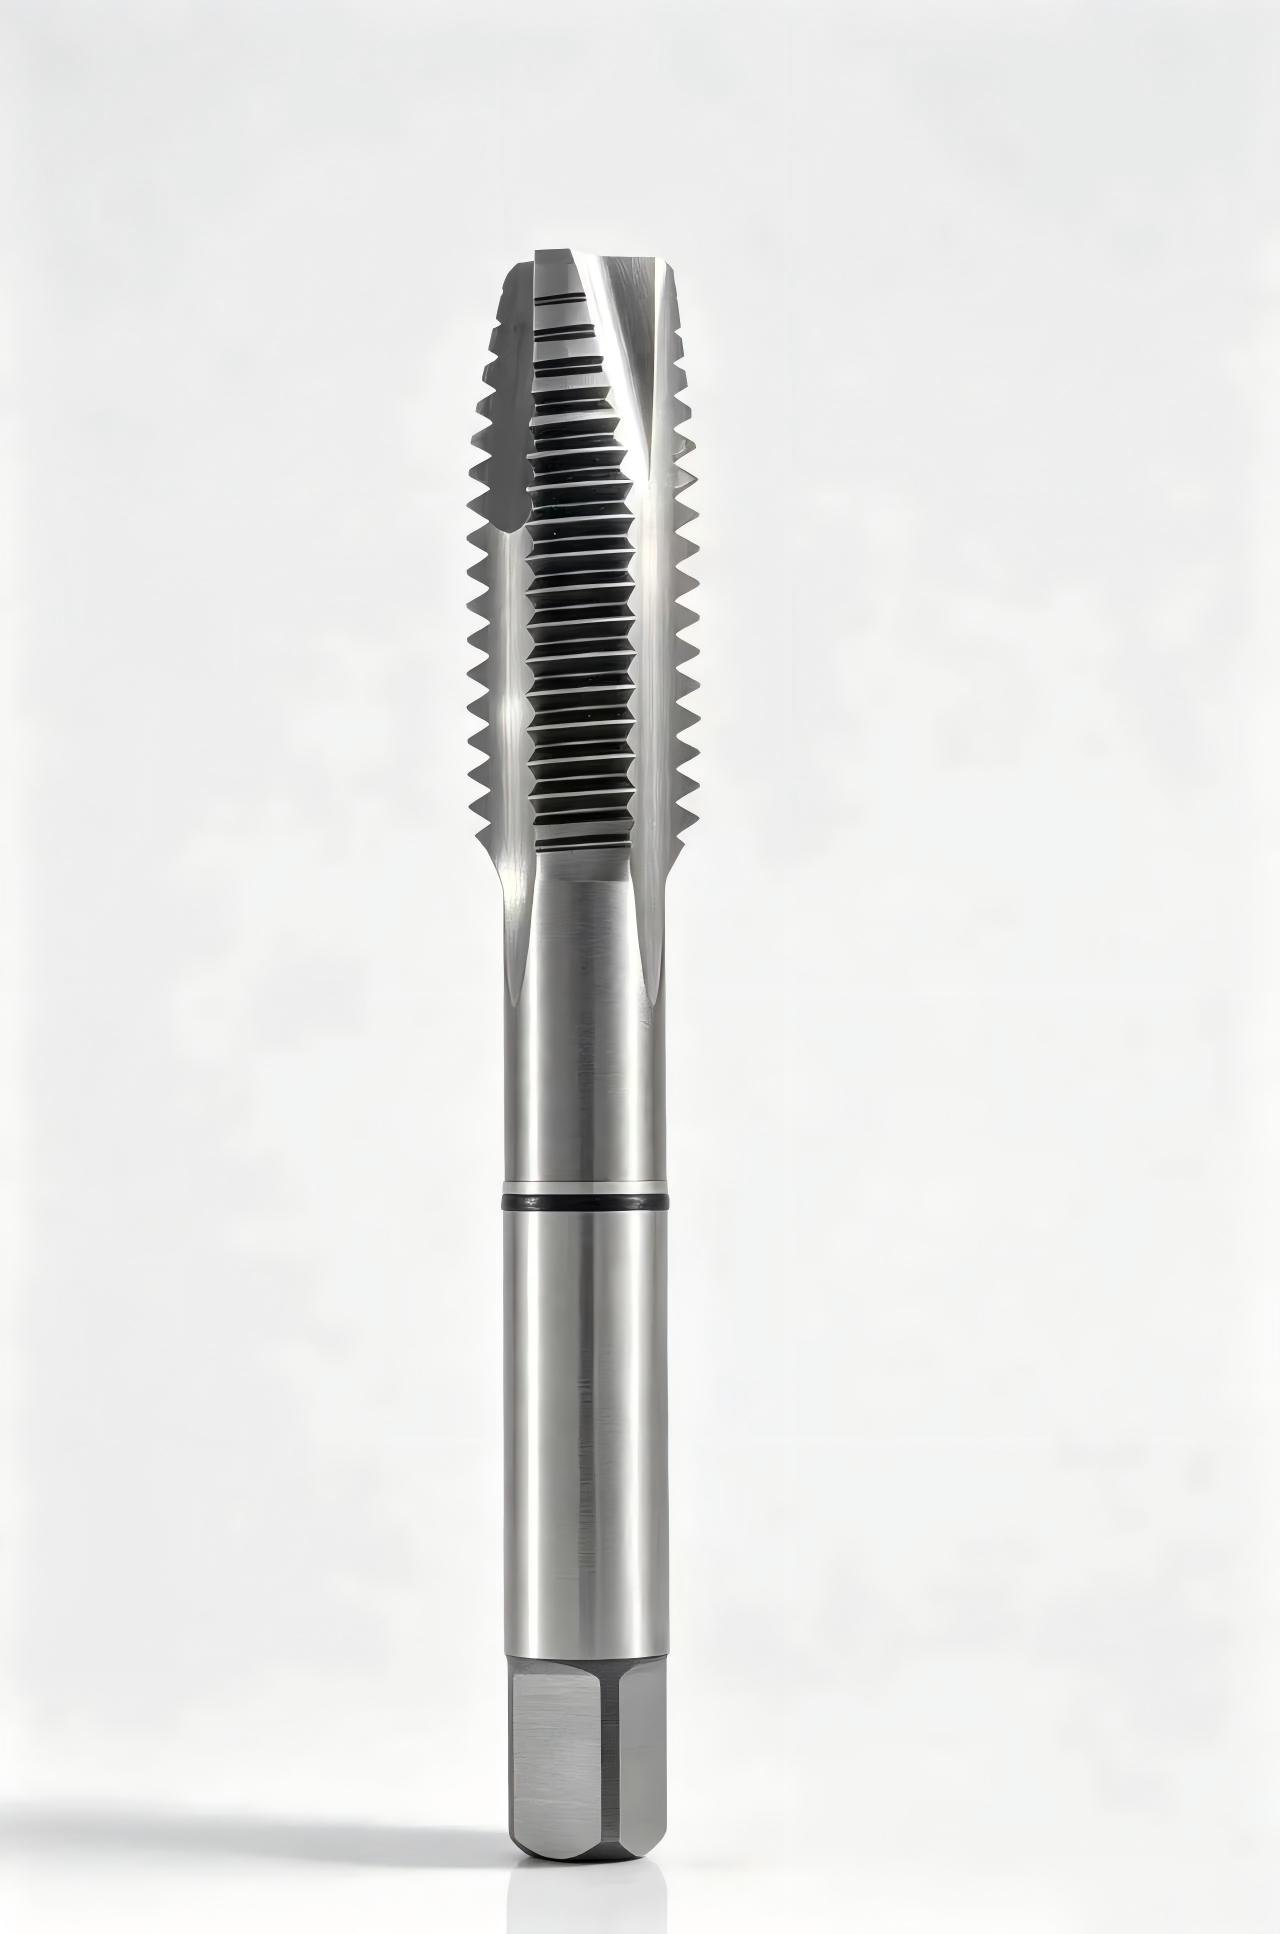
Produktansichten: Spannuten, Anschnitt und Schaft
Die Abbildungen zeigen unterschiedliche geradgenutete Ausführungen. Die konkrete Geometrie, Abmessung und Oberfläche werden nach dem vorgesehenen Gewinde und Prozess festgelegt.
Welche technischen Daten bestimmen die Ausführung?
HC veröffentlicht keine universellen Schnittwerte oder Abmessungen ohne eindeutige Werkzeugreferenz. Für eine belastbare Auswahl werden die folgenden Daten gemeinsam bewertet.
- Gewindenorm, Nenndurchmesser und Steigung
- Toleranzklasse, z. B. 6H, falls gefordert
- Durchgangsloch oder Sackloch
- Nutzbare Gewindetiefe und Bodenabstand
- Kernlochdurchmesser und Kernlochtiefe
- Werkstoffbezeichnung, Zustand und Härte
- Maschine, Aufnahme und Synchronisation
- Kühlmittel, Druck und Zuführung
- Aktuelles Werkzeug und beobachteter Fehler
- Losgröße und Jahresbedarf
DIN 371 oder DIN 376?
Die Bauform richtet sich unter anderem nach dem Gewindedurchmesser und der vorgesehenen Schaftausführung. Bitte nennen Sie die gewünschte Norm oder übermitteln Sie die Einbaumaße der Werkzeugaufnahme.
HSS-E, HSS-E-PM oder Hartmetall?
Schneidstoff und Beschichtung hängen von Werkstoff, Stabilität, Schnittgeschwindigkeit und Wirtschaftsziel ab. HC bestätigt die Ausführung erst nach Anwendungsprüfung.
Daten zur Prüfung sendenHT300-Gussgehäuse: Nutengeometrie nach Spanbildung auswählen
Ein Bauteilhersteller bearbeitete M10 × 1,5 in HT300 mit einem geradgenuteten HSS-Gewindebohrer. Die Standmenge lag im dokumentierten Ausgangszustand bei 30 Gewinden. Nach Prüfung von Werkstoff, Lochsituation und Spanabfuhr wurde für diesen konkreten Prozess eine HC-Ausführung aus pulvermetallurgischem Schnellarbeitsstahl mit Spiralnut und Nanokompositbeschichtung eingesetzt.

Maschine und Prozessbedingungen
- Vertikales Bearbeitungszentrum VR1000, FANUC-Steuerung
- Spindelleistung 11 kW, Schnittstelle BT40
- Außenkühlung mit 5 bar
- Werkstoff HT300, Härte HB 100–120
- Bauteildicke 27 mm, dokumentierter Rundlauf 0,01 mm
Wichtig: Das Ergebnis belegt nicht, dass eine Spiralnut generell besser ist. Es zeigt, dass die Nutengeometrie zur Spanbildung, Lochart und Kühlung passen muss.
| Messgröße | Ausgangszustand: HSS, gerade Nut | HC-Lösung: PM-HSS, Spiralnut |
|---|---|---|
| Gewinde | M10 × 1,5 | M10 × 1,5 |
| Schnittgeschwindigkeit vc | 3,1 m/min | 6,3 m/min |
| Drehzahl n | 100 min⁻¹ | 200 min⁻¹ |
| Vorschub pro Umdrehung | 1,5 mm/U | 1,5 mm/U |
| Bearbeitungszeit je Gewinde | 11 s | 6 s |
| Gewinderauheit | Ra 6,3 | Ra 6,3 |
| Gewindeprüfung | Gut-/Ausschusslehre bestanden | Gut-/Ausschusslehre bestanden |
| Dokumentierte Standmenge | 30 Gewinde | 70 Gewinde |
Die Werte gelten ausschließlich für die dokumentierte Kombination aus Werkzeug, HT300-Bauteil, Maschine und Prozessbedingungen. Sie sind keine allgemeine Leistungszusage und müssen bei anderen Anwendungen erneut validiert werden.
Fehlerbilder beim Gewindebohren systematisch prüfen
Werkzeugbruch oder schlechte Gewindeflanken sind selten nur ein „Werkzeugproblem“. Dokumentieren Sie Maschine, Kernloch, Drehmomentverlauf, Späne und Gewindeprüfung, bevor Parameter gleichzeitig verändert werden.
Spänestau oder Werkzeugbruch
Spanrichtung, Nutraum, Sacklochtiefe, Bodenabstand und Kühlmittelzufuhr prüfen. Bei langspanenden Werkstoffen die Nutenform neu bewerten.
Hohes Drehmoment
Kernlochdurchmesser, Werkstoffzustand, Schmierung, Rundlauf, Synchronisation und Verschleiß kontrollieren. Einen zu kleinen Kernlochdurchmesser nicht durch niedrigere Drehzahl kaschieren.
Flankenfehler oder Ausschuss
Toleranz des Werkzeugs, Kernlochlage, Rundlauf, Rückzug, Schneidkantenverschleiß und Prüfverfahren vergleichen. Messwerte mehrerer Teile statt eines Einzelteils verwenden.
Häufige Fragen zu geradgenuteten Maschinengewindebohrern
Ist ein Gewindebohrer mit gerader Nut für Sacklöcher geeignet?
Das kann bei kurzspanenden Werkstoffen und ausreichend Spanraum möglich sein. Bei mittel- oder langspanenden Werkstoffen ist häufig eine Spiralnut sinnvoller, weil sie die Späne nach oben aus dem Sackloch fördert.
Wann wird ein Schälanschnitt verwendet?
Ein Schälanschnitt wird typischerweise für Durchgangslöcher eingesetzt. Er drückt die Späne in Vorschubrichtung vor das Werkzeug. Hinter dem Gewinde muss ausreichend freier Raum vorhanden sein.
Welche Angaben braucht HC für ein Angebot?
Mindestens Gewinde, Steigung, Toleranz, Lochart, Gewindetiefe, Kernloch, Werkstoff, Maschine, Aufnahme, Kühlung und Menge. Eine Zeichnung und Angaben zum aktuellen Prozess verkürzen die Auswahl.
Gibt es universelle Schnittwerte?
Nein. Schnittgeschwindigkeit und Prozessdaten hängen von Schneidstoff, Beschichtung, Werkstoff, Gewindegröße, Lochart und Maschinenbedingungen ab. Werte werden mit der konkreten Ausführung bestätigt.
Was ist bei einem Sackloch besonders wichtig?
Neben der nutzbaren Gewindetiefe müssen Kernlochtiefe, Anschnittlänge, Bodenabstand und Spanraum berücksichtigt werden. Das Werkzeug darf die Späne nicht am Bohrungsgrund verdichten.
Kann HC Sonderausführungen liefern?
HC prüft Sondergewinde, abweichende Abmessungen, Schneidstoffe, Beschichtungen und Geometrien auf Basis der Zeichnung, des Werkstoffs und der geplanten Stückzahl.
Maschinengewindebohrer technisch auslegen lassen
Senden Sie Gewindeangaben, Zeichnung, Werkstoff und Prozessdaten. HC prüft, ob eine gerade Nut, ein Schälanschnitt, eine Spiralnut oder eine andere Gewindelösung für Ihre Anwendung sinnvoll ist.
Anwendung und Menge übermitteln