Welches Aufmaß sollte vor dem Reiben verbleiben?
Berechnung, Richtwerte, Prüfung der Vorbohrung und systematische Freigabe des Reibaufmaßes für CNC-Anwendungen.
Inhaltsverzeichnis anzeigen
- Was ist der Unterschied zwischen radialem und diametralem Reibaufmaß?
- Wie verändert die Vorbohrungsstreuung das tatsächliche Reibaufmaß?
- Welche Richtwerte dienen zur ersten Orientierung?
- Welche Daten haben bei der Aufmaßwahl Vorrang?
- Warum reicht ein prozentuales Aufmaß nicht aus?
- Welche Faktoren bestimmen das erforderliche Aufmaß?
- Reibaufmaß in sieben Schritten festlegen
- Welche Merkmale der Vorbohrung müssen gemessen werden?
- Was passiert bei zu kleinem, zu großem oder ungleichmäßigem Aufmaß?
- Wie werden typische Qualitätsprobleme beim Reiben systematisch untersucht?
- Was kann eine Reibahle nicht zuverlässig korrigieren?
- Wie wird das Reibaufmaß im Bearbeitungsversuch bestätigt?
- Aus der HC-Anwendungspraxis: Zweistufiges Reibwerkzeug für einen Lagersitz
- Welche Reibahle passt zur Anwendung?
- Häufige Fragen zum Aufmaß vor dem Reiben
- Reibahle und Aufmaß mit HC abstimmen
- Quellen und technische Hinweise
Kurzantwort: Das Aufmaß vor dem Reiben ist kein fester Prozentwert. Es wird aus Fertigdurchmesser, Reibahlenausführung, Werkstoff, Zustand der Vorbohrung, Bohrungstiefe, Bohrungsart, Rundlauf, Kühlschmierstoffzufuhr und den geforderten Qualitätsmerkmalen abgeleitet. Tabellenwerte sind Ausgangswerte; freigegeben wird das Aufmaß für die konkrete Anwendung.
Was ist der Unterschied zwischen radialem und diametralem Reibaufmaß?
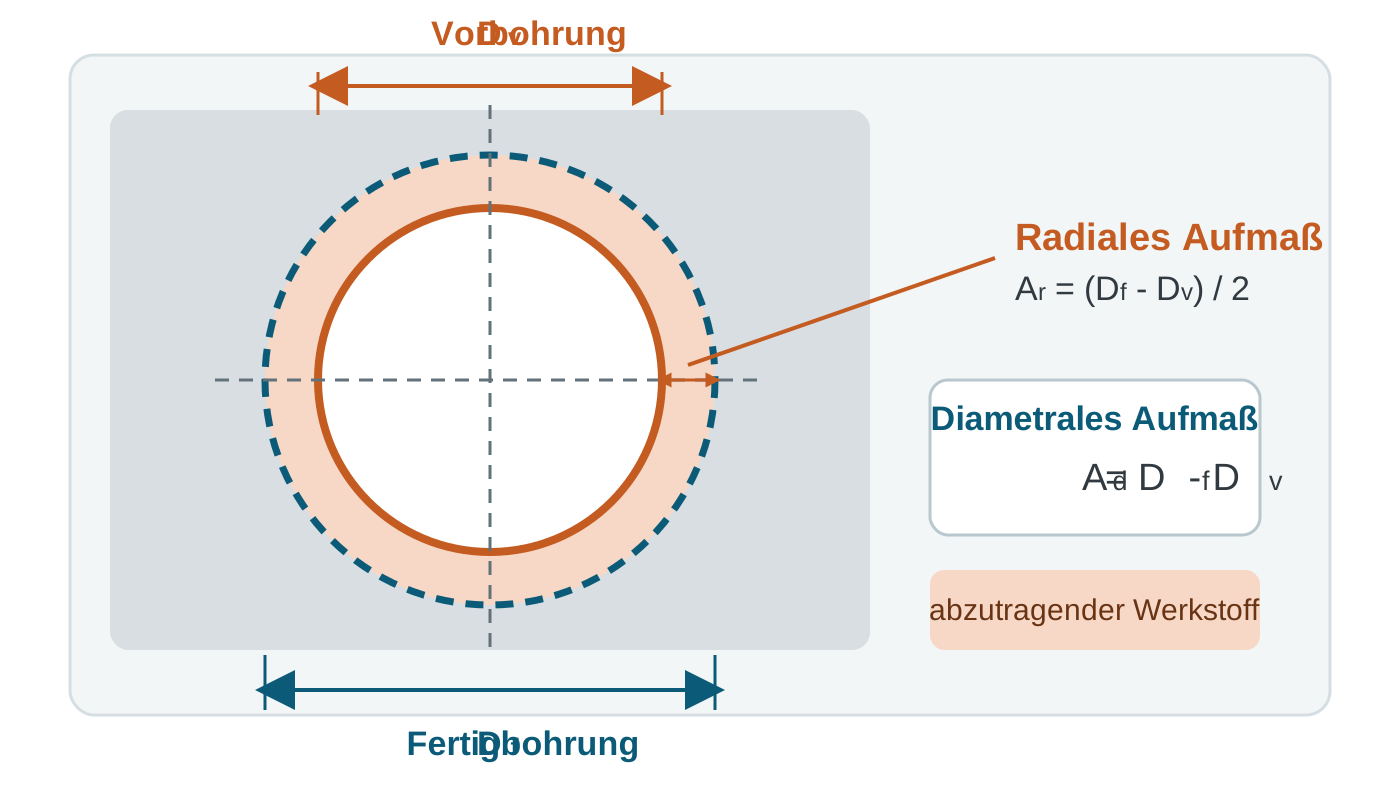
Beim Reiben bezeichnet das Aufmaß den Werkstoff, den die Reibahle gegenüber der Vorbohrung noch abtragen soll. In der Praxis muss klar angegeben werden, ob ein diametrales oder radiales Aufmaß gemeint ist.
Diametrales Aufmaß = Fertigdurchmesser – gemessener Durchmesser der Vorbohrung
Beispiel: Soll die fertige Bohrung 10,000 mm betragen und misst die Vorbohrung 9,800 mm, beträgt das diametrale Aufmaß 0,200 mm. Bei ideal runden, koaxialen Bohrungen entspricht das radiale Aufmaß der Hälfte der Durchmesserdifferenz, hier also 0,100 mm. Bei Rundheitsfehlern, Konizität oder Achsversatz kann das örtliche Aufmaß davon abweichen. Auf Zeichnungen, Prüfplänen und in der Arbeitsvorbereitung sollte die Bezugsart ausdrücklich genannt werden.
Radial und diametral unterscheiden
D_v ist der gemessene Vorbohrdurchmesser, D_f der angestrebte Fertigdurchmesser. Das diametrale Aufmaß ist D_f – D_v. Bei einer ideal runden, koaxialen Bohrung entspricht das radiale Aufmaß der Hälfte dieser Differenz.
Wie verändert die Vorbohrungsstreuung das tatsächliche Reibaufmaß?
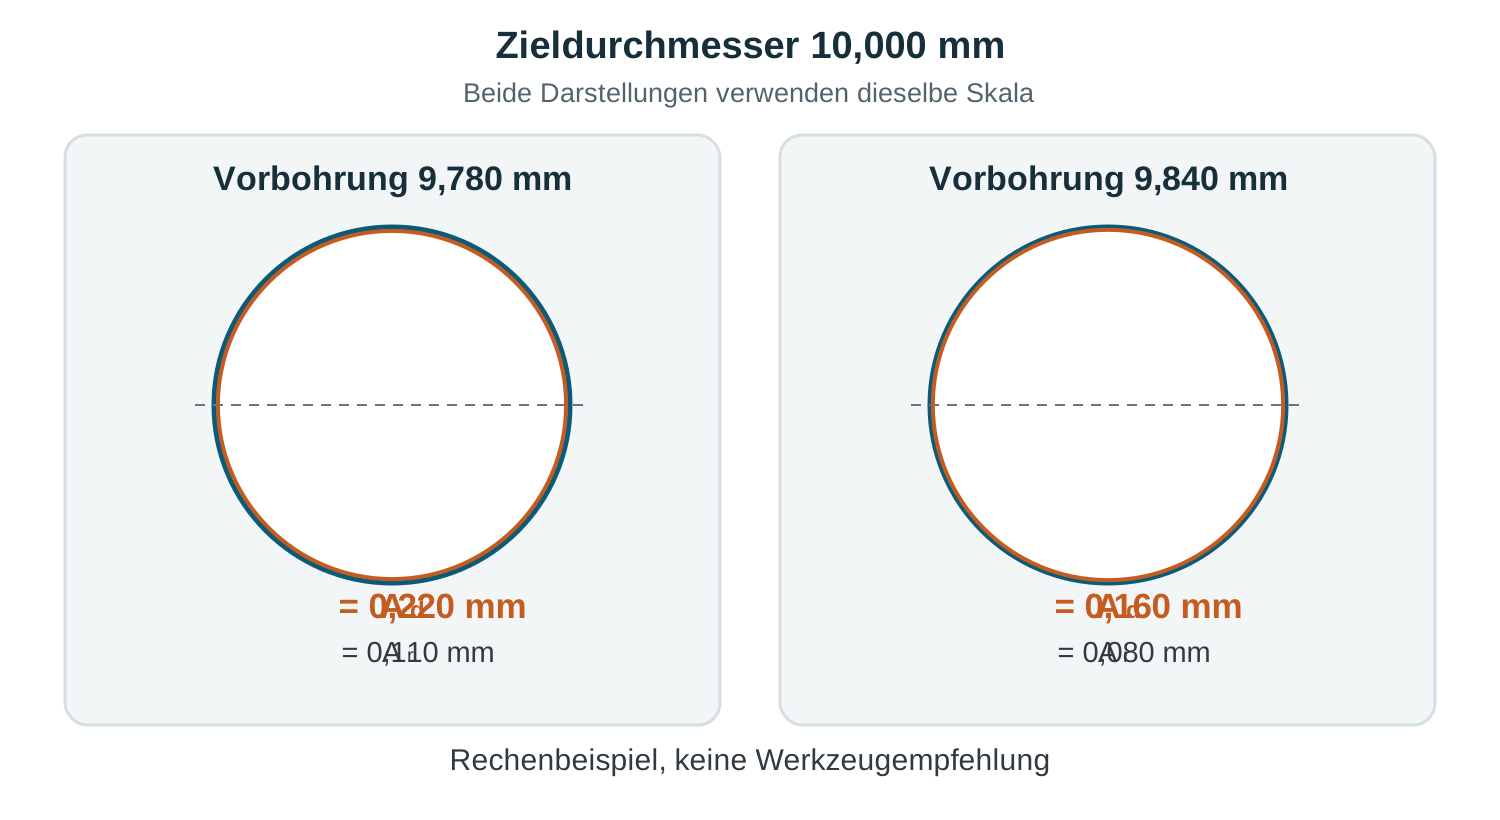
Für die Werkzeugauswahl reicht der Mittelwert der Vorbohrung nicht aus. Entscheidend ist, welcher Aufmaßbereich aus den kleinsten und größten tatsächlich gemessenen Vorbohrungen entsteht.
| Rechengröße | Beispielwert |
|---|---|
| Für die Rechnung verwendeter Zieldurchmesser | 10,000 mm |
| Gemessener Bereich der Vorbohrung | 9,780-9,840 mm |
| Daraus resultierendes diametrales Aufmaß | 0,160-0,220 mm |
Rechenbeispiel, keine Werkzeugempfehlung. Die tatsächliche Fertigmaßstreuung und die örtliche Bohrungsgeometrie sind zusätzlich zu berücksichtigen. Liegt ein Teil des berechneten Bereichs außerhalb der dokumentierten Einsatzgrenzen der vorgesehenen Reibahle, muss zuerst die Vorbearbeitung oder das Werkzeugkonzept geprüft werden.
Streuung statt Mittelwert bewerten
Bei gleichem Fertigdurchmesser erzeugen unterschiedliche Vorbohrdurchmesser unterschiedliche Aufmaße. Für die Werkzeugwahl muss deshalb der tatsächlich gemessene Bereich der Vorbohrung betrachtet werden.
Welche Richtwerte dienen zur ersten Orientierung?
Die folgenden diametralen Werte sind veröffentlichte Hersteller-Richtwerte für allgemeine Werkstoffe. Sie dienen zur ersten Einordnung und ersetzen weder das Datenblatt der eingesetzten Reibahle noch einen dokumentierten Bearbeitungsversuch.
| Fertigdurchmesser | Diametrales Aufmaß |
|---|---|
| bis 6 mm | 0,10-0,20 mm |
| > 6-10 mm | 0,20 mm |
| > 10-16 mm | 0,20-0,30 mm |
| > 16-25 mm | 0,30 mm |
| > 25-40 mm | 0,30-0,40 mm |
| > 40 mm | 0,40-0,50 mm |
Quelle der Richtwerte: Gühring Reibwerkzeuge und empfohlene Untermaße
Produktbezogene Daten können von allgemeinen Tabellen abweichen. Deshalb haben das Datenblatt der tatsächlich eingesetzten Reibahle, die gemessene Vorbohrung und die dokumentierten Einsatzgrenzen Vorrang vor einem allgemeinen Richtwert.
Welche Daten haben bei der Aufmaßwahl Vorrang?
HC nutzt Anwendungserfahrung als Ausgangspunkt, ordnet Zahlenwerte jedoch immer einer konkreten Werkzeugausführung und einem definierten Werkstoffzustand zu. Für eine Empfehlung werden mindestens Reibahlentyp, Schneidstoff, Durchmesserbereich, Werkstoffsorte und Härte, Vorbohrung, Bohrungsart, Maschine, Aufnahme, Rundlauf, Kühlschmierstoff und Prüfanforderung benötigt. Nicht vollständig zugeordnete Erfahrungswerte bleiben interne Auswahlhilfe und werden nicht als öffentliche Startparameter verwendet. Maßgeblich sind die vom Anwender bereitgestellten Einsatzbedingungen und die Freigabe für das konkrete Werkzeug.
So werden HC-Referenzwerte richtig angewendet
- Zuerst Kundenanforderung und reale Einsatzbedingungen erfassen: Zeichnungsmerkmale, Werkstoff und Härte, Vorbohrung, Bohrungsart, Maschine, Aufnahme, Rundlauf, Spannung, Kühlschmierstoff und Prüfmethode.
- Danach die dokumentierten Einsatzgrenzen der konkreten HC-Reibahle prüfen: Werkzeugserie, Schneidstoff, Anschnitt, Schneidenzahl und Durchmesserbereich.
- Allgemeine Hersteller- oder HC-Erfahrungswerte nur zur ersten Einordnung verwenden; Bezugsart des Aufmaßes sowie Einheit und Bedeutung jedes Vorschubwertes müssen eindeutig sein.
- Den gewählten Startwert durch einen Bearbeitungsversuch freigeben und Maß, Form, Lage, Oberfläche, Schneidenzustand und Streuung dokumentieren.
Ein Tabellenwert darf nicht direkt in die Serie übernommen werden. Bei widersprüchlichen Angaben ist vor dem Versuch eine technische Klärung erforderlich; Kundenanforderungen dürfen dokumentierte Werkzeuggrenzen nicht überschreiben. Radiales und diametrales Aufmaß dürfen nicht verwechselt oder addiert werden. Ist bei einem Vorschubwert nicht eindeutig geklärt, ob er je Schneide oder je Umdrehung gilt, wird er nicht zur Berechnung des Maschinenvorschubs verwendet.
Warum reicht ein prozentuales Aufmaß nicht aus?
Ein reiner Prozentwert bildet die Schneidkantenlänge, die Anschnittgeometrie, den Werkstoffzustand und die Qualität der Vorbohrung nicht ab. Bei kleinen Durchmessern kann derselbe Prozentsatz zu wenig Material für einen sicheren Schnitt ergeben; bei großen Durchmessern kann er unnötig hohe Schnittkräfte erzeugen. Auch Maschinenreibahlen, Aufsteckreibahlen, PKD-Reibahlen, verstellbare Reibahlen und Wechselkopf-Systeme benötigen unterschiedliche Prozessfenster.
Welche Faktoren bestimmen das erforderliche Aufmaß?
- Fertigdurchmesser, Toleranz, Rundheit, Zylindrizität und Oberflächenanforderung
- Reibahlentyp, Schneidstoff, Beschichtung, Anschnitt und Zahl der Schneiden
- Werkstoff, Härte, Gefüge, Wärmebehandlung und Zerspanungsverhalten
- Durchmesser, Form, Lage, Geradheit und Oberflächenzustand der Vorbohrung
- Bohrungstiefe, Werkzeugauskragung und Steifigkeit von Maschine, Aufnahme und Werkstück
- Durchgangsbohrung, Sackloch, Querbohrung oder unterbrochener Schnitt
- Rundlauf des eingespannten Werkzeugs und Ausrichtung zwischen Spindel und Bohrungsachse
- Kühlschmierstoffzufuhr, Spanabfuhr und Gefahr des erneuten Spanüberfahrens
Entscheidend ist, ob das örtliche Aufmaß über Umfang und Tiefe innerhalb des Einsatzfensters der gewählten Reibahle bleibt.
Reibaufmaß in sieben Schritten festlegen
| Schritt | Prüffrage | Entscheidung |
|---|---|---|
| 1 | Welche Fertigmaße und Funktionsmerkmale fordert die Zeichnung? | Soll-Durchmesser, Toleranz, Form, Lage und Oberfläche festlegen. |
| 2 | Welche Reibahle ist vorgesehen? | Herstellerdaten, Anschnitt, Schneidstoff und Einsatzgrenzen prüfen. |
| 3 | Wie sieht die Vorbohrung tatsächlich aus? | Nicht nur Nennmaß, sondern Streuung, Form, Achse und Oberfläche messen. |
| 4 | Wie stabil ist das Bearbeitungssystem? | Rundlauf, Aufnahme, Auskragung, Spannung und Maschinenausrichtung bewerten. |
| 5 | Wie werden Späne und Wärme abgeführt? | Kühlschmierstoffzufuhr und Spanweg an Durchgangs- oder Sackloch anpassen. |
| 6 | Welcher Startwert ist technisch begründet? | Produktdaten zuerst verwenden; allgemeine Tabellen nur ergänzend heranziehen. |
| 7 | Wie wird die Freigabe erteilt? | Bearbeitungsversuch mit vorab definierten Prüf- und Abbruchkriterien durchführen. |
Welche Merkmale der Vorbohrung müssen gemessen werden?
| Merkmal | Warum es wichtig ist | Mögliche Prüfung |
|---|---|---|
| Durchmesser und Streuung | Bestimmen das reale Aufmaß und dessen Schwankung. | Geeignetes Innenmessgerät oder abgestimmte Messstrategie. |
| Rundheit | Unterschiedliche Eingriffe belasten die Schneiden ungleichmäßig. | Rundheitsmessung oder ein zur Anforderung passendes Verfahren. |
| Zylindrizität und Konizität | Das Aufmaß kann über die Tiefe stark variieren. | Messung in mehreren Ebenen; bei Bedarf Formmessung. |
| Geradheit und Achsverlauf | Eine Reibahle folgt weitgehend der vorhandenen Bohrung. | Koordinatenmessung oder funktionsbezogene Achsprüfung. |
| Lage zum Bezugssystem | Reiben korrigiert einen Lagefehler nicht zuverlässig. | Prüfung entsprechend Zeichnungsbezügen. |
| Oberfläche und Riefen | Tiefe Riefen können nach dem Reiben sichtbar bleiben. | Visuelle Prüfung, Rauheitsmessung oder Profilprüfung. |
| Tiefe und Grundgeometrie | Bestimmen Spanraum, Anschnittweg und Sacklochtauglichkeit. | Tiefenmessung und Vergleich mit Werkzeuggeometrie. |
Eine Zweipunktmessung liefert einen Durchmesserwert, weist aber nicht automatisch Rundheit, Zylindrizität oder einen korrekten Achsverlauf nach. Prüfmittel und Messstrategie müssen zum jeweiligen Zeichnungsmerkmal passen.
Was passiert bei zu kleinem, zu großem oder ungleichmäßigem Aufmaß?
Zu kleines Aufmaß
Die Schneiden können nicht zuverlässig schneiden, sondern teilweise reiben oder über bereits verdichtete Oberflächen gleiten. Mögliche Folgen sind vorzeitiger Verschleiß, schwankende Oberfläche und eine instabile Maßbildung.
Zu großes Aufmaß
Schnittkräfte, Wärme und Spanvolumen steigen. Das kann Rattern, Schneidenausbrüche, schlechte Spanabfuhr, Maßabweichungen oder Werkzeugbruch begünstigen. Bei besonders großem Materialabtrag kann eine andere Vorbearbeitung oder eine hierfür ausgelegte Reibahlengeometrie erforderlich sein.
Ungleichmäßiges Aufmaß
Konizität, Ovalität, Achsversatz oder eine verlaufene Vorbohrung führen zu wechselnder Schneidenbelastung. Eine Erhöhung des nominellen Aufmaßes behebt die Ursache nicht.
Wie werden typische Qualitätsprobleme beim Reiben systematisch untersucht?
Reiben ist eine Feinbearbeitung einer vorbereiteten Bohrung. Erreichbare Maß-, Form- und Oberflächenqualität hängen nicht nur vom Aufmaß ab, sondern vom gesamten System aus Vorbohrung, Reibahle, Maschine, Aufnahme, Werkstückspannung, Kühlschmierstoff und Messstrategie. Deshalb wird zuerst das Fehlerbild gemessen und zeitlich eingeordnet, bevor ein Parameter geändert wird.
| Beobachtetes Fehlerbild | Zuerst prüfen | Mögliche Korrekturrichtung |
|---|---|---|
| Raue Oberfläche oder Riefen | Schneidenzustand, Aufbauschneiden, Spanabfuhr, KSS-Zufuhr, Rundlauf, Vorbohrungsoberfläche und Schnittdaten | Ursache beseitigen; Werkzeugdaten und KSS an Werkstoff und Bohrungsart anpassen; Späne sicher abführen |
| Rattermarken | Vorschub, Aufmaß, Werkzeugspannung, Auskragung, Spindelrundlauf, Werkstückspannung und Schneidenaufbau | Bearbeitungssystem stabilisieren und anschließend jeweils nur eine Einflussgröße verändern |
| Trichterförmige oder konische Bohrung | Durchmesser am Eintritt, in der Mitte und am Austritt; Achs- und Winkelfehler; Anschnitt; Vorbohrung | Fluchtung und Vorbohrung korrigieren; nur bei passender Anwendung einen abgestimmten Ausgleichshalter prüfen |
| Bohrung von Beginn an zu groß | Werkzeugdurchmesser, Rundlauf in der Aufnahme, Ausrichtung, Aufbauschneiden, Schmierung und Prozessdaten | Werkzeug und Einspannung prüfen; Rundlauf messen; KSS und Schnittdaten mit dem Werkzeugdatensatz abgleichen |
| Bohrung zunächst richtig, später zu groß | Schneidenaufbau, Spananhaftung, Schneidenausbruch, Verschleiß, KSS-Stabilität und thermischen Zustand | Werkzeugzustand und KSS kontrollieren; Veränderung über die gefertigten Teile dokumentieren |
| Bohrung zu klein | Werkzeugverschleiß, zu kleines oder schwankendes Aufmaß, Reiben statt Schneiden, KSS und elastische Rückfederung | Werkzeug und Vorbohrungsstreuung prüfen; Aufmaß nur unter stabilen Bedingungen anpassen |
Warum wird die Oberfläche beim Reiben rau?
Eine schlechte Oberfläche kann durch ungeeignete Schnittgeschwindigkeit oder Vorschub, eine verschlissene beziehungsweise beschädigte Schneide, Aufbauschneiden, behinderten Spanabfluss, mangelhafte Einspannung oder unzureichende Kühlschmierstoffzufuhr entstehen. Ein zu großes Aufmaß erhöht Belastung und Spanvolumen; ein zu kleines Aufmaß kann dazu führen, dass die Schneiden nicht sicher schneiden, sondern reiben. Sehr kleiner Vorschub ist daher nicht automatisch besser.
Die Schneidkanten, Rundschlifffasen und der Übergang zwischen Anschnitt und Führungsbereich müssen zur vorgesehenen Werkzeugausführung passen. Nachschleifen oder Polieren darf nur nach der Hersteller- beziehungsweise HC-Spezifikation durchgeführt werden; eine unkontrollierte manuelle Geometrieänderung kann Durchmesser, Führung und Schneidenverteilung verändern.
Warum entsteht eine trichterförmige oder konische Bohrung?
Ein größerer Durchmesser am Bohrungseintritt ist häufig mit Rundlauf- oder Fluchtungsfehlern, einem fehlerhaften Anschnitt, einer ungenauen Vorbohrung, zu großer Auskragung oder instabiler Werkstückspannung vereinbar. Die Diagnose beginnt mit Messungen in mehreren Ebenen und einer Prüfung der Werkzeugachse gegen die Achse der Vorbohrung.
Eine Führungsbuchse oder ein für die Anwendung ausgelegter Ausgleichs- beziehungsweise Pendelhalter kann definierte Achs- und Winkelfehler kompensieren. Er ersetzt jedoch keine ausreichend genaue Vorbohrung, keine sichere Werkstückspannung und keine Rundlaufprüfung. Bei Drehmaschinen muss die Ausgleichsrichtung zum tatsächlichen Fehler und zur Reibahlenausführung passen.
Darf die Reibahle beim Rückzug rückwärts laufen?
Solange die Schneiden Kontakt mit der Bohrungswand haben, sollte die Reibahle nicht ohne dokumentierte Werkzeugfreigabe entgegen der Schnittrichtung gedreht werden. Bei Handreibahlen weist Gühring ausdrücklich darauf hin, nicht zurückzudrehen. Für Maschinenreibahlen sind Rückzug, Drehrichtung und Rückhubgeschwindigkeit nach Werkzeugdaten und Prozessfreigabe festzulegen, damit Schneiden und Bohrungswand nicht durch erneuten Kontakt oder mitgeführte Späne beschädigt werden.
Was kann eine Reibahle nicht zuverlässig korrigieren?
Eine Reibahle ist ein Werkzeug zur Feinbearbeitung einer bereits ausreichend vorbereiteten Bohrung. Sie ist nicht dafür vorgesehen, größere Lage- oder Achsfehler sicher zu korrigieren. Vor der Werkzeugwahl sind insbesondere folgende Punkte zu prüfen:
- Lagefehler gegenüber dem Bezugssystem
- Achsversatz oder gekrümmter Bohrungsverlauf
- starke Konizität, Ovalität oder tiefe Riefen
- instabile Werkstückspannung oder zu große Werkzeugauskragung
- unzulässiger Rundlauf von Spindel, Aufnahme oder Werkzeug
- ungeeigneter Spanweg bei Sacklöchern oder unterbrochenen Bohrungen
Wenn die Vorbohrung eine größere Korrektur benötigt, sollte geprüft werden, ob Feinbohrwerkzeuge und Ausdrehköpfe technisch geeigneter sind.
Wie wird das Reibaufmaß im Bearbeitungsversuch bestätigt?
Vor einer Aufmaßvariation sind erkennbare Fehler an Werkzeug, Rundlauf, Aufspannung und Kühlschmierstoffzufuhr zu beheben. Unter stabilen Ausgangsbedingungen wird anschließend jeweils eine Einflussgröße verändert. Vor dem Versuch werden außerdem Abnahmekriterien, Messmethode und Abbruchgrenzen festgelegt.
- Mit einem durch Herstellerdaten oder eine vergleichbare Anwendung begründeten Startwert beginnen.
- Nur eine Einflussgröße pro Versuchsschritt ändern.
- Bohrungsmaß, Form, Lage und Oberfläche getrennt bewerten.
- Nicht nur das erste Gutteil, sondern die Streuung über mehrere Teile beobachten.
- Bei Rattern, ungewöhnlichem Verschleiß, unzureichender Spanabfuhr oder instabiler Maßbildung den Versuch stoppen und die Ursache prüfen.
Aus der HC-Anwendungspraxis: Zweistufiges Reibwerkzeug für einen Lagersitz
Bei einem HC-Anwendungsfall wurde ein zweistufiges Reibwerkzeug für zwei Funktionsdurchmesser in einem Lageraufnahmebereich eingesetzt. Der Bearbeitungsbereich bestand aus Stahl der Sorte 16MnCr5. Die Bearbeitung erfolgte auf einem horizontalen GROB-Bearbeitungszentrum mit HSK-A-100-Schnittstelle. Beide Reibstufen wurden in einem Werkzeugkonzept zusammengefasst.
| Stufe | Maßanforderung | Dokumentierter Durchmesser | Drehzahl | Schnittgeschwindigkeit |
|---|---|---|---|---|
| 1 | 90,010–90,023 mm | 90,0154 mm | 450 min⁻¹ | ca. 127 m/min, aus Ø90 mm berechnet |
| 2 | Ø67,3 ±0,05 mm | 67,315 mm | 450 min⁻¹ | ca. 95 m/min, aus Ø67,3 mm berechnet |
Die beiden dokumentierten Durchmesser liegen innerhalb der angegebenen Maßbereiche. Das Fallbeispiel zeigt die Abstimmung von Werkzeugkonzept und Qualitätsprüfung. Da keine Vorbohrungsdurchmesser dokumentiert sind, lässt sich daraus kein Reibaufmaß ableiten.
Welche Reibahle passt zur Anwendung?
Maschinenreibahle bezeichnet die Werkzeugart und den Einsatz auf der Maschine. HSS, VHM, Cermet oder PKD bezeichnen dagegen mögliche Schneidstoffe beziehungsweise Schneidenkonstruktionen. Für die Auswahl werden Werkzeugbauart und Schneidstoff getrennt festgelegt. Die Schneidstoffwahl ist an Werkstoff, Bohrungsmerkmal und Prozessbedingungen zu binden; PKD ist beispielsweise keine universelle Wahl für konventionelle Stahlbearbeitung.
| Ausgangssituation | Mögliche Werkzeuggruppe | Zusätzlich zu prüfen |
|---|---|---|
| Durchgangsbohrung | Maschinenreibahle mit geeigneter Drall- und Anschnittgeometrie; möglicher Schneidstoff HSS, VHM, Cermet oder PKD je nach Werkstoff und Aufgabe | Spanrichtung, Austritt, Grat und Bauteilkante |
| Sackloch | Sacklochtaugliche Maschinenreibahle, gegebenenfalls mit Innenkühlung | Grundabstand, Spanraum und Kühlschmierstoffzufuhr |
| Tiefe Bohrung | Reibahle mit abgestimmter Führung und Innenkühlung | Geradheit, Rundlauf, Auskragung und Spanabfuhr |
| Unterschiedliche Nenndurchmesser in getrennten Anwendungen | Im zulässigen Bereich verstellbare Reibahle | Verfügbarer Einstellbereich; nach jeder Einstellung Werkzeugdurchmesser und Prozess erneut prüfen |
| Kleine Maßkorrektur oder Verschleißausgleich | Aufweitbare oder fein einstellbare Reibahle, sofern für das Produkt vorgesehen | Zulässiger Korrekturbereich, Messstrategie und Schneidenzustand |
| Serienanwendung mit Wechselkonzept | Wechselkopf- oder modularer Aufbau | Schnittstelle, Rundlauf und Wiederholgenauigkeit |
| Aluminium oder andere NE-Metalle | Geometrie und Schneidstoff für den konkreten Werkstoff | Aufbauschneiden, Schmierung und Oberflächenanforderung |
| Größere Korrektur der Vorbohrung | Feinbohr- oder Ausdrehwerkzeug vor dem Reiben | Lage, Achse, Formfehler und verfügbares Aufmaß |
| Mehrere Merkmale in einem Hub | Stufen- oder Kombinationswerkzeug | Toleranzkette, Führungsreihenfolge und Werkzeugsteifigkeit |
Eine Übersicht der verfügbaren Ausführungen finden Sie unter passende CNC-Reibahle auswählen. Für Sacklöcher und tiefe Bohrungen kann außerdem die Seite Reibahlen mit Innenkühlung relevant sein.
Häufige Fragen zum Aufmaß vor dem Reiben
Wird das Reibaufmaß radial oder diametral angegeben?
Beides ist möglich. Ohne eindeutige Kennzeichnung entstehen leicht Fehler. In Arbeitsplan, Zeichnung oder Anfrage sollte ausdrücklich „diametral“ oder „radial“ stehen.
Kann ein Tabellenwert direkt in die Serie übernommen werden?
Nein. Ein Tabellenwert ist ein Startpunkt. Vorrang haben die Daten der konkreten Reibahle, die gemessene Vorbohrung und ein dokumentierter Versuch unter realen Bedingungen.
Wann muss die Vorbohrung vor dem Reiben nachbearbeitet werden?
Wenn nur der Durchmesser angepasst werden muss, kann je nach Geometrie eine geeignete Bohr- oder Aufbohroperation ausreichen. Müssen Achse, Lage oder größere Formfehler korrigiert werden, ist eine dafür geeignete Feinbohr- oder Ausdrehoperation zu prüfen. Gewöhnliches Aufbohren darf nicht mit einer gezielten Achs- oder Lagekorrektur gleichgesetzt werden.
Wie berechnet man den Vorbohrdurchmesser aus dem Reibaufmaß?
Bei diametral angegebenem Aufmaß gilt: Zielwert der Vorbohrung = angestrebter Fertigdurchmesser – diametrales Aufmaß. Ein radiales Aufmaß wird für diese Rechnung zuerst mit zwei multipliziert. Anschließend sind die reale Vorbohrungsstreuung und das Einsatzfenster der vorgesehenen Reibahle zu prüfen.
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Benötigt werden Werkstoff und Härte, Fertigdurchmesser und Toleranz, Vorbohrungsmaß und Formzustand, Bohrungstiefe und -art, Maschine und Aufnahme, Kühlschmierstoffzufuhr, Stückzahl sowie das aktuelle Qualitäts- oder Verschleißproblem.
Reibahle und Aufmaß mit HC abstimmen
Auf Basis Ihrer Zeichnung und Prozessdaten prüft HC, welche Reibahlenausführung infrage kommt, welcher Aufmaßbereich als Startpunkt sinnvoll ist, welche Merkmale der Vorbohrung vorab geprüft werden sollten und wie ein Bearbeitungsversuch aufgebaut werden kann.
Für die technische Prüfung bereitstellen: Werkstoff, Härte, Fertigdurchmesser und Toleranz, Vorbohrungsdaten, Bohrungstiefe, Durchgangs- oder Sackloch, Maschine, Werkzeugaufnahme, Kühlschmierstoffzufuhr, Stückzahl und aktuelles Problem.
Quellen und technische Hinweise
- Gühring Reibwerkzeuge und empfohlene Untermaße
- Gühring Navigator 2013
- Gühring Technischer Teil: Reiben
- MAPAL Reiben und Feinbohren
- MAPAL Pendelhalter für Reiboperationen
HC-Anwendungsnachweis: freigegebener Datensatz zum zweistufigen Reibwerkzeug für einen Lageraufnahmebereich aus 16MnCr5 mit dokumentierten Prozess- und Messergebnissen.
Die genannten Aufmaßbereiche sind Herstellerangaben beziehungsweise technische Beispiele. Für die Anwendung gelten die Daten der tatsächlich eingesetzten Reibahle und die freigegebenen Prozessbedingungen.