
H7-Bohrungen fertigen und richtig prüfen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 20. Oktober 2026
H7 legt ein Größen-Toleranzfeld fest. Eine belastbare Freigabe braucht zusätzlich die vollständige Zeichnung, einen passenden Messprozess und eine vereinbarte Entscheidungsregel.
Inhalt anzeigen
Kurzantwort und PrüfablaufWas legt H7 für den Nenndurchmesser fest?Welche weiteren Zeichnungsmerkmale sind getrennt zu prüfen?Warum garantiert die Reibahlenbezeichnung kein Ergebnis?Wie sieht ein geeigneter Prüfplan aus?Welche Angaben benötigt HC für die Werkzeugauswahl?Häufige Fragen zu H7-BohrungenQuellen und weiterführende InformationenKurzantwort und Prüfablauf
Eine H7-Bohrung ist dann maßlich konform, wenn das spezifizierte Größenmerkmal innerhalb der zugehörigen Grenzmaße liegt und die vereinbarte Entscheidungsregel für die Prüfung erfüllt ist. Dafür müssen Nenndurchmesser, Zeichnungsvorgaben und Messverfahren zusammen betrachtet werden.
Die Angabe H7 beschreibt jedoch nicht sämtliche Anforderungen an eine Bohrung. Form, Lage, Oberflächenbeschaffenheit und zusätzliche Zeichnungseinträge können eigene Nachweise erfordern. Ebenso garantiert eine als „H7-Reibahle“ bezeichnete Werkzeugausführung noch kein entsprechendes Ergebnis am Werkstück.
Für die Fertigung und Prüfung empfiehlt sich diese Reihenfolge:
- Maßgrenzen bestimmen: Welcher Nenndurchmesser und welche Toleranzklasse sind angegeben?
- Zeichnung vollständig auswerten: Welche zusätzlichen Anforderungen gelten für Form, Lage, Oberfläche und Kanten?
- Fertigungsverfahren abstimmen: Kann der vorgesehene Prozess diese Merkmale unter den tatsächlichen Bedingungen erzeugen?
- Prüfung festlegen: Welche Messstellen, Prüfmittel und Entscheidungsregeln ermöglichen eine belastbare Freigabe?
Was legt H7 für den Nenndurchmesser fest?
H7 besteht aus einem Buchstaben und einem Toleranzgrad:
- H bezeichnet bei einer Bohrung die Lage des Toleranzfeldes. Das untere Abmaß beträgt null.
- 7 bezeichnet den Toleranzgrad IT7. Die zugehörige Toleranzbreite hängt vom Nennmaßbereich ab.
H7 bedeutet deshalb weder „±7 µm“ noch eine für alle Durchmesser gleich große Toleranz. Die Grenzmaße ergeben sich aus dem Nenndurchmesser und den zugehörigen Abmaßen. Die tabellierten Werte für Bohrungen und Wellen sind Gegenstand von ISO 286-2. www.iso.org
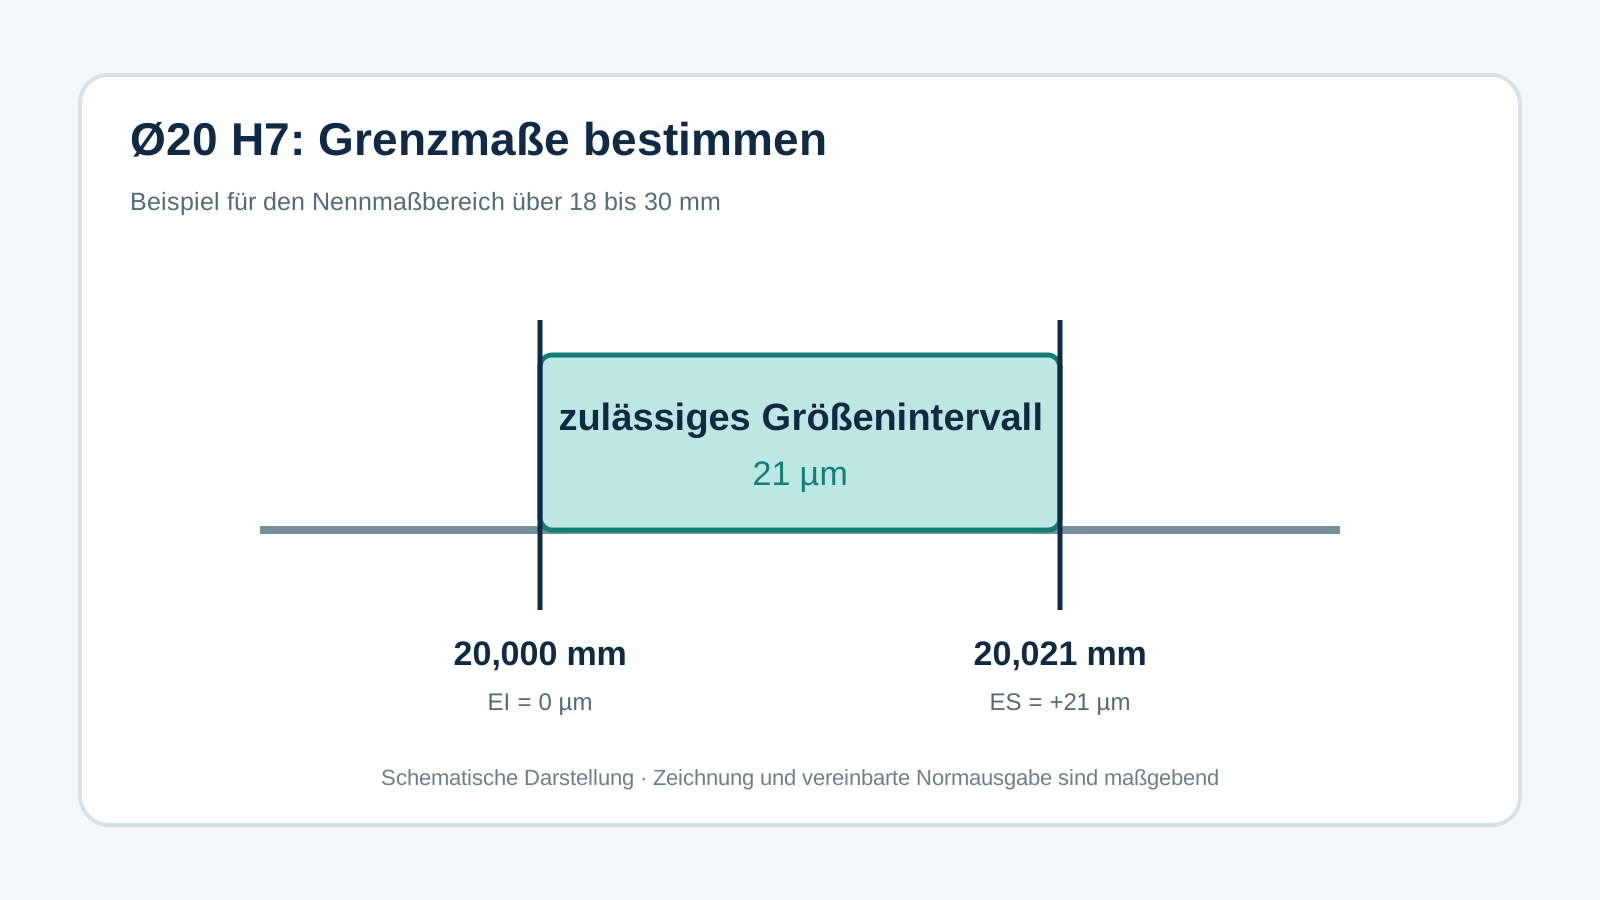
Beispiel: Welche Grenzmaße gelten für Ø20 H7?
Für das Beispiel Ø20 H7 beträgt das untere Abmaß 0 µm und das obere Abmaß +21 µm. Daraus ergeben sich:
| Merkmal | Wert |
|---|---|
| Nenndurchmesser | 20,000 mm |
| Unteres Abmaß EI | 0,000 mm |
| Oberes Abmaß ES | +0,021 mm |
| Mindestmaß | 20,000 mm |
| Höchstmaß | 20,021 mm |
| Toleranzbreite | 0,021 mm beziehungsweise 21 µm |
Die öffentlich zugängliche Toleranztabelle der Hoffmann Group weist für H7 im betreffenden Nennmaßbereich die Abmaße 0 und +21 µm aus. Für einen betrieblichen Prüfplan sind die Werte anhand der für den Auftrag geltenden Normausgabe und Zeichnung zu übernehmen. assets.hoffmann-group.com
Die Angabe H7 beschreibt außerdem noch keine vollständige Passung. Ob sich zwischen Bohrung und Gegenstück Spiel oder Übermaß ergibt, hängt auch von den Grenzmaßen des Gegenstücks ab.
Für die Arbeitsvorbereitung wichtig: Das Werkstücktoleranzfeld ist nicht automatisch das zulässige Herstellmaß des Werkzeugs. Aus „Ø20 H7“ lässt sich daher nicht unmittelbar der erforderliche Schneidendurchmesser einer Reibahle ableiten.
Welche weiteren Zeichnungsmerkmale sind getrennt zu prüfen?
Eine Bohrung kann bei einer Durchmessermessung innerhalb der H7-Grenzen liegen und trotzdem andere Zeichnungsanforderungen verfehlen. Beispielsweise kann ihre Achse falsch liegen, ihre Oberfläche unzulässig sein oder ihre Form vom geforderten Zustand abweichen.
Welche Anforderungen unabhängig zu bewerten sind und welche miteinander verknüpft werden, ergibt sich aus der vollständigen Zeichnung einschließlich der geltenden GPS-Regeln und zusätzlicher Spezifikationen. Eine Hüllbedingung darf beispielsweise weder stillschweigend angenommen noch übergangen werden. ISO 8015 behandelt grundlegende GPS-Regeln; die aktuelle ISO 14405-1:2025 legt Anforderungen zur Angabe linearer Größen fest. ISO 8015 · ISO 14405-1:2025
| Zeichnungsmerkmal | Was muss geklärt werden? | Konsequenz für die Prüfung |
|---|---|---|
| Durchmesser H7 | Welches Größenmerkmal ist spezifiziert? | Messverfahren und Auswertung müssen dazu passen. |
| Rundheit oder Zylindrizität | Gibt es eine gesonderte Formtoleranz? | Einzelne Durchmesserwerte reichen nicht automatisch als Formnachweis. |
| Position oder Orientierung | Welche Bezüge und Toleranzen gelten? | Die Bohrung muss im festgelegten Bezugssystem geprüft werden. |
| Oberflächenbeschaffenheit | Welcher Kennwert und welche Auswertebedingungen sind gefordert? | Eine Durchmesserprüfung ersetzt keine Oberflächenmessung. |
| Tiefe, Fase und Kanten | Welche zusätzlichen Maße und Kantenzustände sind vorgeschrieben? | Diese Merkmale benötigen eigene Prüfschritte. |
| Zusätzliche Größenfestlegungen | Sind besondere Spezifikationsmodifikatoren angegeben? | Prüfstrategie und Freigabekriterium sind entsprechend anzupassen. |
Warum genügt ein einzelner Durchmesserwert nicht?
Ein Messwert beschreibt zunächst das Ergebnis eines bestimmten Messverfahrens an bestimmten Messstellen. Er bildet nicht zwangsläufig die gesamte Bohrung ab.
Bei einer längeren Bohrung kann sich der Durchmesser entlang der Achse verändern. Unterschiedliche Messrichtungen können zudem unterschiedliche Ergebnisse liefern. Deshalb muss der Prüfplan festlegen, wo und in welchen Richtungen gemessen wird.
Auch die Messpunktdichte ist eine bewusste Entscheidung: Wenige Messstellen können für einen nachgewiesen stabilen Serienprozess geeignet sein. Bei einer erstmaligen Prozessfreigabe oder einem Verdacht auf Formabweichungen kann eine umfangreichere Erfassung erforderlich werden.
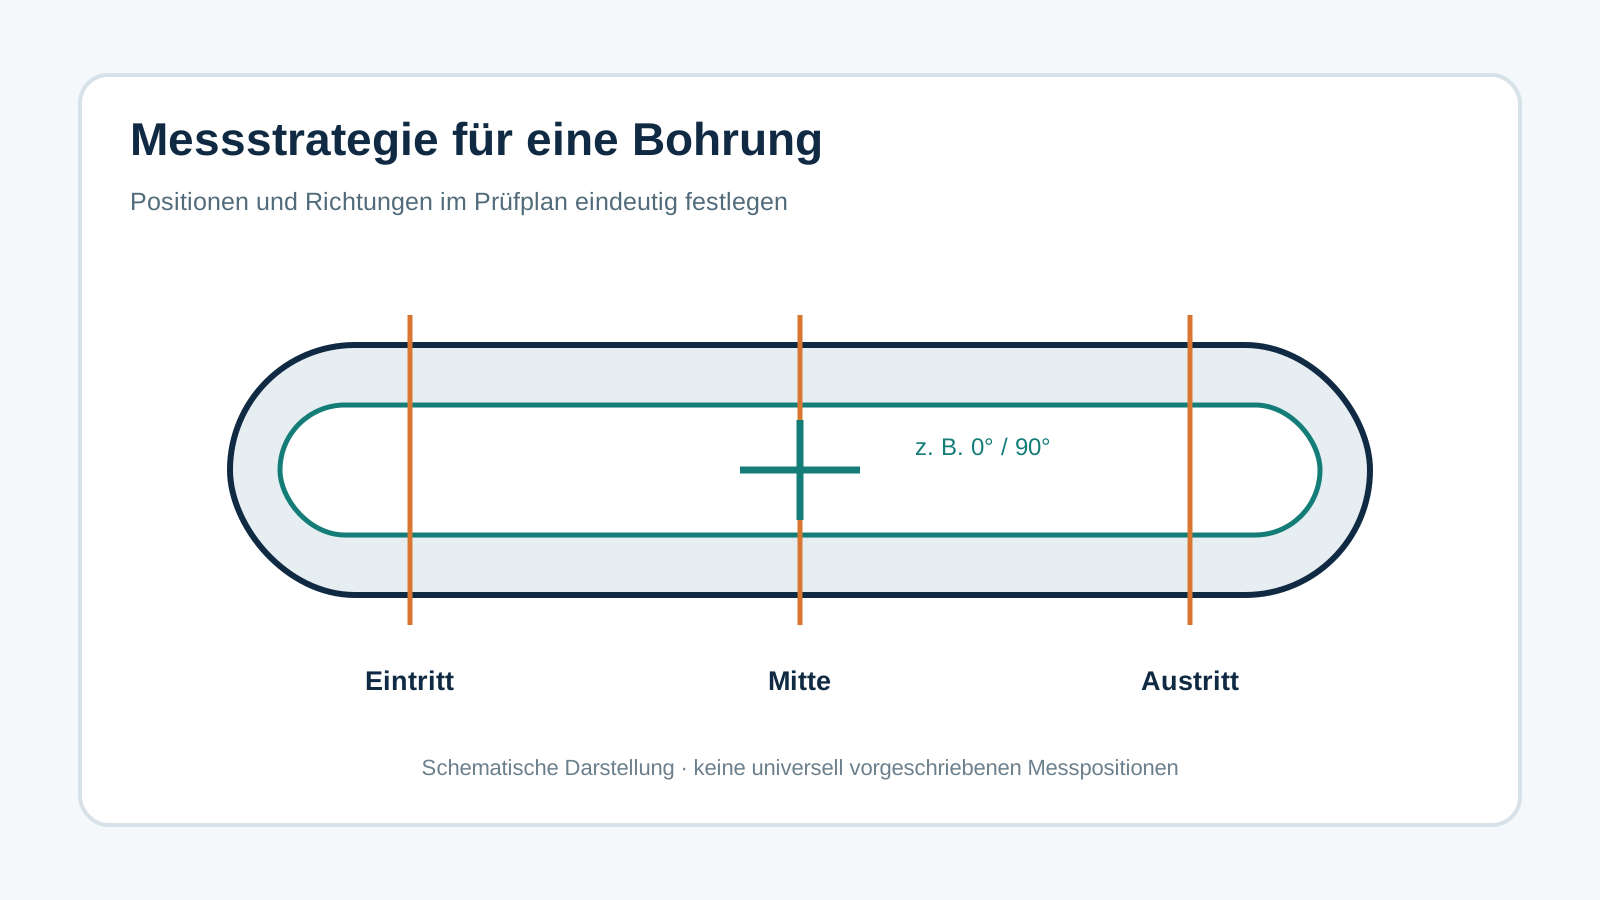
Handlungsentscheidung: Der Durchmesser allein gibt die vollständige Bohrung nicht frei. Messstellen und weitere Merkmale vor dem Produktionsstart festlegen.
Warum garantiert die Reibahlenbezeichnung kein Ergebnis?
Die Werkzeugbezeichnung beschreibt eine vorgesehene Anwendung oder Ausführung. Das Werkstückergebnis entsteht dagegen aus dem Zusammenspiel von Werkzeug, Vorbohrung, Aufnahme, Maschine, Spannung, Werkstoff und Bearbeitungsbedingungen.
Vor der Auswahl einer Reibahle sollten deshalb insbesondere folgende Punkte feststehen:
- Werkstoff und Werkstoffzustand;
- Nenndurchmesser, Bohrungslänge und Bohrungsart;
- Zustand und Lage der Vorbohrung;
- zulässige Maß-, Form- und Oberflächenabweichungen;
- Werkzeugaufnahme, Auskraglänge und Rundlaufbedingungen;
- Kühlschmierung und Möglichkeiten zur Spanabfuhr;
- Spannzustand während der Bearbeitung und während der Prüfung.
Eine Reibahle sollte außerdem nicht ohne Nachweis als Lösung für eine fehlerhafte Bohrungsposition eingeplant werden. Wenn die Achslage bereits vor dem Reiben außerhalb der Anforderungen liegt, muss geprüft werden, ob die vorgesehene Bearbeitungsfolge diese Abweichung überhaupt korrigieren kann.
Muss eine H7-Bohrung gerieben werden?
H7 schreibt kein bestimmtes Fertigungsverfahren vor. Entscheidend ist, ob der gewählte Prozess die vollständigen Anforderungen zuverlässig erfüllt. Je nach Bauteil können Reiben, Feinbohren oder andere geeignete Verfahren infrage kommen.
Wenn Reiben für die betreffende Bohrung vorgesehen ist, erfolgt die Werkzeugauswahl anhand der tatsächlichen Geometrie und Qualitätsziele. Eine erste Einordnung bietet die Übersicht zu CNC-Reibahlen nach Bohrung und Toleranz. Die konkrete Ausführung muss anschließend mit den Bedingungen am Bauteil abgeglichen werden.
Handlungsentscheidung: H7 bestimmt kein Fertigungsverfahren. Werkzeug, Vorbohrung und Prozessfähigkeit müssen am Bauteil bestätigt werden.
Wie sieht ein geeigneter Prüfplan aus?
Ein geeigneter Prüfplan verbindet jede relevante Zeichnungsanforderung mit einer geeigneten Prüfmethode und einer eindeutigen Entscheidungsregel. Die Angabe „H7 prüfen“ allein reicht dafür nicht aus.
1. Prüfgegenstand und Werkstückzustand festlegen
Zu Beginn werden Zeichnungsstand, Merkmalsnummer, Grenzmaße und zusätzliche Anforderungen dokumentiert. Ebenso muss feststehen, in welchem Zustand die Prüfung erfolgt: beispielsweise nach dem Entgraten, Reinigen und Temperaturausgleich.
Bei dünnwandigen oder spannungsempfindlichen Bauteilen ist außerdem relevant, ob im gespannten oder entspannten Zustand geprüft wird. Unterschiedliche Zustände dürfen nicht unbemerkt miteinander verglichen werden.
2. Prüfmittel passend zur Aufgabe auswählen
| Prüfmittel oder Verfahren | Möglicher Einsatz | Was bei der Auswahl zu beachten ist |
|---|---|---|
| Grenzlehrdorn | Prüfung nach festgelegten Gut-/Ausschussregeln | Liefert keinen numerischen Durchmesserverlauf und ersetzt nicht sämtliche weiteren Merkmalsprüfungen. |
| Zweipunkt-Innenmessgerät | Vergleichende Messung an definierten Stellen und Richtungen | Ausrichtung, Einstellung und Messstrategie beeinflussen das Ergebnis. |
| Dreipunkt-Innenmessgerät | Innenmessung mit geeigneter Kontaktanordnung | Die Erfassung von Formabweichungen hängt von Messprinzip und Werkstückform ab. |
| Pneumatisches Messsystem | Vergleichende Prüfung mit bauteilgeeigneter Messanordnung | Erfordert geeignete Einstellmittel und eine validierte Zuordnung zum Prüfmerkmal. |
| Koordinatenmessgerät | Größen- und Lageprüfung im Bezugssystem | Antaststrategie, Zugänglichkeit und Auswertung müssen zur Spezifikation passen. |
| Formmessgerät | Gezielte Prüfung von Formmerkmalen | Messumfang und Auswertung richten sich nach dem geforderten Formmerkmal. |
Die Auflösung eines Prüfmittels ist dabei nicht mit seiner Messunsicherheit gleichzusetzen. Auch ein kalibriertes Gerät ist nicht automatisch für jede H7-Prüfaufgabe geeignet. Maßgebend ist die Fähigkeit des gesamten Messprozesses unter den tatsächlichen Einsatzbedingungen.
3. Messstellen und Prüfumfang definieren
Der Prüfplan sollte die axialen Messpositionen, Messrichtungen und gegebenenfalls die Anzahl der Antastpunkte eindeutig beschreiben. Die Festlegung muss die nutzbare Bohrungslänge und mögliche kritische Bereiche berücksichtigen.
Bei einer Erstfreigabe ist außerdem zu prüfen, ob das Ergebnis über relevante Betriebszustände hinweg stabil bleibt. Dazu können der Maschinenwarmlauf, der Werkzeugzustand oder ein erneutes Einrichten gehören. Eine einzige erfolgreiche Messung belegt noch keine stabile Serienfertigung.
4. Messunsicherheit in die Entscheidung einbeziehen
Nahe einer Toleranzgrenze kann ein angezeigter Wert innerhalb des Toleranzfeldes liegen, ohne dass damit bereits ein belastbarer Konformitätsnachweis vorliegt.
ISO 14253-1 behandelt Entscheidungsregeln für den Nachweis von Konformität beziehungsweise Nichtkonformität unter Berücksichtigung der Messunsicherheit. Welche Regel im konkreten Auftrag anzuwenden ist, muss feststehen, bevor Messergebnisse zur Freigabe verwendet werden. www.iso.org
Rechenbeispiel: Ø20 H7 mit angenommener Messunsicherheit
Das folgende Beispiel erläutert die Entscheidung. Es handelt sich um angenommene Werte, nicht um HC-Messdaten oder die zugesicherte Fähigkeit eines Prüfmittels.
Für das Beispiel gelten:
- Werkstückgrenzen: 20,000 bis 20,021 mm.
- Angenommene erweiterte Messunsicherheit: U = 0,002 mm.
- Verwendete Beispielregel: Konformität wird bestätigt, wenn das gesamte Intervall von Messwert − U bis Messwert + U innerhalb der Werkstückgrenzen liegt.
| Angenommener Messwert | Intervall unter Berücksichtigung von U | Bewertung nach der Beispielregel |
|---|---|---|
| 20,010 mm | 20,008–20,012 mm | Konformität für das betrachtete Größenmerkmal bestätigt |
| 20,020 mm | 20,018–20,022 mm | Keine eindeutige Entscheidung; das Intervall überschneidet die obere Grenze |
| 20,025 mm | 20,023–20,027 mm | Nichtkonformität für das betrachtete Größenmerkmal bestätigt |
Im zweiten Fall liegt der Messwert selbst innerhalb der H7-Grenzen. Das betrachtete Intervall reicht jedoch darüber hinaus. Nach der hier gewählten Regel ist daher weder eine uneingeschränkte Freigabe noch allein daraus ein eindeutiger Ausschussnachweis gerechtfertigt.
Das weitere Vorgehen muss vorab geregelt sein, beispielsweise eine Nachprüfung mit einem geeigneteren Messprozess. Die Beispielregel ersetzt keine auftragsspezifische Vereinbarung.
Auch ein bestätigtes Durchmesserergebnis ist noch keine vollständige Bauteilfreigabe: Zusätzliche Form-, Lage- und Oberflächenanforderungen bleiben zu prüfen.
5. Ergebnisse nachvollziehbar dokumentieren
Für einen verwendbaren Prüfbericht sollten mindestens folgende Angaben vorhanden sein:
| Bereich | Zu dokumentierende Angaben |
|---|---|
| Auftrag und Zeichnung | Bauteil, Zeichnungsnummer, Revision, Merkmalsnummer |
| Anforderung | Nenndurchmesser, Grenzmaße, zusätzliche Spezifikationen |
| Werkstückzustand | Reinigungszustand, Spannzustand, relevante Temperaturbedingungen |
| Messverfahren | Prüfmittel, Identifikation, Einstellmittel, Kalibrierstatus |
| Messstrategie | Messpositionen, Richtungen, Antastung und Auswertung |
| Ergebnis | Einzelwerte beziehungsweise Lehrenergebnis, relevante Korrekturen |
| Entscheidung | Messunsicherheit, angewandte Entscheidungsregel, Bewertung |
| Rückverfolgbarkeit | Datum, Prüfer, Los oder Werkstückidentifikation |
Ein Prüfbericht sollte eindeutig erkennen lassen, ob lediglich das Größenmerkmal oder die vollständige Bohrung mit allen geforderten Eigenschaften freigegeben wurde.
Freigabeentscheidung: Messwert, Messunsicherheit, Entscheidungsregel und alle zusätzlich tolerierten Merkmale gemeinsam dokumentieren.
Welche Angaben benötigt HC für die Werkzeugauswahl?
Eine Anfrage mit der Angabe „Reibahle für H7“ lässt wesentliche Fragen offen. Für eine belastbare Auswahl sollten Zeichnung und Bearbeitungsbedingungen gemeinsam vorliegen.
Besonders hilfreich sind:
- Werkstoff: genaue Bezeichnung und relevanter Zustand;
- Bohrung: Nenndurchmesser, Länge, Durchgangs- oder Sackloch, Unterbrechungen;
- Qualitätsziel: H7-Grenzen sowie Form-, Lage- und Oberflächenanforderungen;
- Vorbereitung: vorhandene Vorbohrung und vorgesehene Bearbeitungsfolge;
- Maschine: Aufnahme, Spannung und Kühlschmierung;
- Menge: Losgröße und erwarteter Bedarf;
- Prüfung: vorgesehenes Messverfahren und bereits vorliegende Ergebnisse.
Diese Angaben bilden die Grundlage, um Werkzeugausführung und Prozessbedingungen aufeinander abzustimmen. Die Bestätigung erfolgt anschließend anhand der am Bauteil vereinbarten Prüfmerkmale.
Zeichnung zur Werkzeugauswahl senden
Geben Sie als Thema beispielsweise „H7-Bohrung – Werkzeugauswahl und Prüfanforderungen“ an und ergänzen Sie Werkstoff, Abmessungen, Qualitätsziel, Maschine und Stückzahl.
Häufige Fragen zu H7-Bohrungen
Welche Angaben fehlen für eine belastbare Auswahl?
H7 allein reicht nicht aus. Ohne Nenndurchmesser lassen sich die Grenzmaße nicht bestimmen. Für die Werkzeugauswahl fehlen außerdem häufig Werkstoff, Bohrungslänge, Vorbohrungszustand und Maschinenbedingungen. Für die spätere Freigabe müssen zusätzlich die vollständigen Zeichnungsanforderungen, das Prüfverfahren und die Entscheidungsregel bekannt sein.
Wann gilt die Empfehlung nicht?
Das Beispiel für Ø20 H7 darf nicht mit derselben Toleranzbreite auf beliebige andere Durchmesser übertragen werden. Der dargestellte Prüfablauf muss außerdem angepasst werden, wenn die Zeichnung besondere Größenfestlegungen enthält, eine andere Normgrundlage vereinbart ist oder die Bohrung mit dem vorgesehenen Prüfmittel nicht ausreichend zugänglich ist. Bei verformungsempfindlichen Bauteilen ist auch der Prüfzustand gesondert festzulegen.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Zunächst werden die konkreten Zeichnungsmerkmale in einen Prüfplan übertragen. Anschließend werden unter dokumentierten Fertigungsbedingungen hergestellte Teile mit geeigneten Prüfmitteln untersucht. Die Freigabe berücksichtigt Messstellen, Messunsicherheit und die vereinbarte Entscheidungsregel. Für eine Serienfreigabe ist zusätzlich nachzuweisen, dass die relevanten Ergebnisse über den vorgesehenen Prozessumfang stabil bleiben.
Reicht ein Grenzlehrdorn zur Prüfung einer H7-Bohrung?
Ein geeigneter Grenzlehrdorn kann Bestandteil des Prüfplans sein. Er liefert jedoch keinen numerischen Durchmesserverlauf und bestätigt nicht automatisch Lage, Oberflächenbeschaffenheit oder sämtliche Formanforderungen. Ob er für die vorgesehene Abnahme genügt, hängt von der vollständigen Spezifikation und den vereinbarten Prüfregeln ab.
Ist eine H7-Bohrung immer eine geriebene Bohrung?
Nein. H7 bezeichnet eine Maßtoleranz und kein Fertigungsverfahren. Das Verfahren wird danach ausgewählt, ob es die geforderten Eigenschaften unter den tatsächlichen Produktionsbedingungen zuverlässig erzeugen kann.
Bedeutet ein Messwert innerhalb der Grenzmaße automatisch „gut“?
Nicht ohne Berücksichtigung der angewandten Entscheidungsregel. Besonders nahe an den Grenzmaßen kann die Messunsicherheit eine eindeutige Konformitätsaussage verhindern. Außerdem gilt ein Durchmesserergebnis nur für das geprüfte Größenmerkmal und ersetzt keine Prüfung weiterer Zeichnungsanforderungen.
Quellen und weiterführende Informationen
- ISO 286-1: Grundlagen des ISO-Toleranzsystems
- ISO 286-2: Toleranzklassen und Grenzabmaße für Bohrungen und Wellen
- ISO 14405-1: Spezifikation linearer Größenmaße
- ISO 14253-1: Entscheidungsregeln unter Berücksichtigung der Messunsicherheit
- ISO 8015: Grundlagen und Regeln der geometrischen Produktspezifikation
- Hoffmann Group: öffentlich zugängliche H7-Toleranztabelle, Seite 11
Für die Anwendung am Bauteil sind die vertraglich geltenden Zeichnungen und Normausgaben maßgebend.