Bohren oder Reiben: Welches Verfahren passt zur Bohrung?
Bohren erzeugt die Bohrung. Reiben bearbeitet eine geeignete Vorbohrung mit kleinem, definiertem Aufmaß auf Fertigmaß. Ob ein Reibgang erforderlich ist, entscheidet deshalb nicht der Wunsch nach „mehr Präzision“, sondern die Kombination aus Zeichnungsanforderung, gemessener Bohrungsqualität, Vorbohrung und Prozessfähigkeit.
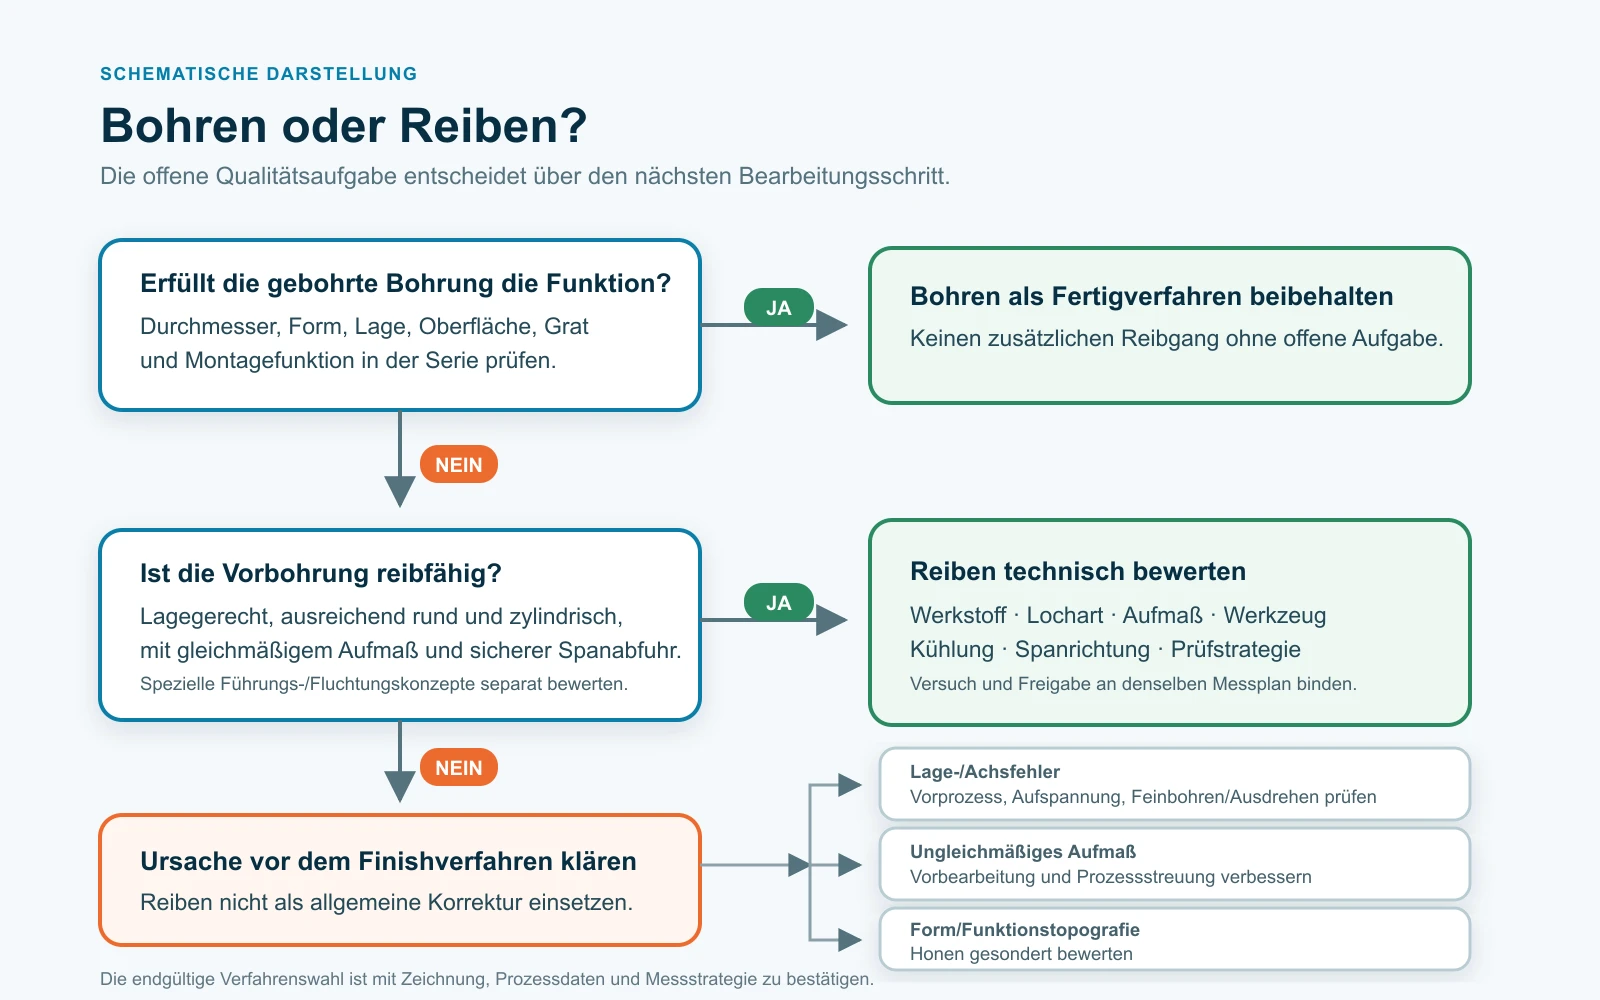
Zur SchnellentscheidungDie Entscheidung in drei Fragen
1. Erfüllt die gebohrte Bohrung bereits die Funktion?
Wenn Durchmesser, Form, Lage, Oberfläche, Grat und Montagefunktion in einer repräsentativen Serie sicher innerhalb der Vorgaben liegen, ist ein zusätzlicher Reibgang technisch nicht automatisch erforderlich.
2. Ist die Vorbohrung reibfähig?
Reiben setzt eine lagegerechte, ausreichend runde und zylindrische Vorbohrung mit gleichmäßigem Aufmaß voraus. Die Reibahle folgt überwiegend der vorhandenen Bohrung.
3. Muss der Prozess Lage oder stark wechselndes Aufmaß korrigieren?
Dann sind Feinbohren, Ausdrehen oder eine verbesserte Vorbearbeitung zu prüfen. Reiben ist kein allgemeines Korrekturverfahren für Achs- und Lagefehler.
Kurzregel: Erst die Funktionsanforderung und die reale Prozessstreuung bewerten, danach das Finishverfahren wählen. Eine einzelne gute Bohrung genügt nicht als Nachweis für die Serie.
Bohren, Reiben und Feinbohren technisch vergleichen
| Kriterium | Bohren | Reiben | Feinbohren beziehungsweise Ausdrehen |
|---|---|---|---|
| Hauptaufgabe | Bohrung aus Vollmaterial erzeugen oder vorbearbeiten | Geeignete Vorbohrung mit kleinem Aufmaß fertigbearbeiten | Vorhandene Bohrung mit einstellbarer Schneide bearbeiten |
| Materialabtrag | Vom vollen Querschnitt bis zum Fertigmaß | Kleiner, definierter Umfangsabtrag | Abhängig von Werkzeug, Zustellung und Ausgangsbohrung |
| Durchmesser | Kann bei stabilem Prozess direkt ausreichen | Kann Fertigmaß und Streuung bei geeigneter Vorbohrung verbessern | Ist über das Werkzeugkonzept häufig einstellbar |
| Form und Oberfläche | Abhängig von Bohrer, Führung, Rundlauf, Spanabfuhr und Werkstoff | Für Maß-, Form- und Oberflächenfinish einer geeigneten Vorbohrung | Geeignet, wenn einstellbarer Durchmesser oder gezielte Geometriebearbeitung verlangt wird |
| Lage und Achse | Werden beim Erzeugen der Bohrung festgelegt | Folgt überwiegend der Vorbohrung; keine zuverlässige große Lagekorrektur | Kann je nach Maschine, Aufnahme und Bearbeitungsstrategie gezielter korrigieren |
| Typische Grenze | Bohrung erfüllt Finishanforderung nicht reproduzierbar | Ungleichmäßiges Aufmaß, starke Form-/Lagefehler, ungeeignete Unterbrechung | Höherer Einstell-, Mess- oder Bearbeitungsaufwand |
Wann genügt Bohren ohne nachfolgendes Reiben?
Ein zusätzlicher Arbeitsgang ist nur dann sinnvoll, wenn er eine noch offene Funktions- oder Prozessanforderung erfüllt. Bohren kann als Fertigverfahren genügen, wenn folgende Punkte gemeinsam bestätigt sind:
- Die gemessene Durchmesserstreuung bleibt über Werkzeugstandzeit, Positionen und Werkstücke innerhalb der Zeichnungstoleranz.
- Rundheit, Zylindrizität, Geradheit und Bohrungsverlauf erfüllen die funktionsrelevanten Vorgaben.
- Die Oberflächenanforderung ist erreicht; Riefen, Aufbauschneiden und Grat beeinträchtigen Montage oder Dichtfunktion nicht.
- Bohrungslage und Achsrichtung sind gegenüber dem festgelegten Bezugssystem nachgewiesen.
- Eintritt, Austritt, Querbohrungen, Sacklochgrund und Spanabfuhr verursachen keine unbeherrschte Streuung.
Prüfhinweis: Das Prüfmuster muss den realen Prozess abbilden – einschließlich Werkzeugverschleiß, Werkstückpositionen, Kühlzustand und Messmethode. Nur dann lässt sich entscheiden, ob Bohren dauerhaft genügt.
Wann ist Reiben als Feinbearbeitung sinnvoll?
Reiben ist sinnvoll, wenn die Vorbohrung bereits richtig positioniert ist und nur ein begrenzter, gleichmäßiger Umfangsabtrag für Fertigmaß, Form oder Oberfläche verbleibt. Gühring weist darauf hin, dass die Reibahle der Vorbohrung folgt und Fluchtungsfehler nicht beseitigt. MAPAL nennt neben dem Durchmesser und der geforderten Bohrungstoleranz auch den Werkstoff als zentrales Auswahlkriterium.
Die Vorbohrung muss geeignet sein
- Durchmesser und Streuung sind gemessen.
- Das Reibaufmaß liegt über Umfang und Tiefe ausreichend gleichmäßig vor.
- Lage, Verlauf und Form sind bereits nahe an der Zielgeometrie.
- Riefen, Härtezonen oder Unterbrechungen sind für die Werkzeugausführung bewertet.
Das Werkzeug muss zur Bohrung passen
- Durchgangs- oder Sackloch und Spanrichtung sind berücksichtigt.
- Anschnitt, Nutform, Schneidstoff und Beschichtung passen zu Werkstoff und Aufmaß.
- Kühlschmierstoff erreicht die Schneiden und transportiert Späne aus der Bohrung.
- Aufnahme, Rundlauf und Werkzeugachse unterstützen den Reibprozess.
Wann ist Reiben nicht die richtige Korrektur?
| Ausgangssituation | Warum Reiben nicht automatisch hilft | Nächster Prüfschritt |
|---|---|---|
| Bohrung liegt außerhalb der Position oder Achsrichtung | Die Reibahle wird von der Vorbohrung geführt und kann einen relevanten Lagefehler nicht zuverlässig beseitigen. | Positionierung und Vorbearbeitung korrigieren; Feinbohren/Ausdrehen bewerten. |
| Aufmaß schwankt stark oder fehlt lokal | Die Schneiden werden ungleich belastet oder schneiden nicht über den ganzen Umfang. | Vorbohrungsprozess, Werkzeugdurchmesser, Rundlauf und Formabweichung prüfen. |
| Starke Konizität, Ovalität oder Riefen | Der geringe Reibabtrag reicht möglicherweise nicht zur vollständigen Korrektur. | Messprofil über die Tiefe aufnehmen und geeignete Vorbearbeitung bestimmen. |
| Unterbrochene Bohrung oder Querkanal | Wechselnde Schneidenlast kann Oberfläche, Maß und Schneidkante beeinträchtigen. | Unterbrechungsgeometrie und dafür freigegebene Werkzeugausführung technisch bewerten. |
| Durchmesser muss häufig eingestellt werden | Eine feste Reibahle bietet keine allgemeine Prozesskompensation. | Verstellbares Reibsystem oder einstellbares Feinbohrwerkzeug prüfen. |
Stoppbedingung: Nicht durch weitere Reibversuche kompensieren, wenn kein umlaufender Span entsteht, der Durchmesser driftet, die Oberfläche sichtbar schlechter wird, starke Vibrationen auftreten oder Schneidenausbrüche erkennbar sind. Ursache und Werkzeugzustand zuerst klären.
Bohren oder Reiben in sieben Schritten entscheiden
Funktionsanforderung aus der Zeichnung ableiten
Fertigdurchmesser, Toleranz, Form, Lage, Oberfläche, Grat, Dicht-, Führungs- oder Montagefunktion getrennt erfassen.
Aktuellen Bohrprozess unter Serienbedingungen messen
Werkstoff, Werkzeugrevision, Maschine, Aufnahme, Rundlauf, Werkstückspannung, Kühlung und Spanabfuhr dokumentieren.
Streuung statt Einzelwert beurteilen
Durchmesser und funktionsrelevante Merkmale über mehrere Werkstücke, Positionen und Werkzeugzustände vergleichen.
Offene Qualitätslücke benennen
Ist das Problem Maß, Form, Oberfläche, Lage, Grat oder Prozessfähigkeit? Diese Aufgaben verlangen unterschiedliche Korrekturen.
Vorbohrung auf Reibfähigkeit prüfen
Aufmaß, Form, Lage, Tiefe, Lochtyp, Unterbrechungen und Zugang mit dem vorgesehenen Reibwerkzeug abgleichen.
Reiben mit Alternativen vergleichen
Bei Lage- oder Achsfehlern sind zunächst Vorbearbeitung und Werkstückspannung sowie gegebenenfalls Feinbohren beziehungsweise Ausdrehen zu prüfen. Honen ist gesondert zu bewerten, wenn Form und funktionale Oberflächentopografie im Vordergrund stehen; eine Lagekorrektur darf daraus nicht allgemein abgeleitet werden.
Versuch und Freigabe an Messdaten binden
Nur eine gezielte Einflussgröße verändern; notwendige gekoppelte Anpassungen dokumentieren. Ergebnis und Schneidenzustand gegen denselben Prüfplan bewerten.
Welcher Prüfplan bestätigt die Verfahrenswahl?
| Merkmal | Geeignete Prüfung | Zu dokumentieren |
|---|---|---|
| Durchmesser – Messwert | Passendes Innenmessgerät oder geeignete pneumatische Messung | Messquerschnitt, Richtung, Temperatur, Messwerte und Eignung des Messsystems |
| Durchmesser – Grenzprüfung | Freigegebene Gut-/Ausschusslehre | Lehrenkennzeichnung, Prüfstatus und Gut-/Ausschussergebnis |
| Rundheit / Zylindrizität | Formmessung oder dafür geeignete Messstrategie | Messschnitte, Tiefe, Bezug und Auswertung |
| Lage / Achse | Koordinatenmessung oder funktional geeignete Prüfung gegen das Zeichnungsbezugssystem | Bezüge, Antaststrategie und Lageabweichung |
| Oberfläche | Rauheitsmessung und Sichtprüfung entlang der vorgesehenen Messrichtung | Kennwert, Filter, Messstrecke und auffällige Riefen |
| Prozessfähigkeit | Repräsentative Folge über Positionen und Werkzeugzustand | Streuung, Trend, Ausschuss, Nacharbeit und Werkzeugzustand |
Welche Lösung ist pro Gutteil wirtschaftlicher?
Die technische Eignung kommt zuerst. Danach werden beide Prozessketten auf derselben Basis verglichen. Ein zusätzlicher Reibgang kann sich rechnen, wenn er Streuung, Ausschuss oder aufwendige Nacharbeit reduziert. Er ist dagegen unnötiger Aufwand, wenn Bohren die Funktion bereits stabil erfüllt.
Zu erfassende Aufwände
Werkzeugkosten, Bearbeitungszeit, Werkzeugwechsel, Voreinstellung, Messaufwand, Kühlung, Nacharbeit und Ausschuss.
Zu erfassende Risiken
Prozessstreuung, Werkzeugbruch, Maßdrift, ungeplante Stopps, fehlende Austauschbarkeit und Funktionsausfall.
Vergleichen Sie keine theoretische Idealzeit mit einem realen Serienprozess. Grundlage sind bestätigte Bearbeitungs- und Prüfdaten derselben Werkstückanforderung.
Vom Verfahren zur passenden Werkzeugauswahl
Wenn Bohren genügt, erfolgt die Auswahl nach Werkstoff, Durchmesser, Tiefe, Eintritt/Austritt, Kühlung und Spanabfuhr. Wenn Reiben erforderlich ist, kommen Vorbohrung, Aufmaß, Lochtyp, Toleranz, Oberfläche und gewünschte Spanrichtung hinzu. Bei einstellbarer Korrektur oder Lageanforderungen ist die Feinbohrlösung separat zu bewerten.
Häufige Fragen zu Bohren und Reiben
Ist Reiben grundsätzlich genauer als Bohren?
Kann eine Reibahle eine falsch positionierte Bohrung korrigieren?
Muss vor dem Reiben immer vorgebohrt werden?
Wann ist Feinbohren statt Reiben sinnvoll?
Welche Daten benötigt HC für eine Verfahrensbewertung?
Technische Quellen
- Gühring: Reiben – Definition und Einordnung des Verfahrens
- Gühring: Vorbohrung, Aufmaß und Anwendung von Reibwerkzeugen
- MAPAL: Reiben und Feinbohren – Auswahlkriterien und Werkzeugkonzepte
- Autor
- Kevin Zeng, CEO
- Technische Prüfung
- Jiack Liu, Technischer Direktor
- Prüfumfang
- Verfahrensabgrenzung Bohren, Reiben, Feinbohren und Honen sowie Mess- und Entscheidungslogik
- Ergebnis
- fachlich freigegeben
- Stand
- 8. Oktober 2026
Bohrungsprozess mit HC bewerten
Auf Grundlage Ihrer Zeichnung und Prozessdaten prüft HC, ob der vorhandene Bohrprozess genügt, eine geeignete Reiboperation infrage kommt oder ein anderes Finishverfahren bewertet werden sollte.
Übermitteln Sie Zeichnung, Werkstoff, Bohrungsdaten, Qualitätsanforderung und vorhandene Messwerte. Für die erste Anfrage genügen eine erreichbare Kontaktmöglichkeit, die konkrete Bohrungsaufgabe und eine verständliche Problembeschreibung; fehlende technische Angaben können nachgereicht werden.
Bohrungsanwendung anfragen