
Reiben bei Querbohrungen und unterbrochenem Schnitt
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 24. Oktober 2026
So beurteilen Sie, ob die gewählte Reibahle eine Querbohrung oder Nut überfahren kann: welche Kontakte sich ändern, welche Geometrie geprüft werden muss und wie die Übergänge am Bauteil nachgewiesen werden.
Inhalt anzeigen
KurzantwortEntscheidung nach AusgangssituationWelche Unterbrechungen liegen vor?Wie verändern sich Führung und Schneidenbelastung?Welche Geometrie ist zu prüfen?Wie wird am Übergang gemessen?Wie wird die Auslegung im Versuch bestätigt?Welche Angaben werden benötigt?Wie unterstützt HC?Häufige FragenQuellen und GrenzenSchnellanfrage
Kurzantwort
Eine Reibahle kann eine Bohrung mit Querbohrung oder Nut nur dann zuverlässig fertigen, wenn Schneide, Führung und Spanabfuhr den Kontaktwechsel an der Öffnung überstehen. Ob das gelingt, hängt nicht allein von Bohrungsdurchmesser und Toleranz ab, sondern von der Umfangslage der Öffnung, den verbleibenden geschlossenen Wandbereichen und der konkreten Werkzeuggeometrie.
Die Beurteilung beginnt deshalb nicht bei der Werkzeugbezeichnung, sondern bei der Beschreibung der Unterbrechung: Wo liegt die Öffnung, wie groß ist sie im Umfang, welche Wandbereiche bleiben geschlossen, und in welcher Reihenfolge wurde gebohrt? Erst daraus lässt sich ableiten, welche Kontakte beim Überfahren verloren gehen, welche Strukturen überhaupt prüfenswert sind und welche Messstellen am Bauteil noch Aussagekraft haben.
Drei Grenzen sind dabei von Anfang an zu beachten:
- Eine spiralgenutete Reibahle ist ein prüfenswerter Kandidat, aber keine automatische Lösung. Drallrichtung, Schneidrichtung, Spanweg und die Frage Blind- oder Durchgangsloch müssen zusammen bewertet werden; die bloße Existenz einer Querbohrung bestimmt keine Werkzeugstruktur.
- Schnittdaten lassen sich nicht aus einer Tabelle übernehmen. Kontaktfläche, Restwand und Bewegungsablauf im Öffnungsbereich sind werkstück- und werkzeugabhängig und müssen im Versuch bestätigt werden.
- Reiben ist keine Entgratung. Die Anforderung an die Kante der Verschneidung und die Anforderung an die gereibte Fläche werden getrennt definiert und getrennt nachgewiesen.
Abgrenzung dieses Artikels: Er behandelt ausschließlich das Reiben über eine bereits vorhandene Unterbrechung. Das Bohren der Querbohrung selbst, der Vergleich der Bearbeitungsfolge A → B und B → A sowie die Bohrerauswahl sind in Querbohrungen bohren bei unterbrochenem Schnitt beschrieben. Gratentfernung und Gratnachweis an der Verschneidung stehen in Querbohrungen entgraten und Restgrate prüfen. Die allgemeine Fehlersuche an Bohrungen ohne Querbohrung bleibt Bohrungsfehler: Durchmesser, Oberfläche und Diagnose vorbehalten.
Entscheidung in fünf Schritten
Die Reihenfolge der Prüfungen entscheidet darüber, ob eine Aussage zur Werkzeugeignung belastbar ist. Die folgende Tabelle ist eine Prüfreihenfolge und keine Typ- oder Parameterempfehlung: Jede Zeile endet mit einer Darstellung oder Messung, nicht mit einer Kaufentscheidung.
| Ausgangssituation | Zuerst prüfen | Nächster Schritt |
|---|---|---|
| Einzelne Querbohrung | Lage, Durchmesser, Kreuzungswinkel und verbleibende Wandbereiche | Eingriff und Führung über den Werkzeugweg darstellen |
| Mehrere versetzte Querbohrungen | Abstände und Überlagerung der Unterbrechungen | Gesamte Kontaktfolge prüfen |
| Längsnut oder breite Öffnung | Umfangslage und verbleibende Kontaktbereiche | Geometrie und Werkzeugabstützung gemeinsam bewerten |
| Sackloch mit Querbohrung | Bodenabstand, Spanraum und Kühlmittelweg | Spanabfuhr vor Festlegung der Geometrie klären |
| Schäden am Übergang | Lage des Fehlers und Zustand derselben Schneide | Vorbohrung, Schneide und Übergang gemeinsam untersuchen |
Die grundsätzliche Auswahl einer Reibahle nach Bohrungsmaß, Toleranz und Tiefe ist in Reibahlen auswählen für präzise Bohrungen beschrieben. Dieser Artikel setzt einen Schritt später an: Die Reibahle ist vom Maß her grundsätzlich geeignet, offen ist, ob sie die Unterbrechung verträgt.
Welche Unterbrechungen liegen vor?
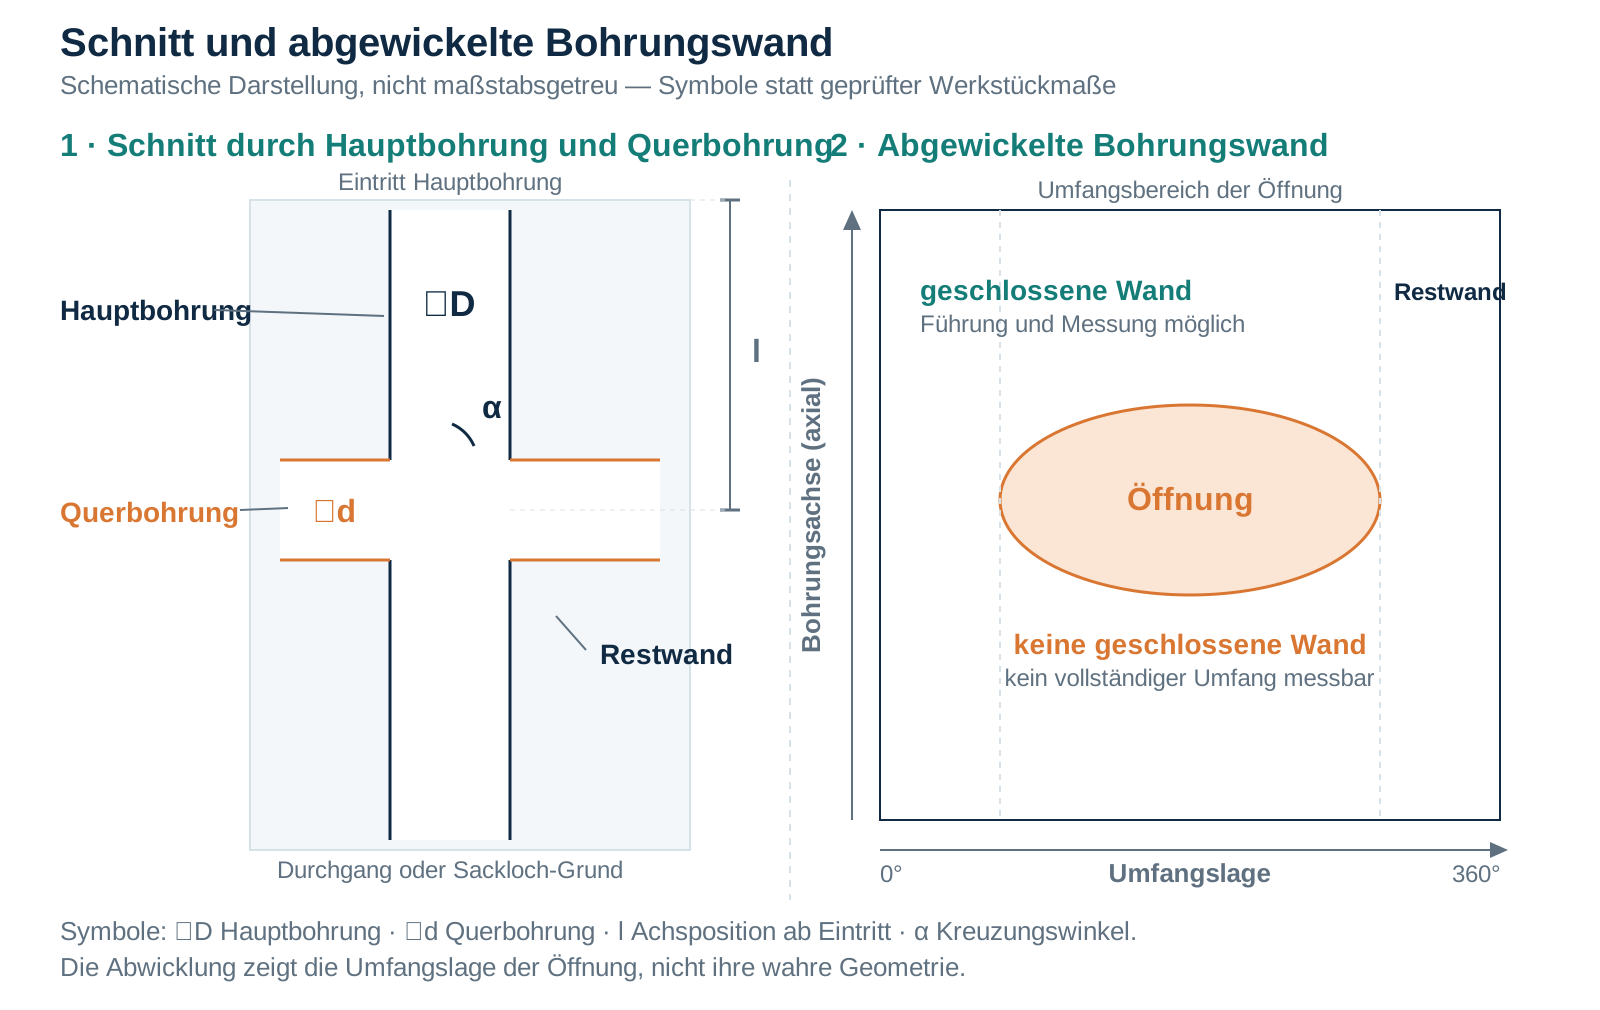
Eine brauchbare Ausgangsbeschreibung enthält Lage, Größe und Umfangswirkung der Öffnung. Der Satz „In der Bohrung ist eine Querbohrung“ reicht dafür nicht aus — er beschreibt weder, wie viel Wand verloren geht, noch wie lange die Führung unterbrochen ist.
Querbohrungen nach Lage und Schnittwinkel erfassen
- Durchmesser, Tiefe und axiale Position von Hauptbohrung und Querbohrung, jeweils mit einem gemeinsamen Bezugspunkt.
- Kreuzungswinkel und Versatz: orthogonal, schräg oder exzentrisch, sowie die Form des Durchdringungsbereichs.
- Anzahl der Querbohrungen und, bei mehreren, Abstand und Umfangslage zueinander.
- Abstand der Öffnung zu Bohrungseintritt, Bohrungsaustritt und — bei Sackloch — zum Bohrungsgrund.
- Verbleibende Wandbereiche und lokale Dünnstellen, die beim Reiben noch geschlossene Fläche bieten.
Nuten und größere Öffnungen getrennt beurteilen
- Längsnut, Ringnut, Fenster und lokaler Wandverlust sind unterschiedliche Fälle und werden nicht gleich behandelt.
- Die axiale Länge einer Nut und ihre umfangliche Ausdehnung sind zwei getrennte Angaben; beide werden festgehalten.
- Eine Querbohrung mit bestimmtem Durchmesser und eine Nut mit derselben axialen Breite erzeugen nicht denselben Kontaktverlauf.
Bearbeitungsfolge und Grat vor dem Reiben dokumentieren
- Welche Bohrung wurde zuerst hergestellt, und welche Kanten sind dabei entstanden?
- Liegen an der Verschneidung bereits Grat, Späne oder umgelegte Kanten, bevor gereibt wird?
- Ob eine Vorentgratung nötig ist, ergibt sich aus Struktur und Qualitätsziel — nicht aus einer allgemeinen Regel. Die Verfahren selbst sind in Querbohrungen entgraten und Restgrate prüfen beschrieben.
- Vorbestehende Schäden und nach dem Reiben hinzugekommene Schäden werden getrennt aufgezeichnet; sonst ist keine Zuordnung möglich.
Das Ergebnis dieser Arbeiten ist eine strukturierte Eingangsbeschreibung. Sie ist die Voraussetzung für jede weitere Aussage dieses Artikels:
| Angabe | Was festzuhalten ist | Warum es für das Reiben zählt |
|---|---|---|
| Lage der Öffnung | Axiale Position mit Bezugspunkt, Abstand zu Eintritt, Austritt und Grund | Bestimmt, an welcher Stelle des Werkzeugwegs der Kontakt wechselt |
| Umfangswirkung | Winkelbereich der Öffnung und verbleibende geschlossene Wand | Entscheidet, ob Führung und Messung noch greifen |
| Öffnungsgröße | Durchmesser der Querbohrung bzw. axiale und umfangliche Breite der Nut | Unterscheidet kurzen Kontaktverlust von langem Führungsverlust |
| Restwand | Verbleibende Wandstärke und lokale Dünnstellen | Beeinflusst Stabilität während des Überfahrens |
| Bearbeitungsfolge | Reihenfolge der Bohrungen und bereits vorhandener Grat | Trennt alte Schäden von neuen |
| Prüfzugang | Erreichbare Messstellen und Sichtverhältnisse | Entscheidet, wie der Übergang nachgewiesen werden kann |
Wie verändern sich Führung und Schneidenbelastung?
Beim Überfahren der Öffnung ändern sich zwei Dinge gleichzeitig: der Schneideneingriff und die Führung. Sie zu trennen ist die Voraussetzung dafür, ein Schadensbild der richtigen Ursache zuzuordnen — und dafür, im Versuch die richtige Größe zu ändern.
Schneideneingriff und Führung getrennt betrachten
- Am Schnitt werden Schneidteil, vorhandener Zylindersitz und tatsächliche Führungsbereiche getrennt markiert; „die Reibahle“ als Ganzes ist keine prüfbare Angabe.
- Bei mehrschneidigen Reibahlen und bei Werkzeugen mit eigenen Führungsleisten sind die Funktionen unterschiedlich verteilt.
- Geprüft wird, ob die Führung noch geschlossene Wand berührt, während die Schneide die Öffnung überquert.
- Die Aussage „die Führung ist lang genug“ ersetzt nicht die Prüfung der umfanglichen Kontaktverteilung: Länge allein sagt nichts darüber, ob im kritischen Winkel überhaupt Führungsfläche vorhanden ist.
MAPAL beschreibt für Werkzeuge mit Führungsleisten Schneid- und Führungsfunktion als getrennte Aufgaben (Tools with guide pads). Diese Differenzierung ist eine Aussage über die Funktionsebene. Sie überträgt sich nicht automatisch auf jede Reibahle und ist keine Aussage über die Eignung einer bestimmten HC-Struktur.
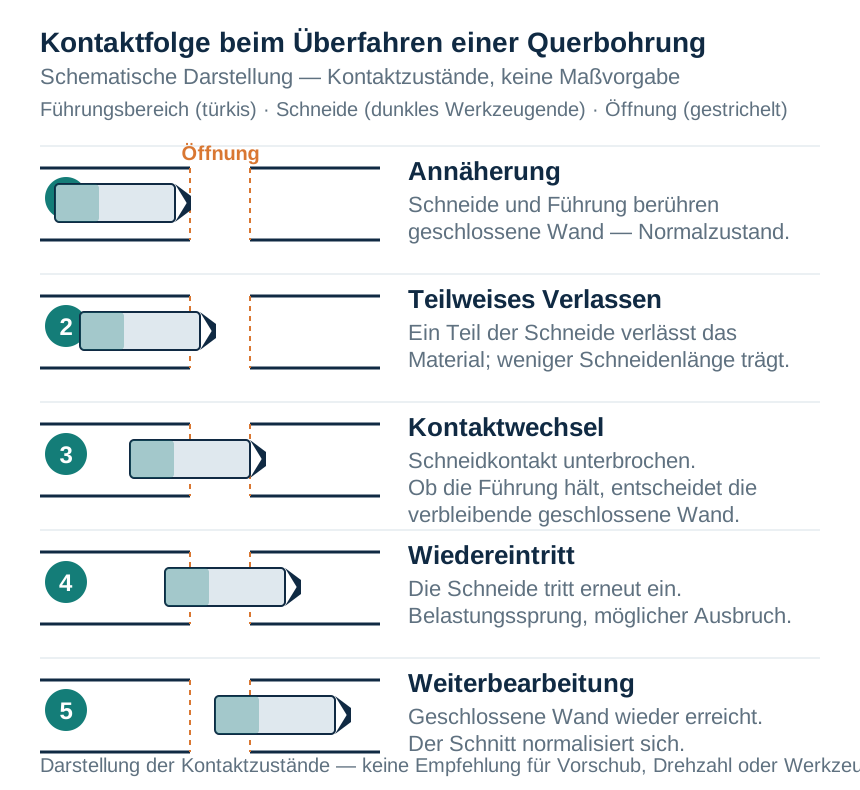
Die fünf Kontaktphasen beim Überfahren einer Öffnung:
- Phase 1 und 5 sind der Referenzzustand: geschlossene Wand, normaler Schnitt.
- In Phase 2 und 3 trägt nur noch ein Teil der Schneidenlänge; die Führung entscheidet, ob das Werkzeug in der Spur bleibt.
- Phase 4 ist der kritische Belastungssprung: Die Schneide trifft wieder auf Material — an dieser Stelle entstehen typische Ausbrüche am Anschnitt.
Schematische Darstellung, nicht maßstabsgetreu: Kontaktfolge beim Überfahren einer Öffnung, türkis der Führungsbereich, dunkles Werkzeugende die Schneide, gestrichelt die Öffnung. Zum Vergrößern anklicken.
Austritt, Unterbrechung und Wiedereintritt unterscheiden
Über den Werkzeugweg hinweg lassen sich fünf Zustände auseinanderhalten. Sie beschreiben, was zu prüfen ist — nicht, was bereits nachgewiesen ist:
- Annäherung an die Öffnung: Schneide und Führung berühren geschlossene Wand.
- Teilweises Verlassen des Materials: ein Teil der Schneide verliert den Kontakt, die Belastung verteilt sich auf weniger Schneidenlänge.
- Kontaktwechsel: der Schneidkontakt ist unterbrochen; nur die Führung hält das Werkzeug in der Spur.
- Wiedereintritt: die Schneide trifft erneut auf Material — Belastungssprung mit möglichem Ausbruch am Anschnitt.
- Weiterbearbeitung: geschlossene Wand ist wieder erreicht, der Schnitt normalisiert sich, eingetretene Schäden bleiben sichtbar.
Jedes in einer Phase beobachtete Phänomen ist ein Hinweis, kein Nachweis. Welcher Mechanismus vorliegt, muss über Schneidenposition, Werkzeugweg und Schadensbeginn zugeordnet werden.
Fehlerbilder mit ihrer Position abgleichen
Die Position eines Fehlers relativ zur Öffnung ist die wichtigste Information, die ein Schadensfoto liefern kann. Sie grenzt die Hypothesen ein, mehr nicht:
| Beobachtung | Zu prüfende Hypothese | Erforderlicher Nachweis |
|---|---|---|
| Ausbruch am Anschnitt | Belastung beim Wiedereintritt | Zuordnung von Schneide, Werkzeugweg und Schadensbeginn |
| Riefen hinter der Querbohrung | Spanmitnahme oder beschädigte Schneide | Bohrungsbild, Spanbefund und Schneidenkontrolle |
| Maßabweichung nahe der Öffnung | Kontaktänderung oder Messbeeinflussung | Vergleichsmessung und Prüfung des Messverfahrens |
| Wiederkehrende Formabweichung | Zusammenhang mit Werkzeug- oder Werkstücksystem | Formmessung, Aufspannung und Werkzeugzustand |
Ein einzelnes Foto einer ausgebrochenen Schneide belegt nicht, dass die Unterbrechung die Ursache ist. Belastbar wird die Aussage erst, wenn Schneidenposition, Werkzeugweg und Schadensbeginn zusammen ausgewertet und mit dem Zustand derselben Schneide vor dem Versuch verglichen werden.
Welche Geometrie ist zu prüfen?
Die folgenden Strukturmerkmale sind Prüfgegenstände, keine Lösungszusagen. Jedes Merkmal wirkt nur im Zusammenspiel mit Werkstoff, Vorbohrung, Aufmaß und Öffnungsgeometrie; einzeln betrachtet taugt keines zur Auswahl.
Drallrichtung, Schneidrichtung und Spanweg zusammen prüfen
- Drallrichtung, Schneidrichtung und Vorschubrichtung werden getrennt benannt und nicht gleichgesetzt.
- Die Spanabfuhr ergibt sich aus Blind- oder Durchgangsloch, dem tatsächlichen Austritt und dem Kühlmittelweg — nicht aus der Nutrichtung allein.
- Die Schneide überquert die Öffnung in einer bestimmten Umfangslage; diese Lage wird mit der Nutrichtung abgeglichen.
- Eine allgemeine Regel der Form „Rechtsdrall für Sacklöcher“ wird hier nicht gegeben: Sie setzt eine vollständige Werkzeugdefinition voraus, die in diesem Artikel nicht geprüft ist.
Hannibal Carbide Tool stellt in seinen technischen Hinweisen zu Reibahlen den Zusammenhang zwischen spiralgenuteten Ausführungen und dem Arbeiten über Kreuzbohrungen, Nuten und vergleichbare Unterbrechungen dar und weist darauf hin, die Ausführung nach Blind- oder Durchgangsloch zu wählen (Reamers – Technical Support). Diese Aussage bleibt im Anwendungsbereich des Herstellers. Sie wird hier nicht zu einer Regel für alle Reibahnen und nicht zu einer HC-Produktaussage erweitert.
Anschnitt, Schneidenanordnung und Führungsbereiche bewerten
- Form und Länge des Anschnitts werden daraufhin geprüft, wie sie mit der axialen Lage der Öffnung zusammenspielen.
- Schneidenzahl, Zahnteilung und umfangliche Schneidenlage werden gemeinsam mit der tatsächlichen Öffnungslage betrachtet.
- Zylindersitz, Führungsleisten, ihre Länge und ihre Position müssen der Zeichnung des konkreten Werkzeugs entnommen werden; aus der Typenbezeichnung folgen sie nicht.
- Schneidenpräparation, Grundwerkstoff und Beschichtung werden mit Werkstoff und bekanntem Schadensbild gemeinsam bewertet.
- Eine stärkere Schneidenpräparation oder eine verlängerte Führung wird nicht als grundsätzlich problemlösend dargestellt: Beides verändert mehrere Größen gleichzeitig und muss im Versuch bestätigt werden.
Schälreibahlen nur bei passender Durchgangsgeometrie berücksichtigen
Gühring beschreibt seine Form-C-Schälreibahle mit einem langen, flachen Anschnitt und führt unter den Anwendungsfällen unterbrochenen Schnitt sowie Kreuzbohrungen an; gleichzeitig ist diese Ausführung für Durchgangsbohrungen vorgesehen (Reibwerkzeuge). Für eine Blindlochanwendung mit Querbohrung folgt daraus keine Eignung. Aus der Beschreibung eines Herstellers wird außerdem nicht abgeleitet, dass HC eine gleichwertige Struktur anbietet.
Wann muss die Bearbeitungsfolge geändert werden?
In folgenden Situationen ist die geplante Folge kein Prüfgegenstand mehr, sondern selbst zu ändern — die Entscheidung darüber liegt bei Fertigung und Qualität:
- wenn über die Öffnung hinweg keine nutzbare Führung oder Abstützung vorhanden ist;
- wenn Lage, Form oder Aufmaß der Vorbohrung die geplante Bearbeitung nicht tragen (Welches Aufmaß sollte vor dem Reiben verbleiben?);
- wenn für die Späne aus der Öffnungszone kein gangbarer Weg besteht (Reibahlen mit Innenkühlung);
- wenn die Anforderungen an den Grat der Verschneidung und an die Sauberkeit der fertigen Bohrung im selben Durchgang nicht zu erfüllen sind;
- wenn die Werkzeuglösung von ungeprüften Bedingungen vor Ort abhängt.
Wenn die Struktur bekannt ist, aber offen bleibt, ob eine serienmäßige oder eine angepasste Reibahle die richtige ist: Sonderreibahlen anhand von Unterbrechung, Führung und Qualitätsziel bewerten. Die Bewertung folgt den Kriterien dieses Artikels — Unterbrechung, Führung und Prüfbarkeit — und nicht allein dem Bohrungsmaß.
Wie wird am Übergang gemessen?
Ein einzelner Durchmesserwert sagt nichts über den Zustand an der Öffnung. Die Prüfung wird in Schnitte zerlegt: vor, an und hinter der Unterbrechung. Nur so lässt sich unterscheiden, ob eine Abweichung örtlich an der Verschneidung entsteht oder die ganze Bohrung betrifft.
Messstellen vor, an und hinter der Unterbrechung festlegen
- Axialer Bezug und Umfangslage werden vor der Messung festgelegt und an jeder Messstelle wiederholt.
- Vor und hinter der Öffnung werden Vergleichsschnitte in geschlossener Wand gesetzt; nur dort sind vollständige Umfangsmessungen möglich.
- In der Öffnung wird die Messmethode nach verbleibender Fläche und Zugänglichkeit des Prüfmittels gewählt.
- Eine Stelle ohne geschlossenen Umfang wird nicht als vollständige Rundheitsmessung behandelt.
- Die Abstände der Messstellen ergeben sich aus Zeichnung, Öffnungsbereich und Tastkopfgröße; allgemeine Millimeterwerte werden nicht vorgegeben.

Der Prüfplan in drei Zonen:
- M1 und M2 vor der Öffnung sowie M4 und M5 dahinter liegen in geschlossener Wand — sie sind die Vergleichsbasis.
- M3 liegt in der Öffnung; hier existiert kein geschlossener Umfang, die Aussage ist zwangsläufig örtlich.
- Die Umfangslage jedes Schnitts wird mitgeführt, sonst sind Wiederholmessungen nicht vergleichbar.
Schematische Darstellung, nicht maßstabsgetreu: Messstellen vor, an und hinter der Öffnung mit Prüfbereich an der Öffnung. Zum Vergrößern anklicken.
Durchmesser, Form, Oberfläche und Grat getrennt bewerten
| Merkmal | Was geprüft wird | Was es nicht ersetzt |
|---|---|---|
| Durchmesser | Bohrungsmaß und axialer Verlauf | Keine Aussage über Form oder Oberfläche |
| Form | Rundheit, Zylindrizität oder weitere Zeichnungsmerkmale | Keine Aussage über örtliche Riefen |
| Oberfläche | Rauheit auf geschlossener Wand und örtliche Kratzer | Keine Aussage über das Maß |
| Übergang | Grat, umgelegte Kante und fehlendes Material an der Verschneidung | Keine Aussage über die gereibte Fläche |
Grenzlehre, örtliche Durchmessermessung, Oberflächenprüfung und Formmessung haben unterschiedliche Aussagebereiche. Sie können einander nicht ersetzen: Wer nur eines davon einsetzt, lässt den anderen Bereich unbewertet — und zwar genau dort, wo die Unterbrechung liegt.
Messverfahren auf die Öffnung abstimmen
- Ob ein taktiler Tastkopf in die Öffnung fallen oder verkanten kann.
- Ob eine Luftmessung durch die Undichtigkeit an der Öffnung verfälscht wird.
- Ob der Weg eines Rauheitsfühlers eine unterbrochene Fläche kreuzt.
- Wie eine Formmessung mit fehlender Fläche umgeht und welche Strecken ausgewertet werden — das ist zu dokumentieren, nicht zu vermuten.
- Ob Reinigung, Temperatur, Kalibrierung und Aufspannung zwischen den Messungen gleich sind.
Die Eignung eines konkreten Prüfmittels ist mit dessen Anleitung und den Angaben der Qualitätsstelle zu klären. Diese Seite empfiehlt kein bestimmtes Messverfahren als universell geeignet.
Als Arbeitsgrundlage dient ein Protokoll mit folgenden Feldern; die Sollgrenzen stammen aus der Zeichnung, nicht aus dieser Tabelle:
| Bauteil-ID | Messstelle | Umfangslage | Merkmal | Messverfahren | Sollgrenze | Messwert | Bewertung |
|---|---|---|---|---|---|---|---|
Wie wird die Werkzeugauslegung im Versuch bestätigt?
Die Freigabe entscheidet sich nicht am ersten guten Teil, sondern daran, ob die Zuordnung von Ursache und Wirkung über die Charge trägt. Ein Versuch, der mehrere Größen gleichzeitig ändert, kann kein Ergebnis liefern — nur einen Verlauf.
Ausgangszustand und Änderung nachvollziehbar dokumentieren
- Werkstoffzustand, Vorbohrung, Aufmaß, Werkzeugversion, Aufnahme, Auskragung und Kühlschmierstoffführung werden vor dem Versuch festgehalten.
- Die Schneiden werden vor der Änderung fotografiert und nummeriert; nur so ist derselbe Zustand später wiederzufinden.
- Möglichst eine Variable pro Versuch. Wenn mehrere geändert werden müssen, wird das im Protokoll offen ausgewiesen.
- Nach dem Versuch werden dieselbe Schneide, der Übergangsbereich und die anschließende Bohrung untersucht — nicht nur das Endmaß.
Freigabe anhand der Zeichnungskriterien erteilen
- Maß-, Form-, Oberflächen-, Grat- und Sauberkeitskriterien werden vor dem Versuch festgelegt, nicht danach.
- Werkzeugzustand und Bauteilqualität werden gemeinsam bewertet; ein gutes Teil mit verbrauchter Schneide ist kein Freigabekriterium.
- Erstfreigabe und Serienbestätigung werden getrennt berichtet.
- Versuchsmenge, Prüffrequenz und Abbruchkriterien werden von Fertigung und Qualität gemeinsam festgelegt.
Schematisches Prüfbeispiel — keine Versuchsdaten. Auf dieser Seite werden keine Standzeit-, Genauigkeits- oder Verbesserungswerte genannt, weil dafür keine dokumentierten Versuche vorliegen. Der beschriebene Ablauf ist ein Prüfrahmen, kein Versuchsergebnis. Sobald eine dokumentierte Reihe vorliegt, wird sie an dieser Stelle mit Werkstoff, Unterbrechung, Werkzeugstand und Prüfergebnis nachgetragen. Wie sich Standzeit und Ausschuss in Kosten je Gutteil übersetzen lassen, steht in Werkzeugkosten je Gutteil berechnen.
Welche Angaben werden für die Werkzeugauswahl benötigt?
Die folgende Liste ist auf die Unterbrechung zugeschnitten; die allgemeine Sammelliste für Zerspanungswerkzeuge steht in Welche Informationen sollten bereitgestellt werden, um ein Angebot für Zerspanungswerkzeuge zu erhalten?
| Eingabekategorie | Was für diesen Fall benötigt wird |
|---|---|
| Werkstoff | Werkstoffbezeichnung, Zustand und bekannte Härte |
| Hauptbohrung | Vorbohrung und Fertigmaß, Tiefe, Aufmaß |
| Unterbrechung | Maße, Lage, Winkel und Anzahl der Querbohrung oder Nut |
| Qualitätsziel | Anforderungen an Maß, Form, Oberfläche, Grat und Sauberkeit |
| Prozess | Bearbeitungsfolge, Maschine, Aufnahme, Auskragung, Kühlung |
| Aktuelles Werkzeug | Zeichnung oder erkennbare Strukturangaben des eingesetzten Werkzeugs |
| Fehlernachweis | Fotos der Bohrungswand mit Lagebezug, Schneidenfotos, Messwerte |
| Menge | Versuchsmenge, geplante Stückzahl und Wiederholbedarf |
Wie unterstützt HC die Bewertung einer Sonderreibahle?
HC bewertet anhand dieser Angaben, ob eine angepasste Reibahle für die vorliegende Unterbrechung sinnvoll ist — und welche Bedingungen vorher geklärt sein müssen. Grundlage sind die Zeichnung, die Angaben zu Vorbohrung und Qualitätsziel sowie Zustand und Schadensbild des aktuellen Werkzeugs.
Was HC nicht tut: eine Eignungsaussage ohne Zeichnung und ohne definierte Prüfkriterien abgeben. Der Umfang der Beratung und die Umsetzbarkeit richten sich nach den bestätigten Möglichkeiten; Zusagen zu Ergebnis oder Liefertermin werden nicht vorab gegeben.
Zeichnung zur Werkzeugauswahl senden
Vorgeschlagener Betreff: „Reiben bei Querbohrungen — Werkzeugauswahl für [Werkstoff / Bohrungsmaß]“. Bitte Werkstoff, Unterbrechung, Qualitätsziel, Maschine und Menge angeben. Hinweis zu Anhängen: Welche Dateien das Formular annimmt, ist im Formular selbst ausgewiesen; diese Seite gibt keine Formatfreigabe, die dort nicht umgesetzt ist.
Häufige Fragen zum Reiben bei Querbohrungen
Welche Angaben fehlen für eine belastbare Auswahl?
Neben Bohrungsdurchmesser, Tiefe und Werkstoff werden mindestens benötigt: die axiale Lage und der Winkelbereich der Öffnung, die verbleibende geschlossene Wand, Aufmaß und Zustand der Vorbohrung, die tatsächliche Werkzeugstruktur mit Anschnitt und Führungsbereichen sowie ein Messergebnis aus dem Öffnungsbereich. Fehlt eine dieser Angaben, lässt sich keine Aussage über Kontaktverlauf und Prüfbarkeit treffen — und damit keine belastbare Auswahl.
Wann gilt die Empfehlung nicht?
Eine für ein Durchgangsloch mit kleiner Querbohrung geeignete Lösung gilt nicht unverändert für ein Sackloch, eine breite Nut, mehrere versetzte Unterbrechungen oder einen anderen Werkstoff. Auch geändertes Aufmaß, eine andere Vorbohrung, veränderte Aufspannung oder eine andere Kühlschmierstoffführung machen eine neue Bewertung erforderlich. Jede Änderung an Öffnung, Werkzeug oder Prozess setzt die Prüfung zurück.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Die Messstellen werden anhand der Zeichnung festgelegt: Vergleichsschnitte in geschlossener Wand vor und hinter der Öffnung sowie eine örtliche Bewertung in der Öffnung selbst. Durchmesser, Form, Oberfläche und Übergang werden getrennt bewertet; der Zustand derselben Schneide vor und nach dem Versuch wird gegenübergestellt. Ein erstes gutes Teil bestätigt keine Serienfähigkeit — dafür sind die Kriterien aus dem Abschnitt zum Versuch maßgebend.
Ist eine Spiralreibahle bei jeder Querbohrung geeignet?
Nicht grundsätzlich. Die Eignung hängt vom Zusammenspiel aus Drallrichtung, Schneidrichtung, Spanweg, verbleibender Kontaktfläche und der konkreten Werkzeugstruktur ab. Bei kleinem Öffnungswinkel und ausreichender Restwand kann eine spiralgenutete Ausführung prüfenswert sein; bei breiten Nuten, mehrfachen Unterbrechungen oder fehlendem Spanweg verschiebt sich die Frage zur Bearbeitungsfolge oder zu einer angepassten Struktur.
Entfernt das Reiben auch die Grate der Querbohrungen?
Nein. Reiben und Entgraten der Verschneidung sind getrennte Aufgaben mit getrennten Abnahmekriterien. Die Reibahle bearbeitet die Bohrungswand; die Kanten der Querbohrung werden dadurch nicht definiert bearbeitet. Wer beides in einem Durchgang erreichen will, muss beides prüfen — Verfahren und Nachweise sind in Querbohrungen entgraten und Restgrate prüfen beschrieben.
Soll der Vorschub an der Unterbrechung reduziert werden?
Ein allgemeiner Abschlag wird nicht angegeben. Zunächst sind die tatsächlichen Freigabegrenzen des Werkzeugs, der Kontaktverlauf in der Öffnung und die Bewegungsführung zu klären; danach wird im Versuch bestätigt, ob und in welchem Bereich eine Anpassung tragfähig ist. Eine pauschale Vorschubsenkung kann ein Symptom verdecken, ohne die Ursache zu beheben.
Quellen und Grenzen
Externe Quellen
- Hannibal Carbide Tool — Reamers, Technical Support: stellt den Zusammenhang zwischen spiralgenuteten Ausführungen und dem Arbeiten über Kreuzbohrungen, Nuten und vergleichbare Unterbrechungen dar und verweist auf die Auswahl nach Blind- oder Durchgangsloch. Grenze: Aussage des Herstellers zu seinen Anwendungen; keine Regel für alle Reibahnen, keine HC-Produktaussage.
- Gühring — Reibwerkzeuge: beschreibt die Form-C-Schälreibahle mit langem, flachem Anschnitt und nennt unterbrochenen Schnitt sowie Kreuzbohrungen als Anwendungsfälle; die Ausführung ist für Durchgangsbohrungen vorgesehen. Grenze: keine Übertragung auf Blindlochanwendungen, keine Aussage über ein gleichwertiges HC-Angebot.
- MAPAL — Tools with guide pads: beschreibt Schneid- und Führungsfunktion bei Werkzeugen mit Führungsleisten als getrennte Aufgaben. Grenze: allgemeine Funktionsebene; keine Aussage über jede Reibahle und keine Eignungsaussage für eine bestimmte HC-Struktur.
Weiterführende Artikel
- Querbohrungen bohren bei unterbrochenem Schnitt — Bohren der Querbohrung, Bearbeitungsfolge A → B / B → A, Bohrerversuche.
- Querbohrungen entgraten und Restgrate prüfen — Kantenbearbeitung und Gratnachweis an der Verschneidung.
- Sackloch reiben und Anschnittlänge berücksichtigen — Tiefe, Anschnitt und Bodenfreiheit bei Blindbohrungen.
- Welches Aufmaß sollte vor dem Reiben verbleiben? — Aufmaß und sein Einfluss auf das Reibergebnis.
- Reibahlen auswählen für präzise Bohrungen — Auswahl nach Bohrungsmaß und Toleranz.
Grenzen dieser Seite
- Es werden keine Schnittdaten, Standzeiten, Genauigkeits- oder Verbesserungswerte genannt; dafür liegen keine dokumentierten Versuche vor.
- Alle Darstellungen sind schematisch. Sie zeigen Prüflogik, keine geprüften Werkstückmaße und keine Freigabe.
- Die interne Planungskennung S16 bezeichnet die Quellenlage dieses Themas in der HC-Redaktion und ist keine öffentliche Referenz.
- Der Anteil belegter technischer Aussagen wird mit dem ersten dokumentierten Versuch neu bewertet.