
Sackloch reiben und Anschnittlänge berücksichtigen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 23. Oktober 2026
So prüfen Sie, ob die geforderte zylindrische Fertigtiefe erreicht wird, ohne dass die Reibahle am Bohrungsgrund kollidiert oder der Spanrückweg unzulässig eingeengt wird.
Inhalt anzeigen
KurzantwortEntscheidung in sechs SchrittenWelche Tiefe muss fertig bearbeitet werden?Wie viel Raum benötigt der Anschnitt?Wie werden Späne und Kühlschmierstoff geführt?Was ist am Bohrungsgrund zu prüfen?Welche Konstellation ist freigabefähig?Wie wird die Tiefenprüfung dokumentiert?Welche Angaben benötigt HC?Häufige FragenQuellen und GrenzenSchnellanfrage
Kurzantwort
Eine Reibahle kann die geforderte wirksame Tiefe eines Sacklochs nur erreichen, wenn der freie axiale Weg bis zur ersten möglichen Kollision mindestens aus Fertigtiefe, axialem Werkzeugüberstand und Sicherheitsabstand besteht – und zusätzlich ein funktionsfähiger Rückweg für Späne und Kühlschmierstoff bleibt.
Die Zeichnungstiefe allein genügt nicht. Zu vergleichen sind die geforderte zylindrische Fertigtiefe der Bohrung und die reale vorderste Kontur der konkreten Reibahle einschließlich Anschnitt, Stirnkontur, Kühlmittelaustritten und zulässigem Sicherheitsabstand. Der verfügbare Raum wird nicht pauschal aus der Bohrtiefe übernommen, sondern aus dem Schnitt der Werkstückgeometrie mit der Werkzeughüllkontur bestimmt.
Freigabegrenze: Ohne Werkzeugzeichnung beziehungsweise vermessene Werkzeugkontur und ohne definierte Bodenform ist keine belastbare Aussage zur erreichbaren Fertigtiefe möglich. Die folgende Maßkette ist eine Prüflogik, keine universelle Werkzeugabmessung.
Entscheidung in sechs Schritten
- Fertigtiefe definieren: Aus der Zeichnung ableiten, bis zu welcher axialen Ebene der fertige Durchmesser und die geforderte Oberfläche gelten.
- Boden und Vorbohrung erfassen: Zylindrischen Anteil, Bohrspitze, Radius, Fase, Freistich und Toleranzen im gemeinsamen Bezugssystem darstellen.
- Werkzeugfront überlagern: Anschnitt, Stirnkontur, Führungsbereich und Kühlmittelaustritte der vorgesehenen Werkzeugrevision eintragen.
- Axiale Maßkette prüfen: Verfügbaren freien Weg LV mit LF + LA + SB vergleichen.
- Span- und Fluidweg bewerten: Prüfen, ob Späne aus der geschlossenen Bohrung zurücktransportiert werden können und der Kühlschmierstoff die Wirkzone erreicht.
- Am Bauteil bestätigen: Messpositionen, Prüfmittel, Abbruchkriterien und Freigabeentscheidung vor dem Versuch festlegen.
Wenn die Vorbohrung selbst einen ebenen oder besonders definierten Grund benötigt, behandelt der separate Leitfaden Sackloch mit ebenem Grund bohren oder fräsen die vorgelagerte Verfahrenswahl. Das Reibaufmaß wird separat im Leitfaden Welches Aufmaß sollte vor dem Reiben verbleiben? bestimmt.
Welche Tiefe muss fertig bearbeitet werden?
Funktionstiefe von Gesamtbohrtiefe trennen
Die Gesamtbohrtiefe bezeichnet nicht automatisch die Länge, über die der Fertigdurchmesser gelten muss. Bei einer gebohrten Vorbohrung kann der Tiefenwert bis zur Spitze, bis zum Beginn der Bodenform oder bis zu einer anderen zeichnungsbezogenen Ebene angegeben sein. Für die Reibprüfung wird deshalb zuerst eine eindeutige Fertigtiefe LF definiert: von der festgelegten Eintritts- oder Bezugsebene bis zum Ende der geforderten zylindrischen Vollkontur.
Zu LF gehören nur Anforderungen, die tatsächlich über diese Tiefe gelten. Eine Fase am Eintritt, ein Freistich, ein Radius am Boden oder ein nicht zu reibender Bereich werden getrennt dargestellt. Liegt die Tiefendefinition in der Zeichnung nicht eindeutig vor, ist sie vor der Werkzeugauswahl mit Konstruktion und Qualitätssicherung zu klären.
Toleranzkette auf denselben Bezug bringen
Werkstück- und Werkzeugmaße müssen dasselbe axiale Bezugsdatum verwenden. Zu berücksichtigen sind die zulässige Lage der Bodenform, die Werkzeuglängeneinstellung, der mögliche Werkzeug- und Halterversatz sowie die für die Freigabe relevante Maschinenposition. Diese Anteile werden nicht pauschal addiert: Der verantwortliche Prüfplan legt fest, welche Toleranzen als ungünstigste Kombination oder statistisch bewertet werden dürfen.
Praktische Leseregel: Markieren Sie in einem Längsschnitt zuerst die Ebene „voller Fertigdurchmesser endet hier“. Erst danach wird die Werkzeugkontur bis zu dieser Ebene verschoben. So wird sichtbar, welcher Teil der Reibahle darüber hinaus in Richtung Bohrungsgrund ragt.
Wie viel Raum benötigt der Anschnitt?
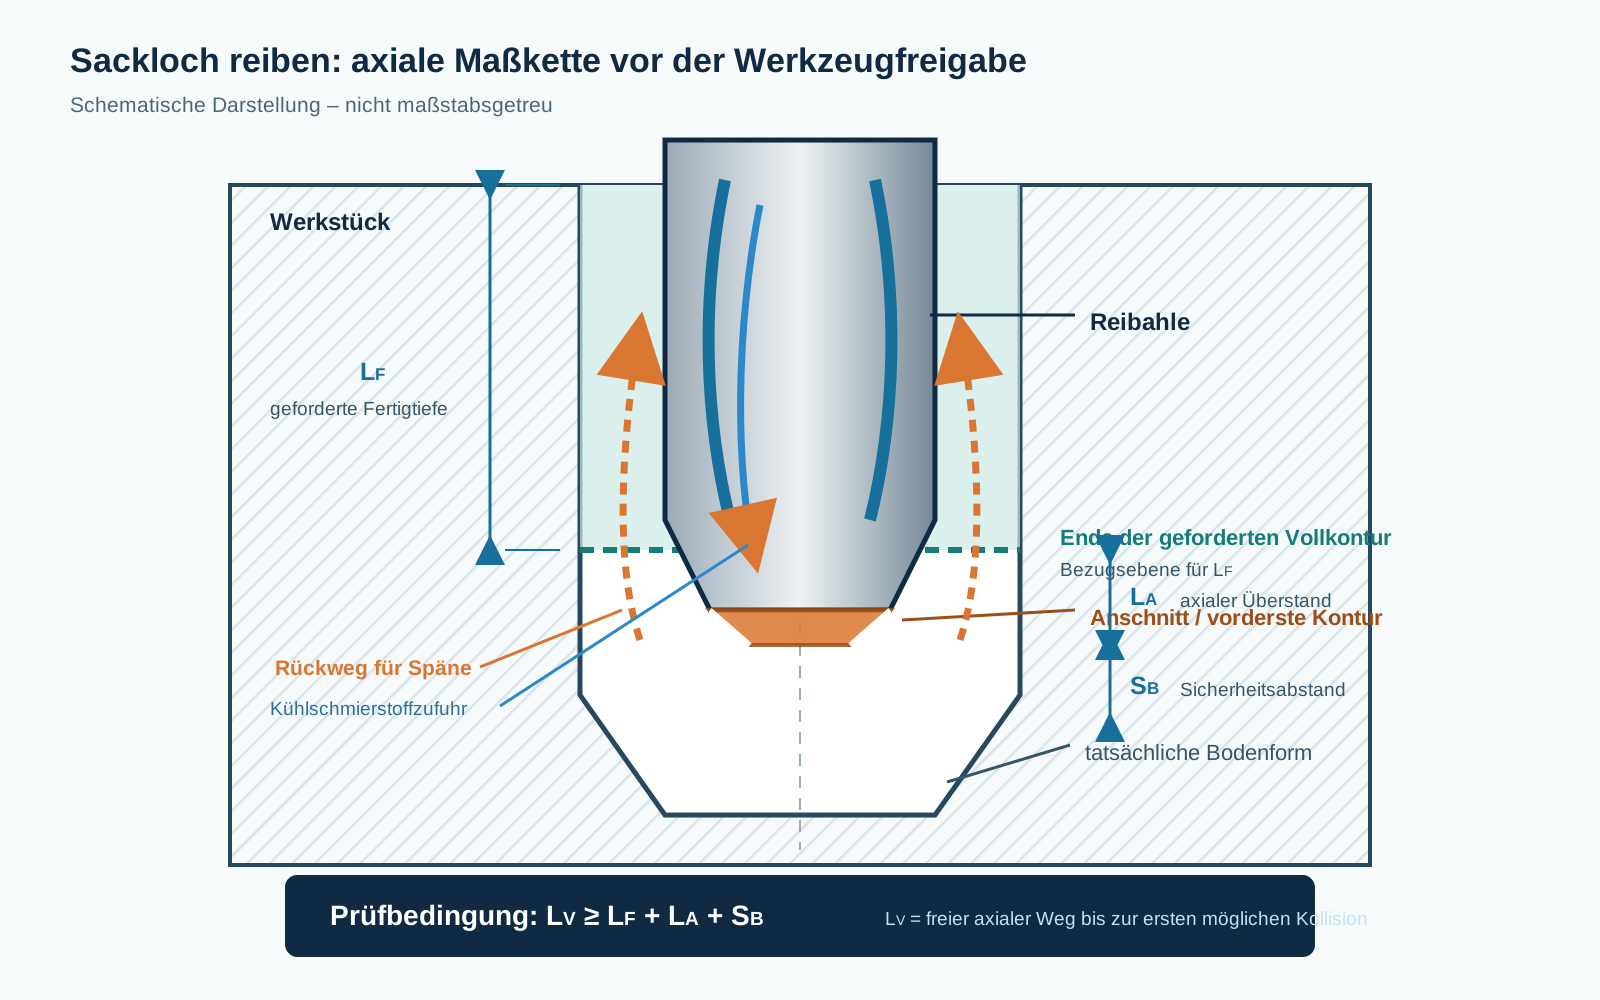
Der Anschnitt ist der Bereich, in dem die Reibahle den Werkstoff schneidend übernimmt und auf den Fertigdurchmesser führt. Für die Tiefenprüfung zählt nicht nur eine Katalogbezeichnung, sondern der axiale Abstand LA zwischen der Ebene, an der die geforderte Vollkontur erzeugt wird, und der vordersten kollisionsrelevanten Werkzeugkontur.
LV = freier axialer Weg vom gemeinsamen Bezug bis zur ersten möglichen Kollision; LF = geforderte Fertigtiefe; LA = axialer Überstand der Werkzeugfront; SB = anwendungsspezifisch festgelegter Sicherheitsabstand.
Die Gleichung ist nur verwendbar, wenn LV aus der tatsächlichen Werkstück- und Werkzeughüllkontur ermittelt wurde. Bei einem kegelförmigen Bohrungsgrund kann der erste Kontakt beispielsweise am Außendurchmesser oder an einer Stirnkante auftreten, obwohl in der Bohrungsmitte noch mehr Tiefe vorhanden ist. Umgekehrt darf eine zentrale Vertiefung nicht als nutzbarer Freiraum gerechnet werden, wenn die Werkzeugfront sie geometrisch nicht nutzen kann.
HARTNER beschreibt in seinem technischen Reibahlenkatalog, dass bestimmte Reibahlenausführungen wegen Anschnittlänge und Drallwinkel nicht für Sacklöcher eingesetzt werden sollen. Das ist keine allgemeine Dimensionsvorgabe, zeigt aber die richtige Entscheidungsgrenze: Anschnitt und Werkzeugausführung müssen für die konkrete Sacklochgeometrie geprüft werden. HARTNER: Reamers, technischer Teil
Welche Maße müssen aus der Werkzeugzeichnung kommen?
- axiale Anschnittlänge und Definition ihres Bezugspunkts;
- vorderste Stirn- oder Schneidenkontur über dem gesamten Durchmesser;
- Beginn des voll schneidenden beziehungsweise kalibrierenden Durchmessers;
- Führungsleisten, Fasen, Radien und gegebenenfalls vorstehende Elemente;
- Lage und Richtung der Kühlmittelaustritte;
- Werkzeugrevision und zulässige Nachschliff- oder Einstellzustände.
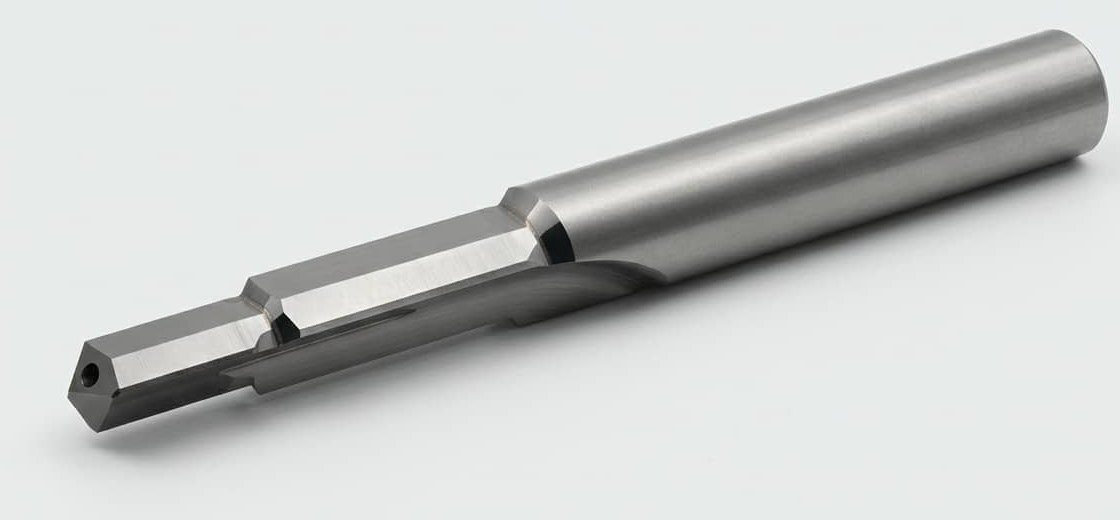
Ein Produktfoto genügt für diese Maßkette nicht. Die konkrete Werkzeugzeichnung beziehungsweise ein freigegebener Konturdatensatz ist erforderlich.
Wie werden Späne und Kühlschmierstoff geführt?
Im Sackloch fehlt ein offener Austritt. Das Spanvolumen muss deshalb aus der Bearbeitungszone zurückgeführt oder in einem nachgewiesenen freien Raum aufgenommen werden. Der verfügbare Raum am Boden darf nicht vollständig als Kollisionsreserve verplant werden, wenn er gleichzeitig für Spanbewegung und Fluidrückströmung benötigt wird.
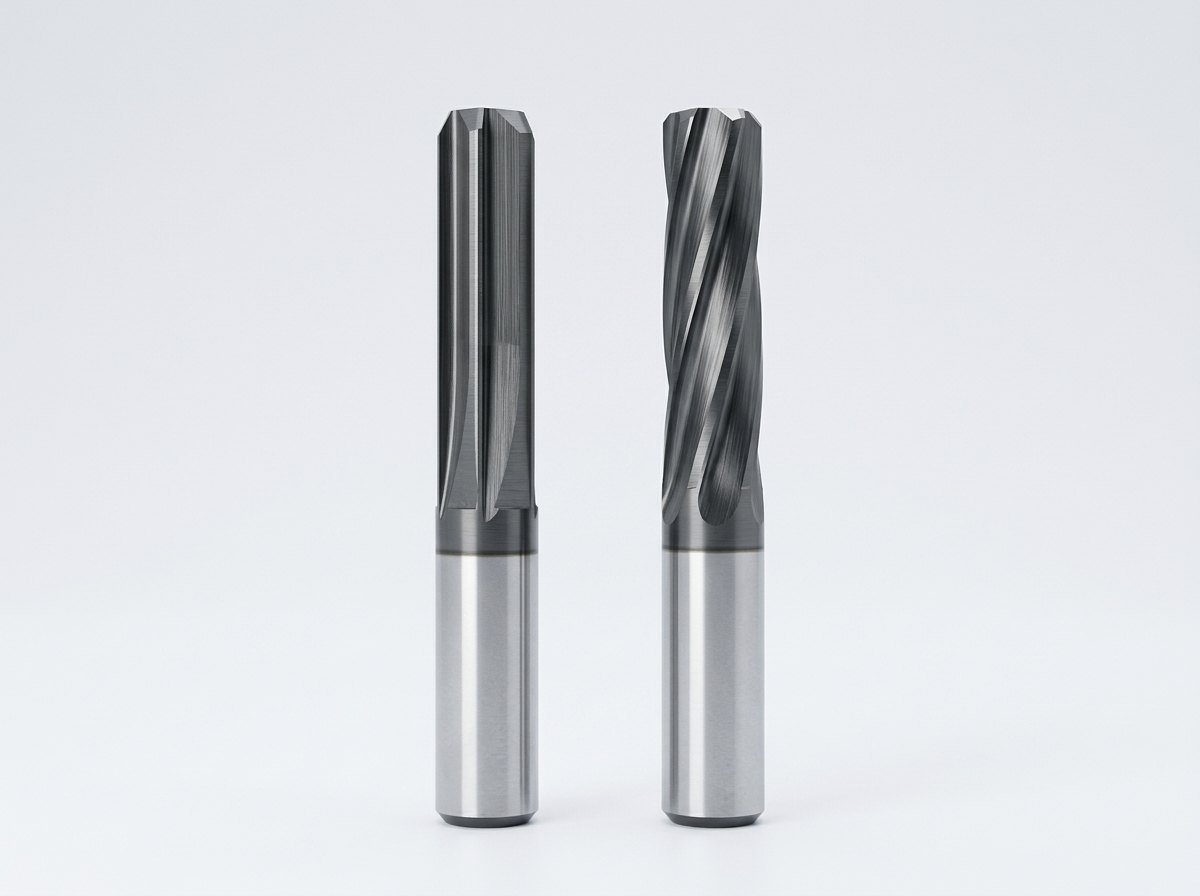
Herstellerunterlagen zeigen, dass die Lösung werkzeugspezifisch ist. HARTNER weist darauf hin, dass bei fehlendem Spanraum am Sacklochgrund die Späne über die Nuten zurücktransportiert werden müssen. Hannibal beschreibt für eigene Reibahlen eine rechtsgängige Spiralnut zum Herausziehen der Späne und eine zentrale Kühlmittelzufuhr für Sacklochanwendungen.
Diese Beispiele dürfen nicht als universelle Vorgabe für Drallrichtung oder Kanalform übernommen werden; sie belegen, dass Spanrichtung und Kühlmittelweg gemeinsam mit der konkreten Werkzeuggeometrie freizugeben sind. Hannibal Carbide: Reamer Guide
Auch die MAPAL-Produktübersicht grenzt Ausführungen ab: Eine gerade genutete FixReam-Variante wird dort für Durchgangs- und Sacklöcher genannt, eine linksgedrallte Variante dagegen für Durchgangsbohrungen. Diese Aussage gilt für die dokumentierten MAPAL-Produkte, nicht automatisch für andere Reibahlen. MAPAL: FixReam – FXR
Prüffragen für Spanweg und Kühlschmierstoff
- In welche Richtung fördert die konkrete Nut- und Schneidengeometrie die entstehenden Späne?
- Bleibt zwischen Werkzeughüllkontur und Werkstück ausreichend Rückströmquerschnitt?
- Erreichen die Kühlmittelaustritte Anschnitt und Spanraum in der tiefsten Arbeitsposition?
- Kann der Kühlmittelfluss Späne gegen die Zustellrichtung zurückführen, ohne sie zwischen Führungsleiste und Bohrungswand zu drücken?
- Wie verändern Werkstoff, tatsächliches Aufmaß, Spanform, Tiefe und Werkzeugverschleiß die erforderliche Reserve?
- Wie wird ein beginnender Spantransportfehler erkannt und wann wird der Versuch abgebrochen?
Nach dieser Prüfung kann eine Reibahle mit Innenkühlung eine zu bewertende Lösung sein. Innenkühlung ist jedoch kein Ersatz für ausreichenden Freiraum, passende Spanrichtung, saubere Vorbohrung und eine verifizierte Maschinenversorgung.
Was ist am Bohrungsgrund zu prüfen?
Der Bohrungsgrund wird als reale Kontur betrachtet, nicht als einzelner Tiefenwert. Kritisch sind der Übergang vom zylindrischen Bereich zur Bodenform, Bohrspitzenreste, Radien, Freistiche, Guss- oder Schmiedekonturen, Toleranzlagen und mögliche Ablagerungszonen für Späne.

- Kegeliger Grund: Freiraum am Außendurchmesser prüfen, nicht in der Bohrungsmitte.
- Planer Grund: ein Wert gilt für den gesamten Umfang.
- Beide Fälle: mit der realen Werkzeugkontur überlagern, nicht mit Katalogmaßen.
| Prüfobjekt | Benötigter Nachweis | Stoppsignal |
|---|---|---|
| Werkstückkontur | Zeichnungsschnitt oder gemessene Bodenform mit Revision | Bezug oder Bodenform ist nicht eindeutig |
| Werkzeughüllkontur | Stirnkontur und Anschnitt der konkreten Werkzeugrevision | Nur Katalogfoto oder Nennlänge vorhanden |
| Bodenfreiheit | Nachgewiesener Mindestabstand in ungünstiger Toleranzlage | Konturen berühren oder Reserve ist nicht definiert |
| Spanraum | Begründeter Rückweg beziehungsweise geprüfter Aufnahmeraum | Späne können nur in der Kollisionsreserve liegen |
| Kühlschmierstoff | Versorgung und Rückströmung in der tiefsten Position | Unterbrochene Versorgung oder Spanpackung |
| Bauteilprüfung | Messbare Fertigtiefe und Durchmesser an definierten Positionen | Prüfmittel erreicht die relevante Zone nicht |
Was Reiben nicht korrigiert: Eine Reibahle ersetzt keine fehlende zylindrische Vorbohrtiefe und beseitigt keine ungeklärte Bodengeometrie. Ebenso darf sie nicht gegen den Bohrungsgrund gefahren werden, um die Tiefe „zu erzeugen“, wenn die Stirnkontur dafür nicht ausdrücklich ausgelegt und freigegeben ist.
Welche Konstellation ist freigabefähig?
| Konstellation | Bewertung | Nächster Schritt |
|---|---|---|
| LV ist größer als die vollständige Maßkette; Span- und Fluidweg sind nachgewiesen | Geometrisch prüfbarer Kandidat, noch keine Serienfreigabe | Versuch und Bauteilmessung nach festgelegtem Prüfplan |
| Fertigtiefe passt rechnerisch, Spanraum oder Rückströmweg bleibt unklar | Nicht freigabefähig | Werkzeug- und Kühlkonzept überarbeiten oder zusätzliche Vorbohrtiefe prüfen |
| Anschnitt ragt in die Bodenform, aber es besteht rechnerisch Abstand in der Mitte | Kollisionsrisiko am Werkzeugaußendurchmesser | Hüllkonturen überlagern; Mittelpunktstiefe nicht als Freiraum verwenden |
| Nur Gesamttiefe der Bohrung bekannt | Fertigtiefe und Bodenreserve nicht getrennt | Zeichnung präzisieren und Bezugsebenen definieren |
| Standardreibahle erreicht die Fertigtiefe nicht | Kein automatischer Grund für tieferes Zustellen | Vorbohrung, Bodenform oder angepasste Werkzeugfront technisch bewerten |
| Bauteil oder Werkzeugrevision ändert sich | Vorherige Aussage nicht automatisch übertragbar | Maßkette und Prüfplan erneut freigeben |
Die Entscheidung lautet daher nicht „Sackloch ja oder nein“, sondern: Passt die konkrete Kombination aus Fertigtiefe, Bodenform, Werkzeugfront, Spanrichtung, Kühlschmierstoffweg und Prüfzugang?
Wie wird die Tiefenprüfung am Bauteil dokumentiert?
Vor dem Versuch werden Messstellen und Akzeptanzkriterien festgelegt. Die Fertigtiefe sollte nicht allein aus der programmierten Z-Position abgeleitet werden. Nachzuweisen sind die erzeugte zylindrische Kontur und die relevanten Qualitätsmerkmale an den vereinbarten Positionen.
Mitutoyo beschreibt für bestimmte Dreipunkt-Innenmessgeräte Messstifte, mit denen der Durchmesser eines Sacklochs nahezu bis zum Grund gemessen werden kann, und nennt zugleich eine Modellausnahme. Das ist ein Beispiel für die notwendige Zugänglichkeitsprüfung: Das Prüfmittel muss die relevante Messposition tatsächlich erreichen; eine Produktfamilie allein garantiert dies nicht. Mitutoyo: Holtest / Borematic
| Feld | Eintrag für den konkreten Versuch |
|---|---|
| Bauteilrevision | Zeichnungsnummer, Revision, Bezugsdatum |
| Werkzeugrevision | Werkzeug-ID, Zeichnungsstand, Nachschliff- oder Einstellzustand |
| Fertigtiefe | LF, Toleranz und Definition der Endebene |
| Messposition | Axiale Lage und Messrichtung nahe der Endebene |
| Prüfmittel | Typ, Identifikation, Einstellmittel und nachgewiesene Zugänglichkeit |
| Ergebnis | Messwerte, Sichtbefund, Span- und Kühlmittelbeobachtung |
| Abweichung | Bezug zur Zeichnungsanforderung und zum Prüfplan |
| Freigabeentscheidung | Freigegeben, gesperrt oder erneuter Versuch – mit Verantwortlichem und Datum |
Abbruch- und Wiederholungsbedingungen
Der Versuch wird bei möglichem Bodenkontakt, auffälliger Axialkraft, ungewöhnlichem Geräusch oder Schwingung, gestörter Kühlschmierstoffversorgung, Spanpackung, Schneidenausbruch oder nicht mehr messbarer Endzone unterbrochen. Eine neue Bewertung ist erforderlich, wenn sich Zeichnungsrevision, Vorbohrung, Werkstoffzustand, Werkzeugrevision, Aufnahme, Auskragung, Kühlmittelweg oder Prüfverfahren ändern.
Welche Angaben benötigt HC für die Werkzeugauswahl?
Für eine belastbare Einordnung benötigt HC nicht nur Durchmesser und Gesamttiefe. Hilfreich sind der Zeichnungsschnitt mit eindeutiger Fertigtiefe, die vollständige Bodenform und ihre Toleranzen, Werkstoff und Zustand, Vorbohrungsgeometrie, Qualitätsmerkmale, Maschine, Aufnahme, Kühlschmierstoffzufuhr, Stückzahl und vorgesehenes Prüfverfahren.
Bei einer vorhandenen Reibahle werden zusätzlich Werkzeugzeichnung oder Werkzeug-ID, Anschnitt- und Stirnkontur, Werkzeugrevision sowie der aktuelle Schneidenzustand benötigt. Unbekannte Angaben können als offen gekennzeichnet werden; sie dürfen nicht durch angenommene Maße ersetzt werden.
Zeichnung zur Werkzeugauswahl senden
Als Thema eignet sich „Sackloch reiben – Fertigtiefe und Anschnitt prüfen“. Ergänzen Sie nach Möglichkeit Werkstoff, Abmessungen und Qualitätsziel, Maschine sowie Stückzahl. Die konkrete Werkzeugzeichnung und die Bodenfreiheit sind vor Einsatz durch den zuständigen Anwendungsingenieur zu prüfen.
Häufige Fragen zum Reiben von Sacklöchern
Welche Angaben fehlen für eine belastbare Auswahl?
Mindestens benötigt werden der Zeichnungsschnitt mit eindeutig definierter Fertigtiefe, die tolerierte Bodenform, der Werkstoffzustand, die Vorbohrung, die geforderten Maß-, Form- und Oberflächenmerkmale sowie die konkrete Werkzeugfront mit Anschnittlänge. Für Spanabfuhr und Prüfung fehlen häufig Angaben zur Kühlmittelzufuhr, zur Nut- beziehungsweise Spanrichtung und zur erreichbaren Messposition nahe dem Grund.
Wann gilt die Empfehlung nicht?
Die Maßkette gilt nicht unverändert, wenn Fertigtiefe und Gesamttiefe unterschiedliche Bezüge haben, die Werkzeugfront nicht durch LA ausreichend beschrieben wird oder der Bohrungsgrund eine komplexe Kontur besitzt. Auch ein Werkzeugwechsel, Nachschliff, geänderter Werkstoff, eine andere Vorbohrung oder Kühlschmierstoffführung erfordert eine neue Bewertung. Die Seite gibt keine universelle Drallrichtung, Sicherheitszugabe oder Schnittparameter vor.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Die tatsächliche Werkzeug- und Werkstückkontur wird in einem gemeinsamen Schnitt geprüft. Anschließend wird am realen Bauteil unter dokumentierten Maschinen-, Aufnahme- und Kühlschmierstoffbedingungen gearbeitet. Die Bestätigung erfolgt an den vorab definierten Messpositionen mit einem zugänglichen Prüfmittel; Fertigtiefe, Durchmesser beziehungsweise weitere Zeichnungsmerkmale, Werkzeugzustand und Spanabfuhr werden gemeinsam dokumentiert.
Kann die Reibahle den Bohrungsgrund fertig bearbeiten?
Nicht ohne ausdrückliche Auslegung und Freigabe. Eine gewöhnliche Reibahle ist für die Feinbearbeitung der vorbereiteten Bohrungswand vorgesehen. Ob ihre Stirnkontur einen Grund bearbeiten darf, hängt von der konkreten Werkzeuggeometrie ab und darf nicht aus der Bezeichnung „Reibahle“ abgeleitet werden.
Reicht zusätzliche Vorbohrtiefe als Lösung aus?
Nur wenn dadurch die vollständige Hüllkontur mit Sicherheitsabstand freigestellt wird und weiterhin ein geeigneter Span- und Fluidweg besteht. Zusätzliche Tiefe darf außerdem die Bauteilfunktion, Mindestwandstärke oder andere Zeichnungsmerkmale nicht verletzen.
Quellen und Geltungsgrenzen
- HARTNER GmbH: Reamers – Technical Section. Unterstützt die Aussagen zu Sackloch-Spanabfuhr und werkzeugspezifischen Grenzen von Anschnitt und Drall; keine HC-Werkzeugfreigabe.
- Hannibal Carbide Tool: Reamer Guide. Herstellerbezogene Hinweise zu Spiralrichtung, Spantransport und zentraler Kühlmittelzufuhr; nicht pauschal auf andere Werkzeuge übertragbar.
- MAPAL: FixReam – FXR. Produktbezogene Abgrenzung gerader und linksgedrallter Ausführungen für Durchgangs- beziehungsweise Sackbohrungen.
- Mitutoyo: Holtest / Borematic. Belegt eine gerätespezifische Messmöglichkeit nahe dem Sacklochgrund und deren Modellausnahme.
Maßkette, Skizze und Tabellen auf dieser Seite sind Planungs- und Prüfwerkzeuge. Maßgebend bleiben die freigegebene Bauteilzeichnung, die konkrete Werkzeugzeichnung, der Prüfplan und die Ergebnisse am Bauteil. Weiterführend: Reiben bei Querbohrungen und unterbrochenem Schnitt — Führung, Schneidenbelastung und Prüfung beim Überfahren einer Querbohrung.