
Grat am Bohrungsaustritt reduzieren: Ursachen prüfen und Maßnahmen testen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 15. Oktober 2026
Austrittsgrat wird nicht mit einer pauschalen Vorschubreduzierung behoben. Zuerst werden Grat, Austrittsgeometrie, Werkzeugzustand und Abnahmekriterium eindeutig beschrieben. Danach wird eine Einflussgröße gezielt verändert und mit derselben Messmethode geprüft.
Inhalt anzeigen
KurzantwortWo entsteht der Austrittsgrat?Wie werden Grat und Werkstückkante beschrieben?Welche Änderungen lassen sich einzeln testen?A/B-PrüfprotokollWie wird die Kante geprüft?Häufige FragenDaten für die WerkzeugauswahlQuellen und GrenzenKurzantwort
Austrittsgrat systematisch reduzieren. Zuerst werden Grat, Austrittsgeometrie und Abnahmekriterium eindeutig beschrieben. Danach sind erkennbare Fehler an Schneide, Rundlauf, Aufspannung, Kühlschmierstoffzufuhr und Späneabfuhr zu beheben. Unter stabilen Ausgangsbedingungen wird jeweils eine Einflussgröße gezielt verändert; notwendige gekoppelte Einstellungen werden mit dokumentiert.
Besonders relevant sind der Schneidenzustand, die verbleibende Materialstützung kurz vor dem Durchbruch, eine geneigte oder unterbrochene Austrittsfläche und eine mögliche rückseitige Unterstützung. Reicht eine Optimierung des Bohrens nicht aus, kann eine getrennte Kantenbearbeitung erforderlich sein. Ob sie zulässig ist, entscheidet die Zeichnung oder eine freigegebene Kantenanforderung.
Wo entsteht der Austrittsgrat?
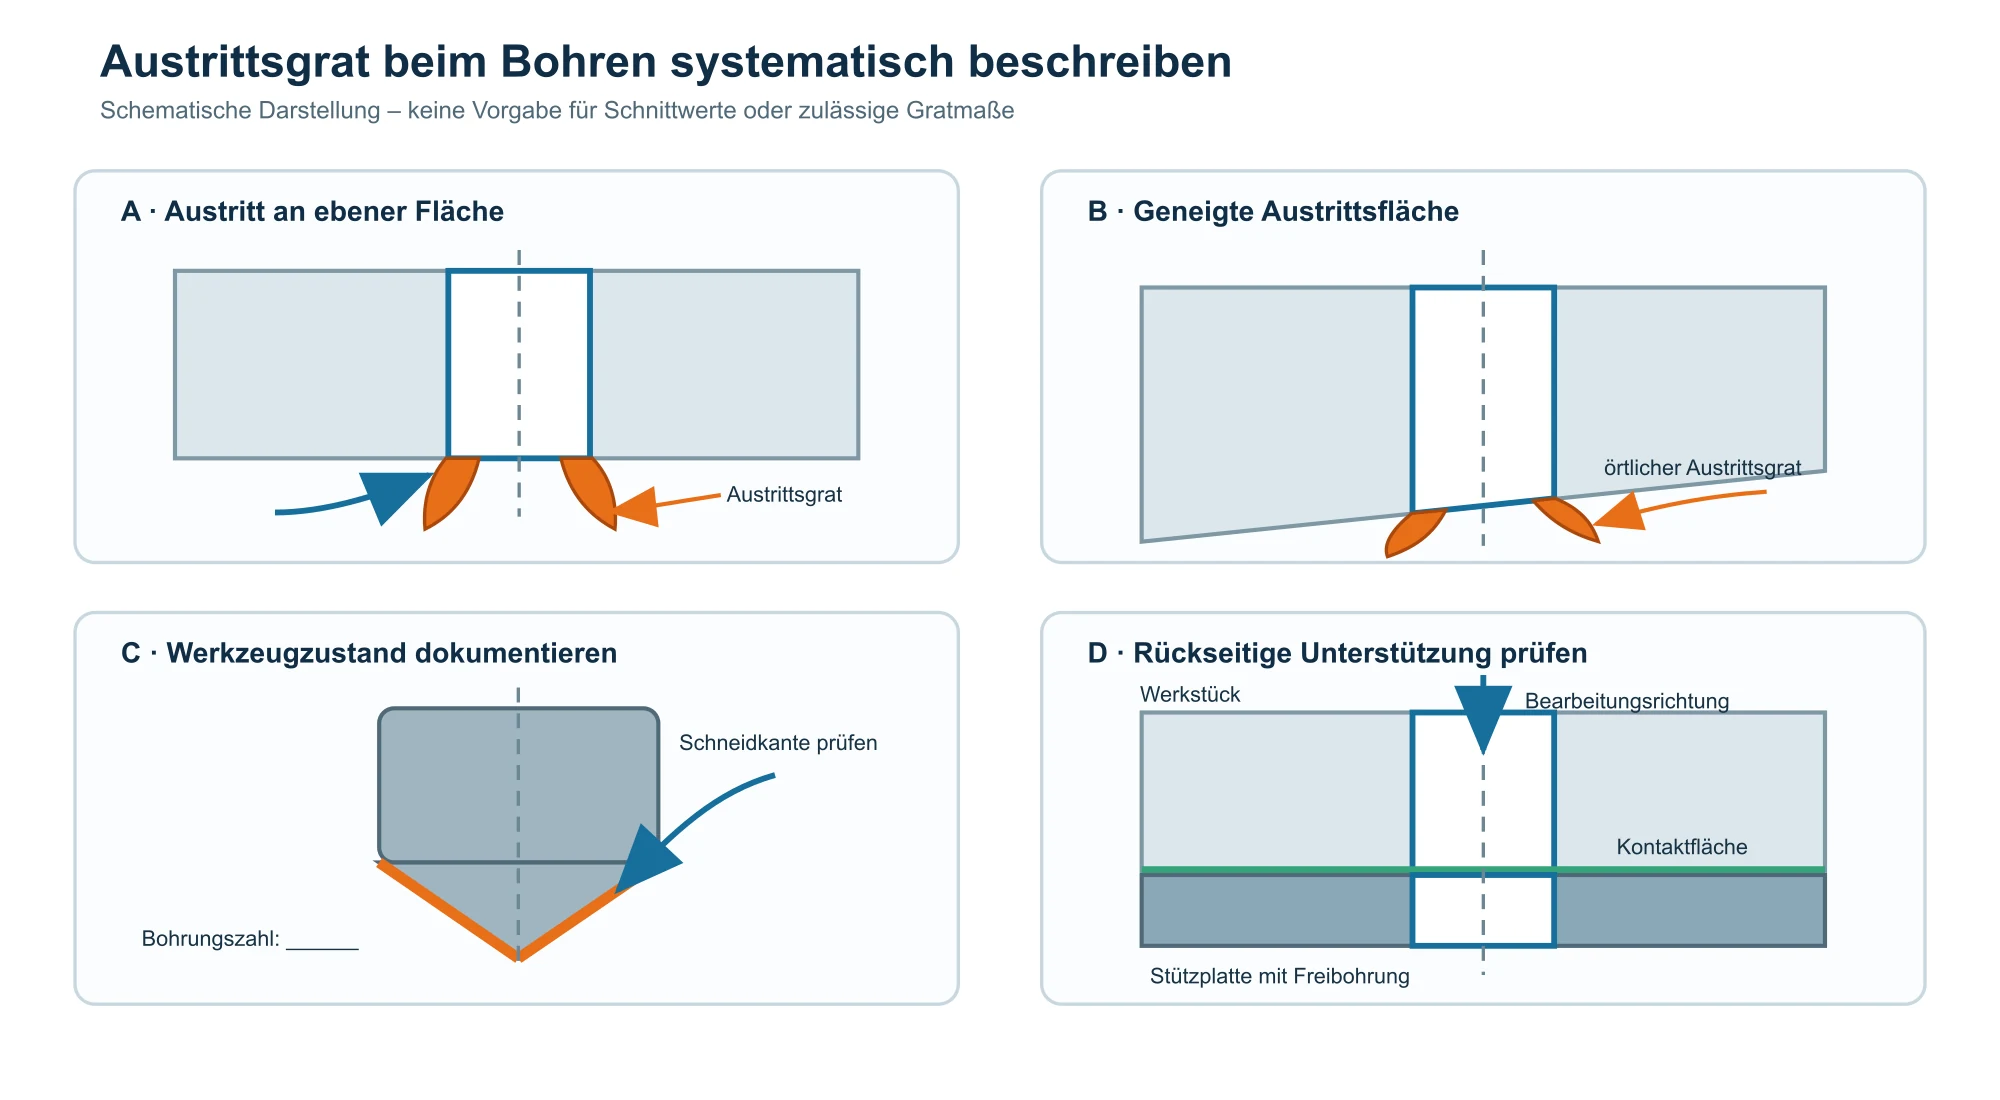
Ein Austrittsgrat entsteht an der Werkstückseite, an der ein Durchgangsbohrer das Material verlässt. Bei einer Sacklochbohrung gibt es keinen Austritt an der gegenüberliegenden Bauteilseite; dort sind andere Merkmale wie Bohrungsgrund, Restspäne oder Randaufwurf zu beurteilen.
Kurz vor dem Durchbruch wird der verbleibende Restquerschnitt dünner. Je nach Werkstoff, Schneidengeometrie, Vorschub, Werkzeugzustand und lokaler Abstützung kann dieses Material geschnitten, plastisch umgeformt oder ausgerissen werden. Das sichtbare Ergebnis kann ein gleichmäßiger Ringgrat, eine örtliche Gratfahne, eine verschmierte Kante oder ein Ausbruch sein. Diese Erscheinungen dürfen nicht als identisches Fehlerbild behandelt werden.
Welche Austrittsgeometrie liegt vor?
| Austritt | Was sich lokal ändert | Was zusätzlich zu prüfen ist |
|---|---|---|
| Ebene Fläche, annähernd rechtwinklig zur Achse | Eingriff und Restquerschnitt sind über den Umfang vergleichsweise gleichmäßig. | Schneidenzustand, Rundlauf, Vorschub, Kühlung und Wiederholbarkeit |
| Geneigte oder gewölbte Fläche | Der Bohrer verlässt das Material nicht gleichzeitig über den gesamten Umfang. | Richtung des Austritts, örtlicher Gratverlauf und Freigabe einer angepassten Austrittsstrategie |
| Querbohrung oder unterbrochener Austritt | Schneiden werden wechselnd belastet; die Kante kann lokal ausbrechen. | Stabilität, Werkzeugfreigabe, Kollisions- und Ausbruchrisiko |
| Dünnwandiger Bereich oder Randnähe | Die Werkstückkante besitzt geringe Stützwirkung und kann sich verformen. | Wanddicke, Werkstückspannung, rückseitige Unterstützung und Bauteilverformung |
Eine rückseitige Unterstützung kann die Kante stabilisieren, ist aber nur dann eine Option, wenn Bauteil, Vorrichtung, Sauberkeit und Zugänglichkeit dies erlauben. Sie ist keine Ersatzmaßnahme für einen ungeeigneten Bohrer oder eine verschlissene Schneide.
Wie werden Grat und Werkstückkante beschrieben?
Die Aussage „zu viel Grat“ ist für eine Ursachenanalyse nicht ausreichend. Messstelle, Messrichtung, Reinigungszustand und Auswerteverfahren müssen zusammen mit dem Zahlenwert dokumentiert werden. Zulässige Grenzwerte stammen aus Zeichnung, Kundenspezifikation oder internem Prüfplan; sie werden nicht aus einem allgemeinen Richtwert abgeleitet.
| Merkmal | Dokumentation | Nutzen für die Diagnose |
|---|---|---|
| Grathöhe | Maximalwert und Messstellen über den Umfang; Bezug zur ursprünglichen Kante | Zeigt, ob der Fehler örtlich oder umlaufend ist |
| Gratbreite oder -dicke | Messdefinition, Einheit und verwendetes Verfahren angeben | Hilft bei der Bewertung von Nacharbeit und Funktionsrisiko |
| Umfangsanteil | Position zum Bauteilbezug, zum geneigten Austritt oder zur Querbohrung festhalten | Verknüpft das Fehlerbild mit der Austrittsgeometrie |
| Kantenform | Ringgrat, Gratfahne, Ausbruch, Verschmierung oder Mischbild mit Foto-ID beschreiben | Verhindert, dass verschiedene Fehler dieselbe Bezeichnung erhalten |
| Verlauf über die Nutzung | Bohrungszahl und Schneidenzustand zum Messwert notieren | Macht einen möglichen Zusammenhang mit Verschleiß sichtbar |
Je nach Größe und Zugänglichkeit können optische Vergrößerung, Konturmessung oder ein geeignetes 3D-Messverfahren verwendet werden. Entscheidend ist eine wiederholbare Definition. Wird der Grat durch Reinigung oder Handhabung verändert, muss auch dieser Schritt festgelegt werden.
Fehlerbilder nicht vorschnell gleichsetzen
| Beobachtung | Mögliche Hypothese | Noch zu prüfen |
|---|---|---|
| Umlaufender, ähnlicher Grat | Werkzeugzustand oder Austrittsbelastung könnte über den Umfang ähnlich wirken. | Schneide, Rundlauf, Vorschub und mehrere Bohrungen |
| Örtliche Gratfahne | Geneigter Austritt, Randnähe oder lokale Stützwirkung könnte relevant sein. | Position zur Bauteilgeometrie, Spannung und Wanddicke |
| Ausbruch statt plastischem Grat | Sprödes Werkstoffverhalten oder unterbrochener Austritt könnte dominieren. | Werkstoffzustand, Austrittskontur und Schneidenausbruch |
| Grat nimmt mit der Bohrungszahl zu | Verschleiß ist als Einflussgröße plausibel. | Istzustand der Schneide, Werkzeugwechselvergleich, gleiche Charge und Bedingungen |
Diese Zuordnung liefert Hypothesen, keine automatische Ursache. Ein einzelnes Foto oder ein einzelnes Gutteil reicht nicht für die Freigabe eines Serienprozesses.
Welche Änderungen lassen sich einzeln testen?
Vor dem Versuch erkennbare Fehler beseitigen
- Schneiden auf Verschleiß, Ausbruch, Aufbauschneide und anhaftendes Material prüfen.
- Rundlauf im montierten Zustand, Werkzeugaufnahme, Auskraglänge und Werkstückspannung kontrollieren.
- Kühlschmierstoffzufuhr und Späneabfuhr bis zum Austritt beurteilen.
- Austrittsfläche, Wanddicke, Querbohrungen und mögliche Abstützung mit der Zeichnung abgleichen.
- Messverfahren, Abnahmekriterium, Stichprobe und Fotoansicht vor dem Vergleich festlegen.
Erst bei stabiler Ausgangslage ist eine Parameteränderung aussagekräftig. Wird die Drehzahl geändert, ändern sich Schnittgeschwindigkeit und gegebenenfalls Vorschubgeschwindigkeit. Solche notwendigen Kopplungen sind keine zweite unbeobachtete Maßnahme, müssen aber im Protokoll stehen.
Änderungen in sinnvoller Reihenfolge prüfen
- Ausgangszustand A mit Materialcharge, Werkzeugrevision, Bohrungszahl, Maschine, Aufnahme, Kühlung und Schneidenfoto festhalten.
- Eine überprüfbare Hypothese formulieren.
- Eine Einflussgröße gezielt verändern; alle unveränderten Bedingungen und notwendige gekoppelte Einstellungen dokumentieren.
- Zustand B mit derselben Messdefinition und einer vereinbarten Stichprobe prüfen.
- Neben dem Grat auch Durchmesser, Form, Oberfläche, Lage, Späne, Werkzeugbelastung und Zykluszeit beobachten, soweit sie zum Prüfplan gehören.
- Nur eine wiederholbare Verbesserung innerhalb aller Abnahmekriterien als bestätigt bewerten.
| Einflussgröße | Mögliche Versuchsfrage | Wichtige Grenze |
|---|---|---|
| Schneidenzustand | Unterscheidet sich der Grat mit einer dokumentiert neuen beziehungsweise freigegebenen Schneide? | Werkzeugrevision und Ausgangsmaße müssen vergleichbar sein |
| Vorschub im Austrittsbereich | Verändert eine vom Werkzeughersteller und von der Steuerung unterstützte Strategie das Fehlerbild? | Kein universeller Reduktionswert; Werkzeuggrenzen und andere Qualitätsmerkmale einhalten |
| Schnittgeschwindigkeit | Ändern sich Aufbauschneide, Schneidenzustand oder Kantenbild innerhalb des freigegebenen Fensters? | Nicht isoliert auf Grat optimieren; Standzeit, Temperatur und Belastung beobachten |
| Werkzeuggeometrie | Passt Spitzen-, Ecken- oder Mikrogeometrie zur Austrittskontur und zum Werkstoff? | Auslegung durch Werkzeugdaten und Anwendungstechnik absichern |
| Rückseitige Unterstützung | Verringert eine definierte, sichere Abstützung die Verformung an der Kante? | Nur bei zugänglicher, sauberer und kollisionsfreier Vorrichtung |
| Separate Kantenbearbeitung | Ist eine definierte Fase oder Entgratung wirtschaftlicher und sicherer? | Freigegebene Kantenanforderung, Zugänglichkeit und Restgrat nach dem zweiten Arbeitsgang prüfen |
Bohrerpfad: Wenn Schneidenzustand und Werkzeuggeometrie im Mittelpunkt stehen, führt die Auswahl über CNC-Bohrer nach Werkstoff, Tiefe und Kühlung. Dort wird geprüft, ob ein vorhandenes Bohrerkonzept, eine andere Geometrie oder eine anwendungsbezogene Ausführung infrage kommt. Die Produktwahl ersetzt den dokumentierten Versuch nicht.
Wo beginnt und endet die Anpassung am Austritt?
Eine Vorschubanpassung ist nur reproduzierbar, wenn ihre Lage eindeutig programmiert und protokolliert wird. Als Bezug kann eine definierte Werkzeugposition dienen. Ob sie sich auf Werkzeugspitze, Schneidenecke oder eine andere Geometriestelle bezieht, muss zur Werkzeugzeichnung und Steuerungslogik passen.
- Lagebezug: Werkstücknullpunkt, Austrittsfläche und verwendete Werkzeuggeometriestelle.
- Bauteil und Werkzeug: Werkstückdicke, Austrittsform, Bohrungsrichtung sowie Spitzen- und Eckenbereich.
- Werte und Modus: Drehzahl n in min−1; Vorschub f in mm/U oder vf in mm/min; aktiver Steuerungsmodus.
- Anpassungsintervall: Start- und Endposition mit Vorzeichen, Einheit und demselben Lagebezug.
- Begleitende Wirkung: Grat, Durchmesser, Form, Oberfläche, Schneidenzustand, Last und Zykluszeit.
Ohne diese Angaben ist „kurz vor dem Austritt Vorschub reduzieren“ nicht ausreichend reproduzierbar.
Wann ist eine separate Kantenbearbeitung sinnvoll?
Bleibt der Grat trotz stabilem Bohrprozess außerhalb der zulässigen Grenze, kann eine definierte Fase, Senkung oder Rückseitenentgratung erforderlich sein. Zeichnung oder eine freigegebene Kantenanforderung legen die Funktionsgeometrie und Abnahmekriterien fest. Zugänglichkeit, Werkzeugweg, Kollisionsraum, Aufspannung und Prozessreihenfolge werden im Fertigungsprozess geprüft. Ein Senkwerkzeug korrigiert weder Lage noch Form einer fehlerhaften Bohrung.
Kantenpfad: Nach Festlegung der Kantenfunktion können Fasen- und Senkwerkzeuge für definierte Kanten verglichen werden.
A/B-Prüfprotokoll für den Austrittsgrat
Projekt: ____________________ Werkzeug: ____________________ Datum: __________ Verantwortlich: ____________________
| Prüffeld | A – Ausgangszustand | B – gezielte Änderung | Ergebnis / Nachweis |
|---|---|---|---|
| Hypothese und geänderte Einflussgröße | ____________ | ____________ | ____________ |
| Bauteil, Material, Zustand und Charge | ____________ | ____________ | ____________ |
| Bohrung, Tiefe und Austrittsgeometrie | ____________ | ____________ | ____________ |
| Werkzeug, Revision, Bohrungszahl, Schneidenfoto | ____________ | ____________ | ____________ |
| Maschine, Aufnahme, Rundlauf, Auskraglänge | ____________ | ____________ | ____________ |
| Drehzahl n [min−1] | ____________ | ____________ | ____________ |
| Vorschub f [mm/U] oder vf [mm/min]; Modus | ____________ | ____________ | ____________ |
| Lagebezug der Werkzeuggeometrie | ____________ | ____________ | ____________ |
| Austrittsanpassung: Start-/Endposition [mm] | ____________ | ____________ | ____________ |
| Kühlung, Späneabfuhr und Unterstützung | ____________ | ____________ | ____________ |
| Messmethode/-gerät und Reinigungszustand | ____________ | ____________ | ____________ |
| Grathöhe/-breite, Umfangsanteil, Foto-ID | ____________ | ____________ | ____________ |
| Proben-/Bauteilnummer und Stichprobenumfang | ____________ | ____________ | ____________ |
| Weitere Qualitätsmerkmale und Zykluszeit | ____________ | ____________ | ____________ |
| Abnahmekriterium und Entscheidung | ____________ | ____________ | ____________ |
Wie wird die Kante nach der Bearbeitung geprüft?
Die Prüfung beginnt mit einer eindeutigen Kanten- und Messdefinition. Der vollständige Umfang ist an den vereinbarten Positionen zu beurteilen. Bei geneigtem Austritt oder Querbohrungen sind die örtlich höchsten Grate und ihre Lage zum Bauteilbezug besonders wichtig.
- Bauteil und Messstelle eindeutig kennzeichnen; Materialcharge und Werkzeugzustand zuordnen.
- Reinigungs- und Handhabungszustand vor der Messung festlegen.
- Grathöhe, Breite beziehungsweise Dicke und Umfangsanteil mit derselben Definition wie im Ausgangszustand erfassen.
- Fotografie oder Messdatensatz mit Probe, Position, Vergrößerung und Messmittel verknüpfen.
- Gleichzeitig prüfen, ob Durchmesser, Form, Oberfläche, Lage und Bauteilfunktion weiterhin erfüllt sind.
- Eine Serienfreigabe auf eine vereinbarte Stichprobe und den Verlauf über die vorgesehene Werkzeugnutzung stützen.
Freigabegrenze und Funktionsrisiko
Ein Grat kann Montage, Dichtfläche, Partikelsauberkeit, Beschichtung oder nachfolgende Handhabung beeinflussen. Prüfmethode und Grenzwert müssen deshalb zur Funktion passen. Ist nur „gratfrei“ gefordert, sollte vor der Fertigungsfreigabe geklärt werden, wie dieser Begriff gemessen und entschieden wird.
Wenn das Fehlerbild nicht eindeutig dem Austritt zugeordnet werden kann, unterstützt der Leitfaden Bohrungsfehler nach Durchmesser, Oberfläche und Verlauf diagnostizieren die Abgrenzung.
Häufige Fragen
Hilft weniger Vorschub immer gegen Austrittsgrat?
Nein. Ein zu hoher Vorschub kann bei bestimmten Werkzeugen und Bedingungen relevant sein. Grat kann aber ebenso mit Schneidenverschleiß, Aufbauschneide, Rundlauf, instabiler Spannung, geneigtem Austritt oder geringer Kantenstützung zusammenhängen. Eine Anpassung wird nur innerhalb der Werkzeuggrenzen und mit dokumentiertem Start- und Endpunkt geprüft.
Warum nimmt der Grat mit der Zahl der Bohrungen zu?
Eine Zunahme kann auf fortschreitenden Schneidenverschleiß oder anhaftendes Material hindeuten, ist aber kein alleiniger Beweis. Werkzeugrevision, Bohrungszahl, Schneidenfoto, Werkstoffcharge und unveränderte Prozessbedingungen werden gemeinsam betrachtet. Der Vergleich einer dokumentiert freigegebenen Schneide mit dem bisherigen Zustand kann die Hypothese prüfen.
Wann ist eine zusätzliche Rückseitenentgratung sinnvoll?
Sie kommt infrage, wenn der Bohrprozess stabil ist, der verbleibende Austrittsgrat aber die freigegebene Kantenanforderung nicht erfüllt und die Rückseite sicher erreichbar ist. Vorher sind gewünschte Fase oder Restkante, Kollisionsraum, Werkzeugweg, Aufspannung und Messung festzulegen. Die Zusatzoperation darf keine Lage-, Form- oder Maßfehler der Bohrung kaschieren.
Welche Daten benötigt HC für die Werkzeugauswahl?
Für eine erste Prüfung genügen Werkstoff, Zeichnung oder Skizze, Bohrungsabmessungen, geforderte Kantenqualität und eine Beschreibung des aktuellen Problems. Hilfreich sind außerdem Maschine, Menge, Werkzeugdaten, Bohrungszahl, Austrittsfoto und Messprotokoll. Unbekannte Werte dürfen als unbekannt gekennzeichnet werden.
Nächster Schritt: Zeichnung zur Werkzeugauswahl senden
Quellen und Geltungsgrenzen
KORLOY: Tech News TPDC Plus, Problemlösung Werkstück, S. 15 – nennt für dieses Werkzeugsystem Vorschub und verschlissene Bohrkrone als Prüfpunkte. Daraus wird kein allgemeiner Vorschubwert abgeleitet.
MAPAL: Verbesserte Standzeiten beim Tiefbohren mit PKD-Schneiden – dokumentiert in einer konkreten Anwendung das Auftreten von Austrittsgrat bei fortschreitendem Werkzeugverschleiß. Standmenge und Schnittwerte werden nicht übertragen.
Mitsubishi Materials: Small Tools, Tool News B210G-G – zeigt den Einfluss einer spezifischen Geometrie unter dokumentierten Bedingungen; kein universeller Vorteil für jede Anwendung.
KEMPF: ExBurrDrill – Anwendungsbeispiele – unterstützt die Berücksichtigung von Austrittslage und -form bei spezialisierten Lösungen.
Alle Quellen stützen Prüfrichtungen innerhalb ihres beschriebenen Geltungsbereichs. Die Eignung für ein anderes Werkzeug, Material oder Bauteil wird durch die dokumentierte Anwendung und den Versuch bestätigt.