
Spanbrechen oder Entspanen beim CNC-Bohren?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 15. Oktober 2026
Zuerst das Prozessziel klären: kontinuierlich bohren, den Spanbruch unterstützen oder einen Weg für die Spanabfuhr schaffen. Danach werden Werkzeuggrenzen, die Bewegung im konkreten Steuerungssystem und das Ergebnis am Bauteil geprüft.
Inhalt anzeigen
Kurzantwort und AusgangsdatenWie unterscheiden sich Spanbrechen und Entspanen?Wann ist kontinuierliches Bohren möglich?Was bedeuten G73 und G83 im gewählten System?Wie wird der Zyklus sicher erprobt?Häufige FragenWelche Daten benötigt HC für die technische Prüfung?Quellen und GeltungsgrenzenKurzantwort und benötigte Ausgangsdaten
Kurzantwort. Der Bohrzyklus wird nicht allein nach Bohrtiefe oder G-Code gewählt. Zuerst ist zu klären, ob der Prozess kontinuierlich bohren kann, ob ein kurzer Rückzug die Spanbildung unterstützen soll oder ob ein Rückzug zu einer festgelegten Position für die Spanabfuhr benötigt wird. Danach werden die tatsächliche Bewegung im konkreten Steuerungssystem und das Ergebnis am Bauteil geprüft. G73 und G83 sind keine steuerungsübergreifend identischen Prozessdefinitionen.
Ein kurzer Rückzug kann die Bedingungen für das Spanbrechen verändern. Er bestätigt jedoch nicht, dass die Späne den Bohrungsraum verlassen haben. Umgekehrt ersetzt ein größerer Rückzug weder eine ausreichende Kühlschmierstoffversorgung noch eine passende Werkzeuggeometrie, einen intakten Schneidenzustand oder einen freien Spanweg.
Vor der Auswahl mindestens erfassen:
| Bereich | Benötigte Angaben |
|---|---|
| Werkstück | Werkstoffbezeichnung und Zustand, Bohrungsdurchmesser, Bohrtiefe, Sack- oder Durchgangsloch, Eintritt und Austritt |
| Werkzeug | Hersteller, Referenz, Geometrie, Kühlkanäle, nutzbare Tiefe, Verschleißzustand und dokumentierte Einsatzgrenzen |
| Maschine | Maschinentyp, Betriebsart, Steuerung, Softwarestand, Werkzeugaufnahme und Auskragung |
| Versorgung | Innen- oder Außenkühlung, Medium, bekannte Druck- und Durchflussbedingungen sowie Rücklaufweg |
| Programm | Aktueller Zyklus, Zustellungen, Rückzug, Wiedereintritt, Verweilzeit, CAM und Postprozessor |
| Beobachtung | Spanform, Zeitpunkt der Störung, Lastverlauf, Bohrungsqualität, Grat, Schneidenzustand und Zykluszeit |
Wie unterscheiden sich Spanbrechen und Entspanen?
Beim Spanbrechen wird der Span in kürzere Abschnitte geteilt. Ein Bohrzyklus kann dieses Ergebnis durch eine Unterbrechung oder einen kurzen Rückzug unterstützen, garantiert es aber nicht. Ob der Span tatsächlich bricht, hängt zusätzlich von Werkstoff, Vorschub, Schneidengeometrie, Spanraum, Kühlung und Eingriff ab.
Entspanen verfolgt ein anderes unmittelbares Ziel. Der Rückzug soll einen Weg schaffen, über den Späne aus dem Bohrungsraum transportiert oder vom Kühlschmierstoff mitgenommen werden können. Auch dabei ist der Rückzug allein kein Nachweis für einen freien Bohrungsraum.
| Strategie | Primäres Ziel | Bewegungsmerkmal | Damit allein nicht bestätigt |
|---|---|---|---|
| Kontinuierliches Bohren | Bohren ohne zyklische Unterbrechung, wenn Spanbildung, Versorgung und Abfuhr stabil sind | Vorschub bis zur Endtiefe ohne planmäßigen Rückzug zwischen den Zustellungen | dass jede größere Tiefe oder jede Werkstoffvariante zulässig ist |
| Spanbrechen | Spanform durch einen definierten Bewegungswechsel beeinflussen | meist kurzer Rückzug; genaue Ausführung nach Steuerung, Einstellung und Handbuch | dass die gebrochenen Späne aus der Bohrung abgeführt wurden |
| Entspanen | Raum und Transportweg für die Spanabfuhr schaffen | Rückzug zu einer im jeweiligen System festgelegten Position und anschließender Wiedereintritt | dass die Bohrung vollständig spanfrei ist oder die Schneide den Wiedereintritt verträgt |
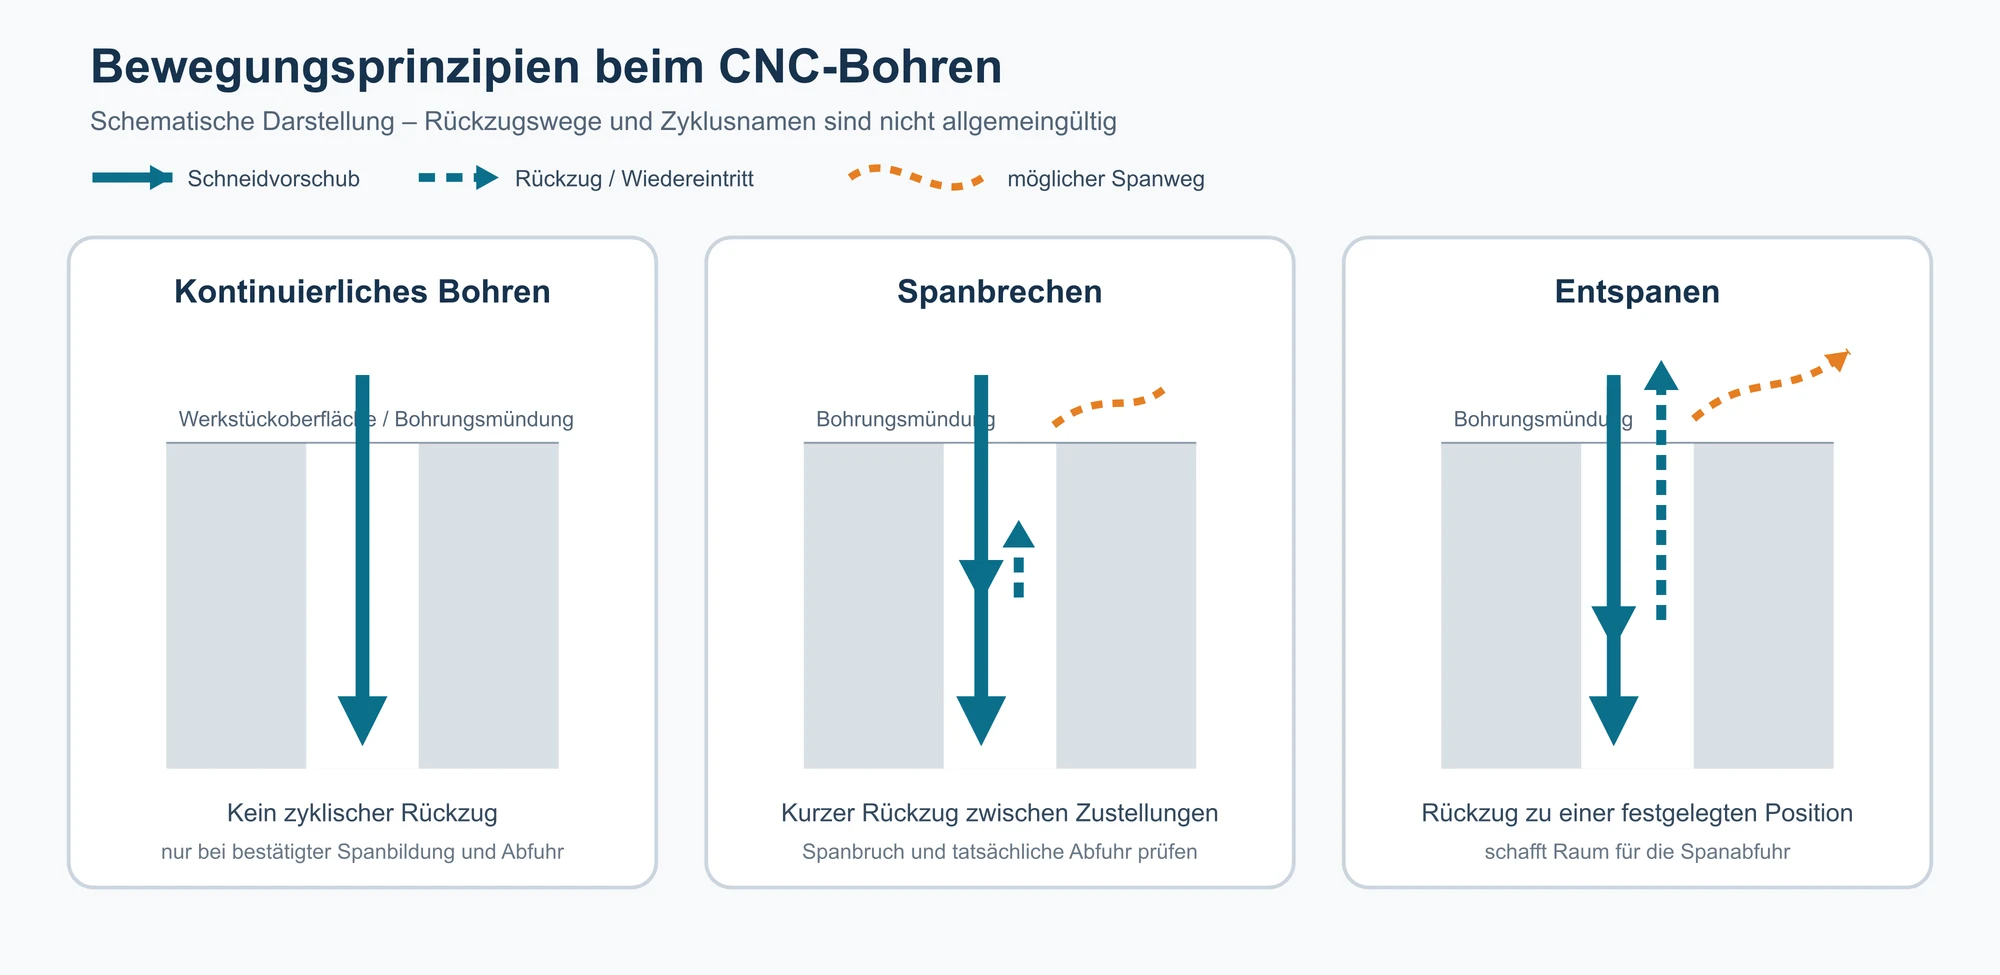
Entscheidungsregel. Erst das beobachtete Problem bestimmt das Prozessziel. Lange oder verschachtelte Späne können einen anderen Prüfweg erfordern als eine unterbrochene Versorgung, ein beschädigter Schneidenbereich oder eine Störung nur beim Austritt. Ein Wechsel des Zyklus darf die Ursachenprüfung nicht ersetzen.
Wann ist kontinuierliches Bohren möglich?
Kontinuierliches Bohren ist eine zu prüfende Strategie, keine pauschale Empfehlung für eine bestimmte Tiefenklasse. Es kommt infrage, wenn das konkrete Werkzeug für Werkstoff, Bohrungsgeometrie, Tiefe und Versorgung freigegeben ist und die beobachteten Prozessdaten eine stabile Spanbildung und Spanabfuhr unterstützen.
- Die Werkzeugdokumentation deckt Werkstoff, Durchmesser, nutzbare Tiefe, Eintritts- und Austrittsbedingungen sowie Kühlungsart ab.
- Die Späne besitzen unter den geprüften Schnittbedingungen eine transportierbare Form und stauen sich nicht im Spanraum oder an der Bohrungsmündung.
- Kühlschmierstoff erreicht die Schneidzone; für Sacklöcher ist zusätzlich ein plausibler Rücklaufweg vorhanden.
- Werkzeugaufnahme, Rundlauf, Auskragung, Aufspannung und Eintritt sind stabil genug, damit ein Zyklusvergleich nicht durch einen offensichtlichen Systemfehler überlagert wird.
- Lastverlauf, Bohrungsmerkmale und Schneidenzustand werden in einer festgelegten Stichprobe verglichen und bleiben innerhalb der vereinbarten Grenzen.
Stabile Spanbildung und ausreichende Spanabfuhr
Kurze Späne allein beweisen keine sichere Abfuhr. Zu prüfen sind ihre Form und Menge über die Bohrtiefe, Spuren sekundären Spanschneidens oder des Reibens von Spänen an der Bohrungswand, Laständerungen, Kühlschmierstoffaustritt und die Schneidkanten nach dem Versuch. Innenkühlung ist nur dann ein belastbarer Vorteil, wenn Maschine, Aufnahme, Werkzeugkanäle und Rücklaufweg zusammen funktionieren.
Sacklöcher, Querbohrungen und unterbrochener Schnitt
Bei Sacklöchern kann ein begrenzter Rücklaufweg die Abfuhr verändern. Querbohrungen und unterbrochene Bereiche verändern dagegen den Eingriff und können die Schneide beim Austritt und Wiedereintritt zusätzlich belasten. Tritt die Störung nur an einer bestimmten Tiefe oder Kontur auf, sind Geometrie, Versorgung und Schnittunterbrechung zuerst getrennt zu prüfen. Ein anderer Zyklus korrigiert keine ungeeignete Werkzeugausführung oder beschädigte Schneide.
Werkzeugbezug: Wenn Tiefe, Kühlung und nutzbare Länge die Auswahl bestimmen, können Tieflochbohrer für die jeweilige Anwendung als Werkzeugfamilie geprüft werden. Die Produktbezeichnung ersetzt weder die Zyklusprüfung noch die Freigabe der konkreten Referenz.
Was bedeuten G73 und G83 im gewählten System?
Die Bezeichnungen G73 und G83 dürfen erst nach Identifikation des konkreten Steuerungssystems interpretiert werden. Maschinenart, Betriebsart, Softwarestand, Herstelleroptionen, CAM-Ausgabe und Postprozessor können die programmierte beziehungsweise ausgeführte Bewegung beeinflussen. Deshalb ist die Aussage „G73 bedeutet immer Spanbrechen, G83 immer vollständiges Entspanen“ nicht als steuerungsübergreifende Regel geeignet.
Konkretes Beispiel: Haas NGC Fräsen, Handbuchausgabe 2024
Das Haas-Fräshandbuch bezeichnet G73 als High-Speed Peck Drilling Canned Cycle und G83 als Normal Peck Drilling Canned Cycle. G73 zieht nach jeder Zustellung nur um den in Setting 22 festgelegten Weg zurück. G83 fährt zur R-Ebene zurück, um einen längeren Spanabfuhrweg zu schaffen; Setting 52 kann die Rückzugshöhe über der R-Ebene beeinflussen. Beim Wiedereintritt sind Eilgang-, Annäherungs- und Vorschubabschnitte gemäß Handbuch und realem Maschinenstand zu prüfen. Haas G73 und Haas G83 gelten nur für die hier benannte Haas-NGC-Fräsumgebung.
| Vergleichspunkt | G73 – Haas NGC Fräsen 2024 | G83 – Haas NGC Fräsen 2024 | Prüfgrenze |
|---|---|---|---|
| Nach jeder Zustellung | Kurzer axialer Rückzug | Rückzug zur R-Ebene | Tatsächliche Bewegung in Einzelsatz oder Simulation prüfen |
| Steuernde Angaben | Zyklusadressen; kurzer Rückzugsweg aus Setting 22 | Zyklusadressen und R-Ebene; Setting 52 kann einen Rückzug über R beeinflussen | Maschinenkonfiguration und Softwarestand abgleichen |
| Wiedereintritt | Nächste Zustellung nach kurzem Rückzug | Wiederannäherung an die vorherige Tiefe, danach nächste Zustellung | Wechsel zwischen Eilgang und Vorschub dem gültigen Handbuch entnehmen |
| Prozessziel | Spanbruch durch kurze Bewegungsunterbrechung unterstützen | Längeren Weg für die Spanabfuhr schaffen | Beides ist erst durch Spanbild, Last und Bauteilprüfung bestätigt |
| Sonderfall | Mit K und Q kann nach kumulierter Tiefe eine Rückkehr zur R-Ebene erfolgen | Rückkehrposition am Zyklusende zusätzlich durch G98/G99 bestimmt | Nur vorhandene und freigegebene Adressen verwenden |
Beispiel: Siemens SINUMERIK CYCLE83
Siemens dokumentiert für bestimmte SINUMERIK-Handbuchstände CYCLE83 mit unterschiedlichen Betriebsarten für Spanbrechen und Spanabfuhr. Die konkrete Parameterbelegung und Bewegung ist an Steuerungsfamilie und Ausgabe gebunden. Das Beispiel zeigt, dass dasselbe Prozessziel über eine andere Zykluslogik realisiert werden kann; es darf nicht auf alle SINUMERIK-Versionen übertragen werden. Siemens SINUMERIK 808D ADVANCED – Programming and Operating Manual (Milling)
| Prüfpunkt | Vor der Freigabe zu bestätigen |
|---|---|
| Maschine und Betriebsart | Fräsmaschine, Drehmaschine oder Bearbeitungszentrum; aktive Ebene und Bohrachse |
| Steuerung und Software | Hersteller, Steuerungsfamilie, Softwarestand und aktivierte Optionen |
| Zyklusbedeutung | Bedeutung des Codes oder Zyklusnamens im zutreffenden Herstellerhandbuch |
| Zustellung | Definition der Einzeltiefe, mögliche Degression und Verhalten an der Endtiefe |
| Rückzug | Rückzugsweg oder Zielposition, Bezugsfläche und steuernde Einstellung |
| Wiedereintritt | Geschwindigkeit, Annäherungsposition, Sicherheitsabstand und Wechsel zwischen Eilgang und Vorschub |
| Programmquelle | CAM-Version, Postprozessor, ausgegebener Code, manuelle Änderungen und Programmrevision |
| Versorgung und Rückkehr | Kühlschmierstoffzustand während der Bewegung sowie Rückkehrposition nach Zyklusende |

Was einen Spanbruchzyklus im Einzelnen bestimmt
Ein Spanbruchzyklus ist kein einzelner Parameter, sondern eine Folge: Zustelltiefe, Rückzugsystem, Rückzugshöhe und Vorschub je Umdrehung legen gemeinsam fest, wo der Span bricht und ob er die Bohrung verlässt. Wird nur einer davon verändert, ist die Wirkung selten eindeutig.
| Element des Zyklus | Wirkung | Typische Fehlwirkung |
|---|---|---|
| Zustelltiefe je Schritt | Bestimmt, wie lang ein Spanabschnitt werden kann | Zu groß: lange Späne und Stau in der Spannut. Zu klein: Reibung statt Schnitt an der Querschneide |
| Rückzugsystem (G73 oder G83) | Entscheidet, ob der Bohrer nur kurz entlastet oder vollständig aus der Bohrung fährt | Kurzer Rückzug bei tiefen Bohrungen ohne Innenkühlung führt zu Spanstau |
| Rückzugshöhe und R-Ebene | Legt fest, ob der Span die Bohrung wirklich verlässt | Zu geringe Höhe: der Span wird beim nächsten Schritt wieder in die Bohrung gezogen |
| Vorschub je Umdrehung | Steuert die Spanungsdicke und damit, ob der Span bricht | Zu klein: Bandspan trotz Zyklus. Zu groß: höhere Werkzeugbelastung und Maßabweichung |
Die Prüfreihenfolge folgt daraus: zuerst den Vorschub je Umdrehung zur Spanform passend einstellen, dann die Zustelltiefe so wählen, dass der Spanabschnitt kurz genug bleibt, und erst danach das Rückzugsystem anpassen. Wer mit dem Rückzug beginnt, verändert die Spanabfuhr, aber nicht die Spamentstehung.
Bricht der Zyklus den Span nicht, zeigt sich das selten als sauberer Werkzeugbruch. Typisch sind ein Anstieg des Drehmoments, ein pfeifendes Geräusch, ein Spanklumpen am Bohrungsrand oder ein Bohrer, der beim nächsten Schritt seitlich ausweicht.
Ein Spanbruchzyklus ersetzt keine Spanabfuhr. Bei tiefen Bohrungen und zähen Werkstoffen bleibt Innenkühlung mit ausreichendem Volumenstrom nötig – siehe Bohrer mit Innenkühlung: Einsatzbedingungen, Druck und Spanabfuhr.
Sicherheitsgrenze. Dieser Leitfaden enthält bewusst kein steuerungsübergreifend kopierbares CNC-Programm. Vor einem Maschinenlauf sind Herstellerhandbuch, Maschinenkonfiguration, Postprozessor und betriebliche Freigaberegeln maßgeblich.
Wie wird der Zyklus sicher erprobt?
1. Ausgangszustand dokumentieren
Zeichnung und Revision, Werkstoff und Zustand, Bohrungsmerkmale, Werkzeugreferenz, Aufnahme, Auskragung, Versorgung, Programmversion und das bisherige Fehlerbild werden vor dem Versuch erfasst. Bei Verdacht auf Werkzeugschaden wird nicht weitergebohrt, um nur noch einen Ausgangswert zu erzeugen.
2. Bewegungsablauf ohne Prozessfreigabe prüfen
CAM-Ausgabe, Postprozessor, Zyklusparameter und Steuerungseinstellungen werden mit der zutreffenden Dokumentation verglichen. Simulation, Einzelsatz oder ein betrieblich zulässiger Probelauf können die Bewegung prüfen; sie beweisen weder Spanabfuhr noch Bohrungsqualität.
3. Einflussgröße und gekoppelte Änderungen festlegen
Die untersuchte Hypothese wird vor dem Lauf benannt. Wenn der ganze Zyklus gewechselt wird, ändern sich möglicherweise Zustellung, Rückzug, Wiedereintritt und Zeitanteile gleichzeitig. Das Ergebnis darf dann nicht allein einer einzigen Weggröße zugeschrieben werden.
4. Ergebnis am Bauteil und Werkzeug messen
Zu vergleichen sind Spanform und Spantransport, Lastverlauf, Bohrungsdurchmesser und weitere zeichnungsrelevante Merkmale, Oberfläche beziehungsweise Wandspuren, Grat, Schneidenzustand und Zykluszeit. Messmittel, Messstelle, Temperaturzustand und Stichprobe werden dokumentiert.
5. Freigeben, nachprüfen oder abbrechen
Die Entscheidung folgt vorab festgelegten Kriterien. Ungewöhnliche Last, Vibration, unterbrochene Versorgung, Spanverklemmung oder Verdacht auf Werkzeugschaden sind Abbruch- und Prüfgründe. Eine einzelne brauchbare Bohrung belegt noch kein Serienfenster.
Prüfprotokoll für den Zyklusvergleich
Projekt: ____________________ Werkzeug: ____________________ Datum: __________ Verantwortlich: ____________________
| Prüffeld | A – Ausgangszustand | B – geänderter Zyklus | Ergebnis / Nachweis |
|---|---|---|---|
| Hypothese / gezielt geänderte Einflussgröße | ________________ | ________________ | ________________ |
| Bauteil / Probe / Zeichnungsrevision | ________________ | ________________ | Identisch? ______ |
| Maschine / Steuerung / Software / Handbuch | ________________ | ________________ | Identisch? ______ |
| Programm / CAM / Postprozessor / Revision | ________________ | ________________ | Änderung: ______ |
| Drehzahl n / Vorschub je Umdrehung f | ________________ | ________________ | Differenz: ______ |
| Zustellung / Rückzug / Wiedereintritt / Verweilzeit | ________________ | ________________ | Ist-Bewegung: ___ |
| Kühlschmierstoff / Messbedingungen | ________________ | ________________ | Identisch? ______ |
| Spanbild / Last / Protokoll- oder Bildnummer | ________________ | ________________ | Nachweis: ______ |
| Bohrungsqualität / Messmittel / Messwerte | ________________ | ________________ | Grenzen erfüllt? |
| Schneidenzustand / Zykluszeit | ________________ | ________________ | Bewertung: _____ |
| Annahmekriterien / Stichprobe | ________________ | ________________ | Erfüllt? _______ |
| Entscheidung | Ausgang dokumentiert | Beibehalten / nachprüfen / abbrechen | Verantwortlich / Datum |
Freigegebener Geltungsbereich: ______________________________________________________________________________
Häufige Fragen
Welche Angaben fehlen für eine belastbare Auswahl?
Ohne Steuerungsfamilie und Betriebsart, Software- und Handbuchstand, Werkzeugreferenz und deren Einsatzgrenzen, Bohrungsgeometrie und Tiefe, Versorgung sowie die tatsächlich ausgeführte Rückzugsbewegung lässt sich kein Zyklus belastbar freigeben. Material, aktuelles Fehlerbild und Qualitätsanforderung gehören ebenfalls zur Auswahl.
Wann gilt die Empfehlung nicht?
Die Empfehlung muss neu geprüft werden, wenn Steuerung, Software, Postprozessor, relevante Einstellungen, Werkzeug, Werkstoffzustand, Bohrungsform, Eintritt/Austritt oder Kühlschmierstoffversorgung geändert werden. Sie gilt auch nicht außerhalb des verifizierten Tiefen- und Parameterfensters. Spezielle Tiefbohrsysteme folgen der jeweiligen Werkzeug- und Prozessanweisung.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Die gewählte Bewegung wird unter dokumentierten Bedingungen am repräsentativen Bauteil geprüft. Spanform und Abfuhr, Maschinenlast, zeichnungsrelevante Bohrungsmerkmale, Oberfläche, Grat und Werkzeugzustand werden mit vorab festgelegten Grenzwerten verglichen. Erst eine definierte Stichprobe und ein nachvollziehbares Messprotokoll erlauben die Freigabe für den vorgesehenen Prozess. Ein fehlerfrei ablaufendes Programm allein genügt nicht.
Welche Daten benötigt HC für die technische Prüfung?
Für eine erste Einordnung genügen ein erreichbarer Kontakt, die konkrete Bohrungsaufgabe und das verständlich beschriebene Problem. Für eine belastbare Auslegung werden anschließend – soweit verfügbar – Zeichnung und Revision, Werkstoff und Zustand, Bohrungsmaße, Qualitätsanforderungen, Werkzeugreferenz, Maschine und Steuerung, Kühlbedingungen, Stückzahl sowie Fotos von Spänen, Werkzeug und Fehlerbild benötigt. Unbekannte Werte dürfen als unbekannt gekennzeichnet werden.
Nächster Schritt: Zeichnung und Prozessdaten zur Werkzeugauswahl senden. Die konkrete Zyklusbewegung bleibt bis zur Prüfung von Steuerung, Werkzeug und Versuchsergebnis anwendungsbezogen.
Quellen und Geltungsgrenzen
Haas Automation: Mill Operator’s Manual – NGC – 2024, Kapitel 17: G73 ab S. 352; G83 ab S. 360 — belegt für diese Handbuchausgabe den kurzen Rückzug bei G73, die Rückkehr zur R-Ebene bei G83 sowie die zugehörigen Adressen und Einstellungen.
Haas Automation: High-Speed Peck Drilling – G73 compared with G83 — erläutert in der Herstellerdarstellung den kurzen G73-Rückzug gegenüber dem Rückzug aus der Bohrung beim G83.
Siemens: SINUMERIK 808D ADVANCED, Programming and Operating Manual (Milling), Ausgabe 07/2018 — Abschnitt CYCLE83 ab S. 163: Herstellerbeispiel für Modi zum Spanbrechen beziehungsweise zur Spanabfuhr in genau dieser Steuerungs- und Handbuchausgabe; die konkrete Ausgabe war in der Prüfumgebung nicht erneut abrufbar und ist vor einer versionsgleichen Maschinenfreigabe am Original zu bestätigen.
Die Quellen belegen die jeweilige Systemlogik, nicht die Eignung eines Zyklus für ein unbekanntes Bauteil. Werkzeugfreigabe, Maschinenkonfiguration, Sicherheitsvorgaben und Prozessversuch bleiben anwendungsbezogen.