
VHM-, Wechselkopf- oder Wendeplattenbohrer wählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 17. Oktober 2026
Drei Werkzeugarchitekturen nach Bohrungsaufgabe, Maschinenbedingungen, Wechselaufwand, Lagerbestand und Kosten je Gutbohrung vergleichen.
Inhalt anzeigen
KurzantwortWelche Bauarten stehen zur Wahl?Wie wirken Durchmesser und Maschinenbedingungen?Wie werden Wechsel und Lagerhaltung bewertet?Welche Ausführung sollte erprobt werden?Häufige Fragen zur Auswahl der BohrerbauartBohrerbauart mit HC abstimmenQuellen und GeltungsgrenzenKurzantwort
Eine allgemein beste Bohrerbauart gibt es nicht. Zuerst werden Werkstoff, Durchmesser, nutzbare Bohrtiefe, Qualitätsziel, Ein- und Austritt sowie Maschine und Kühlschmierstoffversorgung geprüft. Danach lassen sich Wechselaufwand, Ersatzteilbestand und Kosten je Gutbohrung vergleichen. Die endgültige Auswahl wird am realen Bauteil bestätigt.
Ein niedriger Preis für Werkzeug, Schneidkopf oder Schneidplatte beweist noch keine geringeren Kosten je Gutbohrung. Ebenso darf eine Bauart nicht allein nach Durchmesser oder Losgröße ausgewählt werden. Entscheidend ist, ob sie die geforderte Bohrung unter den vorhandenen Maschinenbedingungen wiederholbar erzeugt.
Dieser Leitfaden vergleicht Werkzeugarchitekturen. Er ersetzt keine Freigabe eines konkreten Bohrers und keine materialspezifischen Schnittdaten. HC führt Produktpfade für VHM- und Wendeplattenbohrer; die konkrete Ausführung und Verfügbarkeit werden für die jeweilige Aufgabe bestätigt. Wechselkopfbohrer werden hier als marktübliche Architektur eingeordnet und nicht als pauschal verfügbarer HC-Standardartikel dargestellt.
Welche Bauarten stehen zur Wahl?
Die wichtigste strukturelle Frage lautet: Wird bei Verschleiß das komplette Werkzeug, nur der Schneidkopf oder eine Schneidplatte gewechselt? Daraus folgen unterschiedliche Anforderungen an Schnittstelle, Lagerbestand, Einstellen, Zustandsprüfung und Wiederanlauf.
VHM-Bohrer: Schneiden und Werkzeugkörper als Einheit
VHM steht für Vollhartmetall. Beim VHM-Bohrer bilden Schneiden, Spannuten und Werkzeugkörper eine Einheit. Ist die definierte Verschleiß- oder Qualitätsgrenze erreicht, wird in der Regel das komplette Werkzeug gewechselt. Ob Nachschleifen und Neubeschichten vorgesehen sind, muss anhand des konkreten Werkzeugs, der verfügbaren Reserve und des freigegebenen Wartungsprozesses entschieden werden.
Für die Wirtschaftlichkeitsrechnung zählen deshalb nicht nur der Anschaffungspreis und die bearbeiteten Bohrungen. Einzubeziehen sind auch Ersatzwerkzeuge, Warte- oder Transportzeit bei externer Aufbereitung, erneutes Einstellen sowie die Prüfung nach dem Wechsel. Aus der Bauart allein folgt weder eine garantierte Bohrungstoleranz noch eine allgemeine Aussage zur Standzeit.
HC ordnet verfügbare Ausführungen auf der Seite Vollhartmetallbohrer: Auswahlkriterien und Spezifikationen nach Werkstoff, Tiefe und Kühlung ein.
Wechselkopfbohrer: Schneidkopf und Bohrkörper getrennt bewerten
Beim Wechselkopfbohrer bleibt der Bohrkörper im Einsatz, während ein passender Schneidkopf ausgetauscht wird. Die Auswahl betrifft daher immer das System aus Bohrkörper, Kopf, Schnittstelle, Geometrie und Materialanwendung. Ein Kopf mit passendem Nenndurchmesser ist nicht automatisch mit jedem Körper derselben oder einer anderen Baureihe kompatibel.
Vor dem Einsatz sind die freigegebene Durchmessergruppe, Einbaulage, Verbindung, zulässige Körperlänge und Kühlmittelzufuhr zu prüfen. Ob ein Kopf in der Maschine gewechselt werden darf und welche Kontroll- oder Einstellschritte danach erforderlich sind, ergibt sich aus dem konkreten System. Allgemeine Aussagen wie „kein Messen erforderlich“ dürfen nicht auf andere Systeme übertragen werden.
Herstellerprogramme zeigen, dass ein Bohrkörper mehrere abgestimmte Köpfe aufnehmen kann. Das ist ein systemspezifisches Beispiel, kein Nachweis für HC-Lieferumfang oder markenübergreifende Kompatibilität.
Wendeplattenbohrer: Schneidplatten wechseln, Bohrkörper weiterverwenden
Wendeplattenbohrer verwenden einen wiederverwendbaren Bohrkörper und austauschbare Schneidplatten. Bei typischen Ausführungen bearbeiten zentrale und periphere Schneidplatten unterschiedliche Bereiche des Bohrungsquerschnitts. Anzahl, Form und Position der Platten unterscheiden sich jedoch je nach System. Der Begriff U-Bohrer darf deshalb nicht als Sammelbegriff für alle Wechselkopf- und Wendeplattenlösungen verwendet werden.
Vor dem Drehen oder Ersetzen einer Schneidplatte werden die nutzbare Schneidkante, der Plattensitz, die Befestigungsschraube und der Bohrkörper geprüft. Eine beschädigte Aufnahmefläche lässt sich nicht durch eine neue Platte korrigieren. Auch nach einem scheinbar einfachen Plattenwechsel müssen Montagezustand und erste Bohrung gegen die Freigabekriterien geprüft werden.
Der HC-Produktpfad Wendeplattenbohrer und U-Bohrer zeigt diese Werkzeugfamilie; Spezifikation, Durchmesserbereich und Lieferbarkeit werden anwendungsbezogen bestätigt. Herstellerinformationen zu Wendeplattenbohrern stützen die Trennung von Bohrkörper und austauschbaren Schneiden, stellen aber keine HC-Leistungsfreigabe dar.
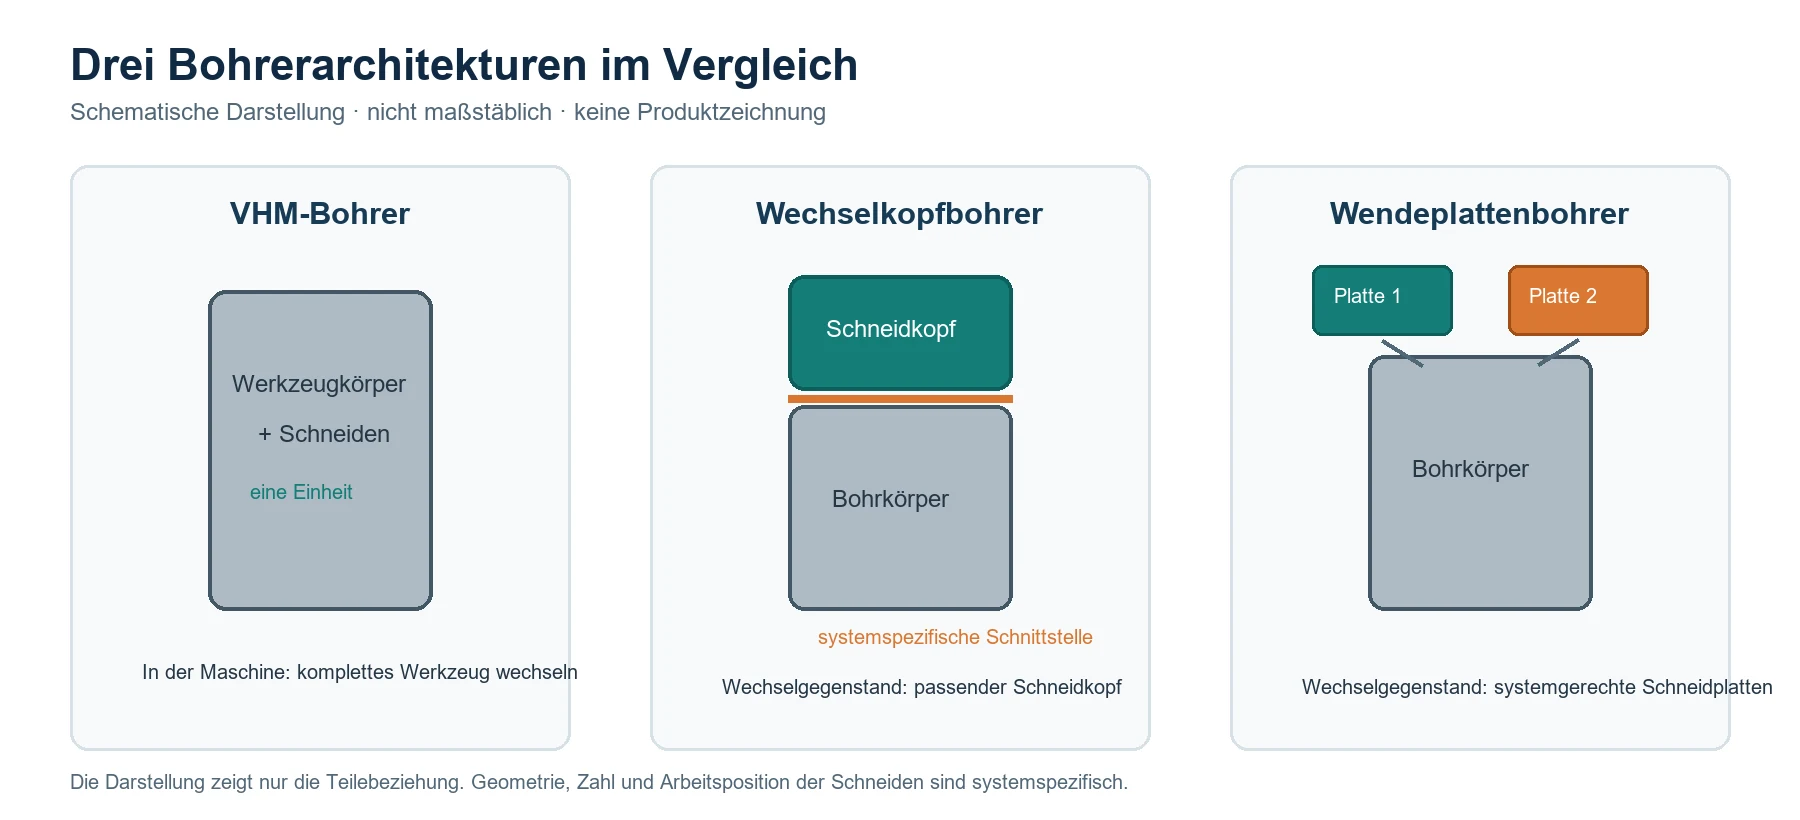
Abbildung 1: Komponentenbeziehung der drei Bohrerarchitekturen. Schematische Darstellung, nicht maßstäblich und keine Produktzeichnung; Schneidenzahl, Geometrie und Arbeitsposition sind systemspezifisch.
| Vergleichspunkt | VHM-Bohrer | Wechselkopfbohrer | Wendeplattenbohrer |
|---|---|---|---|
| Üblicher Wechselgegenstand | komplettes Werkzeug | passender Schneidkopf | passende Platte oder nutzbare Schneidkante |
| Weiterverwendung nach Verschleiß | Das komplette Werkzeug wird aus der Maschine genommen. Nachschleifen und gegebenenfalls Neubeschichten sind werkzeug- und zustandsabhängig möglich. | Bohrkörper bleibt im Einsatz, sofern Schnittstelle und Zustand freigegeben sind. | Bohrkörper bleibt im Einsatz, sofern Sitz, Schraube und Körper freigegeben sind. |
| Zustandsprüfung | Schneiden und Gesamtwerkzeug | Kopf, Schnittstelle und Körper | Platte, Sitz, Schraube und Körper |
| Lagerbestand | komplette Bohrer und Umlaufbestand | Körper und kompatible Köpfe | Körper, Platten und Ersatzteile |
| Nach dem Wechsel | Einstellung und Bohrungsprüfung | Montage, Einstellung und Bohrungsprüfung | Sitz, Montage, Einstellung und Bohrungsprüfung |
Die Tabelle beschreibt den Wechsel- und Prüfaufwand. Sie ordnet den Bauarten keine allgemeine Rangfolge für Toleranz, Oberfläche, Standzeit oder Kosten zu.
Wie wirken Durchmesser und Maschinenbedingungen?
Zuerst wird geprüft, ob eine konkrete Ausführung die Aufgabe technisch abdecken kann. Erst danach ist ein wirtschaftlicher Vergleich sinnvoll. Ein breites Marktangebot bedeutet nicht, dass jede Bauart für denselben Durchmesser, dieselbe Tiefe oder dieselbe Qualitätsanforderung verfügbar ist.
Bohrungsaufgabe vollständig definieren
| Eingabe | Erforderliche Angabe | Bedeutung für die Auswahl |
|---|---|---|
| Werkstoff | Sorte, Zustand, Härte oder verfügbare Werkstoffdaten | Anwendungsbereich und Schneidengeometrie prüfen |
| Durchmesser | Nennmaß und Toleranz | konkrete Produkt- und Kopf- oder Plattengröße abgleichen |
| Bohrtiefe | nutzbare Zylindertiefe und Gesamttiefe | Längenausführung, Spanweg und Spitzenzugabe unterscheiden |
| Bohrungsart | Durchgangsloch, Sackloch und geforderter Grund | Werkzeugspitze, Austritt und Folgeprozess bewerten |
| Qualitätsziel | Maß, Form, Lage, Oberfläche und Grat | klären, ob Bohren Endbearbeitung oder Vorstufe ist |
| Ein- und Austritt | eben, geneigt, Querbohrung oder unterbrochen | systemspezifische Freigabe prüfen |
| Produktion | Bohrungen je Teil, Losgröße, Wiederholbedarf | Vergleichszeitraum und Wechselereignisse festlegen |
Die nutzbare zylindrische Bohrtiefe ist nicht automatisch identisch mit der programmierten Werkzeugtiefe. Die Spitzenform kann eine zusätzliche Zustellung erfordern. Ebenso ist „Bohrung hergestellt“ nicht gleichbedeutend mit „Fertigmaß erreicht“. Wenn Reiben oder Feinbohren notwendig ist, wird die gesamte Prozesskette verglichen.
Für die Längenauswahl hilft der Leitfaden 3×D, 5×D oder 8×D. Die Wahl des Schneidstoffs wird getrennt im Vergleich HSS oder VHM behandelt.
Drehzahl, Drehmoment und Leistung am Arbeitspunkt prüfen
Ausgehend vom konkreten Bohrer und Werkstoff werden die empfohlenen Schnittbedingungen ermittelt. Danach wird geprüft, ob die Maschine die daraus folgende Drehzahl sowie das erforderliche Drehmoment und die Leistung am tatsächlichen Arbeitspunkt bereitstellen kann. Der maximale Wert auf dem Maschinenschild ersetzt keine Prüfung der Kennlinie.
Reicht die Maschinenleistung nicht aus, ist nicht automatisch die gesamte Architektur ungeeignet. Zu prüfen sind konkrete Durchmesser, Geometrie, Schneidenzahl, Schnittdatenfenster und Bearbeitungsstrategie. Ohne diese Angaben enthält der Leitfaden bewusst keine universelle Leistungs- oder Drehmomentgrenze.
Die Sandvik-Coromant-Grundlagen zur Bohrungsbearbeitung ordnen Werkzeugauswahl und Prozessprüfung ebenfalls nach Bohrungsmerkmalen, Maschine und Bearbeitungsbedingungen ein. Herstellerangaben gelten dabei nur für die jeweils beschriebenen Systeme.
Aufspannung, Rundlauf und Kühlschmierstoffversorgung bewerten
Werkzeugrotation und Werkstückrotation stellen unterschiedliche Anforderungen an Ausrichtung und Aufnahme. Für jeden Kandidaten werden Halter, Auskragung, Werkstückspannung und die definierte Rundlaufmessstelle dokumentiert. Die Kühlschmierstoffprüfung umfasst Zuführungsweg, Druck und Volumenstrom am festgelegten Messpunkt, Filterzustand sowie den Rückweg der Späne.
Bei tieferen Bohrungen oder begrenztem Spanraum sind die Innenkühlung und ihre Einsatzbedingungen Teil der Werkzeugfreigabe und nicht nur ein Ausstattungsmerkmal.
Sonderbedingungen als Ausschlusskriterien behandeln
Geneigte Flächen, Querbohrungen, unterbrochener Schnitt, lange Auskragung, dünnwandige Bauteile, besondere Grundformen und ungeeignete Vorbohrungen werden vor dem Kostenvergleich als technische Grenzfälle behandelt. Eine erfolgreiche Standardbohrung ist kein Nachweis für diese Bedingungen.
| Aktuelle Bedingung | Erforderlicher Nachweis | Entscheidung |
|---|---|---|
| Aufgabe liegt im dokumentierten Bereich | Produktdaten, Zeichnung und Prozessbedingungen | Kandidat kann in den Vergleich aufgenommen werden |
| Anwendung liegt außerhalb des dokumentierten Bereichs | Hersteller- oder Engineering-Bestätigung | bis zur Klärung nicht als geeignet darstellen |
| Maschinen- oder Kühldaten fehlen | Arbeitsbereich, Aufnahme und Versorgung dokumentieren | Daten ergänzen, dann erneut filtern |
| Nachfolgende Feinbearbeitung erforderlich | Fertigmaß, Aufmaß und komplette Prozessroute | Kosten der gesamten Gutteilroute vergleichen |
Für eine erste Systemauswahl kann die HC-Übersicht CNC-Bohrer nach Werkstoff, Tiefe und Kühlung auswählen genutzt werden.
Wie werden Wechsel und Lagerhaltung bewertet?
Die Aussage „schneller Wechsel“ ist nur belastbar, wenn mechanische Wechselzeit, Maschinenstillstandszeit und Zeit bis zur erneuten Qualitätsfreigabe getrennt erfasst werden. Der Abstand zwischen zwei Gutteilen enthält zusätzlich reguläre Bearbeitungs- und gegebenenfalls Prüfzeit und darf nicht vollständig als Werkzeugwechselzeit angesetzt werden. Ebenso ist ein kleinerer Werkzeugbestand nur dann ein Vorteil, wenn alle benötigten Köpfe, Platten, Körper und Ersatzteile tatsächlich verfügbar und kompatibel sind.
Wechsel, Stillstand und erneute Freigabe getrennt messen
| Zeitgröße | VHM | Wechselkopf | Wendeplatte | Nachweis |
|---|---|---|---|---|
| Mechanische Wechselzeit | — | — | — | Beginn und Ende von Ausbau, Wechsel oder Wenden sowie Montage |
| Maschinenstillstandszeit | — | — | — | Stillstandsanfang und erneute Produktionsbereitschaft |
| Reinigung und Zustandsprüfung | — | — | — | Dauer sowie Foto- oder Prüfvermerk |
| Einstellen und Korrektur | — | — | — | Dauer, Einstellwert und Werkzeug-ID |
| Zeit bis zur Qualitätsfreigabe | — | — | — | erste Bearbeitung nach Wechsel bis Freigabeentscheidung |
| Reguläre Bearbeitungszeit | — | — | — | separat gemessener stabiler Zyklus ohne Wechsel |
| Gesamtabstand zwischen Gutbohrungen | — | — | — | nur als Gesamtprozesswert; nicht vollständig dem Wechsel zurechnen |
Offline-Voreinstellung und Tätigkeiten, die parallel zur Maschinenlaufzeit stattfinden, werden separat ausgewiesen. Andernfalls kann derselbe Aufwand doppelt in Maschinen- und Personalkosten eingehen.
Kompatible Ersatzteile statt pauschaler Lagerersparnis vergleichen
Beim VHM-Bohrer werden komplette Ersatzwerkzeuge, Umlaufbestand und gegebenenfalls Aufbereitung erfasst. Beim Wechselkopfsystem sind Bohrkörper, kompatible Köpfe, Geometrien und Anschlussgruppen getrennte Lagerpositionen. Beim Wendeplattenbohrer gehören Schneidplatten nach Position, verfügbare Schneidkanten, Schrauben und ein möglicher Ersatzkörper zum Bestand.
- Welche tatsächlich freigegebenen Durchmesser deckt ein Körper ab?
- Benötigen unterschiedliche Werkstoffe andere Köpfe, Geometrien oder Plattensorten?
- Welche Teile müssen für einen Körper- oder Sitzschaden bereitliegen?
- Wie wirkt sich ein nicht verfügbares, systemspezifisches Ersatzteil auf die Produktion aus?
- Reduziert die reale Variantenkombination den Bestand oder verteilt sie ihn nur auf mehr Einzelpositionen?
Kosten je Gutbohrung statt Preis je Werkzeug vergleichen
Eine Gutbohrung ist eine einzelne Bohrung, die die festgelegten Maß-, Form-, Lage-, Oberflächen- und Kantenanforderungen erfüllt. Ein Gutteil ist ein vollständig freigegebenes Werkstück und kann mehrere Bohrungen sowie weitere Merkmale enthalten. Für diesen Architekturvergleich werden Kosten und Mengen grundsätzlich je Gutbohrung erfasst. Werden Gutteilkosten verwendet, müssen die der betrachteten Bohrungsaufgabe zurechenbaren Anteile nachvollziehbar getrennt werden.
Kosten je Gutbohrung = zurechenbare Gesamtkosten im Vergleichszeitraum ÷ freigegebene Gutbohrungen im selben Zeitraum
| Kostenblock | Einzubeziehender Inhalt |
|---|---|
| Werkzeug und Verschleißteile | kompletter Bohrer, Kopf, Platte und tatsächlich verbrauchte Schneidkanten |
| Bohrkörper | tatsächliche Nutzung oder klar gekennzeichnete Verteilungsannahme |
| Wartung | bestätigte Kosten für Nachschleifen, Beschichten oder Reparatur |
| Maschinenzeit | Bearbeitungszeit und der Aufgabe zurechenbare Stillstandszeit |
| Arbeit und Prüfung | Wechsel, Einstellung und Freigabe ohne Doppelzählung |
| Folgeprozesse | Aufwand bis zum gleichen freigegebenen Fertigloch |
| Qualitätsverluste | Nacharbeit und Ausschuss nach einheitlicher betrieblicher Methode |
Vergleichszeitraum, Qualitätsanforderung und Kostengrenze müssen identisch sein. Bei Bauteilen mit mehreren Bearbeitungsmerkmalen wird der zurechenbare Anteil dokumentiert. Fehlen belastbare Körper- oder Ausfallkosten, dürfen Szenarien gerechnet werden; sie werden jedoch als Annahmen und nicht als gemessene Ergebnisse bezeichnet.
Wird ein VHM-Bohrer nicht ersetzt, sondern aufbereitet, bleibt der Kostenblock „Wartung“ nur vergleichbar, wenn die Wiederfreigabe belegt ist. Der Leitfaden VHM-Bohrer nachschleifen und erneut qualifizieren trennt Werkzeugannahme und Prozessfreigabe und zeigt, welche Maße der Nachschliff verändert.
Welche Ausführung sollte erprobt werden?
Der Versuch beginnt nicht mit drei beliebigen Bohrern. Aus der technischen Vorauswahl werden nur Kandidaten übernommen, deren dokumentierter Einsatzbereich zur Aufgabe passt. Der aktuelle Prozess bleibt, sofern möglich, als Referenz erhalten.
Produktionsbedingung in einen Versuchskandidaten übersetzen
| Produktionsbedingung | Prioritär in den Vergleich aufnehmen | Nicht zu überspringende Prüfung |
|---|---|---|
| Die vorhandene VHM-Lösung erfüllt die Bohrungsanforderung; Wartungsumlauf oder Ersatzwerkzeugbestand sind das Hauptproblem. | VHM als Referenz behalten und ein für Aufgabe und Schnittstelle passendes Wechselkopfsystem ergänzen. | Bohrungsqualität nach Kopfwechsel, Schnittstellenzustand und vollständige Zeit bis zur erneuten Freigabe. |
| Die Aufgabe liegt im dokumentierten Bereich eines Wendeplattenbohrers; Verbrauch und kompletter Werkzeugwechsel verursachen relevante Kosten. | Wendeplattenlösung mit dem bestehenden Prozess vergleichen. | Bohrkörper- und Sitzkosten, tatsächlich nutzbare Schneidkanten, Wiederanlauf sowie Kosten einer erforderlichen Feinbearbeitung. |
| Nur eine konkrete Serie deckt Abmessung, Länge, Kühlschmierstoffzufuhr oder Sonderbedingung nachweisbar ab. | Zuerst die dokumentiert passende Serie erproben. | Einsatzgrenzen und Abnahmekriterien bestätigen; keine nicht freigegebene Architektur aus Präferenz hinzufügen. |
| Mehrere Werkstoffe oder Durchmesser werden häufig umgestellt. | Reale Kombination aus Körpern, Köpfen oder Plattenvarianten vergleichen. | Kompatibilität, Lagerpositionen, fehlteilbedingtes Risiko und Einstellaufwand. |
| Das Bohren ist nur Vorstufe für Reiben oder Feinbohren. | Vollständige Prozessrouten bis zum freigegebenen Fertigloch vergleichen. | Endqualität, Gesamtzyklus, Nacharbeit und Kosten; nicht nur die reine Bohrzeit. |
Kandidaten nach Ausschlusskriterien und Produktionsziel auswählen
| Bestätigte Ausgangslage | Versuchsentscheidung |
|---|---|
| Aktuelle Lösung erfüllt die Bohrungsanforderung, Kosten sollen sinken | bestehende Lösung als Referenz; technisch passende Alternative ergänzen |
| Kompletter Werkzeugwechsel oder Aufbereitungsumlauf ist aufwendig | passendes Kopf- oder Plattensystem prüfen und vollständige Wiederanlaufzeit erfassen |
| Nachfolgende Feinbearbeitung verursacht relevanten Aufwand | komplette Prozessrouten bis zum Fertigloch vergleichen |
| Viele Varianten und häufige Umstellungen | tatsächliche Kompatibilität und Lagerkombination vor dem Versuch prüfen |
| Maschinenleistung oder Sondergeometrie begrenzt die Auswahl | zuerst Anwendungsfreigabe, danach Versuch |
| Keine Bauart erfüllt die Mindestanforderung | Engineering-Auswahl fortsetzen; keinen Gewinner erzwingen |
Dasselbe Bauteil vergleichen, aber passende Schnittdaten verwenden
Alle Kandidaten bearbeiten dieselbe Zeichnungsrevision und werden nach denselben Qualitätsmerkmalen bewertet. Werkstoffzustand, Maschine, Aufnahme, Werkstückspannung und Kühlschmierstoffbedingungen werden konstant gehalten oder als Abweichung protokolliert. Jede Werkzeugausführung erhält jedoch die für ihr System und den Werkstoff geeigneten Ausgangsdaten. Eine erzwungene gemeinsame Drehzahl und ein gemeinsamer Vorschub wären kein fairer Architekturvergleich.
Zuerst wird die Bohrungsqualität bestätigt. Danach werden Zyklus, Wechselereignisse, Verbrauch und Kosten verglichen. Die notwendige Stichprobe ergibt sich aus Qualitätsrisiko, Prozessstreuung und Serienanforderung; dieser Leitfaden legt keine allgemeine Mindeststückzahl fest.
Die Versuchsplanung kann mit dem HC-Leitfaden Neues Zerspanungswerkzeug vor der Serienproduktion testen vorbereitet werden.
Bohrungsqualität, Werkzeugzustand und Wiederholbarkeit dokumentieren
| Prüffeld | VHM-Bohrer | Wechselkopfbohrer | Wendeplattenbohrer |
|---|---|---|---|
| Werkzeug-ID und Revision | — | — | — |
| Werkstoff, Los und Zustand | — | — | — |
| Maschine, Aufnahme, Auskragung, Rundlauf | — | — | — |
| Kühlmittelweg, Druck/Volumenstrom und Filter | — | — | — |
| Schnittdaten und Bohrzyklus | — | — | — |
| Bohrungsmaß, Form, Lage, Oberfläche, Grat | — | — | — |
| Messmethode, Messstelle und Stichprobe | — | — | — |
| Späne, Lastauffälligkeit und Unterbrechungen | — | — | — |
| Schneiden-, Schnittstellen- oder Sitzbefund | — | — | — |
| Mechanische Wechselzeit, Stillstand und Zeit bis zur Freigabe | — | — | — |
| Reguläre Bearbeitungszeit separat | — | — | — |
| freigegebene Gutbohrungen, Verbrauch, Nacharbeit, Ausschuss | — | — | — |
| Ergebnis und übertragbare Grenze | — | — | — |
Hersteller unterscheiden bei der Verschleiß- und Fehlerdiagnose ausdrücklich zwischen Wendeplatten-, Wechselkopf- und VHM-Bohrern. Deshalb wird der Werkzeugzustand nicht mit einer einzigen, bauartunabhängigen Prüfliste bewertet. Für Bohrungsabweichungen unterstützt zusätzlich der HC-Leitfaden Bohrungsfehler diagnostizieren.
Freigabe, weitere Prüfung oder Ausschluss festlegen
| Status | Bedeutung |
|---|---|
| Freigegeben | Die dokumentierte Kombination erfüllt unter den aufgezeichneten Bedingungen die festgelegten Abnahmekriterien. |
| Weitere Prüfung erforderlich | Die Bohrungsqualität ist zunächst akzeptabel, aber Wiederholbarkeit, Wechselverhalten, Standzeit oder Kosten sind noch nicht ausreichend belegt. |
| Für diese Anwendung ausgeschlossen | Die konkrete Kombination erfüllt die Mindestanforderung oder eine dokumentierte Einsatzgrenze nicht. |
Der Versuch wird bei einer Qualitätsüberschreitung, ungewöhnlicher Last, auffälligem Geräusch oder Schwingung, anhaltender Spanabfuhrstörung, unzureichender Kühlschmierstoffzufuhr oder einer Beschädigung von Schneide, Schnittstelle, Sitz oder Körper unterbrochen. Es gelten die Grenzwerte des konkreten Versuchs- und Freigabeplans; allgemeine Alarmwerte werden hier nicht festgelegt.
Häufige Fragen zur Auswahl der Bohrerbauart
Welche Angaben fehlen für eine belastbare Auswahl?
Erforderlich sind Werkstoffsorte und Zustand, Bohrungsdurchmesser, nutzbare Tiefe, Toleranz und weitere Qualitätsmerkmale, Ein- und Austrittssituation, Maschine und Arbeitspunkt, Aufnahme, Werkstückspannung, Kühlschmierstoffversorgung sowie Losgröße und Wiederholbedarf. Bei einem bestehenden Prozess helfen zusätzlich Werkzeugbezeichnung, Prozessdaten, Gutteilzahl, Verschleißbefund und aktuelles Problem.
Wann gilt die Empfehlung nicht?
Die Empfehlung muss neu geprüft werden, wenn sich Werkstoffzustand, Bohrtiefe, Eintritt, Austritt, Unterbrechung, Halter, Auskragung, Kühlschmierstoffversorgung, Qualitätsziel oder Werkzeugversion ändern. Ein Kopf oder eine Platte aus einem anderen System darf nicht allein wegen gleicher Abmessungen übernommen werden.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Die Kandidaten werden mit dem tatsächlichen Werkstoff und der realen Aufspannung geprüft. Jede Bauart verwendet die für sie freigegebenen Ausgangsdaten, alle Varianten werden jedoch nach denselben Merkmalen des Fertiglochs bewertet. Zusätzlich werden Werkzeugzustand, Wechselwiederholung, freigegebene Gutbohrungen und zurechenbare Kosten dokumentiert.
Bohrerbauart mit HC abstimmen
Für eine erste technische Einordnung genügen ein erreichbarer Kontakt, eine konkrete Bohrungsaufgabe und das aktuelle Ziel oder Problem. Hilfreich sind Werkstoff, Durchmesser, nutzbare Tiefe, Qualitätsanforderung, Maschine, Kühlung, Stückzahl und die bisherige Werkzeuglösung. Fehlende technische Angaben können in der Prüfung ergänzt werden.
Quellen und Geltungsgrenzen
- Sandvik Coromant: Indexable insert drills — Herstellerbezogene Einordnung von Wendeplattenbohrern und Verweis auf systemspezifische Anwendungshinweise.
- Sandvik Coromant: Exchangeable tip drills — Herstellerbezogenes Beispiel für Wechselkopfarchitektur; keine HC-Spezifikation.
- Sandvik Coromant: Drilling knowledge — Herstellerbezogene Grundlage für die Einordnung von Bohrungsaufgabe, Maschine und Prozessbedingungen.
- Sandvik Coromant: Drilling wear and troubleshooting — Belegt die getrennte Fehler- und Verschleißbetrachtung der drei Architekturen.
- Seco Tools: Bohrer mit austauschbaren Kronen — Konkretes Marktbeispiel für Bohrkörper, austauschbare Köpfe und systemspezifische Varianten.
- HC: Wendeplattenbohrer und U-Bohrer — HC-Produktpfad für bestätigte Wendeplattenbohrer-Anfragen.
- HC: Vollhartmetallbohrer — HC-Produktpfad für bestätigte VHM-Bohrer-Ausführungen.
Sämtliche Herstellerangaben gelten nur für die dort beschriebenen Systeme. Der Artikel enthält keine allgemeine Schnittwertfreigabe, keine zugesagte Standzeit und keine Aussage, dass HC jede im Marktvergleich genannte Architektur als Standardprodukt liefert.