
Aluminiumguss bohren: Gussporen oder Bearbeitungsfehler?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 13. Oktober 2026
Dunkle Stellen, Vertiefungen oder offene Hohlräume sind zunächst Beobachtungen. Dieser Leitfaden trennt sichtbares Fehlerbild, technisch gestützte Ursachenhypothese und Funktionsbewertung – ohne Porosität vorschnell dem Werkzeug oder dem Guss zuzuordnen.
Inhalt anzeigen
KurzantwortGussporen und Bearbeitungsfehler unterscheidenWelche Angaben werden für die Diagnose benötigt?Fehler systematisch eingrenzen: ein PrüfablaufWelche Prüfmethode beantwortet welche Frage?Wann hilft eine Anpassung des Bohrwerkzeugs?Welche Daten benötigt HC für eine Werkzeugempfehlung?Häufige Fragen zum Bohren von AluminiumgussQuellen und fachliche PrüfungKurzantwort
Dunkle Stellen, Vertiefungen oder offene Hohlräume in einer gebohrten Aluminiumgusswand sind zunächst Beobachtungen, keine gesicherte Ursachenbestimmung. Beim Bohren können vorhandene Gussporen geöffnet werden. Gleichzeitig können Aufbauschneide, Spanreiben, Rundlaufabweichung, Rattern oder Werkzeugverschleiß ähnliche oder zusätzliche Spuren erzeugen.
Für die Diagnose werden deshalb drei Ergebnisse getrennt dokumentiert: das sichtbare Fehlerbild, die technisch gestützte Ursachenhypothese und die Funktions- beziehungsweise Qualitätsbewertung. Eine Dichtheitsprüfung kann beispielsweise zeigen, ob die festgelegte Dichtfunktion erfüllt ist. Sie klärt allein jedoch nicht, ob eine Undichtigkeit durch Gussporosität, einen Riss oder einen Bearbeitungsschaden verursacht wurde.
Gussporen und Bearbeitungsfehler unterscheiden
Runde und unregelmäßige Hohlräume
Runde oder ovale, glatt begrenzte Öffnungen können zu einer Gasporositätshypothese passen. Unregelmäßige, raue oder verzweigte Öffnungen können auf Schwindungsporosität, Lunker oder einen lokalen Ausbruch hinweisen. Diese Merkmale beweisen keine Porenart. Der Bohrvorgang öffnet einen unter der Oberfläche liegenden Hohlraum und kann dessen Rand zusätzlich verschmieren oder ausbrechen.
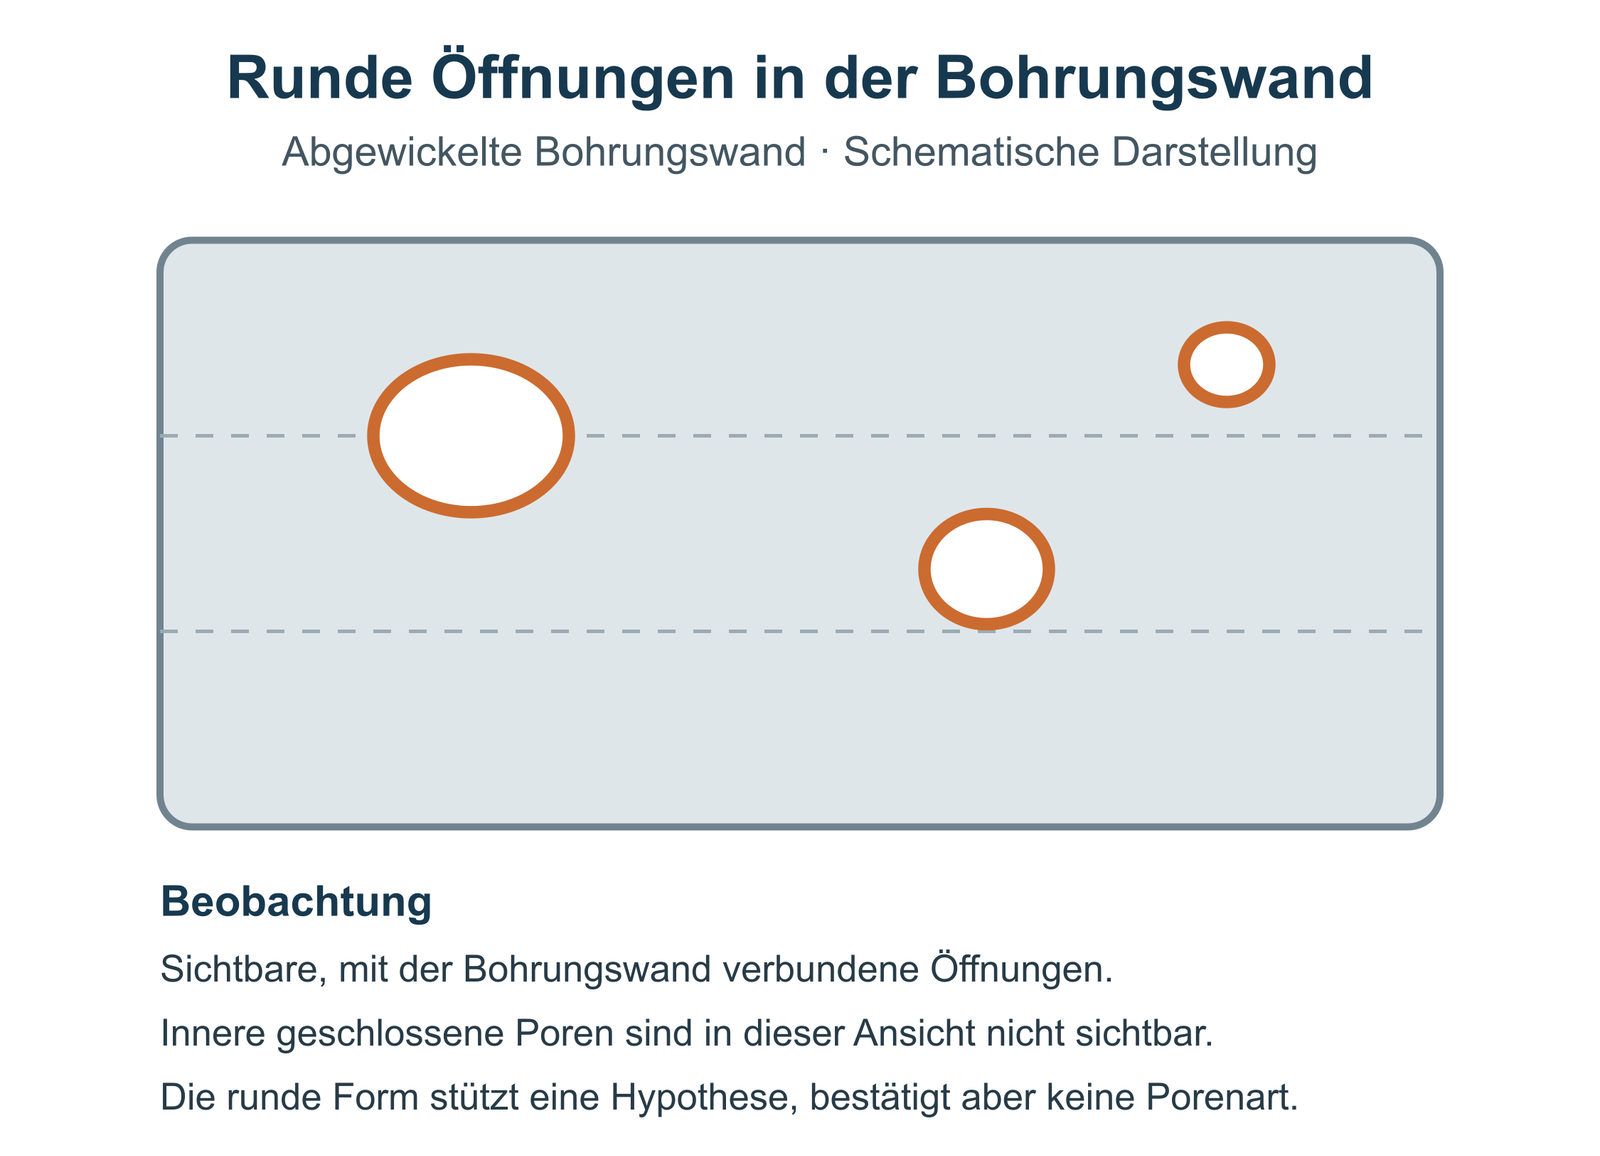
Nur zur Wand geöffnete Stellen sind sichtbar; geschlossene innere Poren sind nicht dargestellt. Schematische Darstellung.
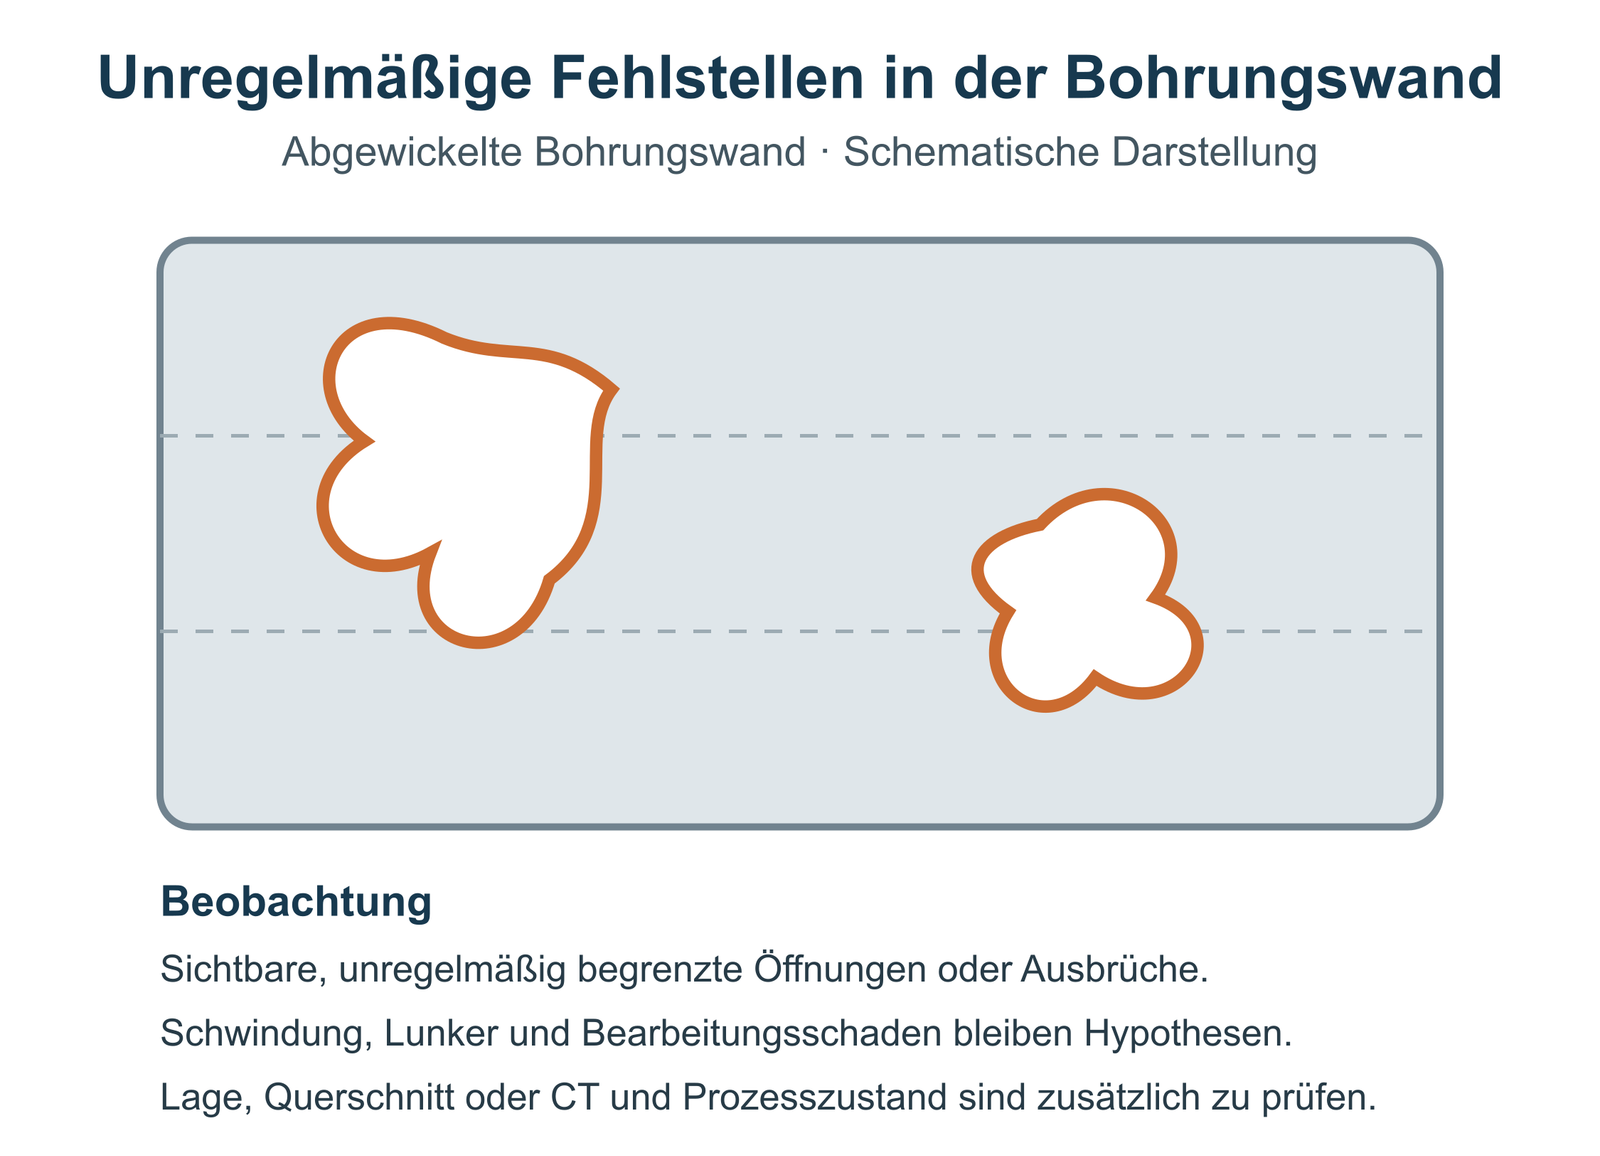
Die Form stützt eine Hypothese, bestimmt aber die Ursache nicht eindeutig. Schematische Darstellung.
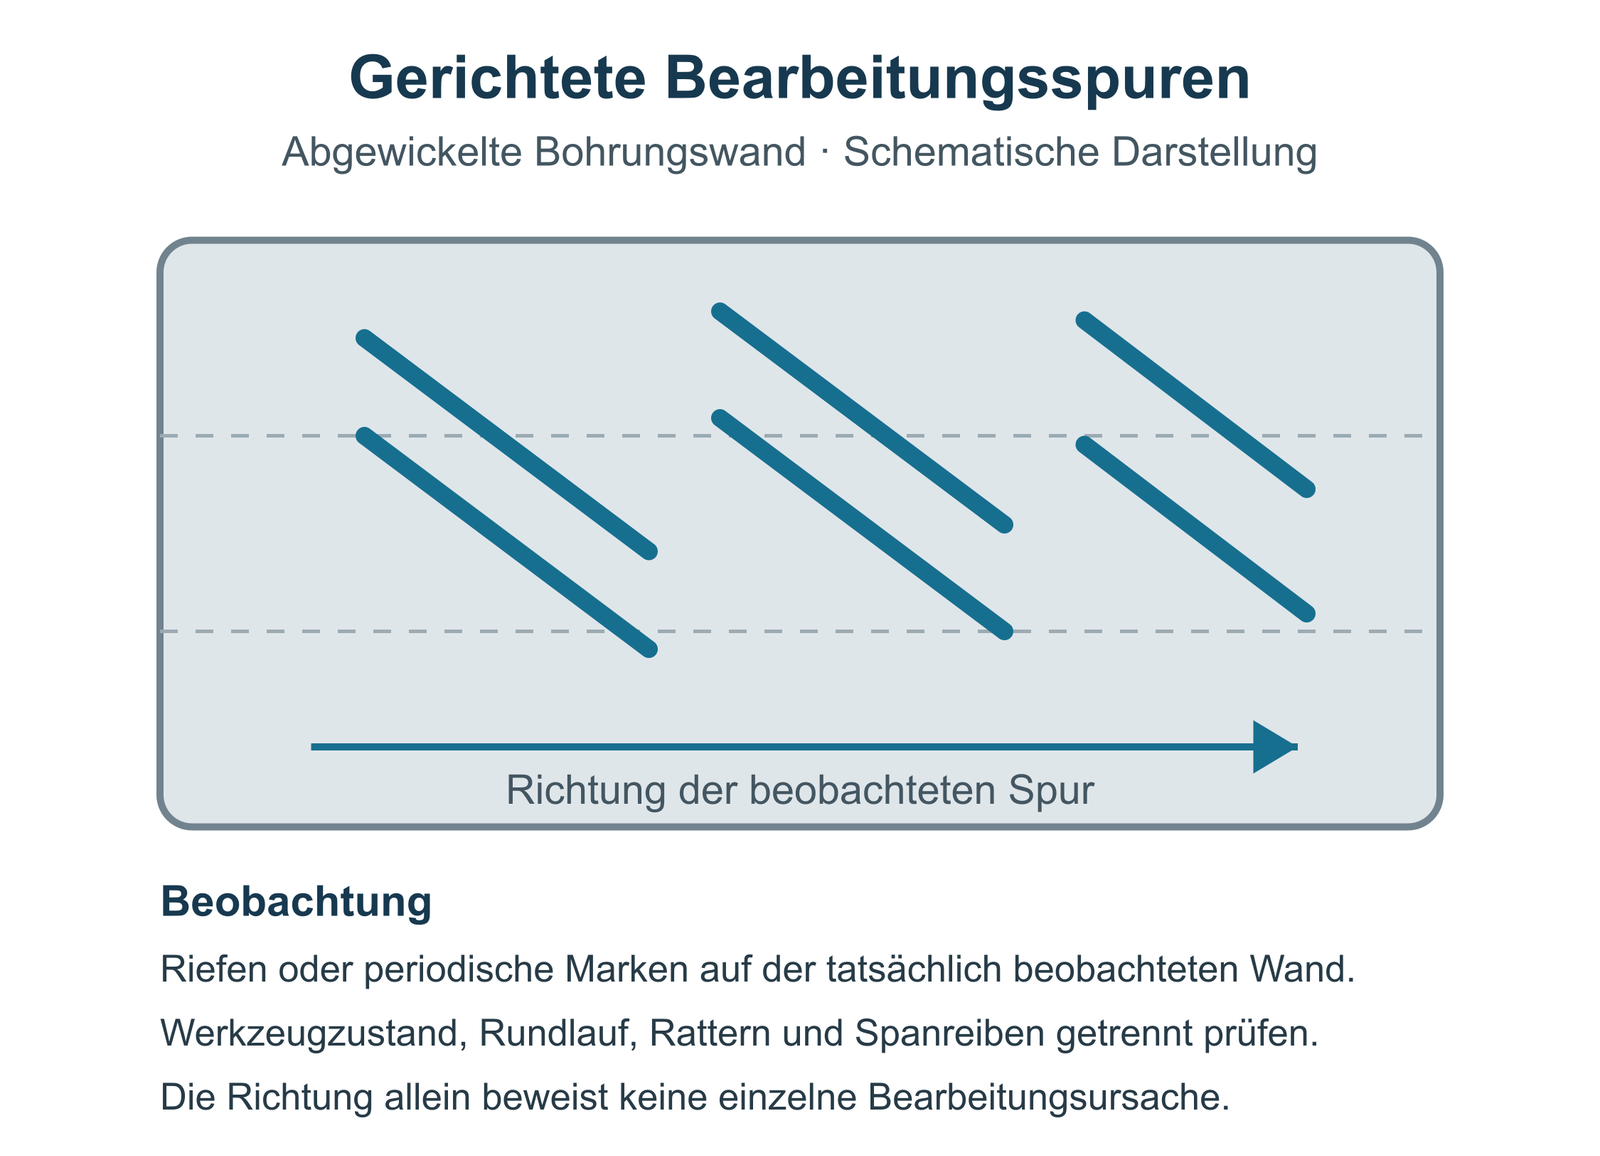
Die beobachtete Richtung allein beweist keine einzelne Bearbeitungsursache. Schematische Darstellung.
Riefen, Aufschmierungen und Rattermarken
Gerichtete Riefen, aufgeschmiertes Aluminium, Grat oder periodische Marken können einen Bearbeitungseinfluss unterstützen. Die Richtung allein bestätigt jedoch weder Spanreiben noch Rundlauf oder Rattern. Werkzeugweg, Schneidenzahl, zeitlicher Verlauf und Wiederholung an vergleichbaren Bohrungen müssen hinzukommen.
| Beobachtung | Mögliche Hypothese | Vor einer Schlussfolgerung prüfen |
|---|---|---|
| Runde, glatte Öffnung | Geöffnete runde Pore oder Gasporosität. | Verteilung, Charge, Bauteillage sowie Schliff oder CT; nicht aus der Oberfläche allein klassifizieren. |
| Unregelmäßige Höhlung | Schwindungsporosität, Lunker oder lokaler Ausbruch. | Wanddicke, Erstarrungszone, Querschnitt/CT und Bearbeitungszustand vergleichen. |
| Gerichtete Riefen | Spanreiben, beschädigte Schneide, Rundlaufabweichung oder instabile Spanabfuhr. | Spurabstand, Werkzeug-Istzustand, Rundlauf, Spanform, Kühlung und Bohrungsreihenfolge. |
| Periodische Marken | Dynamische Instabilität. | Abstand/Frequenz, Überstand, Aufnahme, Werkstückspannung und Maschine. |
| Aufgeschmiertes Aluminium | Aufbauschneide, Reibkontakt oder unzureichende Schmierung/Spanabfuhr. | Schneide zuerst im vorgefundenen Zustand fotografieren, Anhaftungen dokumentieren, danach reinigen und auf Verschleiß prüfen. |
| Wiederholung an derselben Position | Möglicher lokaler Guss- oder Werkstoffeinfluss. | Auch Aufspannung, Werkzeugauslauf, feste Austrittslage, lokale Kühlung und Spanabfuhr als positionsabhängige Ursachen prüfen. |
Gusspore und Bearbeitungsschaden schließen sich nicht aus. Ein Werkzeug kann eine vorhandene Pore öffnen und ihren Rand zusätzlich verändern. Deshalb wird nicht nur gefragt, ob die Stelle aus dem Guss stammt, sondern welcher sichtbare Anteil mit dem Bearbeitungszustand variiert.
Welche Angaben werden für die Diagnose benötigt?
Die Bezeichnung Aluminiumguss reicht nicht aus. Legierung, Gießverfahren, Wärmebehandlung, Siliziumgehalt, Gusshaut, lokale Wanddicke und Bauteilbereich können Spanbildung, Abrasivität und Porenverteilung verändern. Diese Angaben werden mit Bohrungsfunktion und Prüfregel verknüpft.
| Angabe | Diagnostische Bedeutung |
|---|---|
| Legierung und Zustand | Trennt beispielsweise AlSi-Gusslegierungen, Wärmebehandlung sowie mögliche Härte- und Gefügeunterschiede. |
| Gießverfahren und Lieferzustand | Druck-, Kokillen- oder Sandguss sowie bearbeitete oder unbearbeitete Gusshaut bilden unterschiedliche Ausgangsbedingungen. |
| Charge, Kavität und Bauteilposition | Ermöglicht eine Prüfung, ob Auffälligkeiten chargen-, kavitäts- oder positionsabhängig auftreten. |
| Bohrungsfunktion | Dichtheit, Gewindetragfähigkeit, Passung und reine Durchgangsfunktion benötigen unterschiedliche Annahmekriterien. |
| Werkzeug- und Prozesszustand | Werkzeugrevision, Bohrungszahl, Rundlauf, Aufnahme, Kühlung, Zyklus, Parameter und Reihenfolge begrenzen Bearbeitungshypothesen. |
| Prüfregel | Bezugsfläche, Nachweisgrenze, Porengröße/-anzahl oder Funktionsprüfung bestimmen, was tatsächlich bewertet wird. |
Die Materialangabe wird nicht aus Span oder Oberfläche abgeleitet. Sie stammt aus Zeichnung, Werkstoffzeugnis, Lieferantendaten oder abgestimmter Materialprüfung. Fehlen Charge und Kavität, kann eine rohteilbedingte Streuung fälschlich dem Werkzeug zugeschrieben werden.
Fehler systematisch eingrenzen: ein Prüfablauf
Ausgangszustand dokumentieren
Vor Reinigung, Werkzeugwechsel oder Nacharbeit werden Bohrungswand, Ein- und Austritt, Späne und Schneide im vorgefundenen Zustand fotografiert. Anhaftungen und Aufbauschneide bleiben bis zur Dokumentation erhalten. Danach wird die Schneide gereinigt und auf Verschleiß, Ausbrüche sowie Geometrieveränderungen geprüft.
Vergleichsbedingungen festlegen
Wiederkehrende Fehler an derselben Bauteilposition sind ein Hinweis, aber kein eindeutiger Gussnachweis. Auch Werkstückspannung, Werkzeugauslauf, feste Austrittsposition, Kühlmittelzugang und lokale Spanabfuhr können positionsabhängig wirken. Deshalb werden mindestens Materialcharge, Kavität und Lochposition, Werkzeugrevision und Verschleißzustand, Aufspannung, Kühlung sowie Bearbeitungsreihenfolge gemeinsam protokolliert.
| Vergleich | Konstant halten | Ziel |
|---|---|---|
| Werkzeugeinfluss innerhalb einer Charge | Rohteilcharge, Position, Aufspannung, Programm, Kühlung und Prüfmethode; Werkzeugzustände eindeutig zuordnen. | Prüfen, ob sich das Fehlerbild mit Schneidenzustand oder Werkzeugkonzept ändert. |
| Chargeneinfluss | Möglichst vergleichbare Werkzeugrevision und Verschleißstufe, Position, Aufspannung, Kühlung und Reihenfolge. | Prüfen, ob Häufigkeit oder Lage mit Charge beziehungsweise Kavität variiert. |
| Positionsabhängigkeit | Gleiche Charge und dokumentierter Werkzeugzustand; mehrere definierte Positionen vergleichen. | Gusslage von Auslauf, Aufspannung, Austritt und lokaler Spanabfuhr trennen. |
Nicht kontrollierbare Variablen werden im Protokoll genannt. Ein Einzelteil genügt für eine erste Beobachtung, nicht für eine allgemeine Ursache oder Serienfreigabe.
Ursache prüfen und Funktion getrennt bewerten
| Schritt | Ergebnis |
|---|---|
| 1 · Annahme festlegen | Zeichnungsmerkmal, Funktion, Bezugsfläche, zulässige Abweichung und Prüfbedingungen festlegen. |
| 2 · Rohteil und Prozess zuordnen | Legierung, Charge/Kavität, Position, Werkzeugrevision, Bohrungszahl, Rundlauf, Aufspannung, Kühlung und Programm sichern. |
| 3 · Originalzustand sichern | Fehlerkarte und Fotos vor Reinigung, Wechsel oder Nacharbeit erstellen. |
| 4 · Vergleich durchführen | Nur eine gezielte Einflussgröße ändern; notwendige gekoppelte Anpassungen dokumentieren. |
| 5 · Ursachenhypothese prüfen | Bei Gussverdacht Querschliff, Röntgen oder CT; bei Bearbeitungsverdacht Werkzeug-/Prozessvergleich mit wiederholter Beobachtung. |
| 6 · Funktion bewerten | Maß, Form, Oberfläche, Grat, Dichtheit oder Tragfunktion mit dem jeweils vereinbarten Verfahren bewerten. |
| 7 · Entscheidung dokumentieren | Ursachenstatus und Bauteilfreigabe getrennt ausweisen; Mischursachen nicht als allgemeine Werkzeugfreigabe behandeln. |
Welche Prüfmethode beantwortet welche Frage?
Eine Sichtprüfung beschreibt oberflächenoffene Stellen, quantifiziert aber nicht automatisch die allgemeine Porosität. Prüfmethode und Annahmekriterium müssen zur Bauteilfunktion passen. Das VDG-Merkblatt P 201 (Ausgabe 2002) wird hier als technische Orientierung zu Prüfarten und Grenzen zitiert; ob es vertraglich oder normativ anzuwenden ist, muss projektspezifisch festgelegt werden.
VDG-Merkblatt P 201, Ausgabe 2002 – ordnet Sicht-, Durchstrahlungs-, Dichte- und Dichtheitsprüfung ein und betont die Abstimmung von Prüfverfahren und Beurteilungskriterien mit der Bauteilanforderung.
| Prüfung | Beantwortet | Beantwortet nicht allein |
|---|---|---|
| Sicht- oder Mikroskopprüfung | Ort, Anzahl und sichtbare Form oberflächenoffener Stellen sowie Bearbeitungsspuren. | Inneres Porenvolumen, Porenart oder Entstehungsmechanismus. |
| Maß-, Form- und Rauheitsprüfung | Fertiges Bohrungsmerkmal und Streuung. | Ob eine Abweichung aus Guss, Werkzeug, Maschine oder Aufspannung stammt. |
| Metallographischer Querschliff | Lokale Mikrostruktur, Porenform und Zusammenhang mit der bearbeiteten Randzone. | Gesamte Bauteilverteilung außerhalb des untersuchten Querschnitts. |
| 2D-Röntgen | Innere Dichteabweichungen in Projektion innerhalb der Nachweisbedingungen. | Eindeutige 3D-Lage bei Überlagerung oder Poren unterhalb der Nachweisgrenze. |
| Industrielle CT | Lage, Verteilung und 3D-Geometrie im messbaren Auflösungsbereich. | Automatische Bauteilfreigabe oder Poren unterhalb der Nachweisgrenze. |
| Dichtheitsprüfung | Ob die festgelegte Dichtfunktion unter den Prüfbedingungen erfüllt wird. | Ob eine Undichtigkeit durch Porosität, Riss oder Bearbeitungsschaden entstand. |
Ein unauffälliger CT-Befund schließt Poren unterhalb der Nachweisgrenze nicht aus. Auflösung und Auswertung hängen unter anderem von Bauteilgeometrie, Werkstoff, Scanaufbau und Bewertungsmethode ab. CT-Daten liefern Form, Größe, Lage und Verteilung, ersetzen aber nicht das vereinbarte Annahmekriterium.
Fraunhofer LBF: Poren im Aluminiumguss mit CT – beschreibt die dreidimensionale Erfassung und Bewertung von Porenmerkmalen; die konkrete Freigabe bleibt an Bauteil und Prüfplan gebunden.
Wann hilft eine Anpassung des Bohrwerkzeugs?
Eine andere Werkzeugauslegung ist sinnvoll, wenn der veränderbare Bearbeitungsanteil durch wiederholte Beobachtung gestützt wird: etwa Riefen, Aufbauschneide, Grat, instabile Spanabfuhr, Schneidenausbruch oder eine mit der Bohrungszahl fortschreitende Qualitätsdrift. Bewertet wird das gesamte Konzept aus Geometrie, Kantenpräparation, Spanraum, Kühlung, nutzbarer Länge, Aufnahme und Einsatzdaten.
| Situation | Mögliche Richtung | Grenze |
|---|---|---|
| Aluminium haftet an der Schneide | Aluminiumgerechte Schneidengeometrie, Schneidenoberfläche, Spanraum und freigegebene Kühl-/Schmierstoffzufuhr prüfen. | Werkstoffzustand und Maschine müssen zur konkreten Ausführung passen. |
| Späne reiben in der Bohrung | Drall, Spanraum, Innenkühlung, Bohrtiefe, Zyklus und Austritt gemeinsam bewerten. | Mehr Spanraum korrigiert weder innere Porosität noch instabile Aufspannung. |
| Qualität driftet mit Verschleiß | Verschleißgrenze, Kantenpräparation und gegebenenfalls verschleißbeständigeren Schneidstoff vergleichen. | Keine allgemeine Standzeit- oder Qualitätszusage ohne Bauteilversuch. |
| Fehler bleibt charge-/positionsabhängig | Werkzeugprozess stabil halten und Gießerei, Konstruktion und Qualität einbeziehen. | Ein Bohrer kann innere Hohlräume nicht reparieren. |
Bei belegtem Bearbeitungseinfluss kann HC einen Bohrer für Aluminium anhand der realen Legierung, Bohrung und Maschine prüfen. Die Produktseite ersetzt keine Porositäts- oder Gussfreigabe.
Die vollständige Prozessplanung für Lager-, Dicht- und Montagebohrungen bleibt Aufgabe des Leitfadens für Aluminiumgehäuse. Dieser Artikel beschränkt sich auf die Diagnose ähnlich aussehender Guss- und Bearbeitungsmerkmale.
Welche Daten benötigt HC für eine Werkzeugempfehlung?
Für eine erste Einordnung genügen Materialbezeichnung, konkrete Bohrungsaufgabe und eine verständliche Fehlerbeschreibung. Unbekannte Angaben dürfen als unbekannt gekennzeichnet werden. Für die anschließende Werkzeugprüfung sind je nach Befund zusätzlich hilfreich:
- Zeichnung mit Bohrungsfunktion, Maß-/Formanforderung, Oberfläche und gegebenenfalls Dichtheitsbedingung.
- Legierung, Zustand, Gießverfahren, Charge, Kavität und betroffene Position, soweit verfügbar.
- Fotos der Bohrungswand und der Schneide im vorgefundenen Zustand mit Zuordnung zu Eintritt, Tiefe und Austritt.
- Werkzeugbezeichnung/-revision, Geometrie, nutzbare Länge, Bohrungszahl und gereinigtes Verschleißbild.
- Maschine, Aufnahme, Rundlauf, Werkstückspannung, Kühlung, Bohrzyklus und aktuelle Schnittdaten.
- Prüfmethode, Annahmekriterien und vorhandene Schliff-, Röntgen-, CT- oder Dichtheitsbefunde.
Bohrungsfehler mit HC technisch prüfen – senden Sie zunächst Material, Bohrungsaufgabe und Fehlerbeschreibung; weitere Daten können nach der ersten Einordnung ergänzt werden.
Häufige Fragen zum Bohren von Aluminiumguss
Kann ein Bohrer Poren im Aluminiumguss verursachen?
Der Bohrer erzeugt keine bereits im Rohteil vorhandene Gussporosität. Er kann solche Hohlräume beim Materialabtrag öffnen. Ein instabiler oder verschlissener Prozess kann zusätzlich Riefen, Schmieren, Grat oder Ausbrüche an deren Rand verursachen.
Warum werden Poren erst nach dem Bohren sichtbar?
Vor der Bearbeitung können Hohlräume vollständig unter der Oberfläche liegen. Das Bohren entfernt Material und schneidet diese Bereiche an. Ob die sichtbare Stelle für Maß, Dichtheit oder Tragfunktion relevant ist, entscheidet die Zeichnung mit dem vereinbarten Prüfverfahren.
Kann Reiben porenbedingte Fehlstellen beseitigen?
Nein, nicht zuverlässig. Reiben bearbeitet eine vorbereitete Bohrung mit begrenztem Aufmaß und kann Maß oder Oberfläche innerhalb seines Einsatzfensters fertigstellen. Es entfernt keine innere Porenpopulation; zusätzlicher Materialabtrag kann weitere Hohlräume öffnen.
Wann ist eine CT-Prüfung sinnvoll?
CT ist sinnvoll, wenn Lage, räumliche Verteilung und Geometrie innerer Fehlstellen für Ursache oder Funktionsbewertung benötigt werden und der Prüfaufbau die erforderliche Auflösung erreicht. Ein unauffälliger Befund schließt kleinere Poren unterhalb der Nachweisgrenze nicht aus.
Wann hilft ein Werkzeugwechsel und wann nicht?
Ein Werkzeugwechsel hilft, wenn Riefen, Aufbauschneide, Grat, Spanreiben oder Verschleißdrift mit dem Werkzeugzustand zusammenhängen. Bleibt das Fehlerbild bei vergleichbarem Werkzeugprozess charge- oder positionsabhängig oder überschreitet innere Porosität die Annahmegrenze, müssen Gießerei, Konstruktion und Qualität beteiligt werden.
Quellen und fachliche Prüfung
VDG-Merkblatt P 201, Ausgabe 2002 – technische Orientierung zu Prüfarten und Bewertungsgrenzen; keine Behauptung, dass es die neueste oder vertraglich geltende Ausgabe ist.
BDG-Richtlinienübersicht – führt Richtlinien zu Volumendefiziten und industrieller CT; projektspezifische Gültigkeit ist zu prüfen.
Fraunhofer LBF: Poren im Aluminiumguss mit CT – Grundlage für die räumliche Porenbeschreibung, nicht für eine automatische Bauteilfreigabe.
Fraunhofer IIS: Produktionsmonitoring von Gussteilen – Anwendungsbezug von Röntgen und CT für Lunker und Poren.
ZEISS White Paper zur Metallographie – Metallographie und Gefügeanalyse an Aluminium-Silizium-Gusslegierungen.
MAPAL: Zylinderkopf – Hintergrund zu Spanraum und Spanabfuhr bei Aluminiumguss-Komponenten; kein Nachweis für HC-Leistungswerte.
Cluster: Aluminium fräsen