
Vibrationen und Rattern beim CNC-Fräsen diagnostizieren
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 8. Oktober 2026
Rattermarken, periodische Geräusche und schwankende Oberflächenqualität haben selten nur eine Ursache. Dieser Leitfaden zeigt, wie Sie Fehlerbild, Systemsteifigkeit, Rundlauf, Eingriff, Werkzeugzustand und Schnittdaten in einer belastbaren Reihenfolge prüfen.
Diagnose beginnen
Inhalt anzeigen
Was ist bei Rattern beim CNC-Fräsen zuerst zu tun?Wann muss der Fräsprozess sofort gestoppt werden?Vibration oder regeneratives Rattern: Was ist der Unterschied?Wo und wann beginnt das Rattern?Welche Ausgangsdaten werden vor dem Versuch benötigt?Rattern in acht Schritten eingrenzenDrehzahl, Zahnvorschub und Eingriff gezielt verändernWie lässt sich Rattern an dünnen Wänden und Rippen untersuchen?Wann helfen eine andere Fräsergeometrie oder Werkzeugaufnahme?Prüfprotokoll für die RatterdiagnoseWann gilt eine Maßnahme gegen Rattern als bestätigt?Häufige Fragen zu Vibrationen und Rattern beim FräsenWas ist bei Rattern beim CNC-Fräsen zuerst zu tun?
Die kurze Antwort: Ändern Sie nicht sofort Vorschub oder Drehzahl. Halten Sie zuerst fest, wann die Vibration beginnt, an welcher Bahnposition sie auftritt und ob sie bereits ohne Schneideingriff vorhanden ist. Prüfen Sie danach die montierte Systemkette aus Maschine, Spindel, Aufnahme, Werkzeug, Werkstück und Spannsituation. Erst unter kontrollierten Ausgangsbedingungen wird jeweils eine Einflussgröße geändert.
Ein ruhigeres Geräusch ist noch keine Freigabe. Die Wirkung muss an Oberfläche, Maß, Form, Schneidenzustand und Wiederholbarkeit geprüft werden.
Wann muss der Fräsprozess sofort gestoppt werden?
Bearbeitung unterbrechen, wenn Werkstück oder Spannmittel sichtbar wandern, Werkzeug oder Schneide ausgebrochen sind, Kollisionsspuren auftreten, die Aufnahme nicht sicher gespannt ist oder ungewöhnliche Spindelgeräusche auch ohne Schnitt bestehen. Eine Parameteroptimierung ist in diesem Zustand weder sicher noch technisch belastbar.
Arbeiten an Spindel, Zugstange, Achsen oder Maschinenfundament gehören in die Verantwortung qualifizierter Instandhaltung beziehungsweise des Maschinenherstellers. Der vorliegende Leitfaden ersetzt keine Maschinen-Serviceanweisung.
Vibration oder regeneratives Rattern: Was ist der Unterschied?
Erzwungene Schwingungen werden durch eine äußere periodische Anregung verursacht, zum Beispiel durch Unwucht, Antriebseinflüsse oder den Zahneingriff. Regeneratives Rattern ist dagegen eine selbsterregte Prozessinstabilität: Welligkeiten aus einem vorherigen Schneideneingriff verändern die Spanungsdicke beim folgenden Eingriff und können die Schwingung verstärken.
Das Geräusch allein reicht nicht aus, um beide Fälle sicher zu unterscheiden. Fehlerposition, Drehzahlbezug, Eingriff und messbare Änderungen am System müssen gemeinsam bewertet werden. Diese Einordnung folgt der allgemeinen Beschreibung der Prozessstabilität durch das Fraunhofer IWU; sie ersetzt keine anwendungsspezifische Messung.
| Beobachtung | Mögliche Einordnung | Als Nächstes prüfen |
|---|---|---|
| Schwingung auch ohne Schneideingriff | Erzwungene Anregung aus Spindel, Antrieb, Unwucht, Aufnahme oder Maschine möglich | Drehzahlbezug, montiertes Werkzeug, Aufnahme und Maschinenzustand nach Herstellerverfahren prüfen |
| Periodische Marken nur während des Schnitts | Selbsterregtes Rattern oder periodische Anregung durch Zahneingriff möglich | Auskragung, Systemsteifigkeit, Zähnezahl, Eingriff und Drehzahlfenster vergleichen |
| Ein Zahn trägt deutlich stärker | Rundlauf, Sitzfehler, Schneidenausbruch oder ungleiche Schneidenbelastung möglich | Rundlauf am montierten Werkzeug, Spannflächen und Schneidenbild getrennt prüfen |
| Unregelmäßige Kratzer statt periodischer Marken | Späne, Aufbauschneide, Schneidenschaden oder Rückzugskontakt möglich | Spanweg, Kühlschmierstoff, Schneidenkante und Werkzeugbewegung untersuchen |
| Vibration nur an dünner Wand oder Rippe | Lokale Bauteilnachgiebigkeit oder ungünstige Spann- und Bearbeitungsfolge möglich | Wandstärke, freie Länge, Abstützung, Aufmaß und Schlichtreihenfolge dokumentieren |
Diagnosegrenze: Das Erscheinungsbild unterstützt eine Hypothese, beweist aber noch keine einzelne Ursache. Vergleichen Sie immer mindestens Fehlerposition, zeitlichen Verlauf und eine messbare Änderung am System.
Wo und wann beginnt das Rattern?
| Fehlerbild | Beobachtung, die eine Hypothese stützt | Zusätzlich prüfen |
|---|---|---|
| Rattern über die gesamte Bahn | Marken und Geräusch treten bei ähnlichem Eingriff wiederholt auf | Auskragung, Werkzeugaufnahme, Werkstückspannung und Rundlauf und Drehzahlbezug |
| Rattern nur in Innenecken | Fehler beginnt mit steigendem Umschlingungswinkel oder Restmaterial | Fräserdurchmesser, lokale Eingriffsbreite, Bahnführung und Vorschubanpassung |
| Rattern bei Vollnut | Fehler tritt mit gleichzeitig hoher radialer Umschlingung und begrenztem Spanraum auf | Zähnezahl, Spanabfuhr, Zustellung, Werkzeugweg und zulässige Werkzeugbelastung |
| Qualität verschlechtert sich mit Werkzeugstand | Oberfläche, Geräusch oder Kraftbild ändern sich zusammen mit Verschleiß oder Anhaftung | Wechselkriterium, Schneidenbild, Kühlschmierstoff und Materialcharge |
| Fehler beginnt nach Werkzeug- oder Halterwechsel | Abweichung tritt unmittelbar nach der Änderung auf | Werkzeugkennung, Spannfläche, Anzug, Rundlauf, Länge und Programmstand |
| Fehler nur in einer Achsrichtung | Marken sind zur Maschinen- oder Spannrichtung reproduzierbar orientiert | Achsposition, Auflage, Spannrichtung und Maschinenzustand |
Welche Ausgangsdaten werden vor dem Versuch benötigt?
Vor jeder Änderung ist ein reproduzierbarer Ausgangszustand festzuhalten. Dazu gehören mindestens Spindeldrehzahl n, Vorschubgeschwindigkeit v_f, Vorschub pro Zahn f_z, axiale Schnitttiefe a_p, radiale Eingriffsbreite a_e, Kühlschmierstoffzufuhr und Programmversion. Werkzeugstand, Werkstücknummer und Messmethode müssen dem Datensatz eindeutig zugeordnet sein.
Werkzeug und Schnittstelle
Werkzeugkennung, Durchmesser, Zähnezahl, Schneidenlänge, tatsächliche Auskragung, Aufnahme, Spannlänge, Rundlauf und Schneidenzustand dokumentieren.
Werkstück und Spannsituation
Werkstoff und Zustand, Aufmaß, Wandstärke, freie Länge, Auflagepunkte, Spannfolge und Fehlerposition festhalten.
Werkzeugweg und Eingriff
Bearbeitungsrichtung, Eintritt, Ecken, Vollnut, radiale und axiale Eingriffsbedingungen, Restmaterial sowie plötzliche Richtungswechsel erfassen.
Ergebnis und Verlauf
Fotos der Oberfläche, Geräusch- oder Schwingungsbeobachtung, Maß- und Formprüfung, Werkzeugstand und erstes auffälliges Werkstück zuordnen.
Vergleichsregel: Messwerte müssen denselben Werkzeugstand, dieselbe Messmethode und vergleichbare Werkstückbedingungen abbilden. Andernfalls kann eine scheinbare Verbesserung aus einer veränderten Prüfung statt aus dem Prozess stammen.
Welche Teile der Systemkette müssen gemeinsam geprüft werden?
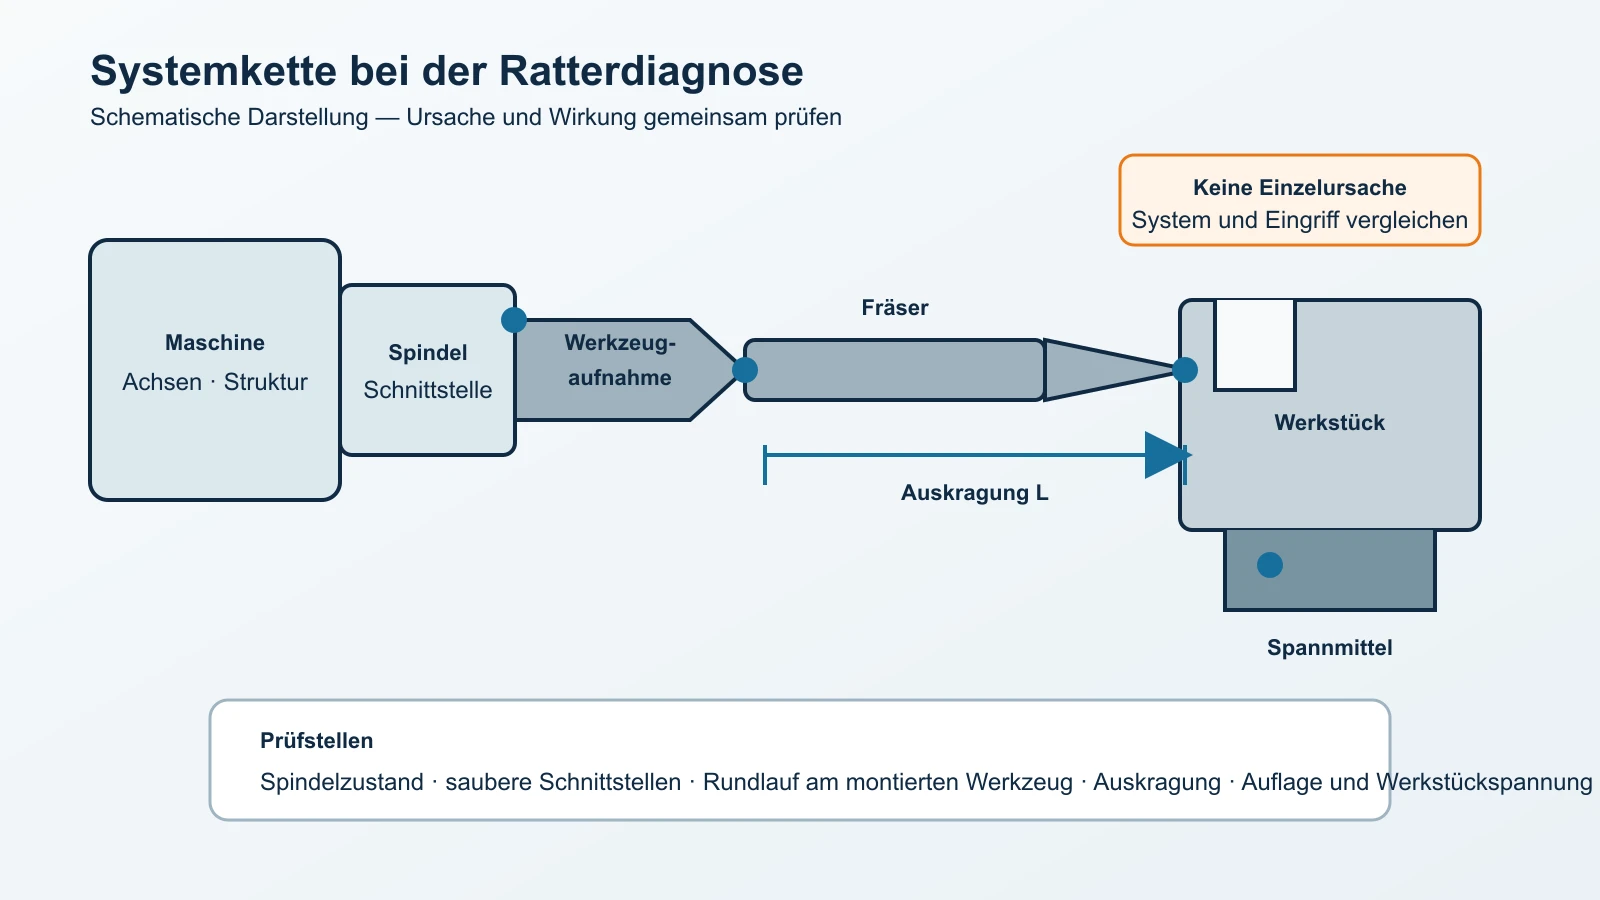
Rattern entsteht aus der dynamischen Wechselwirkung von Maschine, Spindel, Werkzeugaufnahme, Fräser, Werkstück, Spannmittel und Bearbeitungsprozess. Eine sichtbare Rattermarke darf deshalb nicht automatisch dem Fräser zugeschrieben werden.
- Maschine und Spindel: Zustand, Schnittstelle, Achsposition und drehzahlabhängiges Verhalten;
- Aufnahme und Werkzeug: Rundlauf, Spannlänge, Auskragung, Durchmesser, Schneidenzahl und Verschleiß;
- Werkstück und Spannsituation: Auflage, freie Länge, Wandstärke, Spannkraft und Verformung;
- Prozess: Werkzeugweg, Eingriffsbreite, Schnitttiefe, Restmaterial, Eintritt und Ecken.
Rattern in acht Schritten eingrenzen
Sicherheits- und Stoppkriterien prüfen
Lose Werkstückspannung, Ausbruch, Kollision und ungewöhnliche Maschinengeräusche ausschließen.
Fehlerbild räumlich zuordnen
Bahnposition, Richtung, Eintritt, Ecke, Wand und Bearbeitungstiefe markieren.
Zeitlichen Verlauf bestimmen
Erstes Teil, Werkzeugwechsel, fortschreitende Serie oder sporadisches Auftreten unterscheiden.
Schwingung ohne Schnitt vergleichen
Nur nach zulässigem Maschinenverfahren beurteilen, ob die Anregung bereits ohne Eingriff besteht.
Werkzeugkette prüfen
Rundlauf, Aufnahme, Spannflächen, Auskragung, Schneiden und Werkzeugkennung kontrollieren.
Werkstück und Eingriff prüfen
Spannung, freie Länge, Wand, Aufmaß, Werkzeugweg, Ecken und Spanraum bewerten.
Eine Einflussgröße ändern
Änderung und zulässige Grenzen vorab festhalten; keine Mehrfachänderung durchführen.
Wirkung bestätigen
Oberfläche, Maß, Form, Schneidenzustand und Wiederholbarkeit gegen den Ausgangszustand prüfen.
Drehzahl, Zahnvorschub und Eingriff gezielt verändern
Es gibt keine allgemeingültige Regel „Drehzahl reduzieren“ oder „Vorschub halbieren“. Die wirksame Änderung hängt davon ab, ob die Instabilität aus Systemdynamik, zu hoher Belastung, zu geringer Spanungsdicke, Eingriffsspitzen oder einem anderen Fehler entsteht.
Drehzahl und Vorschub gekoppelt dokumentieren: Wird die Drehzahl bei gleicher Zähnezahl verändert und der Vorschub pro Zahn konstant gehalten, muss die Vorschubgeschwindigkeit entsprechend angepasst werden. Diese gekoppelte Anpassung ist zu dokumentieren.
Es gilt: v_f = n × z × f_z. Dabei ist v_f die Vorschubgeschwindigkeit in mm/min, n die Spindeldrehzahl in min⁻¹, z die für die Berechnung verwendete Schneidenzahl und f_z der Vorschub pro Zahn in mm/Zahn.
Die Zahl der momentan gleichzeitig im Eingriff befindlichen Schneiden darf z in dieser Formel nicht ersetzen. Für die rechnerische Zuordnung können Sie Drehzahl und Vorschub berechnen. Die systematische Prüfung von Auskragung, Zahnlast, Eingriff und Werkzeugweg entspricht auch der allgemeinen Fehlerbehebung von Haas Automation; deren produktspezifische Hinweise gelten nicht automatisch für andere Werkzeugausführungen.
| Änderung | Wann sie geprüft werden kann | Was dabei konstant oder dokumentiert bleiben muss |
|---|---|---|
| Spindeldrehzahl verschieben | Wenn das Fehlerbild drehzahlabhängig ist und der freigegebene Schnittgeschwindigkeitsbereich dies zulässt | Vorschub pro Zahn, Eingriff, Werkzeugzustand und Ergebnisprüfung nachvollziehbar halten |
| Radiale oder axiale Zustellung reduzieren | Wenn Lastspitzen, Vollnut oder hohe Bauteilnachgiebigkeit die Instabilität begünstigen | Werkzeugweg, Restmaterial, Spanbildung und Bearbeitungsziel berücksichtigen |
| Vorschub anpassen | Wenn Zahnlast außerhalb des dokumentierten Einsatzfensters liegt oder Reiben statt Schneiden vermutet wird | Nicht nur die Vorschubgeschwindigkeit, sondern auch den Vorschub pro Zahn und die Eingriffsverhältnisse bewerten |
| Werkzeugweg ändern | Wenn das Rattern in Ecken, bei abruptem Eingriffswechsel oder lokalem Restmaterial beginnt | Konstante Eingriffsbedingungen und zulässige Bahnstrategie prüfen |
Keine universellen Startwerte: Drehzahl, Vorschub, ap und ae müssen zur konkreten Werkzeugausführung, zum Werkstoff, zur Maschine, zur Aufnahme und zum Eingriff passen. Herstellerdaten und freigegebene interne Prozessfenster haben Vorrang.
Wie lässt sich Rattern an dünnen Wänden und Rippen untersuchen?
Bei dünnwandigen Bauteilen verändert sich die Steifigkeit während des Materialabtrags. Ein stabiler Schruppschnitt kann deshalb beim Schlichten derselben Kontur instabil werden. Prüfen Sie nicht nur das Werkzeug, sondern auch die verbleibende Wand, die Bearbeitungsreihenfolge und die Richtung der Schnittkraft.
- Wandstärke, Rippenhöhe, freie Länge und aktuelle Restmaterialverteilung dokumentieren;
- Abstützung und Spannpunkte so bewerten, dass Funktionsflächen nicht verformt werden;
- gegenüberliegende Bereiche und Schlichtgänge in einer geeigneten Reihenfolge bearbeiten;
- Den Werkzeugdurchmesser anhand von Zugänglichkeit, Innenradius, Schnittkraft und erforderlicher Steifigkeit wählen. Schneidenlänge und Auskragung auf das notwendige Maß begrenzen.
- Maß und Form nach dem Ausspannen prüfen, wenn Spannverformung möglich ist.
Wenn die Kontur eine größere Reichweite verlangt, kann ein Langhalsfräser für schwer zugängliche Bereiche geprüft werden. Schneidenlänge und Auskragung bleiben dabei auf das notwendige Maß begrenzt.

Wann helfen eine andere Fräsergeometrie oder Werkzeugaufnahme?
Ein Werkzeugwechsel ist sinnvoll, wenn die Diagnose auf Auskragung, Schneidenzahl, Eingriffsverhalten, Spanraum, Rundlauf oder Schnittstellensteifigkeit verweist. Er ersetzt keine instabile Werkstückspannung und keine ungeeignete Werkzeugbahn.
Ungleiche Zahnteilung oder unterschiedliche Drallwinkel können bei passenden Anwendungen die periodische Anregung verändern. Sie sind jedoch keine universelle Lösung und müssen zu Werkstoff, Eingriff, Zähnezahl, Spanraum und freigegebenem Prozessfenster passen. Ein öffentliches Anwendungsbeispiel von MAPAL veranschaulicht ein herstellerspezifisches Werkzeugkonzept; daraus lässt sich keine pauschale Leistungszusage für HC-Werkzeuge ableiten.
Wenn Innenradius, Reichweite, Schneidenlänge, Spanraum oder Schnittstellenanforderung mit einer Standardausführung nicht gemeinsam erfüllt werden können, sollte HC einen Sonderfräser für die konkrete Bearbeitungsaufgabe prüfen.
Fräser nach Aufgabe auswählen
Schruppen, Schlichten, Werkstoff, Eingriff und Spanraum bestimmen Durchmesser, Zähnezahl und Geometrie.
CNC-Fräser nach Bearbeitungsaufgabe auswählenDurchmesser, Zähnezahl und Länge abstimmen
Werkzeugreichweite und Eingriff dürfen nicht unabhängig von Steifigkeit und Spanabfuhr gewählt werden.
Vollhartmetallfräser nach Durchmesser, Zähnezahl und Länge auswählenWerkzeugaufnahme prüfen
Schnittstelle, Rundlauf, Spannlänge, Zugänglichkeit und Kühlschmierstoffweg gehören zur Werkzeugauswahl.
Fräswerkzeughalter passend zur Anwendung auswählenHydrodehnspannfutter oder Schrumpffutter kommen nur infrage, wenn Maschinenschnittstelle, Werkzeugdurchmesser, Spannlänge, Auskragung, Kühlschmierstoffweg und gemessener Rundlauf zur Anwendung passen. Keine dieser Aufnahmen verhindert Rattern unabhängig von Werkstückspannung, Eingriff und Gesamtsystem.
Prüfprotokoll für die Ratterdiagnose
Spurenbild, Entstehungsort und Einzeländerung erfassen
| Beobachtungsort | Erste Hypothese | Vergleich bei genau einer geplanten Änderung |
|---|---|---|
| Spuren vorwiegend in der Innenecke | Örtlicher Eingriff oder Vorschubwechsel. | Bahnblock und Restmaterial zuordnen. Eine Bahnkorrektur separat prüfen; Werkzeug und Aufnahme beibehalten. |
| Marken auf längerer gerader Bahn | Werkzeugkette, Auskragung oder dynamische Anregung. | Rundlauf am dokumentierten Messort prüfen. Wenn zulässig, nur die Auskragung ändern und am selben Bahnabschnitt messen. |
| Nur an dünner Wand oder Rippe | Lokale Nachgiebigkeit des Werkstücks oder der Aufspannung. | Einmal nur die Abstützung ändern. Dieselbe Zone im gespannten und freien Zustand dokumentieren; die Formänderung nach dem Ausspannen getrennt auswerten. |
Dokumentieren Sie Werkstücknummer, Programmblock, Foto mit Maßstab und Orientierung, Drehzahl, Zahnvorschub, ap/ae, Auskragung und Messstelle. Halten Sie Ausgangsbefund, Einzeländerung und Ergebnis im selben Prüfprotokoll fest. Das Muster allein weist keine eindeutige Schwingungsquelle nach. Die Anwendungshinweise zu Frässchwingungen unterscheiden Werkzeug, Aufnahme, Maschine, Werkstück und Spannmittel als mögliche Einflussgrößen. Für bleibende Maßänderungen siehe Verzug nach dem Ausspannen prüfen.
| Feld | Zu dokumentieren | Zweck |
|---|---|---|
| Bauteil | Werkstoff, Zustand, Zeichnung, Bearbeitungsmerkmal, Wand/Rippe, Aufmaß | Bauteilsteifigkeit und Eingriff einordnen |
| Werkzeug | Typ, Durchmesser, Zähnezahl, Schneidenlänge, Auskragung, Zustand | Werkzeugverwechslung und Verschleißbezug vermeiden |
| Aufnahme und Rundlauf | Aufnahmetyp, Spannlänge, gereinigte Schnittstellen, Messstelle und Messwert | Montierte Werkzeugkette bewerten |
| Werkstückspannung | Auflage, Spannpunkte, Spannfolge, freie Länge | Nachgiebigkeit und Verformung zuordnen |
| Prozess | Drehzahl n, Vorschubgeschwindigkeit v_f, Vorschub pro Zahn f_z, a_p, a_e, Bahn, Eintritt, Kühlschmierstoff und Programmversion | Änderung reproduzierbar machen |
| Fehlerbild | Ort, Richtung, Geräusch, Fotos, Maß/Form/Oberfläche, erstes Auftreten | Hypothese mit beobachtbaren Daten verbinden |
| Versuch | Eine Einflussgröße gezielt verändern; erforderliche gekoppelte Anpassungen dokumentieren. Ergebnis, Stichprobe, Stopp- und Freigabeentscheidung festhalten. | Ursache und Wirkung trennen |
Wann gilt eine Maßnahme gegen Rattern als bestätigt?
Definieren Sie vor dem Versuch das zu verbessernde Merkmal, die zulässigen Grenzen und das Abbruchkriterium. Ändern Sie jeweils nur eine Einflussgröße. Dokumentieren Sie alten und neuen Zustand einschließlich Werkzeugstand und Werkstücknummer.
Freigabegrenze: Ein einzelnes Werkstück mit ruhigerem Geräusch oder besserer Oberfläche unterstützt nur eine vorläufige Bewertung. Die Änderung gilt erst im festgelegten Einsatzfenster als bestätigt, wenn die vereinbarten Maße, Formen, Oberflächen- und Werkzeugkriterien unter wiederholten Bedingungen erfüllt sind.
Häufige Fragen zu Vibrationen und Rattern beim Fräsen
Sollte die Drehzahl bei Rattern immer reduziert werden?
Nein. Je nach dynamischem System kann sowohl eine niedrigere als auch eine höhere Drehzahl günstiger sein. Änderungen müssen innerhalb der freigegebenen Schnittgeschwindigkeit liegen und bei vergleichbarer Zahnlast geprüft werden.
Hilft ein Fräser mit weniger Schneiden?
Das kann bei hohem Schneideneingriff oder begrenztem Spanraum helfen, ist aber keine allgemeine Lösung. Werkstoff, Eingriffsbreite, Spanbildung, Vorschub pro Zahn und Maschinenleistung müssen zur Zähnezahl passen.
Warum rattert der Fräser nur in Innenecken?
In Ecken kann der Werkzeugeingriff stark ansteigen. Prüfen Sie Fräserdurchmesser zum Innenradius, Restmaterial, Bahnführung und lokale Vorschubanpassung.
Kann eine kürzere Auskragung Rattern reduzieren?
Eine kürzere notwendige Auskragung erhöht in der Regel die Biegesteifigkeit der Werkzeugkette. Vor der Änderung sind jedoch Kollisionsfreiheit, erreichbare Tiefe, Schneidenlänge und Spannlänge zu prüfen.
Welche Angaben benötigt HC für eine technische Ratterdiagnose?
Hilfreich sind Zeichnung und Werkstoff, Maschine, Werkzeug und Halter, Auskragung, gemessener Rundlauf, Werkstückspannung, Werkzeugweg, Schnittdaten, Kühlschmierstoff, Fotos der Oberfläche und Schneiden sowie der zeitliche Verlauf des Fehlers.
Quellen und technische Prüfung
Die folgenden Quellen stützen die allgemeine Diagnose von Prozessstabilität, Auskragung, Werkzeugeingriff und Maschinenzustand. Produktspezifische Empfehlungen der Quellen gelten nicht automatisch für eine andere Werkzeugausführung oder HC-Anwendung.
Ratterdiagnose für Ihre Fräsanwendung anfragen
Übermitteln Sie Zeichnung, Werkstoff, Werkzeug- und Halterdaten, Auskragung, Rundlauf, Werkstückspannung und Werkzeugweg, Schnittdaten sowie Fotos des Fehlerbilds. HC prüft, welche Angaben fehlen und ob Werkzeug, Aufnahme, Eingriff oder Prozessversuch weiter untersucht werden sollte.
Fräsanwendung technisch prüfen lassenWerkzeugkonzept nach der Ratterdiagnose prüfen
Wenn Aufnahme, Werkstückspannung und Prozessbasis geklärt sind, hilft der CNC-Fräser-Auswahlleitfaden bei der Zuordnung von Kontur, Werkzeugform, Eingriff und Bearbeitungsstrategie.
Bevor ein Richtungswechsel als Korrektur bewertet wird, hilft der Leitfaden Gleichlauf oder Gegenlauf beim CNC-Fräsen bei Einordnung und Vergleichsversuch.
Rattermarken und Maßänderungen nach dem Ausspannen sind getrennt zu bewerten. Der Leitfaden Dünnwandiges Aluminium fräsen und Verzug prüfen beschreibt Messzustände, Aufspannung und Abtragsfolge.
Cluster: CNC-Fräser auswählen · Edelstahl fräsen