
PCD-Reibahlen für Aluminium: Toleranz, Standzeit und Auswahl
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 20. Oktober 2026
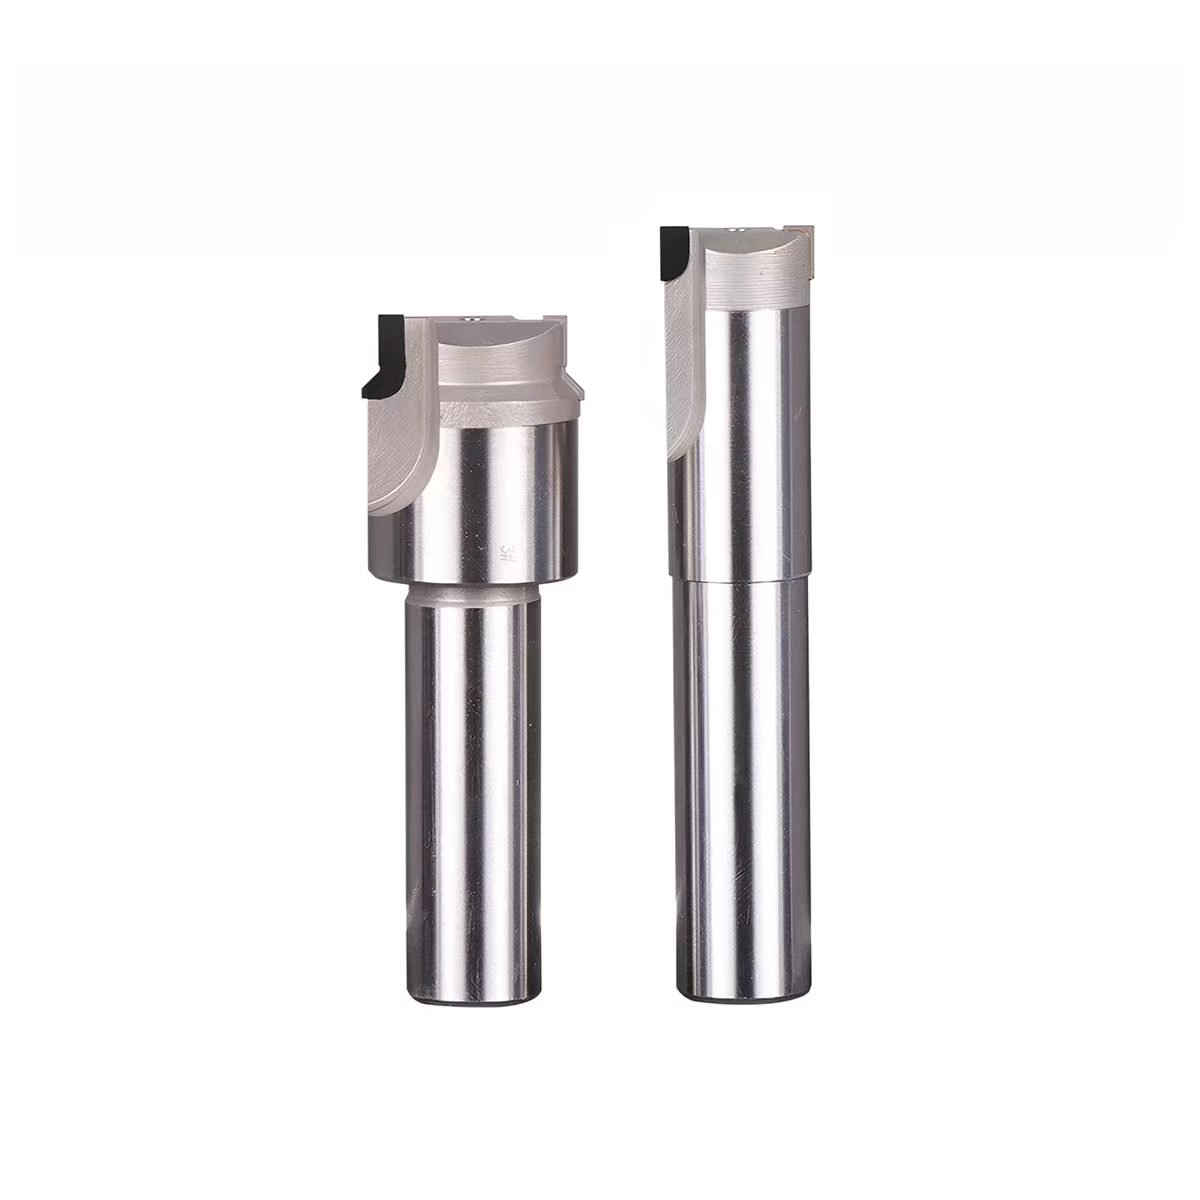
PCD-Reibahlen – im Katalog als PKD geführt – werden zum Prüfkandidaten, wenn Aluminium, Toleranz und Oberflächenqualität die Hartmetalllösung begrenzen. Hartmetall bleibt, wenn es die definierte Gutbohrung wirtschaftlich erreicht.
Inhalt anzeigen
Kurzantwort und EntscheidungsablaufWelche Werkstoffe und Bohrungen liegen vor?Wie unterscheiden sich die Einsatzgrenzen?Welche Rolle spielen Losgröße und Instandsetzung?Wie wird der Vergleich freigegeben?Beispiel: Eine wiederkehrende Passungsbohrung in AluminiumWerkstoff, Bedarf und Instandsetzung gemeinsam bewertenWelche Angaben benötigt eine belastbare Anfrage?HC-Reibahle nach Bohrung und Einsatzzyklus auswählenHäufige Fragen zur Auswahl von PKD- und Hartmetall-ReibahlenQuellen und weiterführende InformationenKurzantwort und Entscheidungsablauf
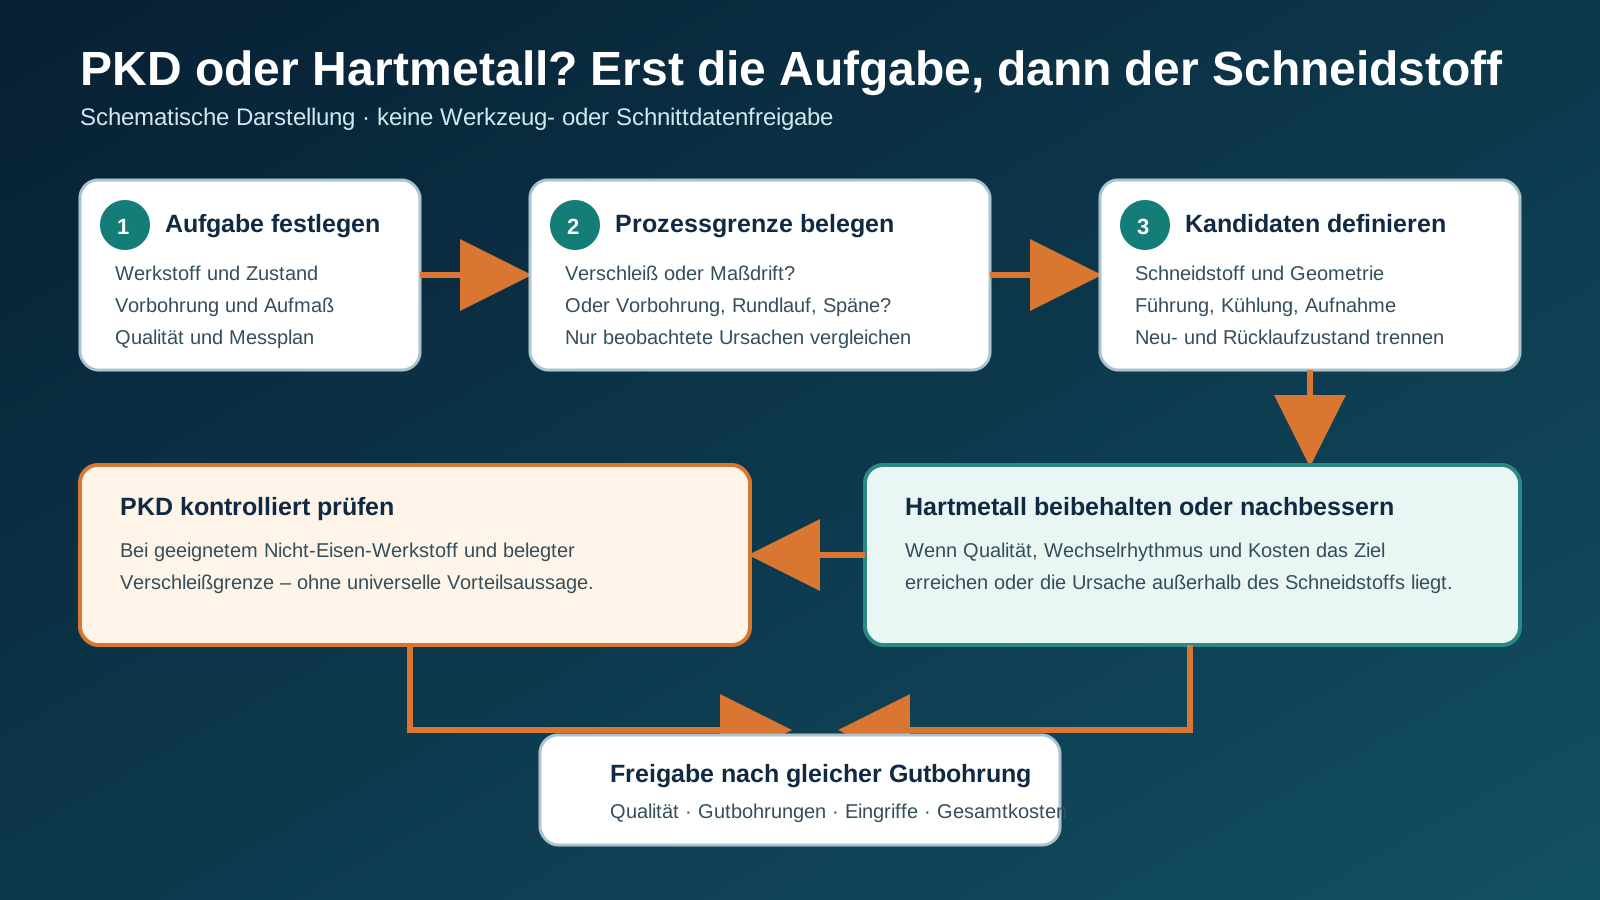
Eine PKD-Reibahle ist ein sinnvoller Prüfkandidat, wenn ein geeigneter Werkstoff bearbeitet wird und Verschleiß, Maßdrift oder häufige Werkzeugwechsel den bestehenden Reibprozess begrenzen. Eine Hartmetall-Reibahle bleibt sinnvoll, wenn ihre konkrete Ausführung die geforderte Bohrungsqualität und Produktionsleistung zuverlässig erreicht.
Die Entscheidung hängt nicht allein vom Schneidstoff ab. Vorbohrung, Anschnitt, Führung, Spanabfuhr, Aufnahme und Kühlschmierung bestimmen mit, wie die Reibahle arbeitet. Für die Wirtschaftlichkeit zählt außerdem, ob das Werkzeug nach einer Instandsetzung wieder für die benötigte Bohrung eingesetzt werden kann.
Dieser Leitfaden setzt voraus, dass Reiben bereits als Bearbeitungsverfahren festgelegt wurde. Er vergleicht Werkzeugausführungen innerhalb dieser Aufgabe. Eine Reibahle ist kein beliebig einsetzbares Korrekturwerkzeug für fehlerhafte Bohrungspositionen oder Achslagen.
So grenzen Sie die Auswahl ein:
- Werkstoff und Zustand eindeutig bestimmen.
- Vorbohrung und tatsächliche Aufmaßverteilung prüfen.
- Durchmesser, Form und Oberfläche der Fertigbohrung getrennt festlegen.
- Schneidstoff und Werkzeugaufbau vergleichen.
- Losgröße, Wechselaufwand und Instandsetzung berücksichtigen.
- Neue und instandgesetzte Werkzeuge anhand derselben Anforderungen freigeben.
Welche Werkstoffe und Bohrungen liegen vor?
Werkstoff und Zustand vollständig angeben
„Aluminium“ ist für eine belastbare Werkzeugauswahl zu ungenau. Benötigt werden die vollständige Legierungsbezeichnung, der Werkstoffzustand und gegebenenfalls Angaben zum Siliziumgehalt oder zu weiteren anwendungsrelevanten Bestandteilen.
Unterscheiden Sie zwischen einem Zusammensetzungsbereich aus der Werkstoffspezifikation und einem tatsächlich dokumentierten Chargenwert. Halten Sie außerdem fest, ob ausschließlich der Grundwerkstoff oder beispielsweise auch eine eingesetzte Buchse bearbeitet wird.
PKD, international auch PCD genannt, ist kein universeller Ersatz für Hartmetall. Für die Aluminiumbearbeitung existieren entsprechende PKD-Reibwerkzeuge: MAPAL beschreibt beispielsweise fest bestückte PKD-Werkzeuge für einzelne und mehrstufige Bohrungsgeometrien. Das bestätigt die Anwendung solcher Werkzeuge, aber keine pauschale Eignung für jede Aluminiumbohrung. MAPAL
Für Stahl und andere eisenhaltige Werkstoffe darf eine Empfehlung aus der Aluminiumzerspanung nicht übernommen werden. Auch HC grenzt diese Werkstoffe auf seiner PKD-Reibahlenseite ausdrücklich ab. toolpcd.com
Ebenso wenig ist „Hartmetall“ eine vollständige Spezifikation. Sorte, Beschichtung und Geometrie müssen zur Aufgabe passen. Das zeigt etwa die materialbezogene Gliederung der CoroReamer-835-Ausführungen bei Sandvik Coromant. sandvik.coromant.com
Durchgangsbohrung, Sackloch und Unterbrechungen unterscheiden
Die Bohrungsform beeinflusst den benötigten Anschnitt, die nutzbare Bearbeitungstiefe und den Spanweg.
| Bohrungsmerkmal | Vor der Auswahl klären |
|---|---|
| Durchgangsbohrung | Austrittsraum, Spanabfuhr und Anforderungen an die Austrittskante |
| Sackloch | Fertige Reibtiefe, Abstand zum Grund und Platz für Anschnitt sowie Späne |
| Stufenbohrung | Durchmesserfolge, axiale Positionen und mögliche Störkonturen |
| Querbohrung oder Nut | Lage der Unterbrechung und Verhalten von Schneiden und Führung |
| Dünnwandiges Bauteil | Werkstückspannung und mögliche Formänderung nach dem Lösen |
| Lange Bohrung | Reichweite, Auskragung, Führung und zugängliche Messstellen |
Die Bezeichnung PKD oder Hartmetall legt die Spanabfuhrrichtung nicht fest. Diese ergibt sich aus der konkreten Werkzeugausführung und dem Prozess.
Bei Sacklöchern ist zudem die Bohrtiefe nicht automatisch mit der vollständig bearbeitbaren Reibtiefe identisch. Der Anschnitt und der verbleibende Raum zum Bohrungsgrund müssen in der Auslegung berücksichtigt werden.
Die Vorbohrung gehört zum Werkzeugvergleich
Eine Reibahle bearbeitet eine vorbereitete Bohrung über ein begrenztes Aufmaß. Deshalb sollten Sie nicht nur deren Nenndurchmesser, sondern ihren tatsächlichen Zustand kennen:
- Durchmesser und Schwankung entlang der Tiefe;
- Form und Achslage;
- Aufmaßverteilung;
- vorhandene Oberfläche und Beschädigungen;
- Unterbrechungen, Grate und verbliebene Späne;
- Aufspannung zwischen Vorbearbeitung und Reiben.
Das Durchmesseraufmaß lässt sich beschreiben als:
Dabei ist (A_D) ausdrücklich das Durchmesseraufmaß. Nur bei einer ideal gleichmäßigen, koaxialen Ausgangssituation entspricht das radiale Aufmaß der Hälfte dieses Werts.
Die Differenz zweier Nenndurchmesser beweist somit noch keine gleichmäßige Belastung der Schneiden. Ein allgemeiner Aufmaßwert kann die Prüfung der tatsächlichen Vorbohrung nicht ersetzen.
Bohrungsqualität nicht auf den Durchmesser reduzieren
Legen Sie die Merkmale aus Zeichnung und Prüfplan einzeln fest:
- Durchmesser;
- Rundheit und Zylindrizität, soweit gefordert;
- Oberflächenkennwerte;
- Ein- und Austrittskanten;
- relevante Lage- oder Bezugsanforderungen.
Ein akzeptierter Durchmesser ist kein vollständiger Nachweis für Form, Oberfläche und Position. Ebenso bedeutet eine optisch glatte Bohrung nicht, dass ihre geometrischen Anforderungen erfüllt sind.
Wenn eine erhebliche Positions- oder Achskorrektur erforderlich ist, muss die Prozessplanung erneut geprüft werden. Ein Wechsel von Hartmetall zu PKD allein begründet keine zusätzliche Korrekturfähigkeit.
Handlungsentscheidung: Erst Werkstoff, Bohrungsform und Vorbohrung freigeben; danach Schneidstoff und Werkzeugaufbau vergleichen.
Wie unterscheiden sich die Einsatzgrenzen?
Wann Hartmetall weiterhin sinnvoll ist
Eine passende Hartmetall-Reibahle kann beibehalten werden, wenn der Prozess die Qualitätsanforderungen erreicht, die Werkzeugwechsel planbar sind und die Kosten zum Produktionsziel passen.
Ein Wechsel benötigt einen nachvollziehbaren Anlass. Dazu können qualitätsbedingte frühe Werkzeugwechsel, zunehmende Maßabweichungen oder ein hoher wiederkehrender Wechselaufwand gehören.
Die Aussage „Hartmetall nur für kleine Lose“ wäre zu pauschal. Entscheidend sind die konkrete Ausführung und ihr nachgewiesenes Verhalten. Auch eine Serienanwendung kann mit Hartmetall die wirtschaftlich passende Lösung haben.
Wann PKD zum Prüfkandidaten wird
PKD kommt in die engere Auswahl, wenn Werkstoff und Bohrung zur vorgesehenen Ausführung passen und der bestehende Prozess eine Begrenzung zeigt, die ein entsprechender Kandidat möglicherweise verbessern kann.
Dazu gehört beispielsweise dokumentierter Verschleiß, der mit einer Veränderung von Durchmesser oder Oberfläche einhergeht. Dieser Zusammenhang muss zunächst nachvollziehbar sein. Eine Maßdrift kann nicht allein aufgrund ihres zeitlichen Auftretens dem Schneidstoff zugeschrieben werden.
Ein PKD-Kandidat sollte daher erst nach Prüfung von Vorbohrung, Messbedingungen, Aufnahme und Kühlschmierung bewertet werden. Bleiben diese Einflussgrößen unklar, liefert ein Werkzeugwechsel häufig einen schwer interpretierbaren Vergleich.
Eine veröffentlichte Untersuchung an vorgebohrten Sacklöchern aus wärmebehandeltem C355-Aluminium verglich unbeschichtetes Hartmetall, diamantbeschichtetes Hartmetall und PKD unter festgelegten Werkzeug- und Schnittbedingungen. Sie zeigt, dass Schneidstoff und Schnittgeschwindigkeit messbar zusammenwirken; ihre Resultate gelten jedoch nur für diese Legierung, Bohrungsgeometrie und Versuchsbedingungen und sind keine HC-Leistungszusage. University of Birmingham
Schneidstoff und Werkzeugaufbau getrennt betrachten
Eine geführte, einstellbare PKD-Ausführung und eine feste mehrschneidige Hartmetall-Reibahle unterscheiden sich in mehr als ihrem Schneidstoff.
MAPAL beschreibt bei seinen geführten Werkzeugen sowohl die Funktion der Führungsleisten als auch verschiedene verfügbare Schneidstoffe. Führung und Schneidstoff sind damit getrennte Auslegungsmerkmale. MAPAL
| Vergleichsmerkmal | Zu dokumentieren |
|---|---|
| Schneidstoff | Konkrete Hartmetall- oder PKD-Ausführung, gegebenenfalls Beschichtung |
| Anschnitt und Schneidkante | Geometrie, Länge und Präparation |
| Schneiden und Führung | Anordnung, Führungsbereiche und konstruktive Besonderheiten |
| Maßkorrektur | Fester Durchmesser oder tatsächlich vorhandene Einstellmöglichkeit |
| Kühlschmierung | Zuführung, Austrittsstellen und Versorgung der Schnittzone |
| Aufnahme | Schnittstelle, Auskragung, Ausrichtung und montierter Rundlauf |
Führungsleisten gehören nicht automatisch zu jeder PKD-Reibahle. Eine verstellbare Konstruktion ist ebenfalls keine Eigenschaft des Schneidstoffs allein.
Wenn mehrere dieser Merkmale geändert werden, beschreibt das Versuchsergebnis die gesamte Werkzeuglösung. Es darf nicht vollständig dem Wechsel auf PKD zugerechnet werden.
Welche Probleme ein Schneidstoffwechsel nicht allein löst
Bei schwankendem Durchmesser, Riefen, Konizität oder Ausbrüchen empfiehlt sich eine geordnete Prüfung:
- Messergebnis und Temperaturzustand nachvollziehen.
- Vorbohrung und Aufmaßverteilung kontrollieren.
- Werkstückspannung, Werkzeugaufnahme und Rundlauf prüfen.
- Spanabfuhr, Kühlschmierung und Werkzeugzustand untersuchen.
- Erst anschließend Schneidstoff oder Aufbau gezielt verändern.
Eine verschlissene Schneide kann beteiligt sein. Sie ist aber nicht ohne Prüfung die einzige Ursache.
Sind Werkstoff, Vorbohrung und Bohrungsform geklärt, können Sie die PKD-Reibahlen nach Werkstoff und Bohrungsanforderung auswählen. Die konkrete Struktur und Verfügbarkeit müssen zur gewählten Referenz bestätigt werden.
Handlungsentscheidung: Hartmetall bleibt, solange die definierte Gutbohrung und das Produktionsziel erreicht werden. PKD wird nur bei belegter Prozessgrenze kontrolliert geprüft.
Welche Toleranz, Oberfläche und Standzeit sind in Aluminium erreichbar?
Bei Aluminium und AlSi-Legierungen entscheidet nicht der Schneidstoff allein, sondern das Zusammenspiel aus Vorbohrung, Aufmaß, Kühlung und Prüfmerkmal. PCD hält die Schneide länger scharf, weil kein Kobalt aus einer Hartmetallbindung gelöst wird; daraus folgt eine gleichmäßigere Durchmesserkonstanz über das Los. Die erreichbare Toleranz bleibt trotzdem eine Frage der Vorbohrung und des Prüfmittels.
| Merkmal | PCD-Reibahle in Aluminium | Hartmetall-Reibahle in Aluminium | Nachweis |
|---|---|---|---|
| Toleranz | IT7 im Regelarbeitsbereich; IT6 nur mit dokumentierter Vorbohrung und geeignetem Prüfmittel | IT7 bis IT8 im Regelbereich | Messblatt mit Bezugstemperatur und Messstelle |
| Oberfläche | Niedrige Rz-Werte bei scharfer Schneide und stetigem Schnitt | Gut bei neuer Schneide; Verschlechterung bei Aufbauschneiden | Rz an vereinbarten Stellen, nicht nur am Losanfang |
| Standzeit | Hoch bei abrasivem AlSi, solange keine Schwingung entsteht | Kürzer bei hohem Si-Anteil | Gutbohrungen bis zum Merkmalsverlust |
| Instandsetzung | Nachschärfen begrenzt; Neubestücken möglich | Mehrfaches Nachschärfen üblich | Kosten je Gutbohrung über den Werkzeuglebenszyklus |
Hinweis: Eine Toleranzangabe ohne Prüfbedingung ist nicht belastbar. Legen Sie vor der Bestellung fest, an welchen Stellen gemessen wird, mit welchem Prüfmittel und bei welcher Temperatur.
Sonderabmessungen und Sonderformen
Für Stufenreibahlen, abweichende Anschnittformen, Sonderbeschichtungen oder Durchmesser außerhalb der Katalogreihe fertigen wir nach Zeichnung. Für eine belastbare Rückmeldung genügen Nenndurchmesser, Toleranz, Bohrungstiefe, Werkstoff mit Zustand und die geforderte Oberfläche; die vollständige Zeichnung kann nachgereicht werden. Sonderreibahle anfragen
Welche Rolle spielen Losgröße und Instandsetzung?
Aktuelles Los und wiederkehrenden Bedarf unterscheiden
Eine lange theoretische Nutzungsdauer bringt nur dann einen wirtschaftlichen Vorteil, wenn sie im vorgesehenen Einsatz genutzt werden kann.
Betrachten Sie deshalb das aktuelle Los, bestätigte Wiederholaufträge und mögliche Zeichnungsänderungen getrennt. Ein Werkzeug für einen bestimmten Durchmesser lässt sich nach einer Bauteiländerung nicht zwangsläufig weiterverwenden.
Eine geringe Losgröße schließt PKD nicht automatisch aus. Besondere Qualitätsanforderungen oder aufwendige Werkzeugwechsel können die Bewertung verändern. Umgekehrt beweist eine hohe Stückzahl noch keinen Vorteil, wenn die Ausführung im tatsächlichen Prozess nicht zuverlässig arbeitet.
Nachschärfen, Neubestücken und Einstellen unterscheiden
„Instandsetzbar“ kann verschiedene Maßnahmen bedeuten:
- Schneidkanten nachschärfen;
- Schneidteile ersetzen beziehungsweise neu bestücken;
- ein dafür ausgelegtes Werkzeug einstellen;
- Werkzeugkörper oder Führungselemente prüfen und gegebenenfalls bearbeiten.
Welche Maßnahme möglich ist, hängt von Aufbau und Zustand ab. HC nennt bei PKD-Reibahlen ausdrücklich die Prüfung von Werkzeugkörper, Schneiden und Maßreserve als Grundlage einer möglichen Wiederaufbereitung. toolpcd.com
Für eine Reibahle ist die entscheidende Frage deshalb nicht nur: „Kann sie nachgeschärft werden?“ Sondern: „Kann sie danach die benötigte Bohrung mit der geforderten Qualität herstellen?“
Den benötigten Durchmesser nach der Instandsetzung bestätigen
Ein nachgeschärftes Werkzeug darf nicht ohne Prüfung als maßgleich mit dem Neuzustand behandelt werden. Je nach Konstruktion und Bearbeitungsumfang können sich relevante Abmessungen und Geometrien ändern.
Bei einer festen Reibahle stellt eine gewöhnliche Längen- oder Bahnkorrektur keinen kleiner gewordenen Schneidendurchmesser wieder her. Eine Maßanpassung muss durch die vorgesehene Werkzeugkonstruktion oder eine geeignete Instandsetzungsmaßnahme möglich sein.
Vor der Rückkehr in die Produktion sollten deshalb bestätigt werden:
- Werkzeugdurchmesser und zulässiger Einsatzbereich;
- Zustand von Anschnitt und Schneidkanten;
- Zustand und Verhältnis der Führungsbereiche, soweit vorhanden;
- Einstell- und Prüfanforderungen;
- Eignung für die ursprüngliche Bohrungsaufgabe.
Eine zugesagte Nachschärfmöglichkeit ist noch kein Nachweis für eine bestimmte Anzahl wirtschaftlich nutzbarer Zyklen. Gühring dokumentiert beispielsweise für eine bestimmte verstellbare PKD-Reibahle für Aluminium-Zylinderköpfe bis zu zwei Nachschärfungen. Diese Zahl gehört zu genau diesem Werkzeugkonzept und darf nicht auf andere Reibahlen oder HC-Ausführungen übertragen werden. Gühring
Rücklaufzeit und Reservewerkzeuge einplanen
Zur Instandsetzung gehören Transport, Eingangskontrolle, Bearbeitung, Rücklieferung und erneute Freigabe. Wie diese Freigabe bei PKD-bestückten Reibahlen aufgebaut ist — Schneide, Fügezone und Körper getrennt —, beschreibt PKD-Reibahlen nachschärfen oder neu bestücken.
Diese Durchlaufzeit ist nicht automatisch Maschinenstillstand. Sie beeinflusst jedoch, wie viele Einsatz- und Reservewerkzeuge benötigt werden. Fehlt ein freigegebenes Ersatzwerkzeug, kann daraus ein Produktionsengpass entstehen.
Dokumentieren Sie außerdem, wie mit nicht instandsetzbaren Werkzeugen umgegangen wird. Eine Planung, die jede eingesandte Reibahle als sicher wiederverwendbar betrachtet, kann den tatsächlichen Bedarf unterschätzen.
Kosten je Gutbohrung vergleichen
Für einen festgelegten Betrachtungszeitraum lässt sich die Bewertung folgendermaßen strukturieren:
Die Kostenpositionen müssen voneinander abgegrenzt sein. Instandsetzungs- und Prüfkosten dürfen beispielsweise nicht zusätzlich angesetzt werden, wenn sie bereits vollständig in einer anderen Position enthalten sind.
Verwenden Sie bei beiden Lösungen dieselbe Abnahmegrundlage. Werden Kosten je Bauteil statt je Bohrung verglichen, müssen die Anzahl der Bohrungen und die Folgen einer fehlerhaften Bohrung für das gesamte Bauteil berücksichtigt werden.
Noch nicht bestätigte Instandsetzungszyklen gehören in eine gekennzeichnete Planung, nicht in den nachgewiesenen Kostenvorteil. Ebenso ist eine vorzeitig beendete Erprobung nur ein Nachweis der bis dahin erreichten Gutbohrungsmenge, keine vollständig ermittelte Standmenge.
Handlungsentscheidung: Kosten je Gutbohrung rechnen; unbestätigte Nachschärfzyklen und Rücklaufzustände nicht als Einsparung buchen.
Wie wird der Vergleich freigegeben?
Vergleichsziel und Ausgangszustand festlegen
Möchten Sie den Einfluss des Schneidstoffs untersuchen, müssen die übrigen Einflussgrößen möglichst gut übereinstimmen. Verbleibende Unterschiede sind zu dokumentieren.
Möchten Sie dagegen die geeignetere Produktionslösung auswählen, dürfen beide Werkzeuge mit ihren jeweils geeigneten und freigegebenen Bedingungen arbeiten. Gleich bleiben die Bohrungsaufgabe, Qualitätsanforderungen und wirtschaftliche Bewertungsgrundlage.
Unterschiedliche Konstruktionen müssen nicht mit identischen, möglicherweise ungeeigneten Schnittdaten betrieben werden. Ihre Ergebnisse dürfen dann jedoch nicht als isolierter Schneidstoffvergleich dargestellt werden.
Messstellen auf die Bohrung abstimmen
Legen Sie Messstellen und Verfahren vor Versuchsbeginn fest.
| Merkmal | Vergleichsanforderung |
|---|---|
| Durchmesser | Geeignete Tiefenpositionen und Messrichtungen festlegen |
| Rundheit und Zylindrizität | Verfahren wählen, das die jeweilige Formabweichung beurteilen kann |
| Oberfläche | Messposition, Richtung und Auswertung konstant halten |
| Ein- und Austritt | Grat, Beschädigungen und Übergänge nach Zeichnung prüfen |
| Unterbrochene Bereiche | Lokale Riefen, Ausbrüche oder andere Auffälligkeiten erfassen |
| Vorbohrung | Daten der jeweiligen Fertigbohrung beziehungsweise Charge zuordnen |
| Temperatur und Spannung | Vergleichbare Bedingungen herstellen und dokumentieren |
Eine Gut-Ausschuss-Prüfung mit einer geeigneten Lehre kann Bestandteil der Abnahme sein. Sie ersetzt jedoch keine vollständige quantitative Bewertung von Rundheit, Zylindrizität und Oberfläche.
Bei dünnwandigen Teilen ist außerdem zu klären, in welchem Spannzustand die endgültige Anforderung gilt.
Die Qualität über die Nutzung verfolgen
Ein akzeptiertes erstes Bauteil zeigt noch nicht, wie sich die Bohrung während der Werkzeugnutzung entwickelt.
Erfassen Sie an festgelegten Prüfpunkten:
- Durchmesser- und Oberflächenverlauf;
- relevante Formmerkmale;
- Gutbohrungsmenge und Schnittzeit;
- Schneiden- und gegebenenfalls Führungszustand;
- Eingriffe in Einstellung oder Korrektur;
- sämtliche Gründe für vorzeitige Werkzeugwechsel.
Wird eine Maßkorrektur vorgenommen, muss sie im Verlauf erkennbar bleiben. Andernfalls kann eine scheinbar konstante Bohrungsqualität den tatsächlichen Betreuungsaufwand verdecken.
Umfang und Wiederholungen des Versuchs richten sich nach Prozessschwankung, Risiko und Abnahmevorgaben. Einzelne besonders gute Ergebnisse dürfen nicht stellvertretend für die gesamte Erprobung verwendet werden.
Instandgesetzte Reibahlen erneut prüfen
Die Freigabe des neuen Werkzeugs gilt nicht automatisch für den instandgesetzten Zustand.
Ordnen Sie jedem Werkzeug eine nachvollziehbare Historie zu. Der Rücklauf sollte mindestens den vorgenommenen Eingriff, bestätigte Abmessungen und noch offene Einschränkungen erkennen lassen.
Anschließend folgen die erforderliche Einstellung, eine Erstteilprüfung und eine angemessene Kontrolle im Einsatz. Neue und instandgesetzte Werkzeuge werden getrennt ausgewertet, bevor ihre Nutzungsdaten zu einer Wirtschaftlichkeitsbetrachtung zusammengeführt werden.
Beibehalten, weiterprüfen oder freigeben
- Beibehalten: Die vorhandene Lösung erfüllt die Ziele; ein zusätzlicher Nutzen ist nicht ausreichend belegt.
- Weiterprüfen: Der Kandidat zeigt geeignete Ergebnisse, aber Wiederholungen, Instandsetzungsdaten oder Kosten fehlen.
- Freigeben: Die vereinbarten Qualitäts-, Produktions- und Wirtschaftlichkeitsanforderungen sind für den festgelegten Einsatz erfüllt.
Bei nicht beherrschter Spanabfuhr, Ausbrüchen oder überschrittenen Qualitätsgrenzen wird entsprechend dem Prüfplan unterbrochen. Bis zur abgesicherten Umstellung bleibt eine dokumentierte Rückkehrmöglichkeit zum bisherigen Prozess erhalten.
Beispiel: Eine wiederkehrende Passungsbohrung in Aluminium

Beispielhafter Entscheidungsablauf – keine HC-Prüfdaten.
Eine Werkstatt fertigt eine wiederkehrende Passungsbohrung in einer spezifizierten Aluminiumlegierung. Reiben ist als Endbearbeitung festgelegt. Die vorhandene Hartmetall-Reibahle erreicht zunächst die Anforderungen; mit zunehmender Nutzung verändert sich der gemessene Durchmesser.
Zuerst werden Messbedingungen, Temperaturzustand und Vorbohrung kontrolliert. Die Werkstatt prüft anschließend, ob der Verlauf mit Werkzeugverschleiß zusammenhängt oder ob Änderungen der Aufspannung beziehungsweise des Aufmaßes beteiligt sind.
Ein PKD-Kandidat wird erst aufgenommen, nachdem Materialeignung, Anschnitt, Führung und Spanabfuhr zur Bohrung passen. Beide Lösungen werden anhand derselben Qualitätsmerkmale und Wechselkriterien bewertet.
Erreicht der PKD-Kandidat mit dem neuen Werkzeug einen Vorteil, folgt die nächste Frage: Kann die vorgesehene Instandsetzung den benötigten Durchmesser und die erforderliche Geometrie wiederherstellen? Dazu werden Rücklaufdaten und ein erneuter Bearbeitungsnachweis benötigt.
Der Versuch kann deshalb unterschiedliche Entscheidungen ergeben:
- Die bestehende Hartmetalllösung erfüllt nach einer Prozesskorrektur das Ziel und bleibt im Einsatz.
- Die neue PKD-Ausführung ist geeignet, wird zunächst jedoch ohne unbestätigte Instandsetzungsgewinne kalkuliert.
- Neue und instandgesetzte PKD-Werkzeuge bestehen die vereinbarte Prüfung; die Umstellung wird für den dokumentierten Einsatz freigegeben.
Werkstoff, Bedarf und Instandsetzung gemeinsam bewerten
| Ausgangslage | Sinnvolle Entscheidung | Erforderlicher Nachweis |
|---|---|---|
| Hartmetall erreicht Qualität und Produktionsziel | Referenz beibehalten | Fortlaufende Qualitäts- und Kostendaten |
| Geeigneter Werkstoff, wiederkehrende Produktion, verschleißbedingte Wechsel | PKD-Vergleich vorbereiten | Passende Struktur und dokumentierter Versuch |
| Kleine Lose mit hohen Qualitäts- oder Wechselkosten | Beide Lösungen bewerten | Gesamtkosten statt pauschaler Losgrößenregel |
| Stahl oder andere eisenhaltige Werkstoffe | Geeigneten alternativen Schneidstoff prüfen | Werkstoff- und referenzbezogene Eignung |
| Sackloch oder unterbrochene Bohrung | Aufbau und Spanweg zuerst klären | Zeichnung, Werkzeugausführung und Erprobung |
| PKD-Neuwerkzeug geeignet, Rücklaufmaß ungeklärt | Instandsetzungsvorteil offenlassen | Rücklaufprüfung und erneuter Bearbeitungsnachweis |
| Vorbohrung schwankt erheblich | Vorprozess untersuchen | Aufmaß- und Formdaten statt alleiniger Werkzeugwechsel |
Welche Angaben benötigt eine belastbare Anfrage?
Bereiten Sie für die Auswahl folgende Informationen vor:
- genaue Werkstoffbezeichnung und Zustand;
- Bohrungsdurchmesser, Toleranz und Tiefe;
- Sack- oder Durchgangsloch sowie Unterbrechungen;
- Anforderungen an Rundheit, Zylindrizität und Oberfläche;
- tatsächliche Vorbohrungsdaten und Vorbearbeitung;
- aktuelle Werkzeugreferenz und Werkzeugaufbau;
- Maschine, Aufnahme, Auskragung, Rundlauf und Kühlschmierung;
- bisheriger Wechselgrund und Qualitätsverlauf;
- Losgröße, Wiederholbedarf und Gutbohrungsmenge;
- gewünschte Instandsetzung, Reservekonzept und Prüfanforderungen.
Unbekannte Angaben sollten als solche gekennzeichnet werden. Eine geschätzte Standmenge oder ein angenommener Vorbohrungsdurchmesser darf nicht wie ein gemessener Wert behandelt werden.
HC-Reibahle nach Bohrung und Einsatzzyklus auswählen
HC beschreibt die Auswahl seiner PKD-Reibahlen anhand von Bohrung, Vorbearbeitung, Werkstoff, Maschine und Wirtschaftlichkeit. Die Produktseite nennt unterschiedliche mögliche Werkzeugaufbauten; die konkrete Kombination muss für die Anwendung bestätigt werden. toolpcd.com
Für die Anfrage sind deshalb Fertigbohrung und Vorbohrung gemeinsam relevant. Ergänzen Sie außerdem, ob nur ein Neuwerkzeug oder ein geplanter Einsatz mit Instandsetzung und Reservewerkzeugen bewertet werden soll.
Erreichbare Qualität, Schnittdaten und Wiederaufbereitung werden für die bestätigte Ausführung beurteilt. Aus einer allgemeinen Produktbeschreibung folgt keine pauschale Zusage für Toleranz, Standmenge oder Anzahl der Instandsetzungszyklen.
Zeichnung zur Werkzeugauswahl senden
Geeigneter Betreff: PKD- oder Hartmetall-Reibahle – [Werkstoff / Bohrung / Qualitätsziel / Losgröße].
Häufige Fragen zur Auswahl von PKD- und Hartmetall-Reibahlen
Welche Angaben fehlen für eine belastbare Auswahl?
Fertigungsdurchmesser und „Aluminium“ reichen nicht aus. Benötigt werden die genaue Legierung, der Zustand der Vorbohrung, die Bohrungsform und die Qualitätsmerkmale. Bei einem bestehenden Prozess kommen Werkzeugaufbau, Wechselgrund und Gutbohrungsmenge hinzu. Für die wirtschaftliche Bewertung müssen außerdem Bedarf, Wechselaufwand und bestätigte Instandsetzungsbedingungen vorliegen.
Wann gilt die Empfehlung nicht?
Eine neue Bewertung ist erforderlich, wenn Werkstoff, Buchsenmaterial, Aufmaß, Bohrungsform, Unterbrechungen oder Werkzeugführung verändert werden. Gleiches gilt für wesentliche Änderungen bei Spannung und Kühlschmierung. Die Ergebnisse eines neuen Werkzeugs dürfen zudem nicht ungeprüft auf einen instandgesetzten Zustand übertragen werden.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Vergleichen Sie geeignete Werkzeugausführungen an tatsächlich vergleichbaren Vorbohrungen. Erfassen Sie Durchmesser, relevante Formmerkmale und Oberfläche über mehrere geplante Nutzungsabschnitte. Verknüpfen Sie die Ergebnisse mit Werkzeugzustand, Korrekturen und Wechselgrund. Instandgesetzte Werkzeuge werden zusätzlich anhand ihres bestätigten Rücklaufzustands und erneuter Bearbeitung geprüft.
Bleibt der Reibdurchmesser nach dem Nachschärfen erhalten?
Das lässt sich nicht allgemein zusagen. Es hängt von Aufbau, Verschleiß und Instandsetzungsmaßnahme ab. Eine feste Reibahle besitzt nicht automatisch eine Möglichkeit zur Durchmesserverstellung. Entscheidend sind bestätigte Werkzeugmaße nach dem Eingriff und der Nachweis, dass die geforderte Bohrung weiterhin hergestellt werden kann.
Quellen und weiterführende Informationen
- MAPAL – Tools with guide pads: Werkzeugführung, Aufbau und unterschiedliche Schneidstoffoptionen.
- MAPAL – Empower Your Aluminium Machining: PKD-Werkzeugkonzepte für die Bohrungsbearbeitung von Aluminium.
- Sandvik Coromant – CoroReamer 835: Beispiel materialbezogen ausgelegter Hartmetall-Reibahlen; keine Übertragung der Serienangaben auf HC.
- Gühring – PCD/CBN tools: PCD reamer: Beispiel einer verstellbaren PKD-Reibahle mit Führungsleisten und werkzeugbezogener Nachschärfangabe; nicht verallgemeinerbar.
- University of Birmingham – Tool material and cutting speed when reaming C355 aluminium: Versuchsvergleich von Hartmetall, diamantbeschichtetem Hartmetall und PKD unter eng definierten Bedingungen; keine Übertragung auf andere Legierungen oder Werkzeuge.
- HC – PKD-Reibahlen: Auswahlgrundlagen und ausführungsspezifische Grenzen.
Cluster: PKD-Werkzeuge