
PKD-Reibahlen nachschärfen oder neu bestücken
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Eine PKD-Reibahle ist nach der Instandsetzung nicht allein deshalb wieder einsatzfähig, weil die Schneide neu aussieht. Dieser Leitfaden trennt Nachschärfen, Neubestücken und Ersatz, ordnet die drei Zonen und liefert ein Messblatt für Vor- und Nachzustand.
Inhalt anzeigen
KurzantwortDie Reihenfolge vor dem ReparaturauftragBegriffe: Nachschärfen, Neubestücken, InstandsetzungWie wird der Werkzeugzustand beurteilt?Wann ist Nachschärfen oder Neubestücken möglich?Welche Maße und Schneiden sind zu prüfen?Was umfasst die erneute Freigabe?Beispiel für eine EntscheidungMessblatt vor und nach der InstandsetzungDisposition und Beschaffung vorbereitenHäufige FragenQuellen und GrenzenSchnellanfrage
Kurzantwort
Nachschärfen kommt als Kandidat infrage, wenn die vorhandenen PKD-Schneiden, ihre Verbindung und der Werkzeugkörper ausreichend intakt sind und die freigegebene Funktionsgeometrie innerhalb der verbleibenden Reserve herstellbar bleibt. Neubestücken kommt bei einer dafür geeigneten Bauart infrage, wenn die vorhandene Bestückung nicht weiterverwendbar ist, der Körper und seine Aufnahmen aber für die vereinbarte Instandsetzung geeignet bleiben. Bei ungeklärtem Körperzustand ist keine der beiden Routen automatisch zulässig.
Die Entscheidung beginnt mit Identität, Schadensbefund und Restgeometrie. Danach folgen ein abgegrenzter Reparaturauftrag, ein Endprüfbericht und die erneute Freigabe an der vorgesehenen Bohrung. Eine scharfe Schneide oder ein neuer PKD-Einsatz belegt allein weder den richtigen Durchmesser noch die Bauteilfähigkeit.
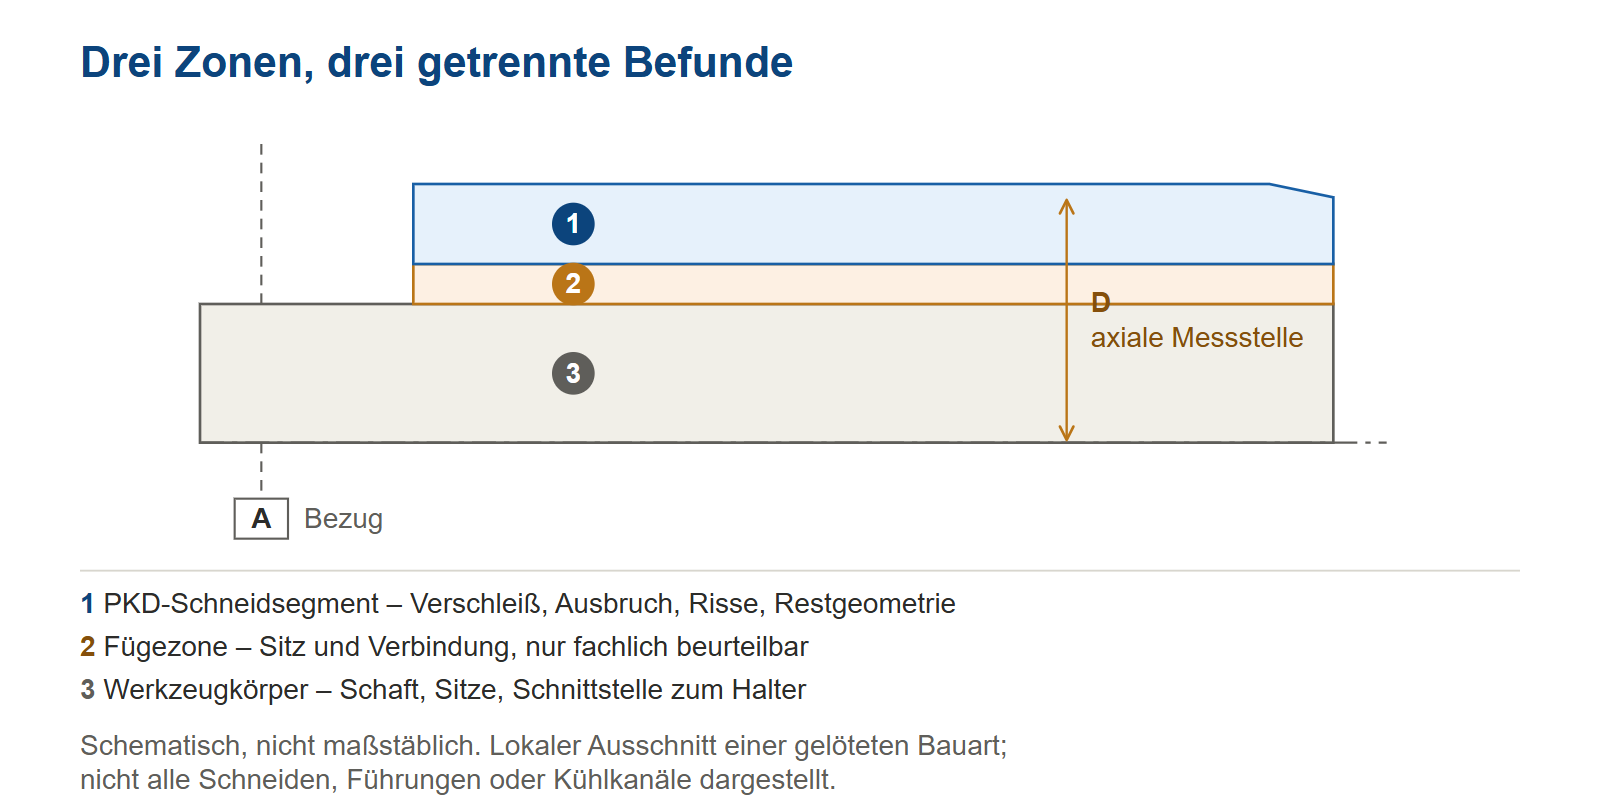
Entscheidend ist die Trennung von drei Zonen: PKD-Schneidsegment, Fügezone und Werkzeugkörper. Sie werden unterschiedlich geschädigt, unterschiedlich instand gesetzt und unterschiedlich nachgewiesen. Wer sie als ein Bauteil behandelt, erhält am Ende einen Prüfbericht, der nur eine davon abdeckt.
Die Reihenfolge vor dem Reparaturauftrag
Die meisten Fehlentscheidungen entstehen vor dem Reparaturauftrag, nicht in der Werkstatt. Fünf Schritte legen fest, was überhaupt beauftragt werden darf.
- Werkzeug sperren und Identität sichern. Werkzeug-ID, bisherigen Einsatz und Ausbaugrund festhalten. Schadenfotos vor jeder Bearbeitung aufnehmen, nicht danach.
- Bauart feststellen. Fest bestückte Reibahle, auswechselbare Schneide, modularer Kopf oder andere Konstruktion. Die Verfahren nicht gleichsetzen.
- Drei Zonen getrennt bewerten. PKD-Schneiden, Verbindungsbereich und Körper einzeln beurteilen. Unbekannte oder verdächtige Bereiche fachlich klären lassen.
- Sollgeometrie und Restreserve prüfen. Gegen die konkrete Bohrungsaufgabe abgleichen und Nachschärfen, Neubestücken oder Ersatz als Kandidaten vergleichen.
- Umfang und Endprüfung vereinbaren. Erst nach Werkzeugannahme und kontrollierter Bauteilprüfung erneut freigeben.
Dieser Beitrag betrifft die Behandlung eines bereits eingesetzten Werkzeugs. Er ersetzt nicht die Auswahl eines neuen Werkzeugkörpers oder Schneidstoffs — dafür gilt PKD- oder Hartmetall-Reibahle auswählen — und er enthält keine Löt-, Schleif- oder Erodieranweisung. PKD ist die deutsche Bezeichnung für PCD. Eine Zahl zulässiger Reparaturen und eine garantierte Standzeit werden hier nicht vorgegeben.
Begriffe: Nachschärfen, Neubestücken, Instandsetzung
Fünf Begriffe werden im Betrieb häufig gleichgesetzt, meinen aber verschiedene Vorgänge mit verschiedenen Nachweisen. Wer sie trennt, kann die folgenden Abschnitte als Entscheidungsfolge lesen statt als Sammlung von Prüfschritten.
| Begriff | Was er in diesem Beitrag bezeichnet | Was er nicht belegt |
|---|---|---|
| Nachschärfen | Wiederherstellung einer funktionsfähigen Schneide am vorhandenen PKD-Segment durch ein für Werkstoff und Konstruktion geeignetes Verfahren. | Keine Erhaltung aller ursprünglichen Abmessungen; repariert weder Fügezone noch Körper. |
| Neubestücken | Ersetzen der vorhandenen PKD-Bestückung und Herstellen der vereinbarten Endgeometrie. | Kein Bedienerwechsel einer Wendeschneidplatte und keine Rettung eines ungeeigneten Körpers. |
| Instandsetzung | Oberbegriff für beide Routen einschließlich Endprüfung und Bericht. | Keine Einsatzfreigabe für eine konkrete Bohrung. |
| PKD / PCD | PKD ist die deutsche Bezeichnung für polykristallinen Diamant, englisch PCD. | Keine Aussage über Korngröße, Bindephase oder Hersteller. |
| Werkzeugannahme / Wiederfreigabe | Prüfung des Werkzeugs gegen Zeichnung und Prüfplan gegenüber der Freigabe der Kombination aus Werkzeug, Werkstoff, Bohrung, Maschine, Halter, Kühlung und Schnittdaten. | Die eine Entscheidung ersetzt die andere nicht. |
Diese Zuordnung ist eine Lesehilfe für den Artikel, keine Normfestlegung. Weicht die Begriffsordnung Ihres Qualitätsmanagements ab, gilt Ihre — entscheidend ist, dass Werkzeugzustand, Werkzeugannahme und Anwendungsfreigabe getrennt bleiben.
Wie wird der Werkzeugzustand beurteilt?
Beginnen Sie mit der ursprünglichen Zeichnung und dem aktuellen Werkzeugzustand, nicht mit dem gewünschten Reparaturpreis. Erfassen Sie Referenz, Revision, vorhandene Einstellmerkmale, Aufbereitungshistorie, Ausbaugrund und die letzten Bauteilergebnisse. Trennen Sie einen dokumentierten Verschleißausbau von einer Kollision oder einem unbekannten Schaden — die beiden führen zu unterschiedlichen Routen.
MAPAL beschreibt für seine Reibahlen mit gelöteten Schneiden die Wiederverwendbarkeit als Konstruktionsmerkmal und bietet Aufbereitung als Nachschleifen mit Nachbeschichten in Fertigungsqualität an. [1] Das belegt eine dafür vorgesehene Bauart, nicht die Aufbereitbarkeit jeder PKD-Reibahle unabhängig von ihrem Zustand. Der Austausch einer freigegebenen Wendeschneide oder eines modularen Kopfs ist außerdem nicht dasselbe wie das Neubestücken eines gelöteten Werkzeugs.
| Prüfbereich | Befund aufnehmen | Entscheidung vorbereiten |
|---|---|---|
| PKD-Schneiden | Verschleiß, Ausbruch, sichtbare Rissanzeichen, verbleibende Geometrie | Welche Schneiden sind betroffen, und ist die Ursache bekannt? |
| Verbindung und Sitz | Auffälligkeiten im Füge- oder Aufnahmebereich | Geeignete fachliche Prüfung und Reparierbarkeit klären |
| Körper und Schaft | Beschädigung, Verformungsverdacht, Korrosion, Schnittstelle | Keine intakte Schneide als Beleg für einen intakten Körper verwenden |
| Führung und Kühlmittelwege | Zustand und Funktion gemäß Ausführung | Funktion nicht allein aus dem Schneidendurchmesser ableiten |
| Werkstück und Prozess | Vorbohrung, Aufmaß, Maßtrend und Oberfläche | Werkzeugschaden von anderen Prozessabweichungen unterscheiden |
Star SU nennt unter den aufgearbeiteten Werkzeugen ausdrücklich fest sitzende PCD-Bestückungen, die auf ihre ursprüngliche geschärfte Qualität zurückgeführt werden. [2] Das belegt, dass die Bauart grundsätzlich instand setzbar ist; es belegt keinen Prüfumfang für einen konkreten Fall und keine HC-Leistung.
Bei Rissverdacht, unklarer Verbindung oder beschädigter Schnittstelle bleibt das Werkzeug bis zur fachlichen Entscheidung gesperrt. Eine Sichtprüfung erfasst Auffälligkeiten, schließt verborgene Schäden aber nicht aus. Prüfverfahren und Aussagegrenze sind mit dem verantwortlichen Fachbetrieb festzulegen.
Wann ist Nachschärfen oder Neubestücken möglich?
Die drei Routen greifen an unterschiedlichen Zonen an. Genau daraus ergibt sich, was nach der Instandsetzung neu nachzuweisen ist — und was nicht.

Nachschärfen mit vorhandener Bestückung
Nachschärfen bedeutet hier die Wiederherstellung einer funktionsfähigen Schneide am vorhandenen Schneidsegment durch ein für Werkstoff und Konstruktion geeignetes Verfahren. Es setzt nicht voraus, dass dabei alle ursprünglichen Abmessungen erhalten bleiben. Entscheidend ist, ob Anschnitt, Schneidkanten, Durchmesser und gegebenenfalls Führung anschließend in den bestätigten Bereichen liegen.
Bleibt nach dem erforderlichen Abtrag zu wenig Reserve, ist die bisherige Anwendung nicht durch weiteres Schärfen zu retten. Bei einer verstellbaren Konstruktion darf ein Ausgleich nur innerhalb der ausdrücklich freigegebenen Einstell- und Funktionsgrenzen erfolgen. Eine fixe gelötete Reibahle erhält durch Nachschärfen keine zusätzliche Einstellfunktion.
Neubestücken bei geeigneter Konstruktion
Neubestücken bedeutet hier das Ersetzen der vorhandenen PKD-Bestückung und die anschließende Herstellung der vereinbarten Endgeometrie. Bei einer gelöteten Bauart betrifft das auch die Sitz- und Verbindungsbereiche. Es ist kein Bedienerwechsel einer Schneidplatte.
Exactaform führt Re-Tipping als Ersetzen der verschlissenen PKD-Schneide, Re-Brazing als Wiederverwenden der Schneide durch erneutes Löten — wo die Bauart es zulässt — und Re-Sharpening als getrennte Servicearten und nennt unter den aufgearbeiteten Werkzeugen die stahlgekörperte PKD-bestückte Reibahle. [3] Das sind belegte Anbieterprozesse, keine Annahmezusage für jede Reibahle und keine bestätigte HC-Leistung.
Vor einer Neubestückung sind die tatsächliche Konstruktion, der Zustand von Körper und Aufnahmen sowie die herstellbare Endgeometrie zu beurteilen. Welche Segmente erneuert werden, welcher PKD-Schneidstoff geeignet ist und welche Verbindung verwendet wird, gehört in den bestätigten Auftrag. Eine geänderte Bestückung kann eine geänderte Ausführung erzeugen und ist als solche zu dokumentieren.
Welche Maße und Schneiden sind zu prüfen?
Prüfen Sie die Merkmale, die den fertigen Bohrungszustand erzeugen und die Montage bestimmen — nicht die Merkmale, die sich am einfachsten messen lassen.
Wählen Sie für Vorher und Nachher dieselben Bezugs- und Messstellen. „Vorher“ bezeichnet den dokumentierten Rücklaufzustand; ursprüngliche Neumaße stehen zusätzlich in der Referenzzeichnung. Der Bericht muss zeigen, welcher Zustand nach Reinigung, nach Bearbeitung und nach allen vereinbarten Endschritten beurteilt wurde.
| Merkmal | Erforderliche Zuordnung | Warum es relevant ist |
|---|---|---|
| Schneidendurchmesser und Profil | Jede Funktionsstufe, axiale Messstelle und Sollbereich | Einzelmaß nicht mit dem vollständigen Bohrungsprofil verwechseln |
| Anschnitt und Schneidengeometrie | Schneidkanten, Winkel, Form und Präparation nach Zeichnung | Schärfe allein belegt keine freigegebene Schnittfunktion |
| Führung, soweit vorhanden | Führungsbereiche oder -leisten und ihre Beziehung zur Schneide | Nicht jede Führungsfläche ist eine Schneide |
| Axiale Maße | Stufenabstände, Anschnittlage, Nutzlänge und montierte Einstelllänge | Mehrere Maße nicht durch einen Längenkorrekturwert ersetzen |
| Körper und Schnittstelle | Schaft, Sitze, Körperzustand und geeigneter Befund | Neuer PKD ersetzt keinen ungeeigneten Träger |
| Bestückung und Verbindung | Verwendete Ausführung sowie vereinbarte Abnahme der Verbindung | Ungeklärte Verbindung ist keine freigegebene Reparatur |
| Kühlmittelwege | Austritte und Funktion gemäß Bauart | Versorgung im montierten Prozess zusätzlich prüfen |
| Rundlauf und Einstellung | Messbezug, Halter und Messstelle | Montagezustand von Werkzeuggeometrie unterscheiden |
Der Werkzeugdurchmesser ist mit definierter axialer Position und Messmethode anzugeben. Bei mehreren Funktionsstufen genügt ein einzelner Durchmesser nicht. Ein Rundlaufwert benötigt ebenfalls Bezug, Messstelle und den Hinweis, ob das Einzelwerkzeug oder das montierte System gemessen wurde. Für Sacklöcher kommt die Anschnittlänge als eigenes Kriterium hinzu; wie sie mit der Tiefe zusammenhängt, erklärt Sackloch reiben und Anschnittlänge berücksichtigen.
ZOLLER beschreibt für die Geräteserie smartCheck die Werkzeugprüfung vor und nach dem Schärfen sowie die optische Messung von Winkeln, Längen und Durchmessern im Durchlicht. [4] Das stützt den Bedarf an definierten Geometrienachweisen, ersetzt aber weder die Wahl des Messverfahrens noch eine Prüfung der Verbindung oder der tatsächlichen Bohrungsqualität.
Was die Prüfung nicht belegt
Ein Außenkonturmaß belegt keinen inneren Verbindungszustand. Ein Foto belegt keinen Durchmesserverlauf über die Führungslänge. Eine bestandene Werkzeugmessung belegt keine Bauteilfähigkeit. Diese drei Sätze sind der Grund, warum Werkzeugannahme und Wiederfreigabe getrennt bleiben.
Behaupten Sie nicht pauschal, jedes Schärfen ändere den Durchmesser um denselben Betrag, oder Neubestücken stelle ihn ohne Endbearbeitung wieder her. Die Wirkung hängt von Eingriff, Bauart und freigegebener Geometrie ab. Fehlende Messwerte sind als offen zu kennzeichnen, nicht als null oder bestanden. Beschichtung oder Oberflächenbehandlung ist kein obligatorischer Standardpunkt für jede PKD-Reibahle; übernommen werden nur die für die tatsächliche Ausführung vereinbarten Schritte.
Was umfasst die erneute Freigabe?
Die Wiederfreigabe ist ein Ablauf mit sechs Stufen. Jede Stufe hat ein eigenes Ergebnis; wird eine übersprungen, ist die Freigabe nicht belegt, auch wenn die späteren Bohrungen zufällig gut aussehen.
- Identität und Auftrag abgleichen. Werkzeug-ID, Revision, Reparaturzyklus, erneuerte Bereiche und Abweichungen gegenüber dem Ausgangszustand müssen nachvollziehbar sein.
- Werkzeugannahme durchführen. Endmaße, Schneidenzustand, Körper, Verbindung und weitere vereinbarte Merkmale gegen den Prüfplan bewerten. Offene Abweichungen sperren.
- Montage prüfen. Passende Aufnahme, Spannzustand, montierten Rundlauf, Einstelllänge und gegebenenfalls zulässige Verstellung dokumentieren. Werkzeugdaten kontrolliert übernehmen.
- Wiederanlauf unter freigegebenen Bedingungen. Vorbohrung und Aufmaß, Werkstoffzustand, Kühlung, Maschine, Schnittdaten und Messplan vor dem Versuch festlegen.
- Bauteilqualität und Prozessverhalten prüfen. Durchmesser, Form, Lage, Oberfläche und weitere Zeichnungsmerkmale messen; Späne, Last und Auffälligkeiten getrennt dokumentieren.
- Freigabe begrenzen und dokumentieren. Verantwortlicher, Datum, Anwendung, überwachte Merkmale, Standmengenkriterium und Stoppreaktion festhalten.
Eine Reparaturannahme am Werkzeug ist noch keine Serienfreigabe am Bauteil. Ebenso bestätigt eine einzelne gute Bohrung keine gesamte Standmenge. Prüflose, Beobachtungsumfang und Freigaberegel müssen zu Prozessstreuung, Fehlerfolgen und Prüfziel passen; universelle Probeteilzahlen werden deshalb hier nicht angegeben.
Beispiel für eine Entscheidung
Illustrative Situation ohne Messwerte, kein HC-Kundenfall. Sie zeigt den Ablauf, nicht ein Ergebnis.
Eine gestufte PKD-Reibahle aus einer Aluminiumgehäusefertigung zeigt einen Ausbruch an einer Schneide. Der Anbieter schlägt Neubestückung vor. Der vorliegende Bericht bestätigt aber nur einen Durchmesser; Stufenabstand, zweite Funktion und Zustand des Körpers sind offen.
Entscheidung: keine Freigabe allein wegen der neuen PKD-Bestückung. Zuerst die fehlenden Funktionsmerkmale und den Körperbefund klären, dann den bestätigten Auftrag ausführen lassen und das komplette relevante Profil prüfen. Im anschließenden Wiederanlauf zusätzlich Vorbohrung, Aufmaß, Montage und beide Bohrungsfunktionen bewerten. Ist die Verbindung oder ein Funktionsmaß ungeklärt, bleibt das Werkzeug gesperrt.
Der Fall scheitert nicht an der Schneide, sondern am Nachweis. Wer in dieser Lage freigibt, verlagert das Risiko in die Serie; wer sperrt, verliert einen Tag. Für ein neues Werkzeug gilt derselbe Grundsatz in anderer Form — wie ein Erstanlauf systematisch vorbereitet wird, beschreibt Wie testet man ein neues Zerspanungswerkzeug vor der Serienproduktion?.
Messblatt vor und nach der Instandsetzung
Leere HC-Redaktionsvorlage, keine Messwerte. Je Werkzeug und Reparaturzyklus ein Blatt führen. Für mehrere Stufen oder Schneiden die Merkmalszeilen mit eindeutiger Kennung wiederholen. Der Sollbereich stammt aus der bestätigten Zeichnung, nicht aus dieser Vorlage.
| Stammdaten | Eintrag |
|---|---|
| Werkzeug-ID und bisheriger Zyklus | ________________________ |
| Zeichnung und Revision | ________________________ |
| Bauart und Verbindung | ________________________ |
| Ausbaugrund und Befund-ID | ________________________ |
| Beauftragte Route und betroffene Bereiche | ________________________ |
| Werkstück, Material und Qualitätsziel | ________________________ |
| Merkmal mit Kennung | Soll und Bezug | Vorher | Nachher |
|---|---|---|---|
| Durchmesser je Funktionsstufe | ____ | ____ | ____ |
| Anschnitt und Schneidenzustand | ____ | ____ | ____ |
| Profil und axiale Stufenmaße | ____ | ____ | ____ |
| Führung, soweit vorhanden | ____ | ____ | ____ |
| Körper und Schnittstelle | ____ | ____ | ____ |
| Bestückung und Verbindungsbefund | ____ | ____ | ____ |
| Kühlmittelwege, soweit vorhanden | ____ | ____ | ____ |
| Montierter Rundlauf und Einstelllänge | ____ | ____ | ____ |
Je Merkmal zusätzlich im Prüfprotokoll: Einheit, genaue Messstelle, Messmittel beziehungsweise Prüfverfahren, Datum, Prüfer, Bericht-ID und Entscheid. Vergleichswerte nur bei gleicher Messdefinition gegenüberstellen. Nicht anwendbar begründen. Fehlende Werte als offen markieren.
Werkzeugannahme und Anwendung getrennt dokumentieren
Werkzeug angenommen: ja / nein / offen. Bericht und Verantwortlicher eintragen. Für den Wiederanlauf Maschine, Halter, Werkstoff, Vorbohrung, Aufmaß, Kühlung und Schnittdaten festhalten. Prüfplan und Bauteilergebnisse zuordnen. Freigabeumfang, Stoppreaktion, Verantwortlicher und Datum gehören auf dieselbe Seite. Status: gesperrt / begrenzt freigegeben / freigegeben.
Die Felder sind manuell auszufüllen. Diese Vorlage enthält keine automatische Messwertprüfung und keine digitale Signatur und behauptet keine bereits erfolgte technische Freigabe.
Disposition und Beschaffung vorbereiten
Die technische und die kaufmännische Frage sind nicht dieselbe. Erst wenn eine Route technisch möglich erscheint, ist ein Kostenvergleich sinnvoll; umgekehrt darf ein günstiger Reparaturpreis keine Freigabe erzeugen.
| Bedingung | Kandidat | Vor Beauftragung nachweisen |
|---|---|---|
| Vorhandene Bestückung und Restgeometrie geeignet | Nachschärfen | Endgeometrie innerhalb der bestätigten Reserve herstellbar |
| Bestückung nicht weiter nutzbar, Körper und Bauart geeignet | Neubestücken | Aufnahmen, Verbindung und herstellbares Funktionsprofil bestätigt |
| Modulare Konstruktion mit freigegebenem Ersatzteil | Systemgerechter Austausch | Schnittstelle, Ersatzteil und Einstellungen nach Systemvorgabe |
| Körper oder Verbindung ungeklärt | Sperren und fachlich prüfen | Kein Reparaturversprechen ohne Befund |
| Reparatur technisch oder wirtschaftlich nicht begründet | Ersatz und neues Werkzeug prüfen | Gleicher Umfang, Qualitätsziel und Freigabeaufwand im Vergleich |
Prüfliste für eine belastbare Anfrage
Bereithalten: Werkzeug-ID, Zeichnung und Revision, Bauart und Werkstoffe soweit bekannt, Reparaturhistorie, Ausbaugrund, Schadenfotos, Körper- und Schneidenbefund, vorhandene Maße mit Messstellen. Zur Anwendung gehören Werkstoff und Zustand, Vorbohrung, Reibaufmaß, Durchmesser beziehungsweise Stufen, Tiefe, Qualitätsziele mit Messmethode, Maschine, Aufnahme, Kühlung, Schnittdaten und Menge.
Vergleichen Sie Nachschärfen, Neubestücken und Ersatz mit demselben Leistungsumfang. Relevante Positionen sind Untersuchung, Bearbeitung, Bestückung, Transport, Endprüfung, erneutes Einstellen, Wiederanlauf, Ersatzversorgung während der Umlaufzeit und bestätigte Gutteile. Erwartete Standzeit ist nicht als gemessen auszugeben, und ein günstiger Reparaturpreis ist keine Ergebnisgarantie.
HC Produkt- und Engineering-Abstimmung
Die HC-PKD-Reibahlenfamilie ist der Produktbezug für diese Aufgabe. Welche feste oder modulare Ausführung, welcher Körperzustand und welche Bearbeitungsroute im konkreten Fall möglich sind, ist anhand des tatsächlichen Werkzeugs zu bestätigen. Dieser Artikel sagt keine universelle Reparatur, keine bestimmte Füge- oder Bearbeitungstechnologie und keine Annahme von Fremdwerkzeugen zu.
Für die technische und kaufmännische Abstimmung benennen Sie das Thema PKD-Reibahle nachschärfen oder neu bestücken, Material, Bohrungsmaße und Qualitätsziel, Maschine und Menge sowie Identität und Zustand des Werkzeugs. Zunächst werden Umfang und Nachweise geklärt, danach gegebenenfalls eine konkrete Leistung vereinbart.
Häufige Fragen
Welche Angaben fehlen für eine belastbare Auswahl am häufigsten?
Meist fehlen eine eindeutige Konstruktionszeichnung, der Zustand von Körper und Verbindung sowie die verbleibende Geometriereserve der vorhandenen PKD-Schneiden. Ein Nenndurchmesser oder ein Foto des Ausbruchs reicht nicht. Benötigt werden außerdem Werkzeughistorie, Vorbohrung, Aufmaß und das vollständige Funktionsprofil der Bohrung. Erst damit lässt sich Nachschärfen gegen Neubestücken oder Ersatz abgrenzen.
Kann nach dem Nachschärfen der Durchmesser verstellt werden?
Nur wenn die konkrete Konstruktion dafür eine freigegebene Einstellung besitzt und die Grenzwerte eingehalten werden. Das Verfahren darf keinen unzulässigen Eingriff in Körper oder Schneide ersetzen. Danach sind Werkzeuggeometrie, Montage und Anwendung erneut zu prüfen. Für eine fixe gelötete Reibahle darf keine Verstellbarkeit angenommen werden.
Müssen alle PKD-Segmente erneuert werden?
Das entscheidet der bestätigte Reparaturplan anhand von Verschleißbild, Geometrie, Werkstoffkombination und Qualitätsanforderung. Ein partieller Austausch ist weder pauschal ausgeschlossen noch automatisch ausreichend. Welche Schneiden erneuert oder weiterverwendet wurden und wie ihre gemeinsame Endgeometrie abgenommen wurde, muss im Bericht nachvollziehbar sein.
Wann gilt die Empfehlung nicht?
Nicht als pauschale Reparaturfreigabe für unbekannte oder rissverdächtige Werkzeuge und nicht bei ungeklärter Verbindung oder unzulässigem Körperzustand. Auch eine ursprünglich nachschärfbare Konstruktion kann ihre Reserve verlieren. Beschichtete Hartmetallwerkzeuge, PKD-bestückte Werkzeuge und austauschbare Schneidensysteme erfordern unterschiedliche Verfahren. Bei geändertem Werkstoff oder geänderter Bohrungsfunktion ist die alte Anwendung nicht automatisch weiter freigegeben.
Wie wird das Ergebnis am eigenen Bauteil bestätigt?
Zuerst Endprüfbericht und montiertes Werkzeug gegen die freigegebene Ausführung prüfen. Anschließend mit definierter Vorbohrung und Aufmaß auf der vorgesehenen Maschine kontrolliert anfahren. Durchmesser, Form, Lage, Oberfläche und gegebenenfalls mehrere Stufen nach Zeichnung messen; Prozessverhalten und Standmengenkriterium dokumentieren. Der verantwortliche Bereich legt Umfang und Grenzen der Freigabe fest. Ein einzelner Durchmesserwert am Werkzeug genügt nicht.
Quellen und Grenzen
[1] MAPAL, Reaming & Fine Boring. mapal.com/en-us/reaming-fineboring — Reibahlen mit gelöteten Schneiden und ihre Wiederverwendbarkeit; Aufbereitung als Nachschleifen mit Nachbeschichten in Fertigungsqualität. Herstelleraussage, keine HC-Leistung.
[2] Star SU, Tool Reconditioning Services. star-su.com/services/cutting-tool-services/ — Aufarbeitung von Reibahlen und fest sitzender PCD-Bestückung auf ursprüngliche geschärfte Qualität. Kein Prüfumfang für einen konkreten Fall.
[3] Exactaform, Tool Reconditioning. exactaform.com/tool-reconditioning — Re-Tipping, Re-Brazing und Re-Sharpening als getrennte Servicearten; stahlgekörperte PKD-bestückte Reibahle als aufgearbeitete Bauart. Keine Bestätigung der Reparierbarkeit eines konkreten Werkzeugs.
[4] ZOLLER, smartCheck. zoller-usa.com/products/inspection-measuring/universal-measuring-machines/smartcheck — Werkzeugprüfung vor und nach dem Schärfen, optische Messung von Winkeln, Längen und Durchmessern im Durchlicht. Keine Aussage über HC-Ausstattung.
Originalquellen abgerufen am 26. Oktober 2026. Herstellerseiten belegen die jeweils beschriebenen Konstruktionen und Anbieterprozesse; sie sind keine unabhängigen Prüfberichte für HC und werden nicht als pauschale Leistungs- oder Reparaturgarantie übernommen. Entscheidungsfolge, Messblatt und die schematischen Abbildungen sind HC-Redaktionsvorlagen: kein reales Kundenbeispiel, keine Messwerte, keine garantierte Standzeit und keine Zahl zulässiger Reparaturen. Spezifikation, Messverfahren und Verbindung sind durch den verantwortlichen Fachbetrieb zu beurteilen.
Die Auswahl eines neuen Körpers oder Schneidstoffs bleibt eine eigene Beschaffungsaufgabe; für Werkzeuge aus Vollhartmetall gilt ein anderes Verfahren — siehe VHM-Bohrer nachschleifen und erneut qualifizieren.
Nächster Schritt: Werkzeugzustand und Leistungsumfang klären
Benennen Sie Bauart, Ausbaugrund, Körper- und Schneidenbefund, Vorbohrung, Aufmaß, Qualitätsziel und Stückzahl. Auf dieser Basis lässt sich klären, welche Route für Ihren Fall infrage kommt und welche Nachweise dafür fehlen.
Cluster: PKD-Werkzeuge