
PKD oder Hartmetall beim Fräsen von AlSi-Legierungen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 20. Oktober 2026
PKD wird geprüft, wenn dokumentierter Verschleiß Qualität, Gutteilmenge oder Wechselaufwand begrenzt. Hartmetall bleibt, wenn der bestehende Prozess das Ziel wirtschaftlich erreicht.
Inhalt anzeigen
Welche Aluminiumlegierung wird bearbeitet?Welche Verschleißbilder sind relevant?Wie verändern Losgröße und Werkzeugkosten die Wahl?Welche Messwerte bestätigen den Wechsel?Welche Entscheidung ist jetzt belastbar?Welche Daten werden vor einer Werkzeuganfrage benötigt?HC: PKD-Ausführung und Vergleichsgrundlage klärenHäufige Fragen zu PKD und Hartmetall beim AlSi-FräsenQuellen und weiterführende InformationenKurzantwort
PKD ist beim Fräsen von AlSi-Legierungen ein sinnvoller Prüfkandidat, wenn Verschleiß die Bauteilqualität begrenzt, häufige Werkzeugwechsel verursacht und die Bearbeitungsaufgabe wiederholt anfällt. Hartmetall bleibt sinnvoll, wenn der vorhandene Prozess die Anforderungen erfüllt und ein Wechsel keinen nachgewiesenen wirtschaftlichen Vorteil bietet.
Der Siliziumgehalt allein entscheidet die Auswahl nicht. Ebenso wenig genügt der Vergleich der Werkzeugpreise. Entscheidend sind die konkrete Legierung, das Verschleißbild, die erreichbare Gutteilmenge und die Kosten innerhalb eines realistischen Produktionsumfangs.
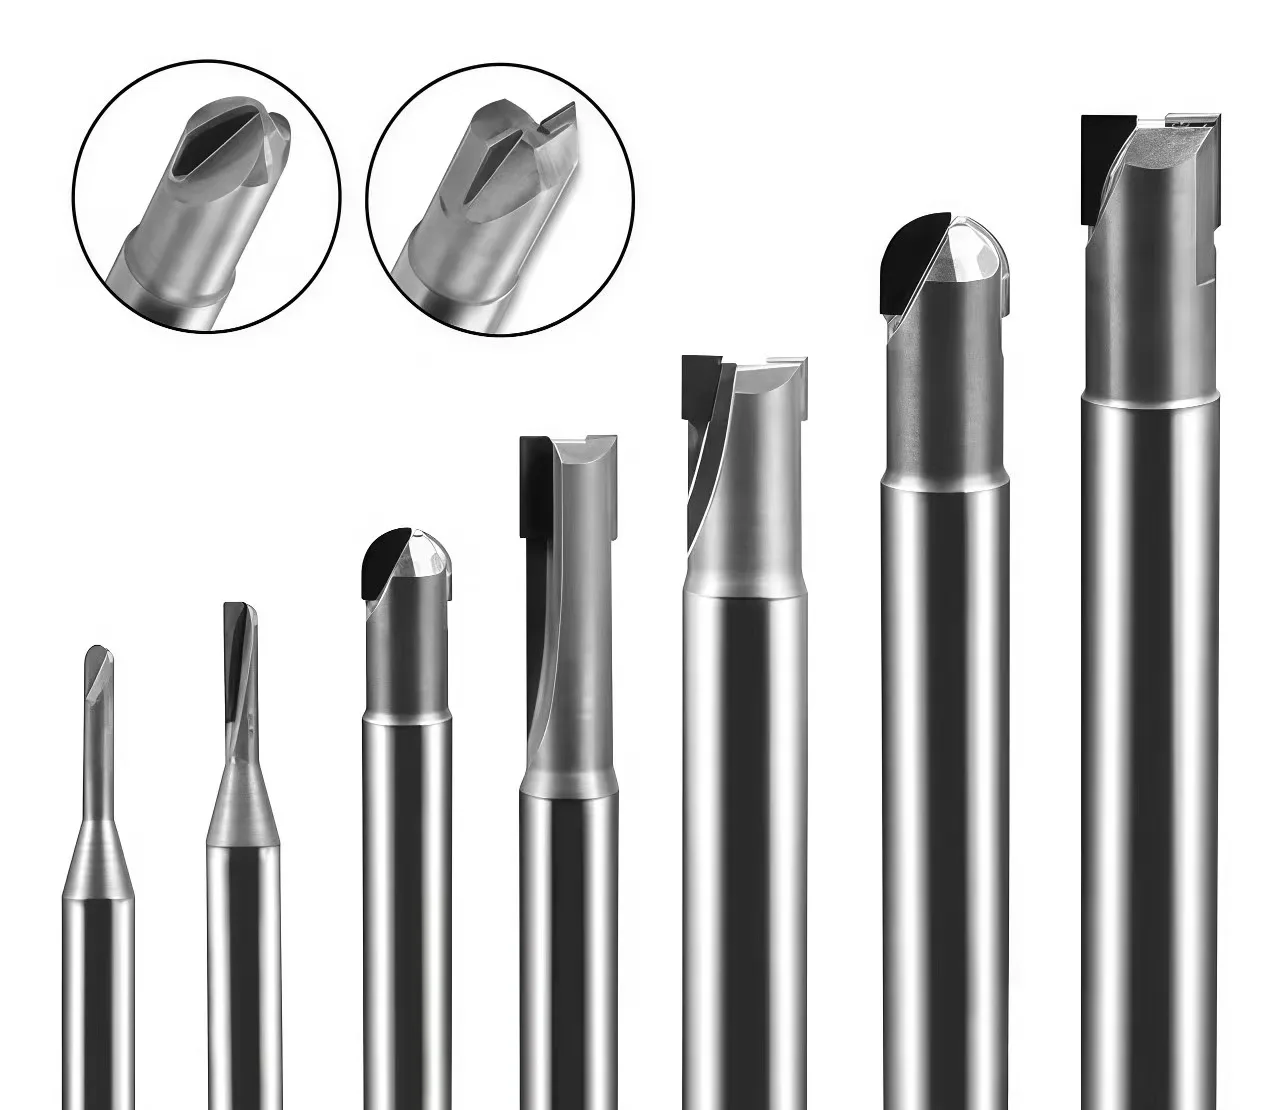
PKD bezeichnet polykristallinen Diamant; international wird dafür die Abkürzung PCD verwendet. Beim Vergleich mit Hartmetall muss zusätzlich die Werkzeugbauart feststehen: Ein VHM-Schaftfräser, ein Hartmetall-Wendeplattenfräser und ein PKD-bestückter Fräser sind nicht allein durch ihren Schneidstoff beschrieben. Ändern sich Geometrie, Schneidenzahl oder Bearbeitungsstrategie, vergleichen Sie vollständige Werkzeuglösungen.
Dass beide Schneidstoffe in der Aluminiumzerspanung ihren Platz haben, zeigt beispielsweise das MAPAL-Programm mit Hartmetall- und PKD-Frässystemen für unterschiedliche Bearbeitungsaufgaben. Daraus ergibt sich keine allgemeine Rangfolge für Ihr Bauteil. MAPAL
So grenzen Sie die Entscheidung ein:
- Legierung, Werkstoffzustand und Bearbeitungsstelle bestimmen.
- Den tatsächlichen Grund für den Werkzeugwechsel dokumentieren.
- Störungen durch Spannung, Rundlauf, Eingriff und Spanabfuhr prüfen.
- Passende Werkzeugausführungen für dieselbe Bauteilaufgabe auswählen.
- Qualität, Gutteilmenge und Kosten vergleichen.
- Erst danach über Beibehaltung, weitere Erprobung oder Umstellung entscheiden.
Welche Aluminiumlegierung wird bearbeitet?

Werkstoffbezeichnung und Zusammensetzung dokumentieren
„AlSi“ ist für eine Werkzeugfreigabe zu ungenau. Benötigt werden die vollständige Legierungsbezeichnung, der Werkstoffzustand und eine nachvollziehbare Angabe zur Zusammensetzung.
Unterscheiden Sie dabei zwischen dem zulässigen Zusammensetzungsbereich einer Werkstoffspezifikation und den tatsächlich dokumentierten Werten einer Materialcharge. Eine Zahl in der Legierungsbezeichnung ersetzt keine Chargenanalyse.
Sandvik Coromant beschreibt den Siliziumgehalt als einen Einfluss auf die Zerspanbarkeit von Aluminiumlegierungen. In seinen Anwendungshinweisen behandelt der Hersteller außerdem Aufbauschneiden, Materialverschmierungen und Spanabfuhr als relevante Faktoren für Grat- und Oberflächenprobleme. Die Werkzeugentscheidung muss deshalb sowohl den Werkstoff als auch das beobachtete Prozessverhalten berücksichtigen. www.sandvik.coromant.com
Für eine vergleichbare Ausgangslage sollten folgende Angaben vorliegen:
- genaue Legierung und Materialcharge;
- Gussverfahren beziehungsweise Ausgangsform;
- Wärmebehandlungs- oder Lieferzustand;
- Quelle der Zusammensetzungsangaben;
- bearbeitete Oberfläche und vorhandenes Aufmaß.
Ein Ergebnis aus einer bestimmten Charge darf nicht ungeprüft auf einen anderen Materialzustand übertragen werden.
Gusshaut und wechselnde Eingriffe berücksichtigen
Es macht einen Unterschied, ob der Fräser eine bereits vorbearbeitete Fläche oder die erste Oberfläche eines Gussteils bearbeitet. Dokumentieren Sie auch Bohrungen, Schlitze, Kanten und andere Stellen, an denen sich der Eingriff verändert.
Fräsen ist grundsätzlich ein unterbrochener Schneidvorgang. Die Aussage „PKD eignet sich nicht für unterbrochene Schnitte“ wäre daher zu pauschal. Zu prüfen sind die konkrete Belastung beim Ein- und Austritt, die Schneidengeometrie und die Stabilität der gesamten Anordnung.
Besondere Aufmerksamkeit verlangen Fremdwerkstoffe im Werkzeugweg. Ein Stahlbauteil oder eine Buchse, die tatsächlich mitzerspant wird, stellt eine andere Aufgabe dar als die Bearbeitung der umgebenden AlSi-Legierung. Dafür ist eine gesonderte Werkzeugbewertung erforderlich.
Auch Ergebnisse zur Bearbeitung von SiC-partikelverstärkten Aluminiumverbundwerkstoffen dürfen nicht ohne Weiteres auf gewöhnliche AlSi-Gusslegierungen übertragen werden.
Die Bearbeitungsaufgabe festlegen
Definieren Sie, ob eine Planfläche, Schulter, Nut oder Kontur verglichen wird. Halten Sie außerdem fest, ob es um Schruppen, Schlichten oder eine kombinierte Bearbeitung geht.
Die Anforderungen sollten aus der Zeichnung und dem Prüfplan stammen: Maßhaltigkeit, gegebenenfalls Form und Lage, Oberflächenkennwerte sowie zulässiger Grat. „Eine bessere Oberfläche“ ist ohne Messgröße oder Abnahmekriterium keine belastbare Vergleichsgrundlage.
Nächster Schritt: Werkstoff, Zustand, Gusshaut und mögliche Fremdwerkstoffe dokumentieren, bevor ein Schneidstoff verglichen wird.
Welche Verschleißbilder sind relevant?
Verschleiß, Anhaftung und Ausbruch getrennt erfassen
Der Wechselgrund des vorhandenen Werkzeugs ist der Ausgangspunkt. Wird gewechselt, weil die Oberfläche nicht mehr akzeptiert wird, weil ein Maß abwandert oder weil eine Schneide ausbricht?
Fotografieren Sie die Schneiden vor dem Einsatz und an festgelegten Prüfpunkten. Ordnen Sie die Aufnahmen der Werkzeugreferenz, der bearbeiteten Menge und dem jeweiligen Bauteilergebnis zu. Vergleichbare Blickrichtung, Beleuchtung und Vergrößerung erleichtern die Auswertung.
Die folgenden Beobachtungen führen zu unterschiedlichen Prüfwegen:
| Beobachtung | Zunächst prüfen | Bedeutung für einen PKD-Vergleich |
|---|---|---|
| Zunehmender Verschleiß mit fortschreitender Qualitätsabweichung | Material, Verschleißstelle und Wechselkriterium | Passende PKD-Ausführung kann ein Prüfkandidat sein |
| Deutliche Materialanhaftungen | Schneidkante, Schmierung und Spanabfuhr | Erst Prozessbedingungen klären |
| Plötzliche Schneidenausbrüche | Eingriff, Aufmaßsprünge, Spannung und Werkzeugzustand | Schneidstoffwechsel allein ist keine ausreichende Maßnahme |
| Wiederkehrende Rattermarken | Rundlauf, Auskragung, Aufnahme und Bearbeitungsbahn | Prozessstabilität vor Wirtschaftlichkeitsvergleich prüfen |
| Maßabweichung ohne eindeutiges Verschleißbild | Messung, Temperaturzustand und Korrekturen | Ursache nicht vorschnell dem Schneidstoff zuordnen |
Ein einzelnes Foto liefert Hinweise, aber nicht zwangsläufig die Ursache. Besonders bei mehreren gleichzeitig auftretenden Fehlerbildern muss die zeitliche Reihenfolge nachvollziehbar bleiben.
Das Wechselkriterium bestimmt die nutzbare Leistung
Unterscheiden Sie drei Größen:
- Standzeit: Nutzungsdauer nach einem festgelegten Zeitmaß, beispielsweise tatsächliche Schnittzeit.
- Standmenge: Bearbeitete Menge bis zum vereinbarten Wechselkriterium.
- Gutteilmenge: Anzahl der Teile, die dieselben Abnahmeanforderungen erfüllen.
Für die Wirtschaftlichkeit ist die Gutteilmenge maßgeblich. Ein Werkzeug, das weiter schneidet, aber nicht mehr akzeptierte Flächen erzeugt, liefert keine zusätzliche wirtschaftlich nutzbare Standmenge.
Vergleichen Sie deshalb nicht ein Hartmetallwerkzeug bis zur ersten Qualitätsabweichung mit einem PKD-Werkzeug bis zum Bruch. Beide benötigen dieselbe aufgabenbezogene Abnahmegrundlage.
Wann PKD in die engere Auswahl kommt
Ein Vergleich ist begründet, wenn der bestehende Prozess ausreichend beherrscht ist und dokumentierter Verschleiß zu Qualitätsverlust, häufigen Wechseln oder relevanten Stillständen führt.
MAPAL nennt beispielsweise PKD-Planfrässysteme für die Bearbeitung siliziumreicher Aluminiumwerkstoffe. Das belegt eine entsprechende Anwendung solcher Systeme, aber keine feste Standzeitsteigerung gegenüber Ihrem Hartmetallwerkzeug. MAPAL
Weitere Herstellerunterlagen bestätigen, dass PKD-Werkzeuge für Aluminium in unterschiedlichen Bauarten und Anwendungsgrenzen angeboten werden. Sumitomo führt PKD-Werkzeuge und einen Fräser für Aluminiumlegierungen; Seco unterscheidet PKD-Sorten nach Schneidkanten- und Verschleißanforderung sowie nach Aluminium-Silizium-Anwendungsbereich; Gühring ordnet einen dreischneidigen PKD-Schaftfräser der Werkstoffgruppe Aluminium zu. Diese Programme belegen verfügbare Konzepte, aber weder eine universelle Überlegenheit noch eine Leistung für Ihr Bauteil. Sumitomo Seco Gühring
Bevor Sie einen Versuch planen, prüfen Sie die PKD-Fräser nach Bearbeitungsaufgabe und Bauteilgeometrie. Die ausgewählte Ausführung muss die erforderliche Kontur, Reichweite und Eintrittsstrategie tatsächlich abdecken.
Nächster Schritt: Erst bestätigen, dass dokumentierter Verschleiß und nicht Anhaftung, Rattern oder Zufallsausbruch den Wechsel auslöst.
Wie verändern Losgröße und Werkzeugkosten die Wahl?
Losgröße ist nicht gleich nutzbare Lebensdauer
Ein Werkzeug kann theoretisch mehr Teile bearbeiten, als für ein Projekt benötigt werden. Diese ungenutzte Kapazität darf nicht automatisch als realisierter Vorteil angesetzt werden.
Trennen Sie deshalb:
- das aktuell beauftragte Los;
- bestätigte oder belastbar geplante Wiederholaufträge;
- mögliche Änderungen an Zeichnung und Prozess;
- die Weiterverwendbarkeit des Werkzeugs nach Projektende.
Eine kleine Losgröße schließt PKD nicht grundsätzlich aus. Hohe Anforderungen an die Bauteilqualität oder aufwendige Werkzeugwechsel können die Bewertung verändern. Umgekehrt macht eine große Losgröße einen ungeeigneten PKD-Prozess nicht wirtschaftlich.
Welche Kosten in den Vergleich gehören
Wählen Sie zuerst den betrachteten Umfang: eine Fräsoperation, eine zusammengehörige Bearbeitungsfolge oder das gesamte Bauteil. Beide Kandidaten müssen denselben Umfang abdecken.
| Kostenbereich | Was zu erfassen ist |
|---|---|
| Werkzeug | Anschaffung, tatsächlich verbrauchte Schneiden und gegebenenfalls bestätigte Aufbereitung |
| Bearbeitung | Maschinenzeit der betrachteten Operation mit einheitlichem Kostensatz |
| Werkzeugwechsel | Tatsächlicher Stillstand, Einstellen und zusätzliche Freigabe |
| Qualität | Zusätzliche Prüfung, Nacharbeit und Ausschuss |
| Umstellung | Programmänderung, Erprobung, Erstteilprüfung und Dokumentation |
| Versorgung | Erforderliche Ersatzwerkzeuge und gegebenenfalls Aufbereitungsumlauf |
Achten Sie auf Überschneidungen. Bereits im Maschinenstundensatz enthaltene Kosten werden nicht nochmals als eigener Aufwand angesetzt. Ebenso dürfen mechanische Wechselzeit und Gesamtstillstand nicht vollständig nebeneinander addiert werden, wenn sie sich überlagern.
Nachschärfen wird nur berücksichtigt, wenn Machbarkeit, Kosten und verbleibende Geometrie für die konkrete Ausführung bestätigt sind. Eine pauschal angenommene Zahl an Nachschärfzyklen kann die Rechnung erheblich verfälschen.
Kosten je Gutteil berechnen
Für einen dokumentierten Produktionsumfang lässt sich der Vergleich wie folgt strukturieren:
Dabei ist N_{mathrm{Gut}} die Zahl der akzeptierten Teile. Die Kostenpositionen müssen denselben Zeitraum und dieselbe Bearbeitungsaufgabe betreffen.
Dieses Schema ist eine Rechenhilfe, kein Leistungsmodell für einen bestimmten Schneidstoff. Gemeinsame Kosten dürfen aus einer Differenzbetrachtung entfallen, wenn sie tatsächlich gleich sind und die Abgrenzung genannt wird.
Wann ein wirtschaftlicher Schnittpunkt entsteht
Für eine erste Planung können die Kosten vereinfacht in einen festen und einen mengenabhängigen Anteil aufgeteilt werden:
Dabei bezeichnet F_i den einmaligen Aufwand und v_i die laufenden Kosten je Gutteil. Für den Vergleich ergibt sich bei geeigneten Voraussetzungen:
Ein positiver Schnittpunkt dieser Form setzt voraus, dass PKD den höheren einmaligen Aufwand, aber niedrigere laufende Kosten aufweist. Sind die laufenden Kosten nicht niedriger, entsteht allein durch mehr Teile kein solcher Ausgleich.
Die Werkzeuganschaffung darf dabei nicht vollständig in den Fixkosten und nochmals als Verbrauchskosten angesetzt werden. Für die Praxis muss festgelegt werden, welcher Anteil einmalig ist und welcher über Werkzeugverbrauch beziehungsweise Aufbereitung in die laufenden Kosten eingeht.
Das lineare Modell glättet außerdem reale Kostensprünge: Eine zusätzliche Werkzeugbeschaffung oder ein Nachschärfvorgang fällt nicht stufenlos an. Bei kurzen Losen ist daher eine Rechnung mit tatsächlichen Werkzeug- und Wechselereignissen aussagekräftiger.
Rechenbeispiel für ein wiederkehrendes AlSi-Gehäuse
Hypothetisches Rechenbeispiel – keine HC-Prüfdaten, keine Preisangabe und keine Werkzeugempfehlung.
Betrachtet wird ausschließlich eine definierte Fräsoperation an einem Gehäuse aus AlSi10Mg. Werkstoffzustand und chargenbezogene Zusammensetzung müssten im realen Versuch ergänzt werden. Die Werkstoffbezeichnung ist hier kein Nachweis eines gemessenen Siliziumgehalts.
Für das Beispiel wird vorausgesetzt, dass beide Lösungen dieselben Qualitätsanforderungen erfüllen. Die folgenden Kosten sind frei gewählte Rechengrößen:
| Modellgröße | Hartmetall | PKD |
|---|---|---|
| Einmaliger Einrichtungs- und Validierungsaufwand | 300 € | 900 € |
| Laufende Kosten der Operation je Gutteil | 1,20 € | 0,60 € |
Die laufenden Kosten enthalten in diesem Modell bereits Werkzeugverbrauch, Bearbeitung und wiederkehrenden Zusatzaufwand. Die Werkzeuganschaffung wird nicht nochmals separat addiert.
Damit ergibt sich:
| Gutteilmenge | Gesamtkosten Hartmetall | Gesamtkosten PKD |
|---|---|---|
| 500 | 900 € | 1.200 € |
| 1.000 | 1.500 € | 1.500 € |
| 2.000 | 2.700 € | 2.100 € |
Bei einem Bedarf von nur 500 Teilen gleicht die angenommene laufende Einsparung den höheren Startaufwand nicht aus. Bei 2.000 Teilen liegt PKD unter diesen Annahmen günstiger.
Die 1.000 Teile sind ausschließlich das Ergebnis dieser gewählten Zahlen. Sie sind keine allgemeine wirtschaftliche Mindestmenge für PKD.
Ändern sich Gutteilquote, Wechselaufwand oder nutzbare Standmenge, verschiebt sich die Grenze. Liegt die berechnete Grenze außerhalb des glaubwürdigen Projektumfangs, ist der wirtschaftliche Vorteil noch nicht begründet.
Nächster Schritt: Kosten je Gutteil mit demselben Umfang rechnen und hypothetische Zahlen nicht als PKD-Mindestlosgröße übertragen.
Welche Messwerte bestätigen den Wechsel?
Dieselbe Aufgabe vergleichen, Unterschiede offenlegen
Für einen Vergleich des Schneidstoffeinflusses sollten Geometrie, Schneidkante, Eingriff und Prozessbedingungen möglichst gut übereinstimmen.
Für die Auswahl einer Produktionslösung dürfen dagegen beide Werkzeuge mit ihren jeweils geeigneten und freigegebenen Bedingungen arbeiten. Gleich bleiben die Bauteilaufgabe und die Abnahmekriterien.
Diese Unterscheidung verhindert zwei Fehler: Ein Werkzeug wird nicht durch ungeeignete identische Parameter benachteiligt; zugleich wird der Vorteil einer geänderten Geometrie oder Strategie nicht ausschließlich PKD zugeschrieben.
Qualität und Werkzeugzustand gemeinsam erfassen
Legen Sie die Prüfstellen vor Versuchsbeginn fest. Verwenden Sie die tatsächlich geforderten Oberflächenkennwerte und geometrischen Merkmale. Sichtbarer Glanz ersetzt keine Messung.
| Prüfgröße | Zweck | Erforderliche Vergleichsbasis |
|---|---|---|
| Kritische Maße und Formmerkmale | Qualitätsdrift erkennen | Gleiche Bezugspunkte und Messmethode |
| Oberflächenkennwerte | Zeichnungsanforderung prüfen | Gleiche Messstelle und Auswertung |
| Grat und Kanten | Abnahme und Nacharbeit beurteilen | Einheitliches Prüfkriterium |
| Schneidenzustand | Qualität mit Verschleiß verknüpfen | Vergleichbare Aufnahmen und Prüfpunkte |
| Gutteilmenge und Schnittzeit | Nutzbare Werkzeugleistung erfassen | Gleiches Wechselkriterium |
| Zyklus und tatsächlicher Stillstand | Wirtschaftlichkeit bewerten | Einheitliche Zeitabgrenzung |
Wird ein Versuch beendet, obwohl das Werkzeug noch verwendbar ist, dokumentieren Sie „bis dahin nachgewiesene Gutteilmenge“. Dieser Wert ist kein vollständig ermittelter Standmengenwert und darf nicht ungekennzeichnet als solcher in die Kostenrechnung eingehen.
Wiederholungen und Streuung berücksichtigen
Ein erfolgreicher Lauf zeigt, dass die Bearbeitung unter den dokumentierten Bedingungen funktioniert hat. Er beweist noch keine dauerhaft reproduzierbare Verbesserung.
Der Prüfplan sollte geeignete Wiederholungen und relevante Materialschwankungen berücksichtigen. Die Anzahl wird nach Prozessrisiko und beobachteter Streuung festgelegt.
Erfassen Sie auch vorzeitig ausgefallene Werkzeuge und nicht akzeptierte Teile. Werden nur die besten Läufe verglichen, verliert die Kostenbewertung ihre Aussagekraft. Ist der errechnete Vorteil kleiner als die Unsicherheit der zugrunde liegenden Daten, bleibt die Entscheidung offen.
Freigabe und Rückkehrmöglichkeit festlegen
Vor dem Versuch müssen Abbruchkriterien bekannt sein, etwa nicht beherrschte Schneidenausbrüche, Spänestau oder überschrittene Qualitätsgrenzen.
Nach der Auswertung gibt es drei mögliche Entscheidungen:
- Beibehalten: Hartmetall erfüllt das Ziel; ein zusätzlicher Nutzen von PKD ist nicht ausreichend belegt.
- Weiterprüfen: Die Ergebnisse sprechen für einen Kandidaten, aber Wiederholungen oder Kostendaten fehlen.
- Freigeben: Qualität, Prozessverhalten und wirtschaftliches Ziel erfüllen die vereinbarten Anforderungen.
Eine Freigabe gilt für die geprüfte Ausführung und ihren Einsatzbereich. Nachgeschärfte Werkzeuge benötigen eine passende erneute Prüfung. Bis zur abgesicherten Umstellung bleiben die dokumentierte Referenz und eine Rückkehrmöglichkeit zum bisherigen Prozess erhalten.
Nächster Schritt: Qualität, Werkzeugzustand, Gutteilmenge und tatsächlichen Stillstand gemeinsam freigeben.
Welche Entscheidung ist jetzt belastbar?
| Ausgangslage | Nächste Entscheidung | Noch benötigter Nachweis |
|---|---|---|
| Hartmetall erreicht Qualität und Produktionsziel | Bestehende Lösung beibehalten | Fortlaufende Referenzdaten |
| Verschleiß verursacht häufige Wechsel bei wiederkehrenden Aufträgen | PKD-Vergleich vorbereiten | Passende Geometrie, Standmenge und Kosten |
| Bauteilmaße driften vor sichtbarem Werkzeugversagen | Ursache und Kandidaten prüfen | Zusammenhang zwischen Messwerten und Schneidenzustand |
| Zufällige Ausbrüche bestimmen den Prozess | Prozess zunächst stabilisieren | Fehlerstelle, Eingriff und Spannbedingungen |
| PKD-Versuch endet vor dem Wechselkriterium | Ergebnis als Mindestnachweis behandeln | Weitere Erprobung oder belastbare Grenze |
| Rechenmodell zeigt Vorteil erst jenseits des Projektbedarfs | Investition neu bewerten | Glaubwürdige Wiederholmenge oder andere Nutzenbegründung |
| Fremdwerkstoffe liegen im Werkzeugweg | Aufgabe gesondert bewerten | Freigabe für die tatsächliche Materialkombination |
Welche Daten werden vor einer Werkzeuganfrage benötigt?
Eine belastbare Anfrage verbindet die Zeichnung mit den bisherigen Produktionsdaten:
- Material: Legierung, Zustand, Charge und verfügbare Zusammensetzungsangaben.
- Bauteil: Zeichnungsrevision, Fräsflächen, Aufmaß, Unterbrechungen und mögliche Fremdwerkstoffe.
- Qualität: Maß-, Form-, Oberflächen- und Gratvorgaben sowie Prüfverfahren.
- Bestehendes Werkzeug: Referenz, Bauart, Geometrie, Beschichtung und dokumentierter Zustand.
- Prozess: Maschine, Aufnahme, Auskragung, Rundlauf, Schnittdaten, Werkzeugweg und Kühlung.
- Wechselgrund: Verschleißbild, bisherige Gutteilmenge und zugehörige Fotos.
- Bedarf: Losgröße, Wiederholaufträge und erwartete Nutzungsdauer des Projekts.
- Kosten: Werkzeugkosten, Wechselstillstand und relevanter Zusatzaufwand.
- Versorgung: Ersatzwerkzeuge, gewünschte Aufbereitung und Abnahmebedingungen.
Unbekannte Angaben werden als unbekannt gekennzeichnet. Eine geschätzte Standmenge sollte nicht wie ein gemessener Wert verwendet werden.
HC: PKD-Ausführung und Vergleichsgrundlage klären
Die Auswahl beginnt mit der Frage, ob die PKD-Ausführung die geforderte Kontur und Bearbeitungsstrategie abdecken kann. Durchmesser, Schneidenlänge, Eckenform, Eintritt und Werkzeugaufnahme müssen zum Bauteil passen.
HC beschreibt auf seiner PKD-Produktseite eine projektbezogene Auswahl nach Werkstoff, Geometrie, Maschine und Qualitätsziel. Nachschärfen beziehungsweise Neubestückung werden dort als von der konkreten Ausführung abhängig dargestellt. Daraus lässt sich keine pauschale Anzahl nutzbarer Aufbereitungszyklen ableiten. toolpcd.com
Für die übergeordnete Einordnung stehen die HC-Auswahlkriterien für CNC-Fräser zur Verfügung. Die konkrete PKD-Ausführung und ihre Angebotsdaten werden anschließend anhand Ihrer Aufgabe geklärt.
Zeichnung zur Werkzeugauswahl senden
Ein geeigneter Betreff lautet: PKD oder Hartmetall für AlSi – [Legierung / Bearbeitung / Losgröße]. Ergänzen Sie die aktuelle Werkzeuglösung und den dokumentierten Wechselgrund.
Häufige Fragen zu PKD und Hartmetall beim AlSi-Fräsen
Welche Angaben fehlen für eine belastbare Auswahl?
Legierungsname und Werkzeugpreis reichen nicht aus. Benötigt werden der Materialzustand, die genaue Fräsaufgabe, das aktuelle Wechselkriterium und die dabei erreichte Gutteilmenge. Für eine wirtschaftliche Entscheidung kommen tatsächliche Zeiten, Kosten und die glaubwürdige Produktionsmenge hinzu. Ohne diese Angaben lässt sich ein Kandidat eingrenzen, aber kein Kostenvorteil bestätigen.
Wann gilt die Empfehlung nicht?
Die Bewertung muss überprüft werden, wenn sich Werkstoffzustand, Gusshaut, Fremdwerkstoffe, Werkzeuggeometrie, Eingriff oder Produktionsmenge ändern. Ein Ergebnis aus einem durch gleichmäßigen Verschleiß begrenzten Prozess gilt nicht automatisch für eine Bearbeitung mit zufälligen Ausbrüchen. Auch die Freigabe eines neuen Werkzeugs bestätigt nicht ohne Weiteres die Leistung eines nachgeschärften Werkzeugs.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Verwenden Sie die bestehende Hartmetalllösung als dokumentierte Referenz. Vergleichen Sie den PKD-Kandidaten am tatsächlichen Material und an den kritischen Bearbeitungsmerkmalen. Erfassen Sie Qualität, Werkzeugzustand, Gutteilmenge und Kosten an festgelegten Punkten. Erst nach ausreichender Wiederholung werden Qualität und Wirtschaftlichkeit gemeinsam freigegeben.
Ab welcher Losgröße lohnt sich PKD?
Es gibt keine allgemeine Mindestlosgröße. Der Schnittpunkt hängt vom zusätzlichen Startaufwand und der tatsächlichen Differenz der laufenden Kosten je Gutteil ab. Ist PKD im Betrieb nicht günstiger, führt eine größere Menge allein nicht zum Ausgleich. Liegt die errechnete Grenze oberhalb des realistischen Projektbedarfs, ist die Investition wirtschaftlich noch nicht begründet.
Quellen und weiterführende Informationen
- Sandvik Coromant – Milling different materials: Hinweise zur Aluminiumzerspanung, zum Einfluss des Siliziumgehalts sowie zu Anhaftungen und Spanabfuhr. Anwendungsspezifische Schnittwerte werden hier nicht übernommen.
- MAPAL – Empower Your Aluminium Machining: Hartmetall- und PKD-Werkzeugkonzepte für unterschiedliche Aluminiumaufgaben; keine Grundlage für pauschale HC-Leistungsangaben.
- Sumitomo – Product Information PCD: PKD-Werkzeuge und Fräserkonzept für Aluminiumlegierungen; keine Übertragung von Leistungsdaten auf HC-Ausführungen.
- Seco Tools – PCD General Turning / ISO Inserts: Unterscheidung von PKD-Sorten nach Kantenqualität, Verschleißanforderung und Aluminium-Silizium-Anwendungsbereich; die konkrete Sorte bleibt werkzeugbezogen.
- Gühring – PCD End Mill, 3-flute: Beispiel eines PKD-Schaftfräsers für die Werkstoffgruppe Aluminium; keine Grundlage für eine allgemeine Wirtschaftlichkeitsgrenze.
- HC – PKD-Fräser für Aluminium und Verbundwerkstoffe: Projektbezogene Werkzeugauswahl und Grenzen der konkreten Ausführung.
Cluster: PKD-Werkzeuge · Aluminium fräsen