
Trochoidalfräsen oder Vollnutfräsen: Welche Strategie passt zur Nut?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 19. Oktober 2026
Werkzeugbahn, Eingriff, Maschinendynamik, Serienzeit und Umstellungsaufwand für dieselbe fertige Nut vergleichen.
Kurzantwort. Trochoidalfräsen ist ein Prüfkandidat für tiefe Nuten, begrenzte Vollnutlast und Maschinen, die viele Richtungswechsel mit ausreichendem Ist-Vorschub ausführen. Vollnutfräsen kann bei kurzen oder flachen Nuten, steifem Aufbau und gesicherter Spanabfuhr die kürzere Prozessfolge sein. Entscheidend ist die gemessene Zeit bis zu einer definierten Anzahl Gutteile – einschließlich Restmaterialbearbeitung, Schlichten und notwendigen Nebenzeiten.
Dieser Leitfaden vergleicht Schruppstrategien für Nuten und nutähnliche Taschen mit Schaftfräsern. Er gibt keine universellen Schnittwerte vor. Jede Werkzeugreferenz muss die gewählte Eingriffs- und Eintauchbedingung erlauben.
Welche Nut und Maschine liegen vor?
Die fertige Nut ist der gemeinsame Vergleichsgegenstand
Beschreiben Sie Breite, Tiefe, Länge, offene oder geschlossene Enden, Innenradien, Eintritt, Restmaterial und die geforderte Wand- und Bodenqualität. Eine kurze offene Nut stellt andere Anforderungen als eine tiefe geschlossene Nut. Rohteilzustand und Aufmaßschwankung gehören in denselben Datensatz.
| Prüffeld | Benötigte Angabe | Warum sie die Auswahl verändert |
|---|---|---|
| Nut | Breite, Tiefe, Länge, offene oder geschlossene Enden, Innenradien | Bestimmt Werkzeugdurchmesser, Bahnraum, Eintritt und Restmaterial. |
| Werkstoff | Werkstoffbezeichnung, Zustand, Härte, Rohhaut | Beeinflusst Schneidstoff, Spanbildung, Wärme und Verschleiß. |
| Maschine | Steuerung, Leistung, Drehmoment, Beschleunigung, Look-ahead | Zeigt, ob Last und programmierte Bahn real beherrscht werden. |
| System | Aufnahme, Rundlauf, Auskragung, Aufspannung, Kühlung, Spanabfuhr | Begrenzt Steifigkeit, Schneidenbelastung und Prozesssicherheit. |
| Ziel | Gutteilzeit, Maß, Form, Oberfläche, Grat, Losgröße | Trennt die schnellste Bahn von der wirtschaftlich geeigneten Prozessfolge. |
Die Maschinendynamik kann die Zeitbilanz verändern
Trochoidale Bahnen enthalten wiederholte Bögen und Richtungswechsel. Steuerung, Look-ahead, Satzverarbeitung und Achsdynamik bestimmen, wie viel des programmierten Vorschubs tatsächlich erreicht wird. Siemens führt Trochoidalfräsen als CNC-Technologiezyklus und Look-ahead als eigene Funktion auf. Das belegt die Steuerungsabhängigkeit, nicht die Eignung jeder Maschine. Quelle: Siemens SINUMERIK Operate Milling.
Ordnen Sie danach die Fräserfamilie ein: Der HC-Auswahlleitfaden für CNC-Fräser verbindet Kontur, Werkstoff und Strategie. Die konkrete Auswahl von Durchmesser, Zähnezahl und Länge folgt den Bedingungen der jeweiligen Strategie.
Wie unterscheiden sich die Werkzeugbahnen?
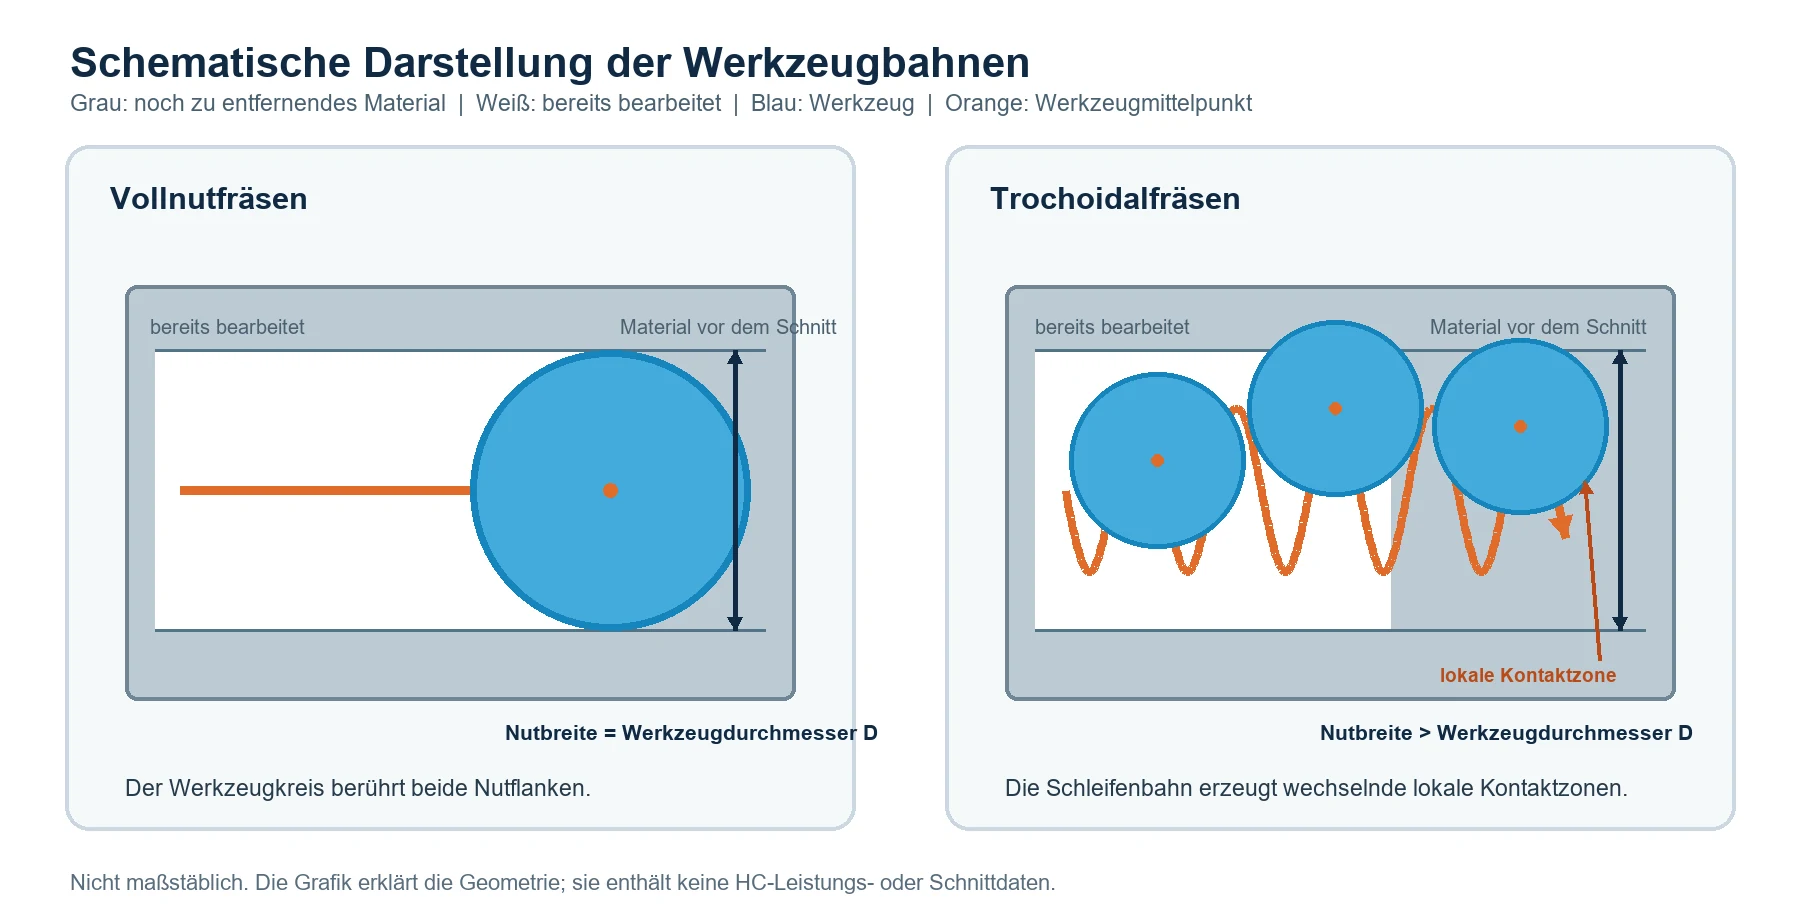
Beim Vollnutfräsen entspricht die Nutbreite dem Werkzeugdurchmesser
Der Werkzeugmittelpunkt folgt meist einer geraden oder konturparallelen Bahn. Der Werkzeugdurchmesser ist über die volle Breite im Werkstoff. Die vordere Werkzeughälfte durchläuft dabei eine Gegenlaufseite und eine Gleichlaufseite; die beiden Kontaktbereiche sind nicht gleichbedeutend. Sandvik Coromant beschreibt Full Slot Milling als Eingriff über den vollen Werkzeugdurchmesser. Die dort gezeigten Schnittdaten gelten nur für das demonstrierte Werkzeug und werden hier nicht übertragen. Quelle: Sandvik Coromant Application Knowledge.
Beim Trochoidalfräsen ist das Werkzeug kleiner als die Zielnut
Das CAM-System überlagert die Vorwärtsbewegung mit wiederkehrenden Bögen oder Schleifen. Der lokale radiale Kontakt wechselt entlang dieser Bahn. Der Mittelpunktweg wird länger, während die Werkzeugbreite nicht gleichzeitig vollständig im Werkstoff liegt. Ein kleinerer lokaler Eingriff erlaubt jedoch keine unbegrenzte Erhöhung von Vorschub oder axialer Zustellung.
| Vergleichspunkt | Vollnutfräsen | Trochoidalfräsen |
|---|---|---|
| Werkzeug und Nut | Werkzeugdurchmesser entspricht der erzeugten Nutbreite. | Werkzeugdurchmesser ist kleiner als die Zielnut; die Bahn erweitert den bearbeiteten Bereich. |
| Materialkontakt | Der Fräser ist über die volle Breite im Werkstoff; die vordere Werkzeughälfte durchläuft Gegenlauf- und Gleichlaufanteile. | Lokaler radialer Kontakt wechselt entlang der Schleifenbahn und muss durch CAM-Regeln begrenzt werden. |
| Mittelpunktweg | Meist kurz und direkt. | Länger durch Bögen oder Schleifen. |
| Maschinenanforderung | Leistung, Drehmoment, Steifigkeit und Spanabfuhr. | Zusätzlich Bahnverarbeitung, Look-ahead und Achsdynamik. |
| Vollständige Folge | Vollnut, mögliche Tiefenzustellungen und Schlichten. | Eintritt, Schleifenbahn, Aufweiten, Restmaterialbearbeitung und Schlichten. |
Zwei Versuchsfragen müssen getrennt bleiben
Lokaler Mechanikversuch: Ein begrenzter Versuch kann unter definierten Kontaktbedingungen Kräfte, Schwingung oder Schneidenzustand untersuchen. Er bildet nicht automatisch die vollständige Fertigung derselben Nut ab.
Vergleich derselben fertigen Nut: Werkstückgeometrie, Ausgangszustand und Abnahmekriterien bleiben konstant. Werkzeugdurchmesser und Schnittwerte dürfen sich strategiebedingt unterscheiden. Verglichen werden vollständige Bearbeitungsfolgen einschließlich Eintritt, Aufweiten, Restmaterialbearbeitung und Schlichten. Dieser Vergleich bewertet das Gesamtsystem und isoliert nicht allein den Einfluss der Werkzeugbahn.
Welche Eingriffsbedingungen sind zulässig?
Jede Strategie braucht ihre eigene Werkzeugfreigabe
Für Vollnutfräsen sind zulässige Nuttiefe, nutzbare Schneidenlänge, Stirngeometrie, Eintritt, Spanraum, Kühlung, Auskragung und Aufspannung zu prüfen. Eine Freigabe für seitliches Fräsen mit kleiner Eingriffsbreite ist keine Vollnutfreigabe.
Beim Trochoidalfräsen werden Werkzeugdurchmesser, Bahnform, Vorwärtsschritt, maximaler lokaler Eingriff, axiale Zustellung, Ein- und Austritt, Eckenbehandlung und Restmaterial festgelegt. Wagih und Kollegen untersuchten in 144 Versuchen den Einfluss von Vorschub, axialer Zustellung und Trochoidalschritt auf Kräfte, Materialabtrag und spezifische Energie. Das stützt die gekoppelte Prüfung; die Studienwerte sind keine HC-Startwerte. Quelle: Journal of Engineering Manufacture.
| Bedingung | Erster Kandidat | Noch zu bestätigen |
|---|---|---|
| Kurze oder flache, gut zugängliche Nut; steifes System; Spanabfuhr gesichert | Vollnutfräsen | Werkzeugfreigabe, Last, Späne, Wand und Boden, Schneidkante, Gesamtzeit |
| Tiefe Nut; Vollnutlast begrenzt den Prozess; ausreichend Bahnraum | Trochoidalfräsen | maximaler lokaler Eingriff, Auskragung, Ist-Vorschub, Restmaterial, Spanabfuhr |
| Schmale Zielnut nahe am verfügbaren Werkzeugdurchmesser | Beide vollständigen Prozessfolgen planen | ob die Trochoidalbahn überhaupt Platz hat und welche Erweiterungsbearbeitung nötig ist |
| Maschine bremst in Bögen stark ab | Vollnut oder vereinfachte dynamische Bahn | Ist-Vorschub, Satzverarbeitung, Konturtreue und Last |
| Spanstau in tiefer Nut | Keine Freigabe nur über die Bahnwahl | Spannut, Schneidenzahl, Kühlung und Räumstrategie |
| Bestehender Prozess erfüllt Qualität und Takt | Bestehenden Prozess beibehalten | nur wechseln, wenn ein wiederholter Gesamtvergleich einen relevanten Nutzen zeigt |
Wenn Rattermarken, Geräusch oder instabile Last bereits vorhanden sind, sollte vor dem Strategiewechsel die Systemprüfung für Vibrationen und Rattern erfolgen. Die Bahn ersetzt keine Korrektur von Rundlauf, Spannung oder beschädigtem Werkzeug.
Welche Strategie senkt die Gesamtzeit?
Serienzeit und einmaligen Umstellungsaufwand getrennt erfassen
Die Serienzeit wird für eine festgelegte Bezugsgröße erfasst: Einzelteil oder Los. Parallel ausgeführte Tätigkeiten dürfen nicht doppelt gezählt werden. Prüfungen, Werkzeugwechsel und manuelle Eingriffe werden als je Teil, je Los oder ereignisbezogen gekennzeichnet. Eine GFK-Studie dokumentiert, dass CAM-Zeit und reale Maschinenzeit wegen Programmausführung und Maschinendynamik abweichen können. Diese Quelle unterstützt nur die Messmethode; ihr Werkstoff und ihr konventioneller Vergleich sind keine Vollnutreferenz für Metall. Quelle: Tomas Bata University Fulltext.
| Zeit- oder Qualitätsblock | Vollnutfräsen | Trochoidalfräsen | Erfassungsregel |
|---|---|---|---|
| Bezugsgröße | ____ Einzelteil / Los | ____ Einzelteil / Los | Für beide Strategien identisch festlegen. |
| Losgröße / Anzahl Gutteile | ____ / ____ | ____ / ____ | Nur akzeptierte Teile als Gutteile zählen. |
| Haupt- und Nebenzeit je Los | ____ s | ____ s | Schnitt, An-/Abfahrt und Leerwege aus Maschinenlauf erfassen. |
| Werkzeugwechsel | ____ s | ____ s | Häufigkeit und Losbezug dokumentieren. |
| Spanräumung / Bedienereingriff | ____ s | ____ s | Nur zusätzliche Stillstandszeit zählen. |
| Restmaterialbearbeitung / Schlichten | ____ s | ____ s | Zur vollständigen, akzeptierten Nut gehörende Schritte einschließen. |
| Prüfung / Nacharbeit | ____ s | ____ s | Pro Teil und pro Los getrennt erfassen. |
| Überlappende Tätigkeit | ____ s | ____ s | Parallel zur Maschinenlaufzeit ausgeführte Arbeit nicht doppelt addieren. |
| Verstrichene Loszeit bis Gutteile | ____ s | ____ s | Vom gemeinsamen Start bis zur Freigabe der definierten Gutteile. |
| Wiederholungen / Reihenfolge | n=____ / ____ | n=____ / ____ | Reihenfolge wechseln; Minimum, Mittelwert und Maximum angeben. |
| Initialer Schneidenzustand | ____ | ____ | Neu, definiert eingelaufen oder dokumentiert verschlissen. |
| Qualität / Abbruchgrund | ____ | ____ | Maß, Form, Oberfläche, Grat, Späne und Schneidkante nach gleichem Plan. |
Umstellungskosten entscheiden nicht dasselbe wie Bearbeitungszeit
Eine kürzere Gutteilzeit beweist noch nicht die niedrigsten Kosten. Für einen Kostenvergleich werden zusätzlich Maschinen- und Personalkostensatz, Werkzeugverbrauch, Ausschussrisiko und der über die reale Menge verteilte Einmalaufwand benötigt. Dieser Artikel bewertet daher zuerst die Zeit bis zum Gutteil und liefert die Felder für eine spätere Kostenrechnung.
| Einmaliger Umstellungsaufwand | Erfassung | Zuordnung |
|---|---|---|
| CAM-Programmierung und Postprozessorprüfung | ____ h | einmalig; über die erwartete Los- oder Jahresmenge verteilen |
| Simulation, Kollisions- und Programmverifikation | ____ h | einmalig oder nach jeder relevanten Revision |
| Werkzeugvoreinstellung und Rüständerung | ____ h | einmalig und wiederkehrenden Anteil trennen |
| Versuchsmaterial, Testläufe und Maschinenstillstand | ____ h / ____ Teile | nur der Umstellung zurechnen |
| Erstmusterprüfung und Freigabe | ____ h | Prüfplan und Freigabeverantwortung nennen |
| Schulung und Arbeitsanweisung | ____ h | bei neuer Bedien- oder Prüfanforderung |
Wiederholen, Reihenfolge wechseln und Rückfallregel festlegen
Mindestens die Anzahl der Wiederholungen, die Ausführungsreihenfolge und der Anfangszustand der Schneide werden dokumentiert. Zeitwerte werden als Minimum, Mittelwert und Maximum ausgewiesen. Eine Untersuchung an gehärtetem AISI 4340 zeigt, dass Bahnform, Kühlbedingung, Kraftverlauf und Zeit gemeinsam bewertet werden müssen; ihre Ergebnisse bleiben auf den beschriebenen Versuch begrenzt. Quelle: Materials Research.
Bestehenden Prozess beibehalten: Wenn die aktuelle Folge Qualität und Takt erfüllt und die neue Strategie in einem wiederholten Gesamtvergleich keinen relevanten Nutzen zeigt, bleibt der bestehende Prozess freigegeben. Eine neue Bahn wird zunächst kontrolliert getestet; bei Qualitätsabweichung, nicht beherrschtem Spanstau, Schneidenschaden oder fehlendem Zeitvorteil wird auf die freigegebene Folge zurückgegangen.
Die Vorbereitung eines solchen Vergleichs beschreibt der Leitfaden Neues Zerspanungswerkzeug vor der Serie testen.
Häufige Fragen
Welche Angaben fehlen für eine belastbare Auswahl?
Benötigt werden Nutbreite, -tiefe und -länge, Enden und Innenradien, Werkstoff und Zustand, Rohaufmaß, Maschine und Steuerung, Aufnahme, Rundlauf, Auskragung, Aufspannung, Kühlung und Spanabfuhr. Zusätzlich werden für beide vollständigen Prozessfolgen CAM-Weglänge, Programmversion, Restmaterialschritte, Losgröße und Abnahmekriterien benötigt.
Wann gilt die Empfehlung nicht?
Die Auswahlhilfe gilt nicht, wenn das konkrete Werkzeug den geplanten Eingriff oder Eintritt nicht erlaubt, die Maschine die Bahn nicht sicher ausführt, Späne nicht aus der Nut abgeführt werden oder ein anderes Werkzeugsystem eigene Grenzen vorgibt. Fremde Leistungswerte sind kein HC-Nachweis.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Für dieselbe fertige Nut bleiben Werkstückgeometrie, Ausgangszustand und Abnahmekriterien konstant. Werkzeugdurchmesser und Schnittwerte dürfen sich strategiebedingt unterscheiden. Verglichen werden vollständige Folgen einschließlich Aufweiten, Restmaterialbearbeitung und Schlichten. Wiederholungen, Reihenfolge, Anfangszustand der Schneide, Gutteilzahl und Zeitstreuung werden dokumentiert.
Nutbearbeitung zur Werkzeugauswahl anfragen
Beschreiben Sie Werkstoff, Nutmaße, Qualitätsanforderungen, Maschine und Losgröße im Anfrageformular. Den Austausch einer Zeichnung können Sie anschließend mit HC abstimmen.
Nutbearbeitung anfragenQuellen und Anwendungsgrenzen
- Siemens SINUMERIK Operate Milling – Funktions- und Steuerungskontext; keine Werkzeug- oder Leistungsfreigabe.
- Sandvik Coromant Application Knowledge – Full Slot Milling mit vollem Werkzeugdurchmesser; Demonstrationsdaten werden nicht übertragen.
- Wagih et al. – 144 Versuche und gekoppelte Parameterwirkung; keine HC-Startwerte.
- Tomas Bata University – Abweichung zwischen CAM- und Maschinenzeit; nur als Messmethodenhinweis.
- Materials Research – Bahnform, Kühlung, Kraft und Zeit im dokumentierten AISI-4340-Versuch.
Für die Einordnung von radialem Eingriff und Spanungsdicke siehe auch ap und ae beim Fräsen richtig einordnen.